


In Kunststoffrecyclinganlagen ist der Granulator (oder Kunststoffzerkleinerer) das zentrale Arbeitstier. Er zerkleinert unermüdlich sperrige Industrie- und Post-Consumer-Kunststoffe zu gleichmäßigem, wiederverwendbarem Flake-Material, dem sogenannten Mahlgut. Doch Betriebseffizienz, Mahlgutreinheit und Energieverbrauch dieser kritischen Maschine hängen vollständig von einer Komponente ab: ihren Schneidmessern. Scharfe, präzise ausgerichtete Granulatormesser sind der Schlüssel zu minimalem Feinanteil, niedrigeren Stromrechnungen und zum Schutz Ihres Antriebsstrangs.
Dieser technische Leitfaden liefert Betriebsleitern, Instandhaltungsingenieuren und Recyclingbetreibern praktische Wartungsprotokolle, empfohlene Messerspalt-Toleranzen und Best Practices für präzises Schärfen. Zur Auswahl von Ersatzmessern erkunden Sie unsere Ersatzmesser für Kunststoffgranulator Und Kunststoffbrecher- und Granulatormesser.

Warum proaktive Messerwartung nicht verhandelbar ist
Stumpfe oder falsch eingestellte Granulatormesser verursachen schwerwiegende Kaskadeneffekte im gesamten Betrieb Ihrer Anlage. Die Zeit, die Sie in proaktive tägliche Kontrollen und planmäßiges Nachschleifen investieren, zahlt sich unmittelbar aus:
- Consistent Regrind Quality & Minimal Fines: Scharfe Messer liefern einen echten scherenartigen Scherenschnitt und erzeugen saubere Flakes mit minimalem Kunststoffstaub und Feinanteil. Stumpfe Messer hämmern, dehnen und zersplittern Polymere und erzeugen übermäßigen Feinanteil, der in nachgeschalteten Extrusionslinien vorzeitig schmilzt oder verbrennt.
- Erhebliche Energieeinsparungen: Bei stumpfen Messern steigt die Motorlast drastisch. Die Stromaufnahme kann um 20 % bis 35 % steigen, um dieselbe Tonnage durch die Mahlkammer zu drücken – was die monatlichen Stromkosten erheblich in die Höhe treibt.
- Longer Component & Machine Lifespan: Abgestumpfte Schneidkanten erzeugen extreme Stoßbelastungen, die direkt in Rotorlager, Antriebsriemen, Wellenkeile und Motoraufhängungen übertragen werden. Vorzeitiger Lagerausfall und Ermüdungsrisse gehen oft direkt auf den Betrieb mit stumpfen Messern zurück.
- Higher Throughput & Reduced Heat Buildup: Scharfe Messer greifen und scheren das Aufgabegut augenblicklich und verhindern Polymerrückführung sowie reibungsbedingte Hitze, die Polymere erweicht und zu klebrigem Schmelzansatz am Rotor führt.
Granulator Blade Failure Modes & Troubleshooting
Die genauen Symptome von Messerverschleiß zu kennen hilft Wartungsteams, gezielt gegenzusteuern, bevor Kammer- oder Rotorschäden auftreten:
| Beobachtetes Symptom | Zugrunde liegende Ursache | Empfohlene Korrekturmaßnahme |
|---|---|---|
| Hohe Motorstromaufnahme (Stromspitze) | Stumpfe Schneidkanten, verdichteter Feinanteil oder zu enges Messerspiel | Schneidkantenschärfe prüfen; Spaltmaß messen; Kammer auf Schmelzansatz kontrollieren |
| Übermäßiger Staub, fadenförmiges Mahlgut oder lange Stränge | Schnittspalt zwischen Rotor- und Gegenmessern zu groß oder Schneidkante abgerundet | Rotor- und Gegenmesser nachschleifen; Spalt mit Fühlerlehre auf Herstellervorgaben einstellen |
| Ausgebrochene Ecken oder beschädigte Schneidkanten | Eintrag von eisenhaltigem Metall oder unzerkleinerbarem Fremdmaterial; zu spröder Stahl | Vorgeschaltete Magnetabscheider prüfen; Wärmebehandlung und Kerbschlagzähigkeit des Stahls überprüfen |
| Längsrisse oder thermische Risse | Überhitzung beim Trockenschleifen oder zu hohes Schraubenanzugsmoment | Beim Nachschleifen Flutkühlung einsetzen; Anzugsreihenfolge mit kalibriertem Drehmomentschlüssel prüfen |
| Ungleichmäßiger Messerverschleiß über die Rotorlänge | Ungleichmäßige Materialzufuhr in den Trichter oder falsch ausgerichtete Gegenmessersitze | Förder- oder Schüttverteilung der Zufuhr anpassen; Messersitz-Ebenheit und Gegenmesserausrichtung prüfen |
| Ungewöhnliche Vibrationen oder rhythmisches Klappern | Lose Messerbefestigungen, ungleichmäßige Messergewichte am Rotor oder Messerkontakt | Maschine sofort stoppen; Rotorwucht prüfen und alle Messerschrauben nachziehen |
Developing a Robust Maintenance & Inspection Schedule
Vorbeugende Wartung ist immer deutlich kostengünstiger als ungeplanter Stillstand. Führen Sie diese strukturierte Inspektionsroutine an allen Granulatoren ein:
- Sichtprüfung vor Schichtbeginn (jede Schicht): Prüfen Sie vor dem Einschalten Trichter und Schneidkammer visuell auf Fremdkörper, lose Befestigungen oder übermäßige Rückstandsbildung.
- Wöchentliche Detailinspektion (alle 40–80 Betriebsstunden): Fahren Sie sicher herunter, wenden Sie Lockout/Tagout-Protokolle (LOTO) an, öffnen Sie die Schneidkammer und bürsten Sie den Rotor ab. Prüfen Sie alle Schneidkanten auf Mikroausbrüche, messen Sie den Messerspalt mit Fühlerlehren an beiden Enden und in der Mitte jedes Messers und verifizieren Sie den Schraubensitz.
- Planmäßiges Wenden oder Nachschleifen der Messer: Bei doppelseitigen Bettmessern auf eine frische Schneidkante drehen, sobald die Kantenverrundung 0,5 mm überschreitet. Rotormesser als abgestimmte Sätze zum Präzisionsschleifen demontieren.
- Richtlinie zum Austausch von Befestigungselementen: Hochfeste Messerschrauben (Festigkeitsklasse 10.9 oder 12.9) sind enormen dynamischen Scherbelastungen ausgesetzt. Ersetzen Sie die Messerbefestigungsschrauben nach 3 bis 5 Messerwechseln, um Ermüdungsbrüche zu vermeiden.
Empfohlene Schnittspalt-Richtwerte für Kunststoff-Granulatormesser
Der Spalt zwischen rotierenden Rotormessern und stationären Bett(Stator)messern entscheidet, ob Kunststoff sauber geschert oder gewaltsam gerissen wird. Der ideale Spalt hängt direkt von Polymertyp und Wandstärke ab:
| Polymermaterial & Form | Typische Materialdicke | Empfohlener Messer-Schnittspalt | Typischer Schneidenwinkel |
|---|---|---|---|
| LDPE-/LLDPE-Folie & dünne Beutel | 0.02 mm – 0.15 mm | 0.10 mm – 0.20 mm | 50° – 55° (scharfer Scherschnitt) |
| PP-Gewebesäcke, Raffiabänder & FIBC-Big-Bags | 0.10 mm – 0.35 mm | 0.15 mm – 0.25 mm | 50° – 55° (Scherenschnitt) |
| PET-Flaschen & dünne Tiefziehschalen | 0.25 mm – 1.50 mm | 0.20 mm – 0.35 mm | 55° – 60° (ausgewogenes Verhältnis aus Verschleiß & Schneidhaltigkeit) |
| Starre HDPE-Flaschen, Kisten & Fässer | 1.50 mm – 5.00 mm | 0.30 mm – 0.45 mm | 55° – 60° (langlebige Schneide) |
| Dickwandige HDPE-/PP-Rohre, Profile & Anfahrbrocken | 5.00 mm – 25.0 mm | 0.35 mm – 0.55 mm | 60° – 65° (hohe Stoßbelastung) |
| Flexibler Gummi & Elastomere (TPE, TPU) | 1.00 mm – 8.00 mm | 0.10 mm – 0.25 mm | 45° – 50° (Scherenwirkung) |
Die Kunst des Schärfens von Kunststoffgranulatormessern
Das Schleifen von Granulatormessern ist eine hochpräzise Bearbeitungsaufgabe. Unsachgemäßes Nachschleifen kann teuren Werkzeugstahl in wenigen Minuten ruinieren:
- Ursprüngliche Geometrie erhalten: Jedes Granulatormesser ist mit präzisen Span- und Freiwinkeln konstruiert. Eine Änderung des Keilwinkels beim Schärfen reduziert die Messerabstützung oder erhöht den Schnittwiderstand — und verschlechtert Schnitteffizienz und Kantentragfähigkeit.
- Kontinuierliche Flutkühlung ist entscheidend: Trockenschleifen verursacht rasche lokale Überhitzung, die Kaltarbeits-Werkzeugstählen (wie D2 oder DC53) die Härte zieht. Überschreitet Stahl seine Anlasstemperatur (ca. 200 °C–250 °C), sinkt seine Rockwellhärte permanent, und die geschärfte Kante stumpft nach Wiederanlauf rapide ab.
- Als abgestimmte Sätze schärfen: Alle Rotormesser eines Satzes müssen gemeinsam auf identische Maße geschliffen werden (innerhalb von ±0,05 mm Breite/Höhe). Ungleichmäßig geschliffene Messer verursachen Rotorunwucht, ungleiche Schnittspalte und übermäßige Vibrationen.
- Schleifgrate entfernen: Nach dem Flachschleifen Schneidkante und Rückenfläche sorgfältig abziehen, um feinen Schleifgrat (Drahtkante) zu entfernen, der beim Erstanlauf abbrechen könnte.
Die richtige Schleifausrüstung wählen
Während manche Betriebe manuelles Flachschleifen auf Standard-Werkzeugmaschinenschleifern versuchen, liefern automatisierte Schwermaschinen weit überlegene Parallelität, Oberflächengüte und Winkelkonstanz. Für kommerzielle Recyclinganlagen und Mahlgutwerke ist ein Automatische Messerschleifmaschine mit elektromagnetischem Spannfutter, kontinuierlicher Wasserkühlung und automatischer Zustellsteuerung liefert OEM-Präzision bei den Messern und senkt gleichzeitig den Arbeitsaufwand drastisch.
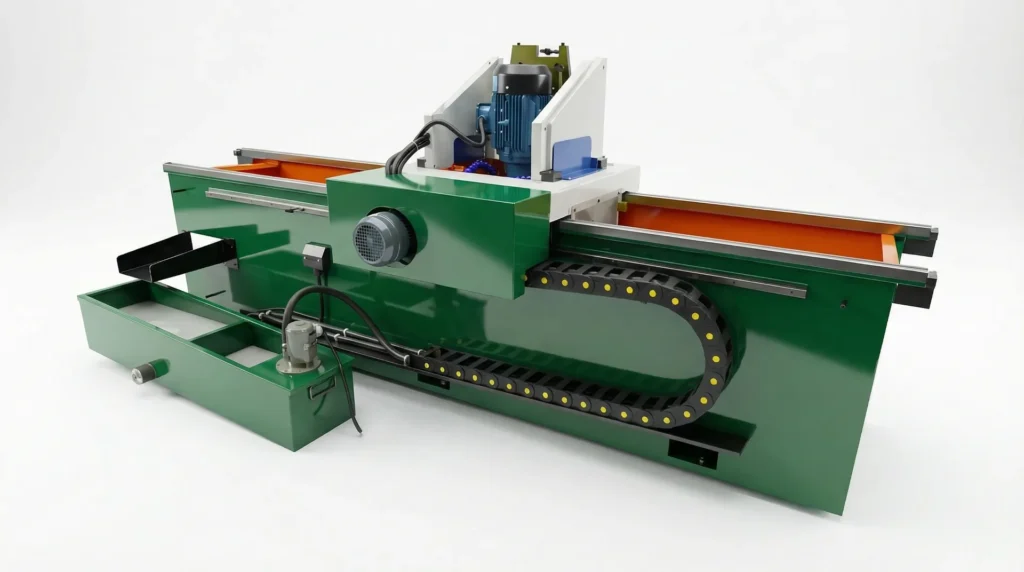
Automatische Schleifmaschinen spannen Messer fest über ihre gesamte Länge, eliminieren Durchbiegung und garantieren identische Höhen- und Winkeltoleranzen für jedes Messer im Satz.
Schritt für Schritt: Schnittspalt mit der Fühlerlehre einstellen
Das Einstellen des Schneidspalts zwischen rotierenden Messern und Bettmessern ist der finale und kritischste Schritt der Granulatorremontage:
- Sitze gründlich reinigen: Halten Sie Messertaschen, Anschläge und Bettmessersitze peinlich frei von Polymerfeinstoff, Spänen und Korrosion. Schon ein 0,05-mm-Schmutzkorn unter einem Messersitz kann vorzeitigen Messerkontakt oder starke Spaltschwankung verursachen.
- Zuerst Rotormesser montieren: Rotormesser stufenweise mit dem vom Hersteller vorgegebenen Drehmoment anziehen – verwenden Sie dazu einen kalibrierten Drehmomentschlüssel.
- Bettmesser (Stator) positionieren: Ziehen Sie die Bettmesser-Halteschrauben leicht an, sodass das Bettmesser mit seinen Druck-Zug-Stellschrauben justiert werden kann.
- Spalt mit Fühlerlehren messen: Drehen Sie den Rotor langsam von Hand (bei verriegelter Maschine!). Führen Sie eine Fühlerlehre entsprechend Ihrem Zielspalt (z. B. 0,25 mm) zwischen Rotormesser und Bettmesser ein. Prüfen Sie den Spalt am linken Ende, in der Mitte und am rechten Ende jedes Messers.
- Volle Rotorumdrehung prüfen: Prüfen Sie jedes einzelne Rotormesser gegen jedes Bettmesser. Da Rotorexzentrizitäten und Rundlauffehler existieren können, stellen Sie den Spalt nach der engsten Stelle ein.
- Finale Drehmomentverriegelung: Kontern Sie die Bettmesser-Stellschrauben und ziehen Sie alle Halteschrauben mit vollem Drehmoment an. Prüfen Sie den Spalt ein letztes Mal nach — Klemmdrehmoment kann das Bettmesser leicht verschieben!
Für die Hochleistungs-Vorzerkleinerung oder Messerlösungen für Mehrwellen-Shredder lesen Sie unseren Auswahlleitfaden für Shreddermesser und unsere umfassende Messer-Katalog für Recyclingmaschinen.
Häufig gestellte Fragen (FAQ)
Wie oft sollten Granulatormesser nachgeschliffen werden?
Die Schärfhäufigkeit hängt von Polymerabrasivität und Verunreinigung ab. Messer für saubere Polyethylen- oder Polypropylenfolie laufen typischerweise 150 bis 300 Betriebsstunden zwischen Schärfungen, während mineralgefüllte Polymere, glasverstärktes Nylon oder schmutzige Post-Consumer-Waschflakes alle 40 bis 80 Betriebsstunden Schärfung erfordern können. Verfolgen Sie Motorstromstärke und Feinstoffanteil für den idealen Plan.
Wie groß sollte der ideale Schnittspalt zwischen Rotor- und Gegenmessern sein?
Für dünne Folien und Webbeutel sollte der Messerspalt eng zwischen 0,10 mm und 0,20 mm eingestellt sein für sauberen Scherenschnitt. Für starre Behälter, Flaschen und Spritzgussteile sind 0,25 mm bis 0,40 mm Standard. Für schwere Angüsse und dickes Rohrabfallmaterial reichen Spalte von 0,35 mm bis 0,55 mm. Stellen Sie den Spalt stets nach der engsten Stelle am Rotor ein.
Woran erkenne ich, ob ein Granulatormesser beim Schleifen seine Härte verloren hat?
Sichtbare blaue, braune oder strohfarbene Verfärbung nahe der Schneidkante zeigt thermischen Brand und Härteverlust an. Auch ohne sichtbare Verfärbung ist eine innerhalb von Stunden nach Wiederanlauf stumpfende Kante ein klassisches Zeichen mikrostruktureller Überhitzung. Verwenden Sie beim Messerschärfen stets reichlich synthetisches oder wasserlösliches Flutkühlmittel.
Kann ich in einem Rotormessersatz nur ein einzelnes beschädigtes Messer ersetzen?
Nein. Granulator-Rotormesser müssen stets als kompletter abgestimmter Satz ersetzt oder nachgeschliffen werden. Der Austausch eines einzelnen Messers erzeugt ungleichen Messerüberstand und Gewichtsunterschied über den Rotor — mit schwerer dynamischer Unwucht, ungleichen Spalteinstellungen und beschleunigtem Lagerverschleiß als Folge.
Warum lockern sich Messerbefestigungsschrauben im Betrieb?
Schrauben lockern sich durch schmutzige Messersitze (Feinstoff komprimiert unter Klemmdruck), wiederverwendete gedehnte Befestigungen, falsches Drehmoment oder starke Stoßvibration von stumpfen Messern. Kratzen Sie Messertaschen stets gründlich sauber, verwenden Sie hochfeste Schrauben (Festigkeitsklasse 10.9 oder 12.9) und ziehen Sie kreuzweise mit kalibriertem Drehmomentschlüssel an.
Welche Werkzeugstahlsorte wird für Granulatormesser empfohlen?
Hochkohlenstoffhaltiger, hochchromhaltiger D2 (SKD11 / 1.2379), gehärtet auf 58–60 HRC, ist der Industriestandard für saubere Kunststoffe dank außergewöhnlicher Kantenstandzeit. Für hochschlagzähe oder dickwandige Anwendungen bieten modifizierter Kaltarbeitsstahl wie DC53 oder schlagzähes H13/Cr12MoV überlegene Ausbruchresistenz.
Ersatz-Granulatormesser anfragen oder technische Beratung
Suchen Sie Hochleistungs-Ersatzrotor- und Statormesser oder brauchen Sie technische Beratung zur Messerstahl- und Schleifmaschinenauswahl? Kontaktieren Sie das Rumtoo-Engineering-Team mit Ihrer Granulatormarke, Modell, Schneidkammerabmessungen und Einsatzmaterialspezifikationen für ein sofortiges Angebot.
