


プラスチックリサイクル操業において、造粒機(またはプラスチッククラッシャー)は中心的な働き者です。 黙々とかさばる産業用・ポストコンシューマープラスチックを、リグラインドとして知られる均一で再利用可能なフレークに分解します。しかし、この重要な機械の運転効率、リグラインド純度、エネルギー消費は、1つのコンポーネント(切断ナイフ)に完全に依存します。鋭く精密に調整された プラスチック粉砕機ブレード 微粉の最小化、電力料金の削減、駆動系の保護の鍵です。
この技術ガイドは、工場長、メンテナンスエンジニア、リサイクルオペレーターに、実践的なメンテナンス手順、推奨ナイフクリアランス許容差、精密研磨のベストプラクティスを提供します。交換ブレードの選定については、当社の以下をご覧ください プラスチック造粒機用交換ブレード および プラスチック破砕機・グラニュレーター用ブレード.

ブレードの積極的なメンテナンスが不可欠である理由
鈍いまたは不適切に調整されたプラスチック造粒機ナイフは、工場全体の操業に深刻な連鎖的悪影響を引き起こします。積極的な日常点検と定期研磨に時間を投資すれば、即座に運用上のリターンが得られます:
- Consistent Regrind Quality & Minimal Fines: 鋭いナイフは真のハサミ作用による剪断切断を提供し、プラスチックダストや微粉を最小限に抑えたクリーンなフレークを生産します。鈍いブレードはポリマーを叩き、引き伸ばし、粉砕し、過剰な微粉を生成します。これらは後工程の押出ラインで早期に溶融したり燃焼したりします。
- 大幅な省エネ: ブレードが鈍ると、モーター負荷が劇的に急増します。同一トン数を切断室に押し込むために、電流値が20%~35%上昇し、月々の電気代を大幅に押し上げる可能性があります。
- Longer Component & Machine Lifespan: 鈍化した切断エッジは、ローターベアリング、駆動ベルト、シャフトキー、モーターマウントに直接伝わる極端な衝撃荷重を生成します。早期ベアリング故障や疲労亀裂は、鈍いナイフでの運転に直接起因することがよくあります。
- Higher Throughput & Reduced Heat Buildup: 鋭いナイフは原料を瞬時に噛み込み剪断し、ポリマーの再循環と、ポリマーを軟化させてローター上にガム状の溶融物堆積を生じさせる摩擦熱を防止します。
Granulator Blade Failure Modes & Troubleshooting
ブレード摩耗の正確な症状を理解することは、メンテナンスチームがチャンバーやローターの損傷が発生する前に的を絞った是正措置を取るのに役立ちます:
| 観察される症状 | 根本原因 | 推奨される是正措置 |
|---|---|---|
| モーター電流の上昇(電流スパイク) | 鈍い切断エッジ、圧縮された微粉、または過度に狭いブレードクリアランス | 切断エッジの鋭さを確認し、クリアランスギャップを測定し、チャンバー内の溶融堆積をチェック |
| 過剰な粉塵、糸状の破砕物、または長いテール | ローター刃と固定刃のギャップが広すぎる、または切断部の角が丸くなっている | ローターナイフとベッドナイフを研磨し、シックネスゲージでクリアランスをメーカー仕様に再設定してください。 |
| 角部の欠けまたは刃こぼれ | 鉄系金属や破砕不能な異物の混入、鋼材が脆すぎる | 上流の磁選機を確認する。鋼材の熱処理と衝撃靱性を確認する |
| 長手方向の亀裂または熱割れ | 乾式研磨時の過熱、またはボルト締付トルクの過大 | 再研磨時はフラッドクーラントを使用する。校正済みトルクレンチで締付順序を確認する |
| ローター長手方向におけるブレード摩耗の偏り | ホッパーへの材料供給が不均一、またはベッドナイフ支持部の位置ずれ | コンベアやシュートの供給分布を調整する。刃座の平面度とベッドの位置合わせを点検する |
| 異常振動または周期的なカタカタ音 | ブレード締結具の緩み、ローター全体での刃重量の不均一、または刃同士の接触 | 直ちに機械を停止する。ローターのバランスを確認し、すべてのナイフボルトを再締付けする |
Developing a Robust Maintenance & Inspection Schedule
予防保全は、計画外のダウンタイムよりも常にはるかに低コストです。すべての造粒機にこの体系的な点検ルーチンを導入してください。
- 始業前の目視点検(毎シフト): 電源投入前に、ホッパーおよび破砕室内に異物、緩んだ締結部品、過度な残留物の堆積がないか目視で確認してください。
- 週次詳細点検(40~80運転時間ごと): 安全に電源を切り、ロックアウト/タグアウト(LOTO)手順を適用し、切断室を開けてローターをブラシで清掃します。すべての刃先に微小なチッピングがないか確認し、各ブレードの両端と中央でシックネスゲージにより刃のクリアランスを測定し、ボルトの締付けを確認します。
- 計画的なブレードの付け替え(反転使用)または研磨: 両刃のベッドナイフは、刃先の丸みが 0.5 mm を超えたら新しい刃先に反転して使用してください。ローターナイフは、セット単位で取り外し、精密研磨を行ってください。
- 締結部品の交換方針: 高張力ブレードボルト(10.9級または12.9級)は莫大な動的せん断応力に耐えます。疲労破壊を防ぐため、ブレード取付ボルトは3~5回のブレード交換ごとに交換してください。
推奨プラスチック造粒機ブレードクリアランス(ギャップ)基準
回転するローターナイフと固定されたベッド(ステーター)ナイフの間のクリアランスが、プラスチックがきれいに剪断されるか、強引に引き裂かれるかを決めます。最適なクリアランスは、樹脂の種類と肉厚によって直接決まります:
| ポリマー材料 & 形状 | 代表的な材料厚さ | 推奨ブレードクリアランス(隙間) | 代表的な刃先角度 |
|---|---|---|---|
| LDPE / LLDPE フィルム & 薄手バッグ | 0.02 mm – 0.15 mm | 0.10 mm – 0.20 mm | 50° – 55°(高鋭角剪断) |
| PP 織布バッグ、ラフィア & FIBC バッグ | 0.10 mm – 0.35 mm | 0.15 mm – 0.25 mm | 50°~55°(シザーカット) |
| PET ボトル & 薄手熱成形トレイ | 0.25 mm – 1.50 mm | 0.20 mm – 0.35 mm | 55° – 60°(摩耗と刃先のバランス型) |
| 硬質 HDPE ボトル、クレート & ドラム缶 | 1.50 mm – 5.00 mm | 0.30 mm – 0.45 mm | 55°~60°(耐久刃先) |
| 厚肉 HDPE / PP パイプ、プロファイル & パージ | 5.00 mm – 25.0 mm | 0.35 mm – 0.55 mm | 60° – 65°(高衝撃荷重対応) |
| 柔軟ゴム & エラストマー(TPE、TPU) | 1.00 mm – 8.00 mm | 0.10 mm – 0.25 mm | 45°~50°(シザーアクション) |
プラスチック造粒機の刃を研ぐ技術
造粒機ナイフの研磨は高精度な機械加工です。不適切な研磨は高価な工具鋼を数分で台無しにします。
- 元の形状を維持する: すべての造粒機ナイフは精密なすくい角と逃げ角で設計されています。研磨時にベベル角を変えると、刃の支持が減少したり切断抵抗が増加したりして、切断効率が低下し刃先が弱くなります。
- 連続フラッドクーラントが重要です: 乾式研磨は急速な局所過熱を引き起こし、冷間工具鋼(D2やDC53など)の焼き戻しを奪います。鋼材が焼戻し温度(約200℃~250℃)を超えると、ロックウェル硬さは永久に低下し、研磨した刃先は再起動後すぐに鈍ります。
- セットで研磨する: セット内のすべてのローター刃は、同一寸法(幅/高さ ±0.05mm以内)になるよう一緒に研磨しなければなりません。不均一な研磨は回転不平衡、不均一な切断ギャップ、過大な振動を引き起こします。
- 研磨バリを取り除く: 平面研磨後、切れ刃と裏面を慎重に砥石で仕上げ、初期起動時に脱落するおそれのある微細な研磨バリ(ワイヤーエッジ)を除去します。
適切な研磨設備の選定
一部の工場では汎用工具研削盤による手動平面研磨を試みますが、自動化された重切削機械は平行度、表面仕上げ、角度の一貫性においてはるかに優れています。商業リサイクル施設や再粉砕プラントでは、 自動刃物研磨機 電磁チャック、連続水冷、自動送り制御を備えたものが、OEMグレードのブレード精度を実現しながら労務コストを大幅に削減します。
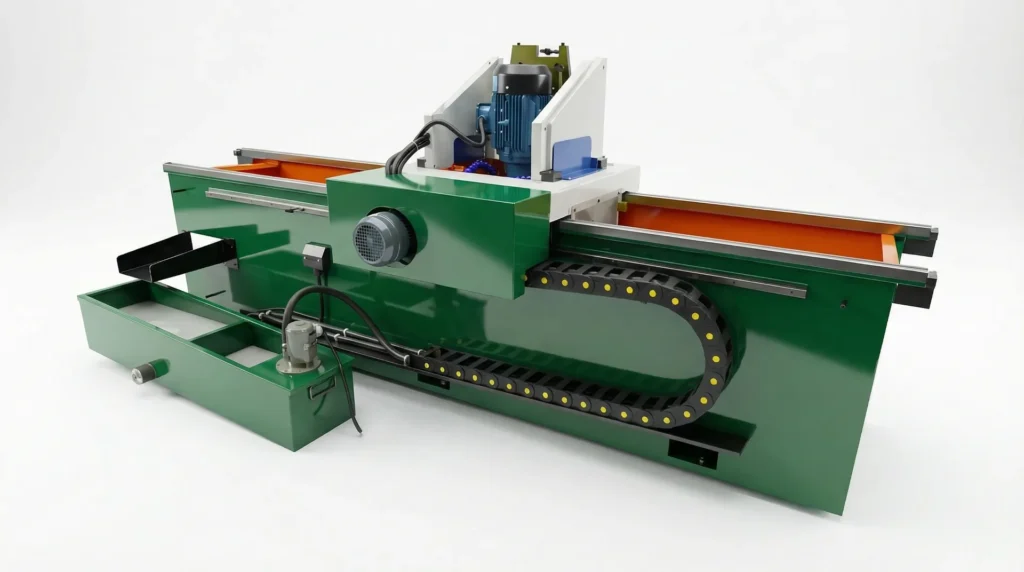
自動研削盤はナイフを全長にわたって確実に固定し、たわみを排除して、セット内のすべてのナイフが高さと角度の公差を同一に保つことを保証します。
ステップバイステップ:シックネスゲージによる切断ギャップの設定
回転ナイフとベッドナイフ間の切断クリアランスの設定は、破砕機の再組立における最終かつ最も重要な工程です:
- シート部を十分に清掃する: 刃物取付座、バックストップ、ベッドナイフ取付座に樹脂微粉、切粉、腐食が一切ないことを入念に確認してください。刃物取付座の下にあるわずか 0.05 mm のゴミでも、刃の早期接触やクリアランスの大きなばらつきの原因となります。
- まずローターブレードを取り付ける: 校正済みのトルクレンチを使用し、ローターナイフを段階的に締め、メーカー指定トルクで締結してください。
- ベッド(ステーター)ナイフを位置決めする: ベッドナイフの位置をプッシュ・アンド・プル式の調整ボルトで調整できるよう、ベッドナイフ固定ボルトは軽く仮締めしてください。
- シックネスゲージでクリアランスを測定: ローターを手でゆっくり回転させてください(機械はロックアウト・タグアウト(LOTO)済みであること!)。目標クリアランスに対応するシックネスゲージ(例:0.25 mm)をローターナイフとベッドナイフの間に挿入します。各ナイフの左端、中央、右端でクリアランスを確認してください。
- ローターの全周回転を確認する: すべてのローター刃を各ベッドナイフに対して確認します。ローターの偏心や振れが存在する可能性があるため、最も狭い箇所を基準にクリアランスを設定します。
- 最終トルク締め: ベッドナイフの調整ボルトを固定し、すべての固定ボルトを規定トルクで締結してください。最後にもう一度クリアランスを確認してください。締付けトルクによりベッドナイフがわずかにずれることがあります。
大容量一次破砕や多軸シュレッダーの刃については、こちらをご覧ください シュレッダーブレード選定ガイド および当社の包括的な リサイクル機械用ブレードカタログ.
よくあるご質問 (FAQ)
プラスチック造粒機のブレードはどのくらいの頻度で研磨すべきですか?
研磨頻度はポリマーの研磨性と汚染度によります。きれいなポリエチレンやポリプロピレンのフィルム用刃は通常150~300運転時間ごとに研磨しますが、ミネラル充填ポリマー、ガラス強化ナイロン、汚れた使用済み洗浄フレークでは40~80運転時間ごとの研磨が必要な場合があります。モーター電流と微粉割合を追跡し、最適なスケジュールを決定してください。
破砕機のローターナイフとベッドナイフの間の理想的なクリアランスは?
薄手フィルムや織布バッグの場合、きれいな剪断を得るためにブレードクリアランスは 0.10 mm から 0.20 mm の範囲にタイトに設定してください。硬質容器、ボトル、射出成形品の場合は、0.25 mm から 0.40 mm のクリアランスが標準です。重いパージや厚肉パイプの破砕くずの場合は、クリアランスは 0.35 mm から 0.55 mm の範囲です。クリアランスは必ずローター上の最もタイトな箇所に合わせて設定してください。
研磨中に破砕機ブレードが焼き戻し(硬度低下)を起こしたかどうかは、どうやって判断できますか?
刃先付近に青、茶、わら色の変色が見られる場合は、熱による焼けと焼き戻し軟化を示しています。目に見える変色がなくても、再起動後数時間で刃先が鈍るのは、組織的な過熱の典型的な兆候です。ブレード研磨時は必ず十分な合成系または水溶性のフラッドクーラントを使用してください。
破砕機ローターセットのうち、損傷したブレードだけを交換できますか?
いいえ。造粒機のローター刃は、必ず完全なマッチドセットとして交換または再研磨しなければなりません。1枚だけ交換すると、刃の突出量や重量がローター全体で不均一になり、深刻な動的不平衡、不均一なギャップ設定、ベアリング摩耗の加速を招きます。
運転中にブレード取付ボルトが緩むのはなぜですか?
ボルトの緩みは、汚れた刃座(締付圧力で微粉が圧縮される)、伸びたボルトの再利用、不適切なトルク、鈍った刃による激しい衝撃振動が原因です。刃ポケットを徹底的にこそげ落として清掃し、高強度ボルト(10.9級または12.9級)を使用し、校正済みトルクレンチで対角順に締め付けてください。
プラスチック造粒機の刃に推奨される工具鋼の鋼種は何ですか?
高炭素・高クロムのD2(SKD11/1.2379)を58~60HRCに焼入れしたものが、優れた刃持ちからクリーンプラスチック用の業界標準です。高衝撃や厚肉用途には、DC53のような改良型冷間工具鋼や、耐衝撃性に優れたH13/Cr12MoVが刃こぼれに対する優れた耐性を発揮します。
交換用造粒機ブレードのお見積り・技術相談
高性能な交換用ローター・ステーターナイフをお探しですか。または、刃用鋼材や研磨機械の選定について技術的なアドバイスが必要ですか。造粒機のブランド、型式、切断室寸法、原料仕様を添えてRumtooエンジニアリングチームにお問い合わせください。すぐにお見積りいたします。
