


În operațiunile de reciclare a plasticului, granulatorul (sau concasorul de plastic) este calul de povară central. Descompune neobosit plasticul industrial și post-consum voluminos în fulgi uniformi și reutilizabili cunoscuți sub numele de măcinătură. Dar eficiența operațională, puritatea măcinăturii și consumul de energie ale acestei mașini critice depind în întregime de o componentă: lamele sale de tăiere. Lamele ascuțite și aliniate precis cuțite de granulator pentru plastic sunt cheia minimizării particulelor fine, reducerii facturilor la energie și protejării transmisiei dumneavoastră.
Acest ghid tehnic oferă managerilor de fabrică, inginerilor de întreținere și operatorilor de reciclare protocoale practice de întreținere, toleranțe recomandate ale jocului lamelor și cele mai bune practici de ascuțire de precizie. Pentru alegerea lamelor de înlocuire, explorați lame de schimb pentru granulatorul de plastic și Lame pentru concasoare și granulatoare de plastic.

De ce întreținerea proactivă a lamelor nu este negociabilă
Cuțitele tocite sau reglate necorespunzător ale granulatorului de plastic provoacă un efect negativ sever, în cascadă, în operațiunile fabricii dumneavoastră. Investirea timpului în verificări zilnice proactive și în ascuțiri programate aduce beneficii operaționale imediate:
- Consistent Regrind Quality & Minimal Fines: Lamele ascuțite oferă o adevărată tăiere prin forfecare, producând fulgi curați cu praf și particule fine minime de plastic. Lamele tocite lovesc, întind și sfărâmă polimerii, creând particule fine excesive care se topesc prematur sau ard în liniile de extrudare din aval.
- Economii substanțiale de energie: Când lamele se tocesc, sarcina motorului crește drastic. Consumul de curent poate crește cu 20% până la 35% pentru a împinge același tonaj prin camera de tăiere, crescând substanțial cheltuielile lunare cu electricitatea.
- Longer Component & Machine Lifespan: Tăișurile tocite generează sarcini de șoc extreme care se transmit direct în rulmenții rotorului, curelele de acționare, penele arborelui și suporții motorului. Defectarea prematură a rulmenților și fisurarea prin oboseală provin adesea direct din operarea cu lame tocite.
- Higher Throughput & Reduced Heat Buildup: Lamele ascuțite mușcă și forfecă materia primă instantaneu, prevenind recircularea polimerului și căldura de frecare care înmoaie polimerii în acumulări gumoase de topitură pe rotor.
Granulator Blade Failure Modes & Troubleshooting
Înțelegerea simptomelor exacte ale uzurii lamelor ajută echipele de întreținere să ia măsuri corective țintite înainte de apariția deteriorării camerei sau rotorului:
| Simptom observat | Cauza principală subiacentă | Acțiune corectivă recomandată |
|---|---|---|
| Curent ridicat al motorului (vârf de curent) | Tăișuri tocite, particule fine compactate sau joc prea strâns al lamelor | Inspectați ascuțimea tăișului; măsurați jocul; verificați camera pentru acumulări de topitură |
| Praf excesiv, material remăcinat fibros sau cozi lungi | Jocul dintre cuțitul rotor și cuțitul stator prea mare, sau rază de tăiere rotunjită | Reascutiți cuțitele rotor și cuțitele fixe; reglați jocul cu lama de măsurare a jocului (feeler gauge) conform specificațiilor producătorului |
| Colțuri ciobite sau muchii tăietoare știrbite | Pătrundere de metal feros sau material străin nerupibil; oțel excesiv de fragil | Verificați separatoarele magnetice din amonte; verificați tratamentul termic al oțelului și rezistența la impact |
| Fisuri longitudinale sau fisuri termice | Supraîncălzire în timpul rectificării uscate sau cuplu de strângere excesiv la strângerea șuruburilor | Folosiți răcire abundentă cu lichid la reascuțire; verificați ordinea de strângere cu o cheie dinamometrică calibrată |
| Uzură neuniformă a lamelor pe lungimea rotorului | Alimentare neuniformă a materialului în buncăr sau suporturi nealiniate ale cuțitelor fixe | Ajustați distribuția alimentării de la transportor sau de la jgheabul de alimentare; inspectați planeitatea locașului cuțitului și alinierea cuțitelor fixe |
| Vibrații anormale sau zgomote ritmice | Elemente de fixare ale lamelor slăbite, greutăți neuniforme ale lamelor pe rotor sau contact între lame | Opriți imediat mașina; verificați echilibrarea rotorului și strângeți la loc toate șuruburile cuțitelor |
Developing a Robust Maintenance & Inspection Schedule
Întreținerea preventivă este întotdeauna mult mai puțin costisitoare decât opririle neplanificate. Implementați această rutină structurată de inspecție la toate granulatoarele:
- Inspecție vizuală înainte de schimb (fiecare schimb): Înainte de pornire, verificați vizual buncărul și camera de tăiere pentru corpuri străine, elemente de fixare slăbite sau acumulări reziduale excesive.
- Inspecție amănunțită săptămânală (la fiecare 40–80 de ore de funcționare): Opriți în siguranță alimentarea, aplicați protocoalele de blocare/etichetare (LOTO), deschideți camera de tăiere și periați rotorul. Verificați toate muchiile de tăiere pentru micro-ciupituri, măsurați jocul lamelor cu lere la ambele capete și la mijlocul fiecărei lame și verificați strângerea șuruburilor.
- Rotirea sau ascuțirea programată a lamelor: Pentru cuțitele fixe cu două tăișuri, rotiți la un tăiș proaspăt odată ce rotunjirea muchiei depășește 0,5 mm. Pentru cuțitele de rotor, demontați-le ca seturi pereche pentru reascuțire de precizie.
- Politica de înlocuire a elementelor de fixare: Șuruburile lamelor de înaltă rezistență (clasa 10.9 sau 12.9) suportă tensiuni dinamice de forfecare enorme. Înlocuiți șuruburile de montare a lamelor după 3 până la 5 schimbări de lame, pentru a preveni ruperea prin oboseală.
Standarde recomandate pentru jocul lamelor granulatorului de plastic
Jocul dintre cuțitele rotative ale rotorului și cuțitele fixe (statorice) determină dacă plasticul este forfecat curat sau rupt violent. Jocul ideal depinde direct de tipul de polimer și de grosimea peretelui:
| Material polimeric & formă | Grosimea tipică a materialului | Jocul recomandat al cuțitelor (distanța) | Unghiul tipic al muchiei de tăiere |
|---|---|---|---|
| Folie LDPE / LLDPE & saci subțiri | 0.02 mm – 0.15 mm | 0.10 mm – 0.20 mm | 50° – 55° (tăiere rasantă maximă) |
| Saci țesuți PP, rafie & saci FIBC | 0.10 mm – 0.35 mm | 0.15 mm – 0.25 mm | 50° – 55° (tăiere foarfecă) |
| Sticle PET & tăvițe termoformate subțiri | 0.25 mm – 1.50 mm | 0.20 mm – 0.35 mm | 55° – 60° (uzură echilibrată & muchie) |
| Sticle, lăzi & butoaie rigide din HDPE | 1.50 mm – 5.00 mm | 0.30 mm – 0.45 mm | 55° – 60° (muchie durabilă) |
| Țevi, profile & purje groase din HDPE / PP | 5.00 mm – 25.0 mm | 0.35 mm – 0.55 mm | 60° – 65° (încărcare puternică la șoc) |
| Cauciuc flexibil & elastomeri (TPE, TPU) | 1.00 mm – 8.00 mm | 0.10 mm – 0.25 mm | 45° – 50° (acțiune foarfecă) |
Arta ascuțirii lamelor granulatoarelor din plastic
Rectificarea cuțitelor granulatorului este o operație de prelucrare de înaltă precizie. Ascuțirea necorespunzătoare poate distruge în câteva minute un oțel de scule scump:
- Păstrați geometria originală: Fiecare cuțit de granulator este proiectat cu unghiuri precise de degajare și de așezare. Schimbarea unghiului teșiturii în timpul ascuțirii reduce sprijinul cuțitului sau crește rezistența la tăiere, degradând eficiența tăierii și slăbind muchia.
- Răcirea abundentă cu lichid este esențială: Rectificarea uscată provoacă supraîncălzire localizată rapidă, care extrage revenirea din oțelurile de scule pentru lucru la rece (precum D2 sau DC53). Odată ce oțelul depășește temperatura de revenire (aprox. 200°C–250°C), duritatea Rockwell scade permanent, ceea ce face ca muchia ascuțită să se tocească rapid la repornire.
- Ascuțiți în seturi potrivite: Toate lamele rotor ale unui set trebuie rectificate împreună la dimensiuni identice (în limitele ±0,05 mm lățime/înălțime). Rectificarea neuniformă a lamelor introduce dezechilibru rotativ, jocuri de tăiere inegale și vibrații excesive.
- Îndepărtați bavurile de rectificare: După rectificarea plană, debavurați cu piatra cu atenție muchia de tăiere și fața posterioară pentru a îndepărta orice bavură fină de rectificare (muchie filiformă) care s-ar putea rupe la pornirea inițială.
Alegerea echipamentului potrivit pentru ascuțire
Deși unele ateliere încearcă rectificarea plană manuală pe mașini standard de sculărie, utilajele automate grele oferă un paralelism, un finisaj al suprafeței și o constanță a unghiului net superioare. Pentru instalațiile comerciale de reciclare și fabricile de măcinare, un Mașină automată de ascuțit cuțite cu mandrină electromagnetică, răcire continuă cu apă și control automat al avansului asigură precizia lamelor la nivel de producător original (OEM), reducând drastic costurile cu manopera.
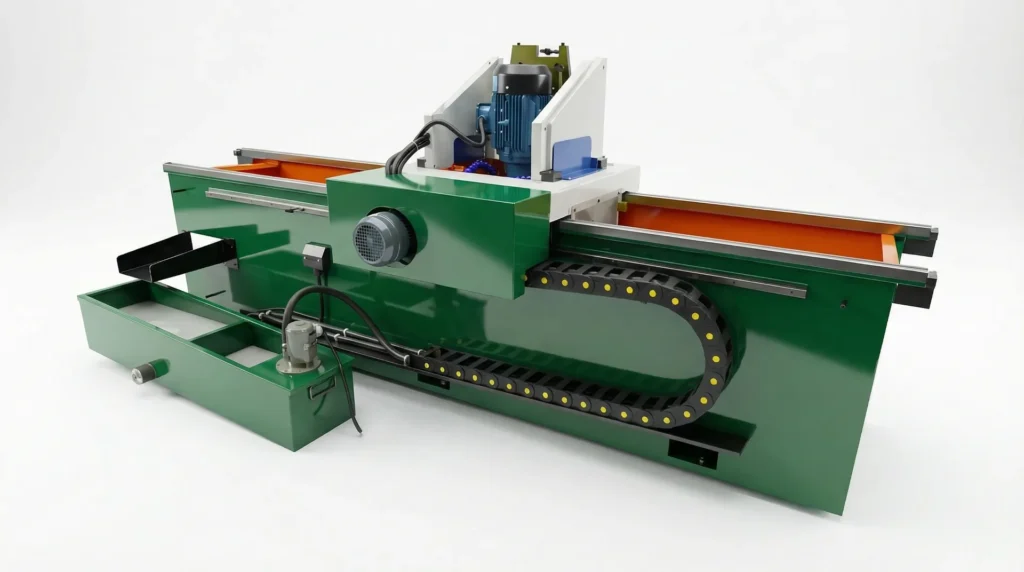
Mașinile automate de rectificat fixează ferm cuțitele pe toată lungimea lor, eliminând deformarea și garantând că fiecare cuțit din set are toleranțe identice de înălțime și unghi.
Pas cu pas: reglarea jocului de tăiere cu lama de măsurare a jocului (feeler gauge)
Reglarea jocului de tăiere dintre cuțitele rotative și cuțitele fixe este etapa finală și cea mai critică a reasamblării granulatorului:
- Curățați bine locașurile: Asigurați-vă că locașurile cuțitelor, opritoarele și scaunele cuțitelor fixe sunt perfect curate de pulberi de polimer, așchii și coroziune. Chiar și o particulă de murdărie de 0,05 mm sub un scaun de lamă poate provoca contact prematur al lamelor sau variații severe ale jocului.
- Montați mai întâi lamele rotorului: Strângeți progresiv cuțitele rotor la cuplul de strângere specificat de producător, folosind o cheie dinamometrică calibrată.
- Poziționați cuțitele patului (statorului): Strângeți ușor șuruburile de fixare ale cuțitului fix, astfel încât cuțitul fix să poată fi reglat cu ajutorul șuruburilor de reglaj (împingere-tragere).
- Măsurați jocul cu lamele de măsurare a jocului: Rotiți lent rotorul cu mâna (cu mașina blocată!). Introduceți o leră corespunzătoare jocului vizat (de ex. 0,25 mm) între cuțitul de rotor și cuțitul fix. Verificați jocul la capătul stâng, la mijloc și la capătul drept al fiecărui cuțit.
- Verificați rotația completă a rotorului: Verificați fiecare lamă de rotor în parte față de fiecare cuțit fix. Deoarece pot exista excentricități și bătăi ale rotorului, reglați jocul după punctul cel mai strâns.
- Blocarea finală la cuplu: Blocați șuruburile de reglaj ale cuțitului fix și strângeți toate șuruburile de fixare la cuplul nominal complet. Reverificați jocul o ultimă dată — cuplul de strângere poate deplasa ușor cuțitul fix!
Pentru tocarea primară de mare capacitate sau pentru cuțitele tocatoarelor multi-arbore, consultați ghidul nostru de selecție a lamelor pentru tocatoare și cuprinzătoarea noastră catalogul nostru de lame pentru mașini de reciclare.
Întrebări frecvente
Cât de des trebuie ascuțite lamele granulatorului de plastic?
Frecvența ascuțirii depinde de abrazivitatea polimerului și de contaminare. Cuțitele pentru folie curată de polietilenă sau polipropilenă funcționează de obicei 150–300 de ore între ascuțiri, în timp ce polimerii cu umpluturi minerale, nailonul armat cu sticlă sau fulgii murdari post-consum din spălare pot necesita ascuțire la fiecare 40–80 de ore de funcționare. Urmăriți amperajul motorului și procentul de pulberi pentru a stabili programul ideal.
Care este jocul ideal dintre rotorul granulatorului și cuțitele fixe?
Pentru foliile subțiri și sacii țesuți, jocul cuțitelor trebuie reglat strâns, între 0,10 mm și 0,20 mm, pentru a asigura o forfecare curată. Pentru recipiente rigide, sticle și piese injectate, un joc de 0,25 mm–0,40 mm este standard. Pentru purje grele și resturi groase de țevi, jocurile variază între 0,35 mm și 0,55 mm. Reglați întotdeauna jocul după punctul cel mai strâns de pe rotor.
Cum îmi dau seama dacă o lamă de granulator și-a pierdut tratamentul termic în timpul rectificării?
Decolorarea vizibilă albastră, maronie sau pai lângă muchia de tăiere indică ardere termică și pierderea revenirii. Chiar și fără decolorare vizibilă, o muchie care se tocește în câteva ore de la repornire este un semn clasic de supraîncălzire microstructurală. Folosiți întotdeauna lichid de răcire abundent, sintetic sau solubil în apă, în timpul ascuțirii lamelor.
Pot înlocui o singură lamă deteriorată dintr-un set de rotor de granulator?
Nu. Cuțitele de rotor ale granulatorului trebuie întotdeauna înlocuite sau rectificate ca set complet pereche. Înlocuirea unui singur cuțit creează o proeminență inegală a lamelor și o diferență de greutate pe rotor, rezultând un dezechilibru dinamic sever, reglaje inegale ale jocului și uzură accelerată a rulmenților.
De ce se slăbesc șuruburile de montare a lamelor în timpul funcționării?
Șuruburile se slăbesc din cauza scaunelor murdare ale cuțitelor (pulberi comprimate sub presiunea de strângere), a elementelor de fixare întinse reutilizate, a cuplului incorect sau a vibrațiilor puternice de șoc de la cuțitele tocite. Curățați întotdeauna temeinic locașurile cuțitelor prin răzuire, folosiți șuruburi de înaltă rezistență (clasa 10.9 sau 12.9) și strângeți în cruce cu o cheie dinamometrică calibrată.
Ce clasă de oțel de scule este recomandată pentru cuțitele granulatorului de plastic?
D2 cu conținut ridicat de carbon și crom (SKD11 / 1.2379), călit la 58–60 HRC, este standardul industrial pentru materialele plastice curate datorită retenției excepționale a tăișului. Pentru aplicații cu impact puternic sau pereți groși, oțelul modificat pentru lucru la rece precum DC53 sau H13/Cr12MoV rezistent la impact oferă o rezistență superioară la ciupirea muchiei.
Solicitați lame de înlocuire pentru granulator sau consultanță tehnică
Căutați cuțite de rotor și stator de schimb de înaltă performanță sau aveți nevoie de consultanță tehnică pentru alegerea oțelului cuțitelor și a mașinilor de ascuțit? Contactați echipa de inginerie Rumtoo cu marca și modelul granulatorului, dimensiunile camerei de tăiere și specificațiile materiei prime pentru o ofertă imediată.
