
Plastik geri dönüşüm operasyonlarında granülatör (veya plastik kırıcı) merkezi bel kemiğidir. Endüstriyel ve tüketici sonrası hacimli plastikleri yorulmadan kırma olarak bilinen düzgün, yeniden kullanılabilir flake'lere indirir. Ancak bu kritik makinenin operasyonel verimliliği, kırma saflığı ve enerji tüketimi tamamen tek bir bileşene bağlıdır: kesici bıçaklarına. Keskin, hassas hizalanmış plastik granülatör bıçakları incelikleri en aza indirmenin, elektrik faturalarını düşürmenin ve tahrik hattınızı korumanın anahtarıdır.
Bu teknik kılavuz, tesis yöneticilerine, bakım mühendislerine ve geri dönüşüm operatörlerine pratik bakım protokolleri, önerilen bıçak boşluk toleransları ve hassas bileme en iyi uygulamaları sunar. Yedek bıçak seçimi için plastik granülatör için yedek bıçaklar ve Plastik kırıcı ve granülatör bıçakları.

Proaktif Bıçak Bakımının Neden Vazgeçilmez Olduğu
Dull or improperly adjusted plastic granulator knives cause a severe cascading negative effect across your plant’s operations. Investing time into proactive daily checks and scheduled sharpening yields immediate operational returns:
- Consistent Regrind Quality & Minimal Fines: Keskin bıçaklar gerçek makas etkili kesim sunarak minimum plastik toz ve incelikle temiz flake'ler üretir. Kör bıçaklar polimerleri döver, gerer ve parçalar; alt hat ekstrüzyon hatlarında erken eriyen veya yanan aşırı incelik oluşturur.
- Önemli Enerji Tasarrufu: Bıçaklar körleştiğinde motor yükü büyük ölçüde artar. Amper çekişi, aynı tonajı kesme odasından geçirmek için ila yükselebilir; aylık elektrik giderlerini önemli ölçüde artırır.
- Longer Component & Machine Lifespan: Körleşmiş kesici kenarlar, doğrudan rotor rulmanlarına, tahrik kayışlarına, mil kamalarına ve motor yataklarına iletilen aşırı şok yükleri üretir. Erken rulman arızası ve yorulma çatlaması genellikle kör bıçaklarla çalışmaya dayanır.
- Higher Throughput & Reduced Heat Buildup: Keskin bıçaklar hammaddeleri anında yakalar ve keser; polimer resirkülasyonunu ve polimerleri rotorda sakızımsı eriyik birikimine yumuşatan sürtünme kaynaklı ısıyı önler.
Granulator Blade Failure Modes & Troubleshooting
Bıçak aşınmasının kesin semptomlarını anlamak, bakım ekiplerinin oda veya rotor hasarı oluşmadan önce hedefli düzeltici önlemler almasına yardımcı olur:
| Gözlemlenen Belirti | Altta Yatan Kök Neden | Önerilen Düzeltici Faaliyet |
|---|---|---|
| Yüksek motor akımı (ani akım yükselmesi) | Kör kesici kenarlar, sıkışmış incelikler veya aşırı sıkı bıçak boşluğu | Kesici kenar keskinliğini inceleyin; boşluk aralığını ölçün; odada erimiş birikme olup olmadığını kontrol edin |
| Aşırı toz, lifli öğütülmüş malzeme veya uzun kuyruklar | Rotor-stator bıçak boşluğu çok geniş veya kesici kenar yuvarlanması | Rotor ve yatak bıçaklarını bileyin; sentil ile boşluğu üretici değerlerine göre yeniden ayarlayın |
| Kırık köşeler veya çentikli kesici kenarlar | Demir metal veya kırılmaz yabancı malzeme girişi; aşırı gevrek çelik | Üst akıştaki manyetik separatörleri kontrol edin; çeliğin ısıl işlemini ve darbe dayanımını doğrulayın |
| Boyuna çatlaklar veya termal çatlaklar | Kuru taşlama sırasında aşırı ısınma veya aşırı cıvata sıkma torku | Bileme sırasında bol soğutma sıvısı kullanın; sıkma sırasını kalibreli tork anahtarı ile doğrulayın |
| Rotor boyu boyunca düzensiz bıçak aşınması | Besleme hunisine düzensiz malzeme beslemesi veya yatak bıçağı desteklerinin yanlış hizalanması | Konveyör veya oluk besleme dağılımını ayarlayın; bıçak yuvası düzgünlüğünü ve yatak hizalamasını kontrol edin |
| Anormal titreşim veya ritmik takırtı | Gevşek bıçak bağlantı elemanları, rotor boyunca dengesiz bıçak ağırlıkları veya bıçak teması | Makineyi hemen durdurun; rotor dengesini kontrol edin ve tüm bıçak cıvatalarını yeniden torklayın |
Developing a Robust Maintenance & Inspection Schedule
Önleyici bakım her zaman plansız duruşlardan çok daha az maliyetlidir. Tüm granülatörlerde bu yapılandırılmış kontrol rutinini uygulayın:
- Vardiya Öncesi Görsel Kontrol (Her Vardiya): Güç vermeden önce huniyi ve kesme odasını yabancı cisimler, gevşek bağlantılar veya aşırı kalıntı birikimi açısından görsel olarak kontrol edin.
- Haftalık Detaylı Kontrol (Her 40–80 Çalışma Saati): Güvenli şekilde gücü kapatın, Kilitleme/Etiketleme (LOTO) protokollerini uygulayın, kesme odasını açın ve rotoru fırçalayın. Tüm kesici kenarları mikro kırıklar açısından kontrol edin, her bıçağın iki ucunda ve merkezinde sentil çakısıyla bıçak açıklığını ölçün ve cıvata sıkılığını doğrulayın.
- Planlı Bıçak Rotasyonu veya Bileme: Çift ağızlı yatak bıçakları için kenar yuvarlanması 0,5 mm'yi aştığında yeni bir kesici kenara döndürün. Rotor bıçakları için hassas yeniden taşlama üzere eşleşmiş setler halinde sökün.
- Bağlantı Elemanı Değiştirme Politikası: Yüksek mukavemetli bıçak cıvataları (10.9 veya 12.9 sınıfı) muazzam dinamik kesme gerilimine dayanır. Yorulma kırılmasını önlemek için bıçak montaj cıvatalarını 3 ila 5 bıçak değişiminden sonra değiştirin.
Önerilen Plastik Granülatör Bıçak Boşluğu Standartları
Dönen rotor bıçakları ile sabit yatak (stator) bıçakları arasındaki boşluk, plastiğin temiz şekilde kesilip kesilmeyeceğini yoksa şiddetle yırtılıp yırtılmayacağını belirler. İdeal açıklık doğrudan polimer türüne ve cidar kalınlığına bağlıdır:
| Polimer Malzeme & Form | Tipik Malzeme Kalınlığı | Önerilen Bıçak Boşluğu | Tipik Kesici Kenar Açısı |
|---|---|---|---|
| LDPE / LLDPE Film & İnce Torbalar | 0.02 mm – 0.15 mm | 0.10 mm – 0.20 mm | 50° – 55° (Yüksek Jilet Kesimi) |
| PP Dokuma Torbalar, Rafya & FIBC Torbalar | 0.10 mm – 0.35 mm | 0.15 mm – 0.25 mm | 50° – 55° (Makas Kesimi) |
| PET Şişeler & İnce Termoform Tepsiler | 0.25 mm – 1.50 mm | 0.20 mm – 0.35 mm | 55° – 60° (Dengeli Aşınma & Kesici Kenar) |
| Sert HDPE Şişeler, Kasalar & Variller | 1.50 mm – 5.00 mm | 0.30 mm – 0.45 mm | 55° – 60° (Dayanıklı Kenar) |
| Kalın HDPE / PP Borular, Profiller & Purj | 5.00 mm – 25.0 mm | 0.35 mm – 0.55 mm | 60° – 65° (Ağır Şok Yükü) |
| Esnek Kauçuk & Elastomerler (TPE, TPU) | 1.00 mm – 8.00 mm | 0.10 mm – 0.25 mm | 45° – 50° (Makas Etkisi) |
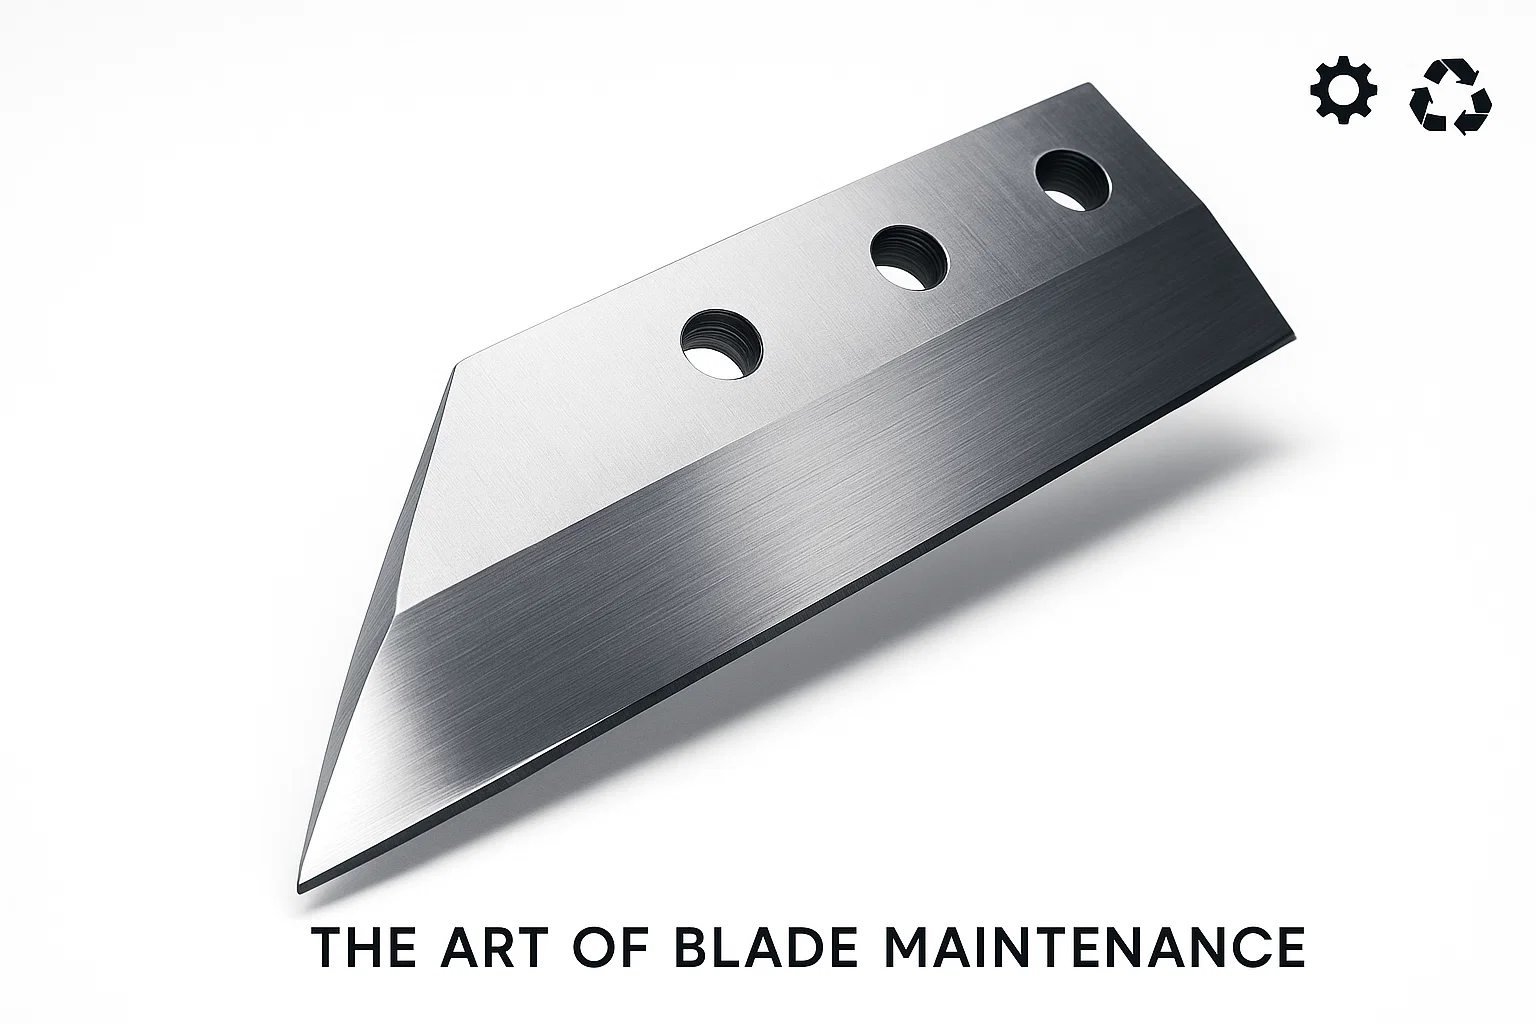
Plastik Granülatör Bıçaklarını Bileme Sanatı
Granülatör bıçaklarının taşlanması yüksek hassasiyetli bir talaşlı imalat işlemidir. Hatalı bileme, pahalı takım çeliğini dakikalar içinde bozabilir:
- Orijinal Geometrıyı Koruyun: Her granülatör bıçağı hassas eğim ve boşluk açılarıyla tasarlanmıştır. Bileme sırasında eğim açısını değiştirmek bıçak desteğini azaltır veya kesme direncini artırır; bu da kesme verimini düşürür ve kenarı zayıflatır.
- Sürekli Bol Soğutma Sıvısı Kritiktir: Kuru taşlama, soğuk iş takım çeliklerinin (D2 veya DC53 gibi) temperini çeken hızlı lokal aşırı ısınmaya neden olur. Çelik temperleme sıcaklığını (yaklaşık 200°C–250°C) aştığında Rockwell sertliği kalıcı olarak düşer ve bilenen kenar yeniden başlatmada hızla körelir.
- Eşleşen Setler Halinde Bileyin: Bir setteki tüm rotor bıçakları aynı boyutlara (±0,05 mm genişlik/yükseklik içinde) birlikte taşlanmalıdır. Eşitsiz bıçak taşlama, dönme dengesizliğine, dengesiz kesme aralıklarına ve aşırı titreşime yol açar.
- Taşlama Çapaklarını Temizleyin: Yüzey taşlamadan sonra, ilk çalışmada kırılabilecek ince taşlama çapağını (tel kenar) gidermek için kesici kenarı ve arka yüzü dikkatlice yağtaşıyla düzeltin.
Doğru Bileme Ekipmanını Seçme
Bazı atölyeler standart takım tezgahı taşlayıcılarında manuel yüzey taşlamayı denese de, otomatik ağır hizmet makineleri çok üstün paralellik, yüzey kalitesi ve açı tutarlılığı sağlar. Ticari geri dönüşüm tesisleri ve yeniden öğütme tesisleri için bir Otomatik Bıçak Bileme Makinesi elektromanyetik ayna, sürekli su soğutması ve otomatik ilerleme kontrolü ile OEM seviyesinde bıçak hassasiyeti sağlarken işçilik maliyetini de büyük ölçüde düşürür.
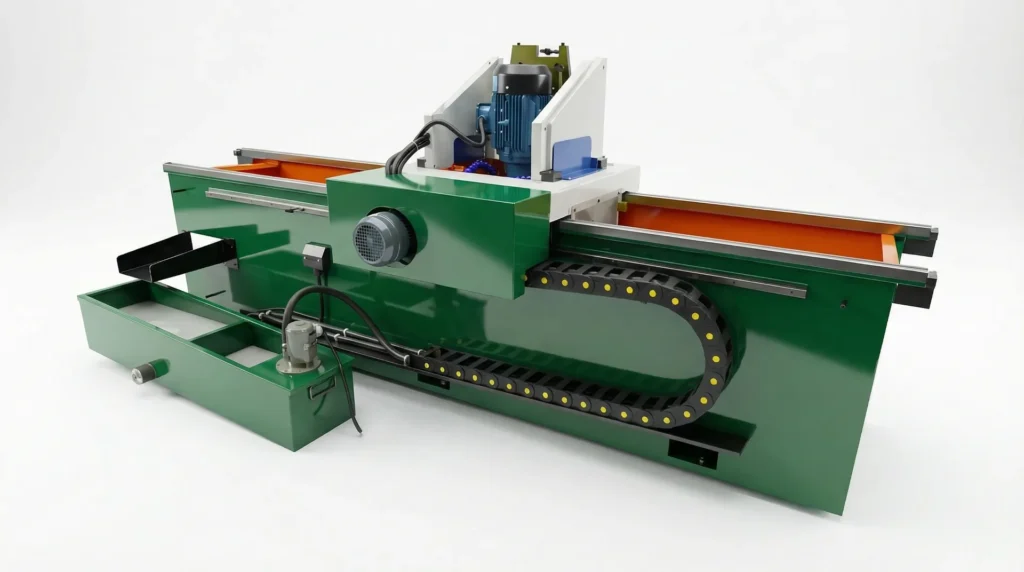
Otomatik taşlayıcılar bıçakları tüm uzunlukları boyunca sıkıca sabitler, sapmayı ortadan kaldırır ve setteki her bıçağın aynı yükseklik ve açı toleranslarını paylaşmasını garanti eder.
Adım Adım: Sentil ile Kesme Boşluğunu Ayarlama
Dönen bıçaklar ile yatak bıçakları arasındaki kesme aralığının ayarlanması, granülatör yeniden montajının son ve en kritik adımıdır:
- Yatakları İyice Temizleyin: Bıçak ceplerinin, dayanakların ve yatak bıçak yuvalarının polimer ince tozlarından, talaşlardan ve korozyondan titizlikle arınmış olduğundan emin olun. Bıçak yuvası altındaki 0,05 mm'lik bir kir zerresi bile erken bıçak temasına veya ciddi aralık değişimine neden olabilir.
- Önce Rotor Bıçaklarını Monte Edin: Rotor bıçaklarını, kalibreli tork anahtarı kullanarak üreticinin belirttiği tork değerine kademeli olarak sıkın.
- Yatak (Stator) Bıçaklarını Konumlandırın: Yatak bıçak tespit cıvatalarını hafifçe alıştırın, böylece yatak bıçak itme-çekme ayar cıvatalarıyla ayarlanabilir.
- Boşluğu Sentil ile Ölçün: Rotoru elle yavaşça döndürün (makine kilitliyken!). Hedef açıklığınıza karşılık gelen sentil çakısını (örn. 0,25 mm) rotor bıçağı ile yatak bıçağı arasına yerleştirin. Her bıçağın sol ucunda, merkezinde ve sağ ucunda açıklığı kontrol edin.
- Rotorun Tam Turunu Kontrol Edin: Her rotor bıçağını her yatak bıçağına karşı kontrol edin. Rotor eksantriklikleri ve salgı olabileceğinden, açıklığı en sıkı noktaya göre ayarlayın.
- Final Tork Kilidi: Yatak bıçak ayar cıvatalarını kilitleyin ve tüm tespit cıvatalarını tam spesifikasyona göre torklayın. Aralığı son bir kez tekrar kontrol edin — sıkma torku yatak bıçağını hafifçe kaydırabilir!
Yüksek kapasiteli birincil kırma veya çok şaftlı kırıcı bıçak uygulamaları için şunlara bakın kırıcı bıçak seçim rehberi ve kapsamlı geri dönüşüm makinesi bıçak kataloğu.
Sıkça Sorulan Sorular
Plastik granülatör bıçakları ne sıklıkla bilenmelidir?
Bileme sıklığı polimer aşındırıcılığına ve kirlenmeye bağlıdır. Temiz polietilen veya polipropilen film bıçakları tipik olarak bilemeler arasında 150 ila 300 çalışma saati çalışır; oysa mineral dolgulu polimerler, cam takviyeli naylon veya kirli tüketici sonrası yıkama flake'leri 40 ila 80 çalışma saatinde bir bileme gerektirebilir. İdeal programı belirlemek için motor amperini ve ince toz yüzdesini takip edin.
Granülatör rotor ve yatak bıçakları arasındaki ideal boşluk nedir?
İnce filmler ve dokuma torbalar için bıçak açıklığı, temiz kesim sağlamak üzere 0,10 mm ile 0,20 mm arasında sıkı ayarlanmalıdır. Rijit kaplar, şişeler ve enjeksiyon kalıpları için 0,25 mm ila 0,40 mm aralık standarttır. Ağır yolluklar ve kalın boru hurdaları için açıklıklar 0,35 mm ila 0,55 mm arasında değişir. Açıklığı her zaman rotordaki en sıkı noktaya göre ayarlayın.
Taşlama sırasında granülatör bıçağının tavını kaybettiğini nasıl anlarım?
Kesici kenar yakınında görünen mavi, kahverengi veya saman rengi renk değişimi, termal yanık ve temper kaybını gösterir. Görünür renk değişimi olmasa bile, yeniden başlatmadan saatler sonra körelen bir kenar, mikroyapısal aşırı ısınmanın klasik işaretidir. Bıçak bileme sırasında her zaman bol miktarda sentetik veya suda çözünür taşkın soğutucu kullanın.
Granülatör rotor setinde yalnızca hasarlı bir bıçağı değiştirebilir miyim?
Hayır. Granülatör rotor bıçakları her zaman tam eşleşmiş set olarak değiştirilmeli veya yeniden taşlanmalıdır. Tek bir bıçağı değiştirmek, rotor genelinde dengesiz bıçak çıkıntısı ve ağırlık farkı yaratır; bu da ciddi dinamik dengesizliğe, dengesiz aralık ayarlarına ve hızlanmış yatak aşınmasına yol açar.
Bıçak montaj cıvataları çalışma sırasında neden gevşer?
Cıvatalar, kirli bıçak yuvaları (sıkıştırma basıncı altında sıkışan ince tozlar), yeniden kullanılan uzamış bağlantılar, yanlış tork veya kör bıçaklardan kaynaklanan ağır şok titreşimi nedeniyle gevşer. Bıçak ceplerini her zaman iyice kazıyarak temizleyin, yüksek mukavemetli cıvatalar (Sınıf 10.9 veya 12.9) kullanın ve kalibre tork anahtarıyla çapraz düzende sıkın.
Plastik granülatör bıçakları için hangi takım çeliği kalitesi önerilir?
Olağanüstü kenar dayanımı nedeniyle temiz plastikler için endüstri standardı, 58–60 HRC'ye sertleştirilmiş yüksek karbonlu, yüksek kromlu D2 (SKD11 / 1.2379) çeliğidir. Yüksek darbeli veya kalın cidarlı uygulamalar için DC53 gibi modifiye soğuk iş çeliği veya darbeye dayanıklı H13/Cr12MoV, kenar kırılmasına karşı üstün direnç sağlar.
Yedek Granülatör Bıçağı veya Teknik Danışmanlık Talep Edin
Yüksek performanslı yedek rotor ve stator bıçakları mı arıyorsunuz, yoksa bıçak çeliği ve bileme makineleri seçiminde teknik tavsiyeye mi ihtiyacınız var? Granülatör markanız, modeliniz, kesme odası boyutlarınız ve hammadde spesifikasyonlarınızla Rumtoo mühendislik ekibiyle iletişime geçin; hemen fiyat teklifi alın.
