


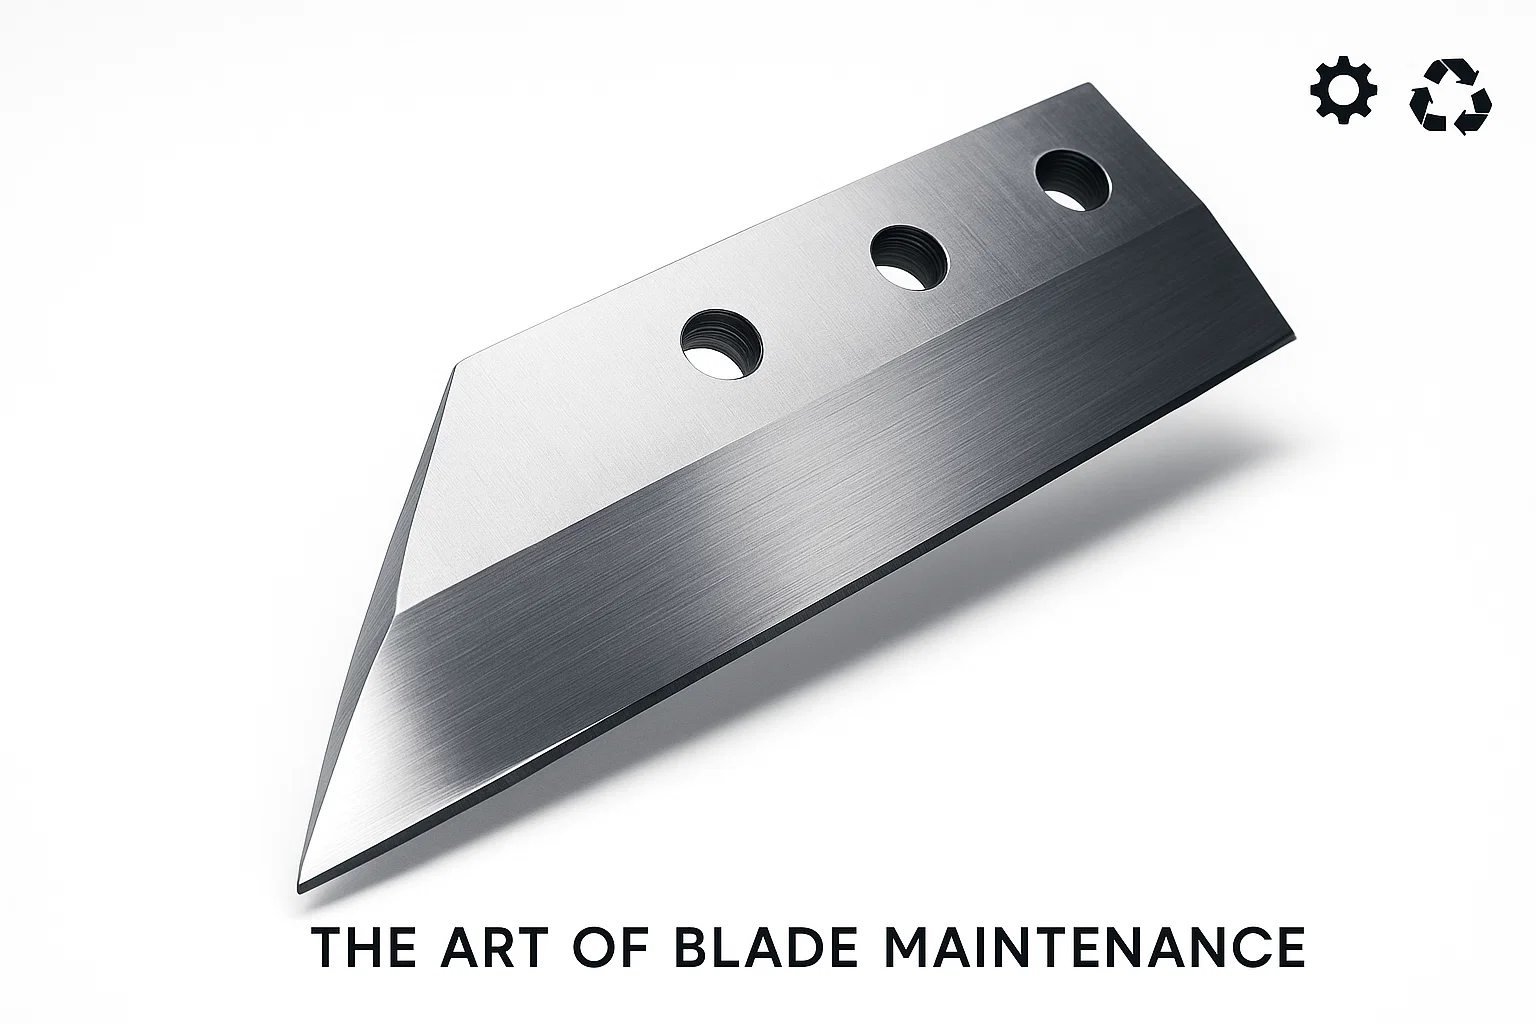
Nelle operazioni di riciclo delle plastiche, il granulatore (o trituratore di plastica) è il cavallo da battaglia. Trita instancabilmente ingombranti scarti plastici industriali e post-consumo in scaglie uniformi e riutilizzabili note come macinato. Ma l'efficienza operativa, la purezza del macinato e il consumo energetico di questa macchina critica dipendono interamente da un componente: le sue lame di taglio. Lame affilate e allineate con precisione lame per Granulatori per plastica sono la chiave per ridurre al minimo i fini, abbassare le bollette elettriche e proteggere la trasmissione.
Questa guida tecnica fornisce a responsabili di stabilimento, tecnici di manutenzione e operatori del riciclo protocolli pratici di manutenzione, tolleranze consigliate per il gioco delle lame e best practice per l'affilatura di precisione. Per scegliere le lame di ricambio, esplorate la nostra lame di ricambio per Granulatore per plastica e lame per frantumatori e granulatori di plastica.

Perché la manutenzione proattiva delle lame non è negoziabile
Coltelli del granulatore smussati o regolati in modo errato provocano gravi effetti negativi a cascata sull’operatività del vostro impianto. Investire tempo in controlli giornalieri proattivi e in affilature programmate garantisce benefici operativi immediati:
- Qualità costante del macinato e fini minimi: Le lame affilate offrono un vero taglio per tranciatura, producendo scaglie pulite con polvere e fini plastici minimi. Le lame smussate martellano, stirano e rompono i polimeri, creando fini eccessivi che fondono prematuramente o bruciano nelle linee di estrusione a valle.
- Notevole risparmio energetico: Quando le lame si smussano, il carico del motore aumenta drasticamente. L'assorbimento di corrente può crescere del 20–35% per spingere lo stesso tonnellaggio attraverso la camera di taglio, gonfiando sensibilmente le bollette elettriche mensili.
- Maggiore durata di componenti e macchina: I taglienti consumati generano carichi d'urto estremi trasmessi direttamente ai cuscinetti del rotore, alle cinghie di trasmissione, alle chiavette dell'albero e ai supporti del motore. Cedimenti prematuri dei cuscinetti e cricche da fatica sono spesso riconducibili direttamente al funzionamento con lame smussate.
- Maggiore produttività e minore accumulo di calore: Le lame affilate mordono e tranciano la carica istantaneamente, prevenendo il ricircolo dei polimeri e il calore per attrito che ammorbidisce i polimeri in depositi gommosi di fuso sul rotore.
Modalità di guasto delle lame del granulatore e risoluzione dei problemi
Comprendere i sintomi esatti dell'usura delle lame aiuta le squadre di manutenzione ad adottare mirate azioni correttive prima che si verifichino danni alla camera o al rotore:
| Sintomo osservato | Causa radice | Azione correttiva raccomandata |
|---|---|---|
| Corrente motore alta (picco di amperaggio) | Taglienti smussati, fini compattati o gioco lame troppo stretto | Ispezionare il tagliente; misurare il gioco; verificare nella camera eventuali depositi fusi |
| Polvere eccessiva, macinato filamentoso o code lunghe | Gioco lame rotore-statore troppo ampio o raggio di taglio arrotondato | Riaffilate le lame del rotore e le controlame; ripristinate il gioco con lo spessimetro secondo le specifiche del costruttore |
| Spigoli scheggiati o fili intaccati | Ingresso di metallo ferroso o materiale estraneo infrantumabile; acciaio eccessivamente fragile | Controllate i separatori magnetici a monte; verificate il trattamento termico dell'acciaio e la resilienza |
| Cricche longitudinali o fratture termiche | Surriscaldamento durante la rettifica a secco o coppia di serraggio bulloni eccessiva | Usate refrigerante a getto continuo durante la riaffilatura; verificate la sequenza di serraggio con chiave dinamometrica tarata |
| Usura non uniforme delle lame lungo il rotore | Alimentazione non uniforme in tramoggia o supporti delle controlame disallineati | Regolate la distribuzione dell'alimentazione da nastro o scivolo; controllate la planarità delle sedi lama e l'allineamento del bancale |
| Vibrazioni anomale o sferragliamento ritmico | Fissaggi lame allentati, pesi lama non uniformi sul rotore o contatto tra lame | Fermate immediatamente la macchina; controllate l'equilibratura del rotore e riserrate tutti i bulloni delle lame |
Sviluppare un programma solido di manutenzione e ispezione
La manutenzione preventiva costa sempre molto meno dei fermi non pianificati. Implementate questa routine di ispezione strutturata su tutti i granulatori:
- Ispezione visiva pre-turno (ogni turno): Prima dell'accensione, controllate visivamente tramoggia e camera di taglio per corpi estranei, fissaggi allentati o accumuli residui eccessivi.
- Ispezione approfondita settimanale (ogni 40–80 ore operative): Spegnete in sicurezza, applicate le procedure di Lockout/Tagout (LOTO), aprite la camera di taglio e spazzolate il rotore. Controllate tutti i fili per microscheggiature, misurate il gioco lame con spessimetri a entrambe le estremità e al centro di ogni lama, e verificate il serraggio dei bulloni.
- Rotazione o affilatura programmata delle lame: Per le controlame a doppio filo, ruotate su un filo fresco quando l'arrotondamento del tagliente supera 0,5 mm. Per le lame del rotore, smontate come set accoppiati per una riaffilatura di precisione.
- Politica di sostituzione dei fissaggi: I bulloni delle lame ad alta resistenza (classe 10.9 o 12.9) sopportano enormi sollecitazioni dinamiche di taglio. Sostituite i bulloni di fissaggio delle lame dopo 3–5 cambi lama per prevenire rotture per fatica.
Standard raccomandati per il gioco delle lame dei granulatori di plastica
Il gioco tra le lame rotanti del rotore e le lame fisse dello statore determina se la plastica viene tranciata di netto o strappata violentemente. Il gioco ideale dipende direttamente dal tipo di polimero e dallo spessore della parete:
| Materiale polimerico e forma | Spessore tipico del materiale | Gioco lame raccomandato | Angolo di taglio tipico |
|---|---|---|---|
| Film in LDPE / LLDPE e sacchetti sottili | 0,02 mm – 0,15 mm | 0,10 mm – 0,20 mm | 50° – 55° (taglio rasoio ad alta efficienza) |
| Sacchi in tessuto di PP, rafia e big bag (FIBC) | 0,10 mm – 0,35 mm | 0,15 mm – 0,25 mm | 50° – 55° (taglio a forbice) |
| Bottiglie in PET e vaschette termoformate sottili | 0,25 mm – 1,50 mm | 0,20 mm – 0,35 mm | 55° – 60° (equilibrio tra usura e filo) |
| Bottiglie rigide in HDPE, casse e fusti | 1,50 mm – 5,00 mm | 0,30 mm – 0,45 mm | 55° – 60° (filo resistente) |
| Tubi e profili spessi in HDPE / PP e spurghi | 5,00 mm – 25,0 mm | 0,35 mm – 0,55 mm | 60° – 65° (carichi d'urto elevati) |
| Gomma flessibile ed elastomeri (TPE, TPU) | 1,00 mm – 8,00 mm | 0,10 mm – 0,25 mm | 45° – 50° (azione a forbice) |
L'arte di affilare le lame dei granulatori di plastica
La rettifica delle lame del granulatore è un'operazione meccanica di alta precisione. Un'affilatura impropria può rovinare in pochi minuti un costoso acciaio per utensili:
- Preservare la geometria originale: Ogni lama del granulatore è progettata con precisi angoli di spoglia superiore e inferiore. Modificare l'angolo di smusso durante l'affilatura riduce il supporto della lama o aumenta la resistenza al taglio, peggiorando l'efficienza di taglio e indebolendo il filo.
- Il refrigerante a getto continuo è cruciale: La rettifica a secco provoca un rapido surriscaldamento localizzato che toglie la tempra agli acciai per utensili per lavorazione a freddo (come D2 o DC53). Una volta che l'acciaio supera la sua temperatura di rinvenimento (circa 200–250 °C), la sua durezza Rockwell cala in modo permanente, e il filo riaffilato si smussa rapidamente al riavvio.
- Affilare come set accoppiati: Tutte le lame del rotore di un set vanno rettificate insieme fino a dimensioni identiche (entro ±0,05 mm in larghezza/altezza). Una rettifica non uniforme introduce squilibrio rotazionale, giochi di taglio irregolari e vibrazioni eccessive.
- Rimuovere le bave di rettifica: Dopo la rettifica in piano, passate con cura la pietra sul filo e sul dorso per rimuovere ogni fine bava di rettifica (filo riportato) che potrebbe staccarsi durante l'avviamento iniziale.
Scegliere l'attrezzatura di affilatura giusta
Sebbene alcune officine provino la rettifica piana manuale su rettificatrici standard da officina, i macchinari automatici heavy-duty offrono parallelismo, finitura superficiale e costanza angolare di gran lunga superiori. Per gli impianti di riciclaggio commerciali e gli impianti di macinazione, un Affilatrice automatica per lame con mandrino elettromagnetico, raffreddamento continuo ad acqua e controllo automatico dell'avanzamento garantisce risultati costanti e ripetibili.
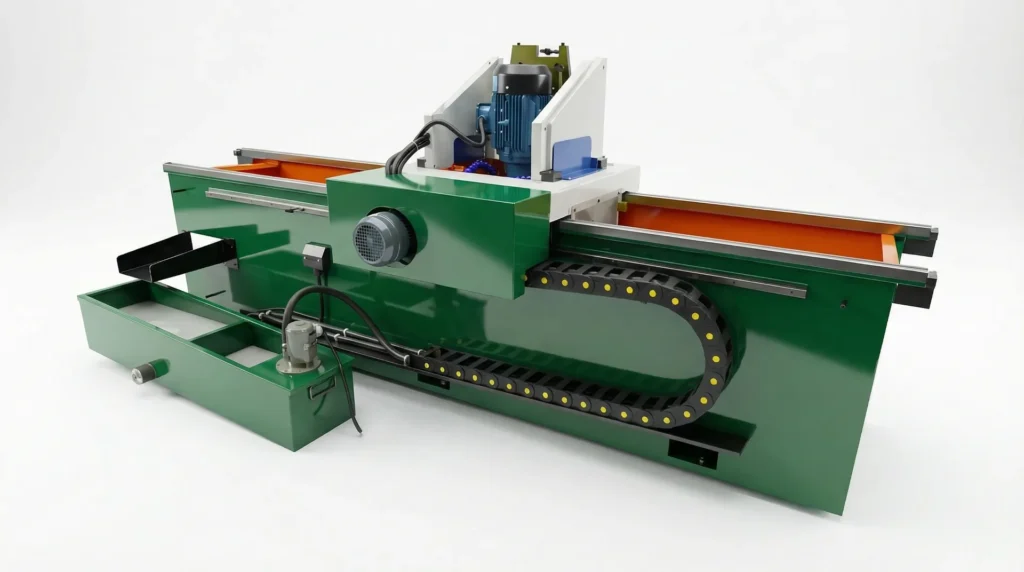
Le rettificatrici automatiche bloccano le lame saldamente su tutta la loro lunghezza, eliminando le flessioni e garantendo che ogni lama del set condivida identiche tolleranze di altezza e angolo.
Passo dopo passo: impostare il gioco di taglio con lo spessimetro
L'impostazione del gioco di taglio tra lame rotanti e controlame è il passaggio finale e più critico del riassemblaggio del granulatore:
- Pulire a fondo le sedi: Assicuratevi che sedi lama, riscontri e sedi delle controlame siano perfettamente privi di fini polimerici, trucioli e corrosione. Anche un granello di sporco da 0,05 mm sotto una sede lama può causare un contatto prematuro tra lame o una forte variazione del gioco.
- Montare prima le lame del rotore: Serrare i coltelli del rotore in modo progressivo alla coppia specificata dal produttore, utilizzando una chiave dinamometrica tarata.
- Posizionare le controlame (statore): Puntate leggermente i bulloni di ritegno delle controlame così che la controlama possa essere registrata con le sue viti di spinta e trazione.
- Misurare il gioco con gli spessimetri: Ruotate lentamente il rotore a mano (a macchina bloccata!). Inserite uno spessimetro corrispondente al gioco target (es. 0,25 mm) tra la lama del rotore e la controlama. Controllate il gioco all'estremità sinistra, al centro e all'estremità destra di ogni lama.
- Controllare l'intera rivoluzione del rotore: Controllate ogni singola lama del rotore contro ciascuna controlama. Poiché possono esistere eccentricità e fuori centro del rotore, impostate il gioco in base al punto più stretto.
- Bloccaggio con coppia finale: Bloccate i bulloni di registrazione delle controlame e serrate tutti i bulloni di ritegno alla coppia prevista. Ricontrollate il gioco un'ultima volta: la coppia di serraggio può spostare leggermente la controlama!
Per la triturazione primaria ad alta capacità o per lame di trituratori multialbero, consultate la nostra guida alla scelta delle lame per trituratori e il nostro completo catalogo di lame per macchine di riciclaggio.
Domande frequenti
Ogni quanto vanno affilate le lame dei granulatori di plastica?
La frequenza di affilatura dipende dall'abrasività del polimero e dalla contaminazione. Le lame per film puliti in polietilene o polipropilene lavorano tipicamente da 150 a 300 ore operative tra un'affilatura e l'altra, mentre polimeri caricati con minerali, nylon rinforzato con vetro o scaglie sporche di lavaggio post-consumo possono richiedere l'affilatura ogni 40–80 ore operative. Monitorate l'amperaggio del motore e la percentuale di fini per determinare il programma ideale.
Qual è il gioco ideale tra le lame del rotore e le controlame del granulatore?
Per film sottili e sacchi in tessuto, il gioco lame va impostato stretto tra 0,10 mm e 0,20 mm per garantire un taglio netto. Per contenitori rigidi, bottiglie e stampati a iniezione, un gioco da 0,25 mm a 0,40 mm è lo standard. Per spurghi pesanti e scarti di tubi spessi, i giochi variano da 0,35 mm a 0,55 mm. Impostate sempre il gioco in base al punto più stretto del rotore.
Come faccio a capire se una lama del granulatore ha perso la tempra durante la rettifica?
Una colorazione visibile blu, bruna o color paglia vicino al filo indica bruciatura termica e perdita di tempra. Anche senza scolorimento visibile, un filo che si smussa entro poche ore dal riavvio è un classico segnale di surriscaldamento microstrutturale. Usate sempre refrigerante a getto continuo in abbondanza, sintetico o idrosolubile, durante l'affilatura delle lame.
Posso sostituire una sola lama danneggiata in un set rotore del granulatore?
No. Le lame del rotore del granulatore vanno sempre sostituite o riaffilate come set completo accoppiato. Sostituire una sola lama crea sporgenze non uniformi e disparità di peso sul rotore, con conseguenti gravi squilibri dinamici, giochi non uniformi e usura accelerata dei cuscinetti.
Perché i bulloni di fissaggio delle lame si allentano durante il funzionamento?
I bulloni si allentano a causa di sedi lama sporche (fini che si comprimono sotto la pressione di serraggio), elementi di fissaggio stirati e riutilizzati, coppia errata o forti vibrazioni d'urto da lame smussate. Raschiate sempre a fondo le sedi lama, usate bulloni ad alta resistenza (classe 10.9 o 12.9) e serrate a croce con una chiave dinamometrica tarata.
Quale grado di acciaio per utensili è raccomandato per le lame dei granulatori di plastica?
Il D2 ad alto carbonio e alto cromo (SKD11 / 1.2379) temprato a 58–60 HRC è lo standard industriale per le plastiche pulite grazie a un'eccezionale tenuta del filo. Per applicazioni ad alto impatto o a parete spessa, acciai modificati per lavorazione a freddo come il DC53 o acciai resistenti agli urti come H13/Cr12MoV offrono una resistenza superiore alla scheggiatura del filo.
Richiedete lame di ricambio per granulatore o una consulenza tecnica
Cercate lame di ricambio per rotore e statore ad alte prestazioni, o avete bisogno di consulenza tecnica sulla scelta dell'acciaio per lame e dei macchinari di affilatura? Contattate il team di ingegneria Rumtoo con marca e modello del vostro granulatore, dimensioni della camera di taglio e specifiche del materiale in alimentazione per un preventivo immediato.
