


En las operaciones de reciclaje de plásticos, el granulador (o triturador de plásticos) es la pieza central. Desmenuza incansablemente plásticos industriales y postconsumo voluminosos en escamas uniformes y reutilizables conocidas como material molido. Pero la eficiencia operativa, la pureza del material molido y el consumo de energía de esta máquina crítica dependen por completo de un componente: sus cuchillas de corte. Unas cuchillas afiladas y precisamente alineadas cuchillas de granulador de plástico son la clave para minimizar los finos, reducir las facturas de electricidad y proteger su tren de accionamiento.
Esta guía técnica proporciona a los gerentes de planta, ingenieros de mantenimiento y operadores de reciclaje protocolos prácticos de mantenimiento, tolerancias recomendadas de holgura de cuchillas y mejores prácticas de afilado de precisión. Para elegir cuchillas de repuesto, explore nuestra cuchillas de repuesto para granulador de plástico y Cuchillas de trituradoras y granuladoras de plástico.

Por qué el mantenimiento proactivo de las cuchillas no es negociable
Las cuchillas del granulador desafiladas o mal ajustadas provocan un grave efecto en cadena en las operaciones de su planta. Dedicar tiempo a inspecciones diarias proactivas y a un programa de afilado genera beneficios operativos inmediatos:
- Consistent Regrind Quality & Minimal Fines: Las cuchillas afiladas ofrecen un verdadero corte por cizallamiento, produciendo escamas limpias con mínimo polvo y finos plásticos. Las cuchillas desafiladas martillan, estiran y rompen los polímeros, creando finos excesivos que se funden prematuramente o se queman en las líneas de extrusión aguas abajo.
- Ahorro energético sustancial: Cuando las cuchillas se desafilan, la carga del motor aumenta drásticamente. El consumo de amperaje puede subir del 20 % al 35 % para impulsar el mismo tonelaje a través de la cámara de corte, elevando sustancialmente los gastos mensuales de electricidad.
- Longer Component & Machine Lifespan: Los filos de corte desgastados generan cargas de impacto extremas que se transmiten directamente a los rodamientos del rotor, las correas de accionamiento, las chavetas del eje y los soportes del motor. Las fallas prematuras de rodamientos y las grietas por fatiga suelen deberse directamente a operar con cuchillas desafiladas.
- Higher Throughput & Reduced Heat Buildup: Las cuchillas afiladas muerden y cizallan el material instantáneamente, evitando la recirculación de polímeros y el calor por fricción que ablanda los polímeros formando acumulaciones gomosas de fundido en el rotor.
Granulator Blade Failure Modes & Troubleshooting
Comprender los síntomas exactos del desgaste de las cuchillas ayuda a los equipos de mantenimiento a tomar medidas correctivas específicas antes de que se produzcan daños en la cámara o el rotor:
| Síntoma observado | Causa raíz subyacente | Acción correctiva recomendada |
|---|---|---|
| Corriente alta del motor (pico de amperaje) | Filos de corte desafilados, finos compactados o holgura de cuchilla demasiado ajustada | Inspeccione el filo de corte; mida la holgura; revise la cámara por acumulaciones fundidas |
| Polvo excesivo, material remolido filamentoso o colas largas | Holgura entre las cuchillas del rotor y las fijas demasiado amplia, o filo de corte redondeado | Regrinde las cuchillas del rotor y las cuchillas fijas; ajuste la holgura con una galga de espesores según las especificaciones del fabricante |
| Esquinas melladas o filos de corte con muescas | Entrada de metal ferroso o material extraño intritururable; acero excesivamente frágil | Revise los separadores magnéticos aguas arriba; verifique el tratamiento térmico del acero y su tenacidad al impacto |
| Grietas longitudinales o fracturas térmicas | Sobrecalentamiento durante la molienda en seco o par de apriete excesivo de los tornillos | Use refrigeración abundante durante el rectificado; verifique la secuencia de apriete con una llave dinamométrica calibrada |
| Desgaste desigual de las cuchillas a lo largo del rotor | Alimentación desigual de material en la tolva, o soportes de las cuchillas fijas desalineados | Ajuste la distribución de alimentación del transportador o la canaleta; inspeccione la planicidad del asiento de las cuchillas y la alineación de la bancada |
| Vibración anormal o golpeteo rítmico | Tornillería de cuchillas floja, pesos de cuchillas desiguales en el rotor o contacto entre cuchillas | Detenga la máquina de inmediato; compruebe el equilibrado del rotor y reapriete todos los tornillos de las cuchillas |
Developing a Robust Maintenance & Inspection Schedule
El mantenimiento preventivo siempre es mucho menos costoso que el tiempo de inactividad no planificado. Aplique esta rutina de inspección estructurada en todos sus granuladores:
- Inspección visual previa al turno (cada turno): Antes de encender, inspeccione visualmente la tolva y la cámara de corte para detectar objetos extraños, tornillería suelta o acumulación excesiva de residuos.
- Inspección semanal en profundidad (cada 40–80 horas de operación): Apague de forma segura, aplique los protocolos de bloqueo y etiquetado (LOTO), abra la cámara de corte y cepille el rotor. Revise todos los filos de corte por microdesportilladuras, mida la holgura de las cuchillas con galgas de espesores en ambos extremos y en el centro de cada cuchilla, y verifique el apriete de los tornillos.
- Rotación o afilado programado de cuchillas: En las cuchillas de bancada de doble filo, gire a un filo nuevo cuando el redondeo del filo supere los 0,5 mm. En las cuchillas del rotor, desmonte como juegos emparejados para un reafilado de precisión.
- Política de sustitución de tornillería: Los tornillos de alta resistencia para cuchillas (clase 10.9 o 12.9) soportan enormes esfuerzos dinámicos de cizallamiento. Sustituya los tornillos de montaje de las cuchillas cada 3 a 5 cambios de cuchilla para evitar fallos por fatiga.
Holguras recomendadas (separación) para cuchillas de granuladoras de plástico
La holgura entre las cuchillas giratorias del rotor y las cuchillas fijas de bancada (estator) determina si el plástico se cizalla limpiamente o se desgarra violentamente. La holgura ideal depende directamente del tipo de polímero y del espesor de pared:
| Material polimérico & forma | Espesor típico del material | Holgura recomendada de la cuchilla (separación) | Ángulo típico del filo de corte |
|---|---|---|---|
| Film & bolsas finas de LDPE / LLDPE | 0.02 mm – 0.15 mm | 0.10 mm – 0.20 mm | 50° – 55° (corte de alta precisión) |
| Bolsas tejidas de PP, rafia & big bags (FIBC) | 0.10 mm – 0.35 mm | 0.15 mm – 0.25 mm | 50° – 55° (corte de tijera) |
| Botellas de PET y bandejas termoformadas finas | 0.25 mm – 1.50 mm | 0.20 mm – 0.35 mm | 55° – 60° (equilibrio entre desgaste y filo) |
| Botellas rígidas de HDPE, cajas y bidones | 1.50 mm – 5.00 mm | 0.30 mm – 0.45 mm | 55° – 60° (filo duradero) |
| Tubos gruesos de HDPE / PP, perfiles y purgas | 5.00 mm – 25.0 mm | 0.35 mm – 0.55 mm | 60° – 65° (cargas de impacto elevadas) |
| Caucho flexible & elastómeros (TPE, TPU) | 1.00 mm – 8.00 mm | 0.10 mm – 0.25 mm | 45° – 50° (acción de tijera) |
El arte de afilar cuchillas de granuladores de plástico
El rectificado de las cuchillas del granulador es una tarea de mecanizado de alta precisión. Un afilado incorrecto puede arruinar en minutos un costoso acero para herramientas:
- Conserve la geometría original: Cada cuchilla de granuladora está diseñada con ángulos precisos de ataque y de incidencia. Cambiar el ángulo del bisel durante el afilado reduce el soporte de la cuchilla o aumenta la resistencia al corte, degradando la eficiencia de corte y debilitando el filo.
- La refrigeración abundante continua es esencial: El rectificado en seco provoca un sobrecalentamiento localizado rápido que destempla los aceros para herramientas de trabajo en frío (como D2 o DC53). Cuando el acero supera su temperatura de revenido (aprox. 200 °C–250 °C), su dureza Rockwell cae de forma permanente, haciendo que el filo afilado se embote rápidamente al reanudar el trabajo.
- Afile en juegos emparejados: Todas las cuchillas del rotor de un juego deben rectificarse juntas hasta dimensiones idénticas (dentro de ±0,05 mm de ancho/alto). Un rectificado desigual introduce desequilibrio rotacional, holguras de corte irregulares y vibración excesiva.
- Elimine las rebabas de amolado: Tras el rectificado plano, asiente cuidadosamente el filo de corte y la cara posterior con una piedra para eliminar cualquier rebaba fina de rectificado (filo de alambre) que pudiera desprenderse durante la puesta en marcha inicial.
Cómo elegir el equipo de afilado adecuado
Aunque algunos talleres intentan el rectificado manual de superficies con rectificadoras de taller convencionales, la maquinaria automática de alta resistencia ofrece un paralelismo, un acabado superficial y una consistencia de ángulo muy superiores. Para las plantas comerciales de reciclaje y de remolido, una Afiladora automática de cuchillas con plato magnético electromagnético, refrigeración continua por agua y control automático del avance proporciona precisión de cuchillas de nivel OEM, reduciendo drásticamente los costes de mano de obra.
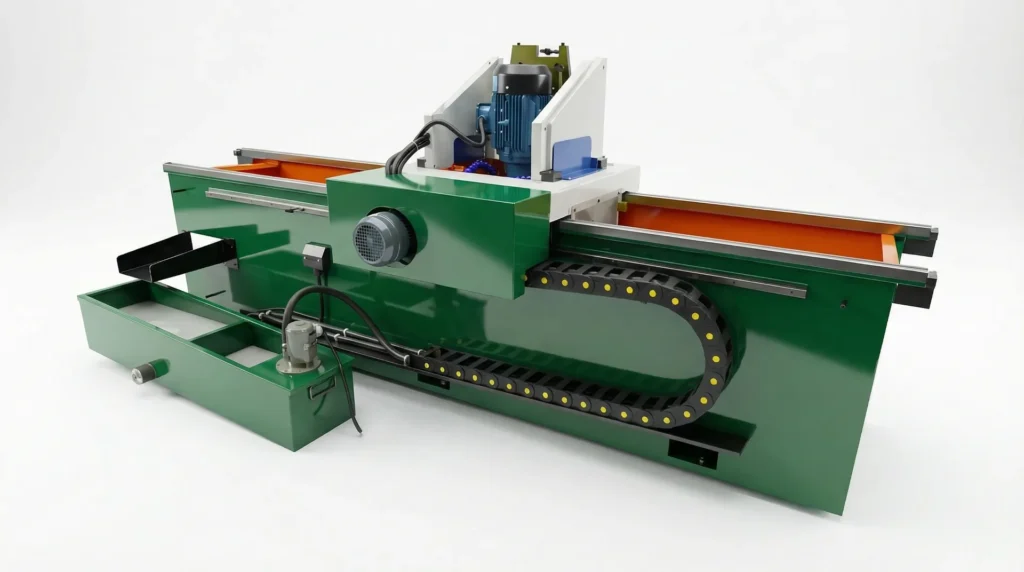
Aunque algunos talleres intentan el rectificado plano manual en rectificadoras convencionales, la maquinaria automática de alta resistencia ofrece un paralelismo, un acabado superficial y una consistencia de ángulos muy superiores. Para plantas comerciales de reciclaje y de remolido, una
Paso a paso: ajuste de la holgura de corte con una galga de espesores
Las afiladoras automáticas sujetan las cuchillas firmemente en toda su longitud, eliminando la flexión y garantizando que cada cuchilla del juego comparta tolerancias idénticas de altura y ángulo.
- Limpie a fondo los asientos: Ajustar la holgura de corte entre las cuchillas giratorias y las cuchillas de bancada es el paso final y más crítico del reensamblaje de la granuladora:
- Monte primero las cuchillas del rotor: Apriete las cuchillas del rotor de forma progresiva al par especificado por el fabricante, utilizando una llave dinamométrica calibrada.
- Posicione las cuchillas fijas (estator): Asegúrese de que los alojamientos de cuchillas, los topes y los asientos de las cuchillas de bancada estén escrupulosamente libres de finos de polímero, virutas y corrosión. Incluso una mota de suciedad de 0,05 mm bajo un asiento de cuchilla puede provocar un contacto prematuro de las cuchillas o una variación grave de la holgura.
- Mida la holgura con galgas de espesores: Apriete ligeramente los tornillos de retención de la cuchilla de bancada para que la cuchilla pueda ajustarse con sus tornillos de empuje y tracción.
- Compruebe la revolución completa del rotor: Gire lentamente el rotor a mano (¡con la máquina bloqueada!). Inserte una galga de espesores correspondiente a su holgura objetivo (p. ej., 0,25 mm) entre la cuchilla del rotor y la cuchilla de bancada. Compruebe la holgura en el extremo izquierdo, el centro y el extremo derecho de cada cuchilla.
- Bloqueo final por par de apriete: Compruebe cada cuchilla del rotor contra cada cuchilla de bancada. Como pueden existir excentricidades y descentramientos del rotor, ajuste la holgura según el punto más estrecho.
Para trituración primaria de alta capacidad o cuchillas de trituradoras multieje, consulte nuestro Bloquee los tornillos de ajuste de la cuchilla de bancada y apriete todos los tornillos de retención al par especificado. Vuelva a comprobar la holgura una última vez: ¡el par de apriete puede desplazar ligeramente la cuchilla de bancada! y nuestra completa catálogo de cuchillas para máquinas de reciclaje.
Preguntas frecuentes
¿Con qué frecuencia deben afilarse las cuchillas de un granulador de plástico?
La frecuencia de afilado depende de la abrasividad del polímero y la contaminación. Las cuchillas para film limpio de polietileno o polipropileno suelen trabajar de 150 a 300 horas operativas entre afilados, mientras que los polímeros con relleno mineral, el nailon reforzado con vidrio o las escamas sucias de lavado posconsumo pueden requerir afilado cada 40 a 80 horas operativas. Controle el amperaje del motor y el porcentaje de finos para determinar el programa ideal.
¿Cuál es la holgura ideal entre el rotor y las cuchillas de bancada de la granuladora?
Para films finos y sacos tejidos, la holgura de las cuchillas debe ajustarse entre 0,10 mm y 0,20 mm para garantizar un cizallado limpio. Para envases rígidos, botellas y piezas de inyección, una holgura de 0,25 mm a 0,40 mm es lo estándar. Para purgas pesadas y recortes de tubería gruesa, las holguras van de 0,35 mm a 0,55 mm. Ajuste siempre la holgura según el punto más estrecho del rotor.
¿Cómo saber si una cuchilla del granulador ha perdido el temple durante el rectificado?
Una decoloración visible azul, marrón o pajiza cerca del filo de corte indica quemadura térmica y pérdida de revenido. Incluso sin decoloración visible, un filo que se embota a las pocas horas de reanudar el trabajo es un signo clásico de sobrecalentamiento microestructural. Utilice siempre abundante refrigerante sintético o soluble en agua durante el afilado de cuchillas.
¿Puedo sustituir solo una cuchilla dañada en un juego de cuchillas de rotor de granulador?
No. Las cuchillas del rotor de la granuladora deben sustituirse o reafilarse siempre como un juego completo emparejado. Sustituir una sola cuchilla crea una proyección desigual y una disparidad de peso en el rotor, lo que provoca un desequilibrio dinámico grave, ajustes de holgura irregulares y un desgaste acelerado de los rodamientos.
¿Por qué se aflojan los tornillos de montaje de las cuchillas durante la operación?
Los tornillos se aflojan por asientos de cuchilla sucios (finos que se comprimen bajo la presión de apriete), tornillería reutilizada y estirada, un par incorrecto o una vibración fuerte por impacto de cuchillas desafiladas. Limpie siempre a fondo los alojamientos de cuchillas, utilice tornillos de alta resistencia (clase 10.9 o 12.9) y apriete en cruz con una llave dinamométrica calibrada.
¿Qué grado de acero para herramientas se recomienda para las cuchillas de granuladoras de plástico?
El D2 (SKD11 / 1.2379) de alto carbono y alto cromo templado a 58–60 HRC es el estándar industrial para plásticos limpios por su excepcional retención del filo. Para aplicaciones de alto impacto o pared gruesa, un acero de trabajo en frío modificado como el DC53 o el resistente al impacto H13/Cr12MoV ofrece una resistencia superior al desportillado del filo.
Solicite cuchillas de repuesto para granulador o una consulta técnica
¿Busca cuchillas de repuesto de alto rendimiento para rotor y estator, o necesita asesoramiento técnico para seleccionar el acero de cuchillas y la maquinaria de afilado? Contacte con el equipo de ingeniería de Rumtoo indicando la marca y el modelo de su granuladora, las dimensiones de la cámara de corte y las especificaciones de su materia prima para recibir un presupuesto inmediato.
