


W operacjach recyklingu tworzyw sztucznych granulator (lub kruszarka do tworzyw sztucznych) jest centralnym koniem roboczym. Niestrudzenie rozdrabnia wielkogabarytowe przemysłowe i pokonsumenckie tworzywa sztuczne do jednorodnych, nadających się do ponownego użycia płatków znanych jako przemiał. Ale wydajność operacyjna, czystość przemiału i zużycie energii tej kluczowej maszyny zależą w całości od jednego elementu: jej noży tnących. Ostre, precyzyjnie wyrównane noże do granulatorów tworzyw sztucznych to klucz do minimalizacji drobnych frakcji, obniżenia rachunków za energię i ochrony układu napędowego.
Ten przewodnik techniczny dostarcza kierownikom zakładów, inżynierom utrzymania ruchu i operatorom recyklingu praktyczne protokoły konserwacji, zalecane tolerancje luzów noży oraz najlepsze praktyki precyzyjnego ostrzenia. Aby dobrać noże zamienne, zapoznaj się z naszą noże zamienne do rozdrabniacza do tworzyw sztucznych I noże do kruszarek i granulatorów tworzyw sztucznych.

Dlaczego proaktywna konserwacja noży jest nie do negocjacji
Tępe lub nieprawidłowo wyregulowane noże granulatora do tworzyw sztucznych powodują poważne kaskadowe negatywne skutki w całej działalności zakładu. Czas poświęcony na proaktywne codzienne kontrole i planowe ostrzenie przynosi natychmiastowe korzyści operacyjne:
- Consistent Regrind Quality & Minimal Fines: Ostre noże zapewniają prawdziwe cięcie nożycowe, wytwarzając czyste płatki przy minimalnej ilości pyłu i drobnych frakcji z tworzyw sztucznych. Tępe noże młotkują, rozciągają i kruszą polimery, tworząc nadmierne ilości drobnych frakcji, które przedwcześnie topią się lub palą w dalszych liniach wytłaczania.
- Znaczne oszczędności energii: Gdy noże tępią się, obciążenie silnika gwałtownie rośnie. Pobór prądu może wzrosnąć o 20% do 35%, aby przepchnąć identyczny tonaż przez komorę tnącą, co znacząco podnosi miesięczne wydatki na energię elektryczną.
- Longer Component & Machine Lifespan: Stępione krawędzie tnące generują ekstremalne obciążenia udarowe przenoszone bezpośrednio na łożyska wirnika, pasy napędowe, wpusty wału i mocowania silnika. Przedwczesne awarie łożysk i pęknięcia zmęczeniowe często wynikają bezpośrednio z pracy na tępych nożach.
- Higher Throughput & Reduced Heat Buildup: Ostre noże natychmiast chwytają i ścinają wsad, zapobiegając recyrkulacji polimeru i ciepłu tarcia, które zmiękcza polimery w lepką narastającą masę stopu na wirniku.
Granulator Blade Failure Modes & Troubleshooting
Zrozumienie dokładnych objawów zużycia noży pomaga zespołom utrzymania ruchu podejmować ukierunkowane działania naprawcze, zanim dojdzie do uszkodzenia komory lub wirnika:
| Zaobserwowany objaw | Zasadnicza przyczyna | Zalecane działanie korygujące |
|---|---|---|
| Wysoki prąd silnika (skok natężenia) | Tępe krawędzie tnące, zbite drobne frakcje lub zbyt ciasny luz noży | Sprawdź ostrość krawędzi tnącej; zmierz szczelinę luzu; skontroluj komorę pod kątem narostów stopu |
| Nadmierny pył, nitkowaty przemiał lub długie włókna | Zbyt duży luz między nożami wirnika a nożami stałymi lub zaokrąglona krawędź tnąca | Naostrz noże wirnika i noże stołowe; ustaw luz szczelinomierzem zgodnie ze specyfikacją producenta |
| Odpryski naroży lub wyszczerbienia krawędzi tnących | Dostanie się zanieczyszczeń żelaznych lub niekruszalnych ciał obcych; nadmiernie krucha stal | Sprawdź separatory magnetyczne przed urządzeniem; zweryfikuj obróbkę cieplną stali i jej udarność |
| Pęknięcia wzdłużne lub pęknięcia termiczne | Przegrzanie podczas ostrzenia na sucho lub nadmierny moment dokręcenia śrub | Podczas ostrzenia stosuj obfite chłodzenie; sprawdź kolejność dokręcania skalibrowanym kluczem dynamometrycznym |
| Nierównomierne zużycie noży na długości wirnika | Nierównomierne podawanie materiału do zasypu lub niewyosiowane podpory noża stołowego | Wyreguluj rozkład podawania przenośnika lub rynny; sprawdź płaskość gniazda noża i ustawienie stołu |
| Nienormalne wibracje lub rytmiczne stukanie | Poluzowane mocowania noży, nierównomierna masa noży na wirniku lub ocieranie noży | Natychmiast zatrzymaj maszynę; sprawdź wyważenie wirnika i dokręć wszystkie śruby noży |
Developing a Robust Maintenance & Inspection Schedule
Konserwacja zapobiegawcza zawsze kosztuje znacznie mniej niż nieplanowane przestoje. Warto wdrożyć ten uporządkowany harmonogram przeglądów we wszystkich granulatorach:
- Kontrola wzrokowa przed zmianą (co zmianę): Przed włączeniem zasilania należy wzrokowo sprawdzić lej zasypowy i komorę tnącą pod kątem ciał obcych, poluzowanych elementów złącznych i nadmiernych osadów.
- Tygodniowa kontrola szczegółowa (co 40–80 godzin pracy): Bezpiecznie wyłączyć maszynę, zastosować procedury Lockout/Tagout (LOTO), otworzyć komorę tnącą i oczyścić wirnik szczotką. Sprawdzić wszystkie krawędzie tnące pod kątem mikrowyszczerbień, zmierzyć luz noży szczelinomierzem na obu końcach i na środku każdego noża oraz zweryfikować dokręcenie śrub.
- Planowa rotacja lub ostrzenie noży: W przypadku dwustronnych noży stałych należy obrócić je na świeżą krawędź tnącą, gdy zaokrąglenie krawędzi przekroczy 0,5 mm. Noże wirnika demontować jako skompletowane zestawy do precyzyjnego przeszlifowania.
- Polityka wymiany elementów złącznych: Wysokowytrzymałe śruby mocujące noże (klasa 10.9 lub 12.9) znoszą ogromne dynamiczne naprężenia ścinające. Aby zapobiec zniszczeniu zmęczeniowemu, śruby mocujące noże należy wymieniać po 3–5 wymianach noży.
Zalecane normy luzu (prześwitu) noży granulatora do tworzyw sztucznych
Szczelina między obracającymi się nożami wirnika a nieruchomymi nożami stałymi (stojana) decyduje o tym, czy tworzywo jest czysto ścinane, czy gwałtownie rozrywane. Idealny luz zależy bezpośrednio od rodzaju polimeru i grubości ścianki:
| Materiał polimerowy & forma | Typowa grubość materiału | Zalecany luz noży (prześwit) | Typowy kąt krawędzi tnącej |
|---|---|---|---|
| Folie i cienkie worki z LDPE / LLDPE | 0.02 mm – 0.15 mm | 0.10 mm – 0.20 mm | 50° – 55° (wysokie cięcie żyletkowe) |
| Worki tkane z PP, rafia i worki big bag (FIBC) | 0.10 mm – 0.35 mm | 0.15 mm – 0.25 mm | 50° – 55° (cięcie nożycowe) |
| Butelki PET i cienkie tacki termoformowane | 0.25 mm – 1.50 mm | 0.20 mm – 0.35 mm | 55° – 60° (zrównoważone zużycie i krawędź) |
| Sztywne butelki, skrzynki i beczki z HDPE | 1.50 mm – 5.00 mm | 0.30 mm – 0.45 mm | 55° – 60° (trwała krawędź) |
| Grube rury, profile i zlepy z HDPE / PP | 5.00 mm – 25.0 mm | 0.35 mm – 0.55 mm | 60° – 65° (duże obciążenia udarowe) |
| Elastyczna guma i elastomery (TPE, TPU) | 1.00 mm – 8.00 mm | 0.10 mm – 0.25 mm | 45° – 50° (działanie nożycowe) |
Sztuka ostrzenia noży granulatora do tworzyw
Szlifowanie noży granulatora to precyzyjna obróbka mechaniczna. Nieprawidłowe ostrzenie może zniszczyć drogą stal narzędziową w kilka minut:
- Zachowaj oryginalną geometrię: Każdy nóż granulatora jest konstruowany z precyzyjnymi kątami natarcia i przyłożenia. Zmiana kąta fazy podczas ostrzenia zmniejsza podparcie noża lub zwiększa opory skrawania, pogarszając wydajność cięcia i osłabiając krawędź.
- Nieprzerwane obfite chłodzenie jest kluczowe: Szlifowanie na sucho powoduje szybkie miejscowe przegrzanie, które odpuszcza stale narzędziowe do pracy na zimno (takie jak D2 czy DC53). Gdy stal przekroczy temperaturę odpuszczania (ok. 200–250°C), jej twardość Rockwella spada trwale, przez co naostrzona krawędź tępi się szybko po ponownym uruchomieniu.
- Ostrz w dopasowanych kompletach: Wszystkie noże wirnika w zestawie muszą być szlifowane razem do identycznych wymiarów (w zakresie ±0,05 mm szerokości/wysokości). Nierówne szlifowanie noży wprowadza niewyważenie obrotowe, nierówne szczeliny tnące i nadmierne drgania.
- Usuń zadziory po szlifowaniu: Po szlifowaniu powierzchniowym należy starannie zatrzeć krawędź tnącą i powierzchnię przyłożenia osełką, aby usunąć drobny zadzior szlifierski (tzw. drut), który mógłby odłamać się podczas początkowego rozruchu.
Wybór odpowiedniego sprzętu do ostrzenia
Choć niektóre warsztaty próbują ręcznego szlifowania powierzchniowego na standardowych szlifierkach narzędziowych, zautomatyzowane ciężkie maszyny zapewniają znacznie lepszą równoległość, wykończenie powierzchni i powtarzalność kątów. Dla komercyjnych zakładów recyklingu i przemiałowni Automatyczna szlifierka do noży ze stołem elektromagnetycznym, ciągłym chłodzeniem wodą i automatyczną regulacją posuwu zapewnia precyzję noży na poziomie OEM, jednocześnie znacznie obniżając nakłady pracy.
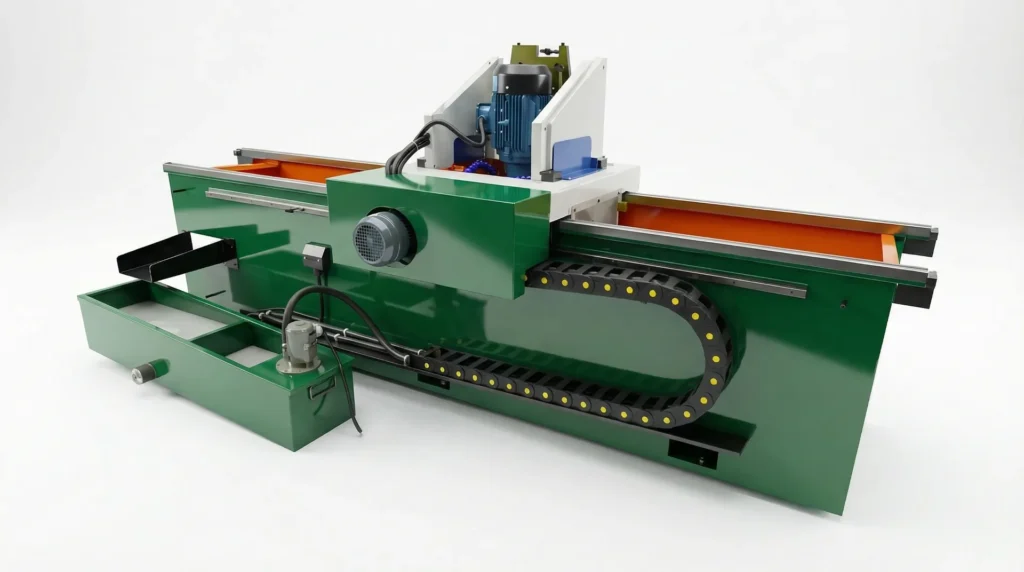
Zautomatyzowane szlifierki mocują noże sztywno na całej długości, eliminując ugięcie i gwarantując, że każdy nóż w zestawie ma identyczne tolerancje wysokości i kątów.
Krok po kroku: ustawianie luzu tnącego szczelinomierzem
Ustawienie szczeliny tnącej między nożami wirującymi a nożami stałymi to ostatni i najbardziej krytyczny etap ponownego montażu granulatora:
- Dokładnie wyczyść gniazda: Należy dopilnować, aby gniazda noży, zderzaki i osadzenia noży stałych były skrupulatnie wolne od miałkiego tworzywa, wiórów i korozji. Nawet drobina brudu o grubości 0,05 mm pod osadzeniem noża może spowodować przedwczesny styk noży lub poważne wahania szczeliny.
- Najpierw zamontuj noże wirnika: Dokręć noże wirnika stopniowo momentem zalecanym przez producenta, używając skalibrowanego klucza dynamometrycznego.
- Ustaw noże stałe (stojana): Śruby mocujące nóż stały dokręcić lekko, tak aby nóż dał się regulować za pomocą jego śrub dociskowo-odciągowych.
- Zmierz luz szczelinomierzem: Powoli obracać wirnik ręcznie (przy zablokowanej maszynie!). Włożyć szczelinomierz odpowiadający docelowej szczelinie (np. 0,25 mm) między nóż wirnika a nóż stały. Sprawdzić luz na lewym końcu, na środku i na prawym końcu każdego noża.
- Sprawdź pełny obrót wirnika: Sprawdzić każdy nóż wirnika względem każdego noża stałego. Ponieważ wirnik może mieć mimośrody i bicia, szczelinę należy ustawiać według najciaśniejszego punktu.
- Końcowe zablokowanie momentem: Zablokować śruby regulacyjne noża stałego i dokręcić wszystkie śruby mocujące pełnym momentem zgodnie ze specyfikacją. Sprawdzić szczelinę jeszcze raz na końcu — moment mocowania może nieznacznie przesunąć nóż stały!
W przypadku wydajnego rozdrabniania wstępnego lub noży do rozdrabniaczy wielowałowych zobacz nasz przewodnik wyboru noży do rozdrabniaczy i nasza kompleksowa katalog noży do maszyn recyklingowych.
Często zadawane pytania
Jak często należy ostrzyć noże granulatora do tworzyw sztucznych?
Częstotliwość ostrzenia zależy od ścieralności polimeru i zanieczyszczeń. Noże do czystej folii polietylenowej lub polipropylenowej pracują zwykle 150–300 godzin między ostrzeniami, natomiast polimery napełnione mineralnie, poliamid wzmocniony włóknem szklanym lub brudne pokonsumenckie płatki po myciu mogą wymagać ostrzenia co 40–80 godzin pracy. Aby ustalić idealny harmonogram, warto śledzić prąd silnika i udział frakcji miałkiej.
Jaka jest idealna szczelina między wirnikiem granulatora a nożami stałymi?
Do cienkich folii i worków tkanych luz noży powinien być ustawiony ciasno, między 0,10 mm a 0,20 mm, aby zapewnić czyste ścinanie. Do sztywnych pojemników, butelek i wyprasek wtryskowych standardem jest szczelina 0,25–0,40 mm. Do ciężkich wycisków rozruchowych i grubego złomu rurowego szczeliny wynoszą 0,35–0,55 mm. Luz należy zawsze ustawiać według najciaśniejszego punktu na wirniku.
Skąd wiadomo, czy nóż granulatora stracił odpuszczenie podczas szlifowania?
Widoczne niebieskie, brązowe lub słomkowe przebarwienia przy krawędzi tnącej świadczą o przypaleniu cieplnym i utracie odpuszczenia. Nawet bez widocznych przebarwień krawędź tępiąca się w ciągu kilku godzin od ponownego uruchomienia to klasyczny objaw przegrzania mikrostruktury. Podczas ostrzenia noży należy zawsze stosować obfite chłodzenie zalewowe syntetyczne lub wodorozcieńczalne.
Czy mogę wymienić tylko jeden uszkodzony nóż w komplecie wirnika granulatora?
Nie. Noże wirnika granulatora należy zawsze wymieniać lub przeszlifowywać jako kompletny dobrany zestaw. Wymiana pojedynczego noża powoduje nierówne wystawanie ostrzy i różnice masy na wirniku, co skutkuje poważnym niewyważeniem dynamicznym, nierównymi ustawieniami szczelin i przyspieszonym zużyciem łożysk.
Dlaczego śruby mocujące noże luzują się podczas pracy?
Śruby luzują się z powodu brudnych osadzeń noży (miał ugniatany pod naciskiem mocowania), ponownego użycia rozciągniętych elementów złącznych, nieprawidłowego momentu lub silnych drgań udarowych od tępych noży. Gniazda noży należy zawsze dokładnie wyskrobać do czysta, stosować śruby o wysokiej wytrzymałości (klasa 10.9 lub 12.9) i dokręcać na krzyż skalibrowanym kluczem dynamometrycznym.
Jaki gatunek stali narzędziowej jest zalecany na noże do granulatorów tworzyw sztucznych?
Wysokowęglowa, wysokochromowa stal D2 (SKD11 / 1.2379) hartowana do 58–60 HRC to standard przemysłowy do czystych tworzyw ze względu na wyjątkową trwałość krawędzi. Do zastosowań udarowych lub grubościennych zmodyfikowana stal do pracy na zimno, jak DC53, lub odporna na udary H13/Cr12MoV zapewnia wyższą odporność na wyszczerbienia krawędzi.
Zapytaj o wymienne noże do granulatora lub konsultację techniczną
Szukają Państwo wysokowydajnych zamiennych noży wirnika i stojana albo potrzebują doradztwa technicznego w doborze stali na noże i szlifierek? Prosimy o kontakt z zespołem inżynieryjnym Rumtoo — z podaniem marki i modelu granulatora, wymiarów komory tnącej oraz specyfikacji surowca — w celu natychmiastowej wyceny.
