


في عمليات إعادة تدوير البلاستيك، يُعد المحبب (أو كسارة البلاستيك) العمود الفقري المركزي. يُفتّت بلا كلل البلاستيك الصناعي الضخم وما بعد الاستهلاكي إلى رقائق متجانسة قابلة لإعادة الاستخدام تُعرف بالمطحون. لكن الكفاءة التشغيلية ونقاء المطحون واستهلاك الطاقة لهذه الآلة الحاسمة تعتمد كليًا على مكون واحد: سكاكين القطع الخاصة بها. حادة ومحاذاة بدقة شفرات كسارة البلاستيك هي مفتاح تقليل الدقائق وخفض فواتير الطاقة وحماية مجموعة الدفع لديك.
يوفر هذا الدليل الفني مديري المصانع ومهندسي الصيانة ومشغلي إعادة التدوير بروتوكولات صيانة عملية وتفاوتات خلوص السكاكين الموصى بها وأفضل ممارسات الشحذ الدقيق. لاختيار شفرات الاستبدال، استكشف شفرات بديلة لكسارة البلاستيك و شفرات كسارات البلاستيك وآلات التحبيب.

لماذا صيانة الشفرات الاستباقية غير قابلة للتفاوض
سكاكين آلة تحبيب البلاستيك الباهتة أو المضبوطة بشكل غير صحيح تسبب تأثيرًا سلبيًا متتاليًا شديدًا عبر عمليات مصنعك. استثمار الوقت في الفحوصات اليومية الاستباقية والشحذ المجدول يحقق عوائد تشغيلية فورية:
- Consistent Regrind Quality & Minimal Fines: السكاكين الحادة توفر قصًا حقيقيًا بحركة المقص، منتجة رقائق نظيفة بأدنى غبار بلاستيكي ودقائق. أما الشفرات الباهتة فتطرق وتمطط وتحطم البوليمرات، مُكوّنة دقائق زائدة تذوب مبكرًا أو تحترق في خطوط البثق اللاحقة.
- توفير كبير في الطاقة: عندما تبهت الشفرات، يرتفع حمل المحرك بشكل كبير. يمكن أن يرتفع سحب الأمبير بنسبة 20% إلى 35% لدفع نفس الحمولة عبر حجرة القطع، مما يرفع بشكل كبير نفقات الكهرباء الشهرية.
- Longer Component & Machine Lifespan: تولّد حواف القطع الباهتة أحمال صدمات شديدة تنتقل مباشرة إلى محامل الدوار وأحزمة الدفع وخوابير الأعمدة وقواعد المحركات. غالبًا ما يعود فشل المحامل المبكر وتشقق الكلال مباشرة إلى التشغيل بسكاكين باهتة.
- Higher Throughput & Reduced Heat Buildup: السكاكين الحادة تعض وتقص المادة الخام فورًا، مما يمنع إعادة تدوير البوليمر والحرارة الناتجة عن الاحتكاك التي تليّن البوليمرات إلى تراكم منصهر لزج على الدوار.
Granulator Blade Failure Modes & Troubleshooting
يساعد فهم الأعراض الدقيقة لتآكل الشفرات فرق الصيانة على اتخاذ إجراءات تصحيحية مستهدفة قبل حدوث تلف الحجرة أو الدوار:
| العرض المرصود | السبب الجذري الكامن | الإجراء التصحيحي الموصى به |
|---|---|---|
| تيار محرك مرتفع (ارتفاع مفاجئ في التيار) | حواف قطع باهتة أو دقائق مدمجة أو خلوص شفرة مشدود أكثر من اللازم. | افحص حدة حافة القطع؛ وقس فجوة الخلوص؛ وتحقق من الحجرة بحثًا عن تراكم منصهر. |
| غبار مفرط، أو مواد معاد طحنها خيطية الشكل، أو ذيول طويلة | خلوص الشفرات بين الدوّار والجزء الثابت كبير جدًا، أو نصف قطر القطع أصبح مستديرًا | أعد طحن شفرات الدوّار والشفرات الثابتة؛ واضبط الخلوص بمقياس السماكة (feeler gauge) وفق مواصفات المصنّع |
| تكسّر الزوايا أو تشرذم حواف القطع | دخول معادن حديدية أو مواد غريبة غير قابلة للكسر؛ فولاذ هش بشكل مفرط | افحص الفواصل المغناطيسية قبل الوحدة؛ وتحقق من المعالجة الحرارية للفولاذ ومتانة الصدمات |
| شقوق طولية أو كسور حرارية | ارتفاع الحرارة أثناء الطحن الجاف أو عزم الربط المفرط لبراغي الشفرات | استخدم التبريد الغزير بسائل التبريد أثناء إعادة الطحن؛ وتحقق من تسلسل عزم الربط باستخدام مفتاح عزم معاير |
| تآكل غير متساوٍ للشفرات على طول الدوّار | تغذية غير متساوية للمواد في القادوس، أو عدم استقامة دعامات الشفرات الثابتة | اضبط توزيع التغذية في الناقل أو المزلقة؛ وافحص استواء مقعد الشفرة واستقامة القاعدة |
| اهتزاز غير طبيعي أو طقطقة منتظمة | براغي تثبيت الشفرات مرتخية، أو أوزان شفرات غير متساوية على الدوّار، أو تلامس بين الشفرات | أوقف الماكينة فورًا؛ وافحص توازن الدوّار وأعد ربط جميع براغي الشفرات بعزم الربط المطلوب |
Developing a Robust Maintenance & Inspection Schedule
الصيانة الوقائية أقل تكلفة دائمًا بكثير من التوقف غير المخطط. طبّق روتين الفحص المنظم هذا عبر جميع آلات التحبيب:
- فحص بصري قبل الوردية (كل وردية): قبل التشغيل، افحص بصريًا القادوس وغرفة القطع بحثًا عن أجسام غريبة أو مثبتات مفكوكة أو تراكم مفرط للبقايا.
- فحص متعمق أسبوعي (كل 40–80 ساعة تشغيل): أوقف التشغيل بأمان، وطبّق بروتوكولات القفل والعنونة (LOTO)، وافتح غرفة القطع، ونظّف الدوار بالفرشاة. افحص جميع حواف القطع بحثًا عن التكسير الدقيق، وقِس خلوص الشفرات بمقاييس الثخانة عند طرفي كل شفرة ومنتصفها، وتحقق من إحكام البراغي.
- تدوير الشفرات أو شحذها بشكل مجدول: بالنسبة لسكاكين القاعدة مزدوجة الحواف، أدرها إلى حافة قطع جديدة بمجرد تجاوز استدارة الحافة 0.5 مم. أما سكاكين الدوار، ففكّها كمجموعات متطابقة لإعادة الشحذ الدقيق.
- سياسة استبدال أدوات التثبيت: تتحمل براغي الشفرات عالية الشد (Grade 10.9 أو 12.9) إجهادات قص ديناميكية هائلة. استبدل براغي تثبيت الشفرات بعد 3 إلى 5 عمليات تغيير للشفرات لمنع فشل الإجهاد.
معايير خلوص شفرات آلة تحبيب البلاستيك (الفجوة) الموصى بها
الفجوة بين سكاكين الدوار الدوارة وسكاكين القاعدة (الثابتة) تحدد ما إذا كان البلاستيك يُقصّ بنظافة أم يُمزَّق بعنف. الخلوص المثالي يعتمد مباشرة على نوع البوليمر وسماكة الجدار:
| مادة البوليمر & شكلها | سماكة المادة النموذجية | خلوص الشفرات (الفجوة) الموصى به | زاوية حافة القطع النموذجية |
|---|---|---|---|
| فيلم LDPE / LLDPE & الأكياس الرقيقة | 0.02 mm – 0.15 mm | 0.10 mm – 0.20 mm | 50° – 55° (قص حاد عالي) |
| أكياس PP المنسوجة والرافيا & أكياس FIBC | 0.10 mm – 0.35 mm | 0.15 mm – 0.25 mm | 50° – 55° (قطع مقصي) |
| زجاجات PET & الصواني الرقيقة المشكّلة حراريًا | 0.25 mm – 1.50 mm | 0.20 mm – 0.35 mm | 55° – 60° (تآكل متوازن وحافة متينة) |
| زجاجات HDPE الصلبة والصناديق & البراميل | 1.50 mm – 5.00 mm | 0.30 mm – 0.45 mm | 55° – 60° (حافة متينة) |
| أنابيب HDPE / PP السميكة والمقاطع الجانبية & مواد التطهير | 5.00 mm – 25.0 mm | 0.35 mm – 0.55 mm | 60° – 65° (أحمال صدمات ثقيلة) |
| المطاط المرن & المطاطيات الصناعية (TPE, TPU) | 1.00 mm – 8.00 mm | 0.10 mm – 0.25 mm | 45° – 50° (حركة مقصية) |
فن شحذ شفرات كسارة البلاستيك
شحذ سكاكين آلة التحبيب مهمة تشغيل عالية الدقة. الشحذ غير السليم قد يدمر فولاذ العدد الغالي في دقائق:
- حافظ على الشكل الهندسي الأصلي: كل سكين آلة تحبيب مصمم بزوايا جرف وإخلاء دقيقة. تغيير زاوية الشطف أثناء الشحذ يقلل دعم السكين أو يزيد مقاومة القطع، مما يدهور كفاءة القطع ويضعف الحافة.
- التبريد الغزير المستمر بسائل التبريد أمر بالغ الأهمية: الشحذ الجاف يسبب سخونة موضعية سريعة تسحب التقسية من فولاذات العدد للتشغيل البارد (مثل D2 أو DC53). وبمجرد تجاوز الفولاذ حرارة التقسية (نحو 200–250 درجة مئوية)، تنخفض صلابته على مقياس روكويل بشكل دائم، مما يجعل الحافة المشحوذة تُبلَّد بسرعة عند إعادة التشغيل.
- اشحذ كمجموعات متطابقة: يجب شحذ جميع شفرات الدوار في المجموعة معًا بأبعاد متطابقة (ضمن ±0.05 مم عرضًا/ارتفاعًا). الشحذ غير المتساوي للشفرات يُدخِل اختلالًا دورانيًا وفجوات قطع غير متساوية واهتزازًا مفرطًا.
- أزل نتوءات التجليخ: بعد الشحذ السطحي، امسح حافة القطع والوجه الخلفي بحجر ناعم بعناية لإزالة أي نتوء شحذ دقيق (حافة سلكية) قد ينكسر أثناء بدء التشغيل الأولي.
اختيار معدات الشحذ المناسبة
بينما تحاول بعض الورش الشحذ السطحي اليدوي على جلاخات غرف العدد القياسية، فإن الآلات الثقيلة المؤتمتة توفر توازيًا وتشطيب سطح واتساق زوايا متفوقًا بشكل كبير. لمرافق إعادة التدوير التجارية ومصانع المطحون، فإن آلة شحذ السكاكين الأوتوماتيكية مع ظرف كهرومغناطيسي وتبريد مائي مستمر وتحكم آلي في التغذية، تحقق دقة شفرات بمعايير OEM مع خفض كبير في تكاليف العمالة.
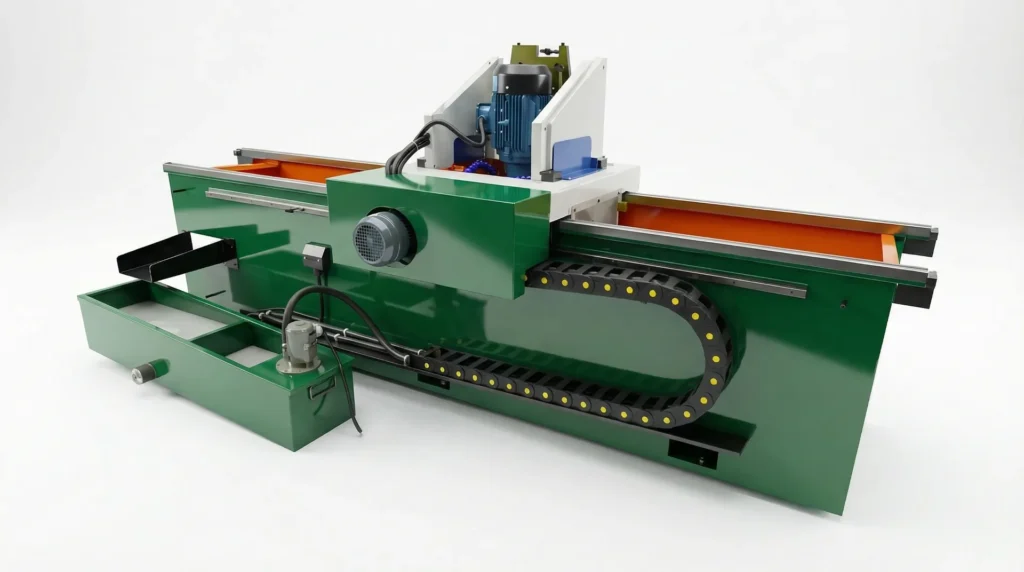
الجلاخات المؤتمتة تثبّت السكاكين بإحكام على طولها بالكامل، مما يلغي الانحراف ويضمن أن كل سكين في المجموعة يشترك في تفاوتات الارتفاع والزاوية نفسها.
خطوة بخطوة: ضبط فجوة القطع بمقياس الثخانة
ضبط فجوة القطع بين السكاكين الدوارة وسكاكين القاعدة هو الخطوة الأخيرة والأكثر حرجًا في إعادة تجميع آلة التحبيب:
- نظف المقاعد جيدًا: تأكد من أن جيوب السكاكين والمساند ومقاعد سكاكين القاعدة خالية تمامًا من ناعمات البوليمر والرقائق والتآكل. حتى ذرة اتساخ 0.05 مم تحت مقعد الشفرة قد تسبب تلامسًا مبكرًا للشفرات أو تفاوتًا شديدًا في الفجوة.
- ركّب سكاكين الدوار أولًا: اربط شفرات الدوّار تدريجيًا بعزم الربط المحدد من المصنّع باستخدام مفتاح عزم معاير.
- اضبط سكاكين الثابت (الستاتور): شُدَّ براغي تثبيت سكين القاعدة شدًّا خفيفًا حتى يمكن ضبط سكين القاعدة باستخدام براغي الرافعة ذات الدفع والسحب.
- قياس الخلوص بمقاييس السماكة: أدر الدوار ببطء يدويًا (مع قفل الآلة!). أدخل مقياس ثخانة مطابق للخلوص المستهدف (مثل 0.25 مم) بين سكين الدوار وسكين القاعدة. تحقق من الخلوص عند الطرف الأيسر والمنتصف والطرف الأيمن لكل سكين.
- تحقق من الدورة الكاملة للدوار: تحقق من كل شفرة دوار مقابل كل سكين قاعدة. ولأن اللامركزية والانحراف الدوراني قد يوجدان، اضبط الخلوص بناءً على أضيق نقطة.
- القفل النهائي بعزم الدوران: اقفل براغي ضبط سكين القاعدة واربط جميع براغي التثبيت لعزم المواصفة الكامل. أعد فحص الفجوة مرة أخيرة — فعزم التثبيت قد يحرّك سكين القاعدة قليلًا!
لتمزيق أولي عالي السعة أو لأعمال شفرات الممزقات متعددة الأعمدة، راجع دليل اختيار شفرات الممزقات وشاملتنا كتالوج شفرات ماكينات إعادة التدوير.
الأسئلة الشائعة
كم مرة يجب شحذ شفرات آلة تحبيب البلاستيك؟
تعتمد وتيرة الشحذ على كشط البوليمر والتلوث. سكاكين فيلم البولي إيثيلين أو البولي بروبيلين النظيف تعمل عادةً 150 إلى 300 ساعة تشغيل بين الشحذات، بينما البوليمرات المحشوة بالمعادن أو النايلون المقوى بالزجاج أو رقائق الغسيل المتسخة من ما بعد الاستهلاك قد تتطلب الشحذ كل 40 إلى 80 ساعة تشغيل. تتبع أمبيرية المحرك ونسبة الناعمات لتحديد الجدول المثالي.
ما هو الخلوص المثالي بين دوّار آلة التحبيب والشفرات الثابتة؟
للأغشية الرقيقة والأكياس المنسوجة، يجب ضبط خلوص السكاكين ضيقًا بين 0.10 مم و0.20 مم لضمان قص نظيف. للحاويات الصلبة والزجاجات والقولبة بالحقن، فجوة 0.25 مم إلى 0.40 مم هي المعيار. لمواد التنظيف الثقيلة وخردة الأنابيب السميكة، تتراوح الخلوصات من 0.35 مم إلى 0.55 مم. اضبط الخلوص دائمًا وفق أضيق نقطة على الدوار.
كيف أعرف أن شفرة آلة التحبيب فقدت معالجتها الحرارية أثناء الطحن؟
تغير اللون المرئي الأزرق أو البني أو بلون القش قرب حافة القطع يشير إلى احتراق حراري وفقدان التقسية. وحتى دون تغير لون مرئي، فالحافة التي تُبلَّد خلال ساعات من إعادة التشغيل علامة كلاسيكية على السخونة الزائدة المجهرية. استخدم دائمًا سائل تبريد غزير صناعي أو قابل للذوبان في الماء أثناء شحذ الشفرات.
هل يمكنني استبدال شفرة تالفة واحدة فقط ضمن طقم شفرات دوّار آلة التحبيب؟
لا. سكاكين دوار آلة التحبيب يجب دائمًا استبدالها أو إعادة شحذها كمجموعة متطابقة كاملة. استبدال سكين واحد يخلق بروز شفرة غير متساوٍ وتفاوت وزن عبر الدوار، مما يؤدي إلى اختلال ديناميكي شديد وإعدادات فجوة غير متساوية وتآكل متسارع للمحامل.
لماذا ترتخي براغي تثبيت الشفرات أثناء التشغيل؟
ترتخي البراغي بسبب مقاعد السكاكين المتسخة (الناعمات تنضغط تحت ضغط التثبيت)، أو المثبتات المُعاد استخدامها المتمددة، أو العزم غير الصحيح، أو اهتزاز الصدمات الثقيل من السكاكين الباهتة. اكشط جيوب السكاكين نظيفة تمامًا دائمًا، واستخدم براغي عالية القوة (درجة 10.9 أو 12.9)، واربط بأنماط متقاطعة باستخدام مفتاح عزم معاير.
ما درجة فولاذ العدد الموصى بها لشفرات آلة تحبيب البلاستيك؟
فولاذ D2 عالي الكربون عالي الكروم (SKD11 / 1.2379) المقسّى إلى 58–60 HRC هو المعيار الصناعي للبلاستيك النظيف بفضل الاحتفاظ الاستثنائي بالحدة. لتطبيقات الصدمات العالية أو الجدران السميكة، يوفر فولاذ التشغيل البارد المعدّل مثل DC53 أو H13/Cr12MoV المقاوم للصدمات مقاومة متفوقة لتكسير الحواف.
اطلب شفرات بديلة لآلة التحبيب أو استشارة فنية
تبحث عن سكاكين دوار وقاعدة بديلة عالية الأداء، أو تحتاج مشورة فنية حول اختيار فولاذ السكاكين وآلات الشحذ؟ تواصل مع فريق Rumtoo الهندسي مع ذكر علامة آلة التحبيب وطرازها وأبعاد غرفة القطع ومواصفات المواد الخام لعرض سعر فوري.
