
In kunststofrecyclingoperaties is de granulator (of kunststofcrusher) het centrale werkpaard. Hij breekt onvermoeibaar volumineuze industriële en post-consumer kunststoffen af tot uniforme, herbruikbare vlokken die bekend staan als maalgoed. Maar de operationele efficiëntie, maalgoedzuiverheid en het energieverbruik van deze kritische machine hangen volledig af van één component: zijn snijmessen. Scherpe, precies uitgelijnde plastic granulator blades zijn de sleutel tot het minimaliseren van fines, het verlagen van energierekeningen en het beschermen van uw aandrijflijn.
Deze technische gids biedt plantmanagers, onderhoudsingenieurs en recyclingoperators praktische onderhoudsprotocollen, aanbevolen messpelingtoleranties en precisieslijp-best practices. Voor het kiezen van vervangingsmessen, verken onze vervangmessen voor kunststofgranulator en messen voor kunststofbrekers en granulatoren.

Waarom proactief mesonderhoud niet onderhandelbaar is
Dull or improperly adjusted plastic granulator knives cause a severe cascading negative effect across your plant’s operations. Investing time into proactive daily checks and scheduled sharpening yields immediate operational returns:
- Consistent Regrind Quality & Minimal Fines: Scherpe messen leveren een echte schaarwerking, en produceren schone vlokken met minimaal kunststofstof en fines. Botte messen hameren, rekken en versplinteren polymeren, waardoor overmatige fines ontstaan die voortijdig smelten of verbranden in downstream extrusielijnen.
- Aanzienlijke energiebesparing: Wanneer messen bot worden, stijgt de motorbelasting drastisch. De stroomopname kan met 20% tot 35% stijgen om identieke tonnage door de snijkamer te duwen, wat de maandelijkse elektriciteitskosten substantieel opdrijft.
- Longer Component & Machine Lifespan: Afgesleten snijkanten genereren extreme schokbelastingen die direct worden doorgegeven aan rotorlagers, aandrijfriemen, askeggen en motorsteunen. Voortijdig lagerfalen en vermoeiingsscheuren zijn vaak direct terug te voeren op werken met botte messen.
- Higher Throughput & Reduced Heat Buildup: Scherpe messen bijten en scheren toevoer onmiddellijk, waardoor polymeerrecirculatie en wrijvingswarmte worden voorkomen die polymeren verzacht tot kleverige smeltaanslag op de rotor.
Granulator Blade Failure Modes & Troubleshooting
Het begrijpen van de exacte symptomen van messlijtage helpt onderhoudsteams gerichte corrigerende actie te ondernemen voordat kamer- of rotorschade optreedt:
| Waargenomen symptoom | Onderliggende hoofdoorzaak | Aanbevolen corrigerende maatregel |
|---|---|---|
| Hoge motorstroom (stroompiek) | Botte snijkanten, verdichte fines of te strakke messpeling | Inspecteer de scherpte van de snijkant; meet de spelingsspleet; controleer de kamer op gesmolten aanslag |
| Overmatig stof, vezelachtig maalgoed of lange slierten | Spleet tussen rotor- en statormessen te groot, of afgeronde snijradius | Rotormessen en bedmessen (na)slijpen; speling met voelermaat terugstellen op fabrieksspecificaties |
| Afgebroken hoeken of beschadigde snijkanten | Binnendringen van ijzerhoudend metaal of onbreekbaar verontreinigend materiaal; te bros staal | Controleer stroomopwaartse magnetische scheiders; verifieer de warmtebehandeling en slagtaaiheid van het staal |
| Longitudinale scheuren of thermische breuken | Oververhitting tijdens droog slijpen of te hoog aanhaalmoment van de bouten | Gebruik overvloedige koeling tijdens het naslijpen; verifieer de aanhaalvolgorde met een gekalibreerde momentsleutel |
| Ongelijkmatige messlijtage over de rotorlengte | Ongelijkmatige materiaaltoevoer in de trechter, of verkeerd uitgelijnde bedmessteunen | Pas de toevoerverdeling van de transportband of toevoergoot aan; inspecteer de vlakheid van de meszitting en de uitlijning van het bedmes |
| Abnormale trilling of ritmisch geratel | Losse mesbevestigingen, ongelijk mesgewicht over de rotor, of mescontact | Stop de machine onmiddellijk; controleer de rotorbalans en draai alle mesbouten opnieuw vast op het juiste aanhaalmoment |
Developing a Robust Maintenance & Inspection Schedule
Preventief onderhoud is altijd veel goedkoper dan ongeplande stilstand. Voer deze gestructureerde inspectieroutine uit op alle granulatoren:
- Visuele inspectie vóór de dienst (elke dienst): Controleer vóór het inschakelen visueel de trechter en de maalkamer op vreemde voorwerpen, losse bevestigingen of overmatige restopbouw.
- Wekelijkse grondige inspectie (elke 40–80 bedrijfsuren): Schakel de machine veilig uit, pas de Lockout/Tagout (LOTO)-protocollen toe, open de maalkamer en borstel de rotor schoon. Controleer alle snijkanten op micro-uitbrokkeling, meet de messpeling met voelermaten aan beide uiteinden en in het midden van elk mes, en verifieer het aanhaalmoment van de bouten.
- Geplande mesrotatie of (na)slijpen: Draai dubbelzijdige bedmessen om naar een verse snijkant zodra de afronding van de snijkant groter is dan 0,5 mm. Demonteer rotormessen als bijpassende sets voor precisienaslijpen.
- Beleid voor vervanging van bevestigingsmiddelen: Hoogwaardige mesbouten (klasse 10.9 of 12.9) doorstaan enorme dynamische schuifspanningen. Vervang de bevestigingsbouten van de messen na 3 tot 5 meswissels om vermoeiingsbreuk te voorkomen.
Aanbevolen normen voor de speling (spleet) van kunststof granulatormessen
De spleet tussen de roterende rotormessen en de vaste bedmessen (statormessen) bepaalt of kunststof zuiver wordt afgeknipt of ruw wordt gescheurd. De ideale speling hangt direct af van het polymeertype en de wanddikte:
| Polymeermateriaal & -vorm | Typische materiaaldikte | Aanbevolen messpeling (spleet) | Typische snijkantshoek |
|---|---|---|---|
| LDPE-/LLDPE-folie & dunne zakken | 0.02 mm – 0.15 mm | 0.10 mm – 0.20 mm | 50° – 55° (krachtig scheermes-effect) |
| PP geweven zakken, raffia & FIBC-zakken | 0.10 mm – 0.35 mm | 0.15 mm – 0.25 mm | 50° – 55° (schaarsnede) |
| PET-flessen & dunne thermogevormde schalen | 0.25 mm – 1.50 mm | 0.20 mm – 0.35 mm | 55° – 60° (gebalanceerde slijtage & snijkant) |
| Stijve HDPE-flessen, kratten & vaten | 1.50 mm – 5.00 mm | 0.30 mm – 0.45 mm | 55° – 60° (duurzame snijkant) |
| Dikke HDPE-/PP-buizen, profielen & purges | 5.00 mm – 25.0 mm | 0.35 mm – 0.55 mm | 60° – 65° (zware schokbelasting) |
| Flexibel rubber & elastomeren (TPE, TPU) | 1.00 mm – 8.00 mm | 0.10 mm – 0.25 mm | 45° – 50° (schaarwerking) |
De kunst van het (na)slijpen van kunststof granulatormessen
Het slijpen van granulatormessen is een uiterst precieze bewerkingsopgave. Onjuist (na)slijpen kan duur gereedschapsstaal binnen enkele minuten verpesten:
- Behoud de oorspronkelijke geometrie: Elk granulatormes is ontworpen met precieze spaan- en vrijloophoeken. Het wijzigen van de vouwhoek tijdens het slijpen vermindert de ondersteuning van het mes of verhoogt de snijweerstand, waardoor de snijefficiëntie afneemt en de snijkant verzwakt.
- Continue overvloedige koeling is cruciaal: Droog slijpen veroorzaakt snelle plaatselijke oververhitting, waardoor koudwerk-gereedschapsstaal (zoals D2 of DC53) zijn ontlating verliest. Zodra het staal de ontlaattemperatuur overschrijdt (ca. 200 °C–250 °C), daalt de Rockwell-hardheid permanent, waardoor de geslepen snijkant na het opnieuw opstarten snel bot wordt.
- Slijp als bijpassende sets: Alle rotormessen in een set moeten samen tot identieke afmetingen worden geslepen (binnen ±0,05 mm breedte/hoogte). Ongelijk slijpen van messen veroorzaakt rotatie-onbalans, ongelijke snijspleten en overmatige trilling.
- Verwijder de slijpbramen: Wet na het vlakslijpen de snijkant en het rugvlak zorgvuldig met een slijpsteen om elke fijne slijpbraam (draadbraam) te verwijderen die bij de eerste opstart zou kunnen afbreken.
De juiste slijpapparatuur kiezen
Hoewel sommige werkplaatsen handmatig vlakslijpen op standaard gereedschapsmakerslijpmachines proberen, biedt geautomatiseerde zware apparatuur een veel betere parallelliteit, oppervlaktekwaliteit en hoekconsistentie. Voor commerciële recyclingbedrijven en maalfabrieken is een Automatische messenslijpmachine met een elektromagnetische opspanplaat, continue waterkoeling en geautomatiseerde voedingsregeling levert mesprecisie op OEM-niveau, terwijl de arbeidskosten drastisch dalen.
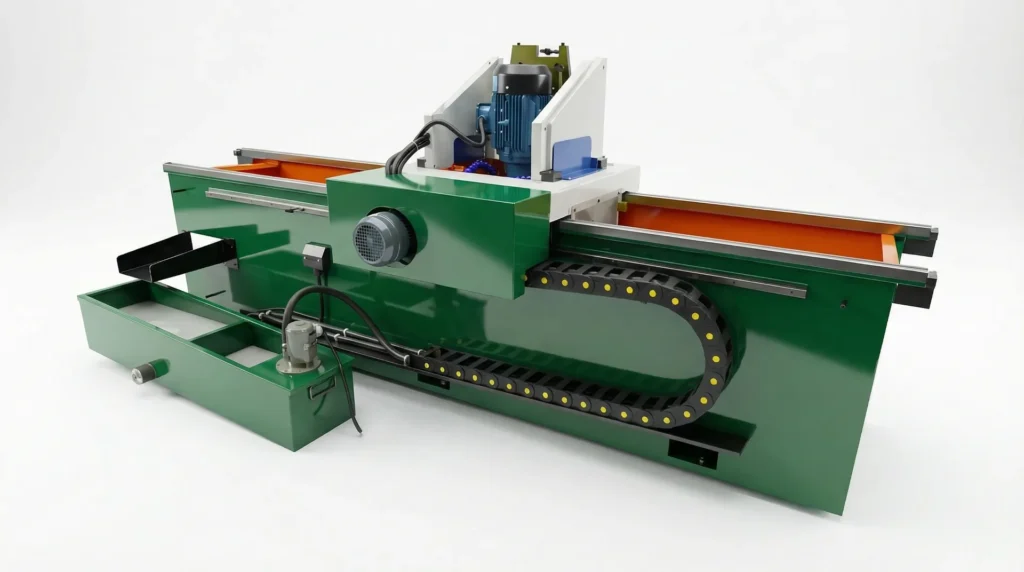
Geautomatiseerde slijpmachines klemmen messen stevig vast over hun volledige lengte, waardoor doorbuiging wordt voorkomen en gegarandeerd is dat elk mes in de set identieke hoogte- en hoektoleranties deelt.
Stap voor stap: de snijspleet instellen met een voelermaat
Het instellen van de snijspleet tussen roterende messen en bedmessen is de laatste en meest kritische stap van de montage van de granulator:
- Reinig de zittingen grondig: Zorg ervoor dat mesnesten, aanslagen en bedmeszittingen zorgvuldig vrij zijn van polymeerfijnstof, spanen en corrosie. Zelfs een vuildeeltje van 0,05 mm onder een meszitting kan voortijdig mescontact of ernstige spleetvariatie veroorzaken.
- Monteer eerst de rotormessen: Draai rotormessen geleidelijk vast op het door de fabrikant opgegeven aanhaalmoment met een gekalibreerde momentsleutel.
- Positioneer de bedmessen (stator): Draai de bevestigingsbouten van het bedmes licht aan, zodat het bedmes met de druk- en trekstelbouten kan worden afgesteld.
- Spleet meten met voelermaten: Draai de rotor langzaam met de hand rond (met de machine vergrendeld!). Steek een voelermaat die overeenkomt met de gewenste speling (bijv. 0,25 mm) tussen het rotormes en het bedmes. Controleer de speling aan het linkereinde, in het midden en aan het rechtereinde van elk mes.
- Controleer de volledige rotoromwenteling: Controleer elk afzonderlijk rotormes ten opzichte van elk bedmes. Omdat rotorexcentriciteiten en slingering kunnen voorkomen, stelt u de speling in op basis van het nauwste punt.
- Definitieve borging op koppel: Vergrendel de stelbouten van het bedmes en draai alle bevestigingsbouten vast op de volledige specificatie. Controleer de spleet nog een laatste keer — het aanhaalmoment kan het bedmes iets verschuiven!
Voor primaire versnippering met hoge capaciteit of meswerk van meerassige shredders, zie onze selectiegids voor shreddermessen en onze uitgebreide catalogus met messen voor recyclingmachines.
Veelgestelde vragen
Hoe vaak moeten kunststof granulatormessen worden (na)geslepen?
De slijpfrequentie hangt af van de abrasiviteit van het polymeer en de verontreiniging. Messen voor schone polyethyleen- of polypropyleenfolie draaien doorgaans 150 tot 300 bedrijfsuren tussen twee slijpbeurten, terwijl mineraalgevulde polymeren, glasversterkt nylon of vuile post-consumer wasvlokken elke 40 tot 80 bedrijfsuren slijpen kunnen vereisen. Volg de motorstroom en het percentage fijne fractie om het ideale schema te bepalen.
Wat is de ideale spleetspeling tussen de rotor- en bedmessen van de granulator?
Voor dunne folies en geweven zakken moet de messpeling strak worden ingesteld tussen 0,10 mm en 0,20 mm voor een zuivere afknip. Voor stijve containers, flessen en spuitgietdelen is een spleet van 0,25 mm tot 0,40 mm standaard. Voor zware purges en dik pijpafval varieert de speling van 0,35 mm tot 0,55 mm. Stel de speling altijd in op basis van het nauwste punt op de rotor.
Hoe weet ik of een granulatormes zijn ontlating heeft verloren tijdens het slijpen?
Zichtbare blauwe, bruine of strogele verkleuring bij de snijkant duidt op thermische verbranding en ontlatingsverlies. Zelfs zonder zichtbare verkleuring is een bot wordende snijkant binnen enkele uren na het opnieuw opstarten een klassiek teken van microstructurele oververhitting. Gebruik tijdens het slijpen van messen altijd overvloedige koeling met een synthetische of in water oplosbare koelvloeistof.
Kan ik slechts één beschadigd mes in een granulatorrotorset vervangen?
Nee. Rotormessen van granulatoren moeten altijd als een complete bijpassende set worden vervangen of nageslepen. Het vervangen van één mes creëert een ongelijke mesprojectie en gewichtsverschil over de rotor, wat resulteert in ernstige dynamische onbalans, ongelijke spleetinstellingen en versnelde lagerslijtage.
Waarom komen bevestigingsbouten van messen los tijdens het bedrijf?
Bouten komen los door vuile meszittingen (fijnstof dat onder klemdruk samendrukt), hergebruikte uitgerekte bevestigingen, een onjuist aanhaalmoment of zware schoktrillingen van botte messen. Schraap mesnesten altijd grondig schoon, gebruik hoogwaardige bouten (klasse 10.9 of 12.9) en draai ze kruislings vast op het juiste aanhaalmoment met een gekalibreerde momentsleutel.
Welke gereedschapsstaalsoort wordt aanbevolen voor kunststof granulatormessen?
Hoogkoolstof, hoogchroom D2 (SKD11 / 1.2379), gehard tot 58–60 HRC, is de industriële standaard voor schone kunststoffen dankzij een uitzonderlijke snijkantbestendigheid. Voor toepassingen met hoge impact of dikke wanden biedt gemodificeerd koudwerkstaal zoals DC53 of slagvast H13/Cr12MoV een superieure weerstand tegen het uitbreken van de snijkant.
Vervangende granulatormessen of technisch advies aanvragen
Op zoek naar hoogwaardige vervangende rotor- en statormessen, of heeft u technisch advies nodig bij het selecteren van messtaal en slijpapparatuur? Neem contact op met het Rumtoo-engineeringteam en vermeld uw granulatormerk, model, maalkamerafmetingen en grondstofspecificaties voor een onmiddellijke offerte.
