



Il rimacinato di film in PP/PE lavato è una delle materie prime più preziose — e più difficili — nel riciclaggio della plastica. Dopo il lavaggio, le scaglie di film trattengono ancora umidità residua, inchiostri di stampa e sostanze volatili a basso peso molecolare che un pellettizzatore di base non riesce a gestire. Il risultato sono spesso pellet scuri, maleodoranti e con scarsa resistenza del fuso, che gli acquirenti scartano. La linea di pellettizzazione a due stadi per film in PP/PE described here is engineered specifically for this challenge: it takes film regrind straight from the washing plant and converts it into clean, dry, uniform pellets ready for film blowing, pipe extrusion, or injection molding.
Perché il macinato di film lavato necessita di una linea di pellettizzazione dedicata
Non tutte le linee di pellettizzazione sono uguali quando la materia prima è film lavato. Rispetto al rimacinato rigido, le scaglie di film hanno una densità apparente molto bassa, si avvolgono facilmente attorno alle viti e intrappolano acqua nelle pieghe anche dopo l'essiccazione meccanica. I film stampati — sacchetti per la spesa, film per imballaggio, film agricolo per pacciamatura — aggiungono un ulteriore livello di difficoltà: residui di inchiostro ed etichette di carta si degradano in sostanze volatili durante la fusione, causando odore, scolorimento e bolle nel pellet finale.
Un estrusore convenzionale monostadio costringe tutti questi problemi in un unico processo breve: fusione, filtrazione singola, pellettizzazione. L'umidità si trasforma in vapore all'interno del cilindro, le sostanze volatili degli inchiostri non hanno vie di fuga e il filtro unico si intasa rapidamente. La portata cala, la qualità del pellet ne risente e gli operatori passano più tempo a cambiare i vagli che a far funzionare la linea. Ecco perché i riciclatori che lavorano film lavato scelgono sempre più spesso un sistema a due stadi con degassaggio sotto vuoto e filtrazione segmentata — la configurazione di questa macchina di pellettizzazione per il riciclaggio della plastica line is built around.
Principio di funzionamento
La linea lavora il rimacinato di film in quattro stadi continui. Ciascuno stadio affronta un punto debole specifico della materia prima film lavato:
- Alimentazione. Il rimacinato di film viene alimentato nel dosatore tramite un trasportatore a vite. Quando la corrente elettrica dell'estrusore supera il livello preimpostato, il dosatore e il trasportatore a vite di alimentazione si fermano automaticamente. Questo interblocco basato sulla corrente previene la sovralimentazione — la causa più comune di pulsazioni e degrado del fuso nell'estrusione di film — e mantiene stabile il processo anche quando la densità apparente delle scaglie varia da un lotto all'altro.
- Plastificazione e degasaggio. Un estrusore monovite personalizzato fonde delicatamente il rimacinato di film. Gli scarti plastici vengono fusi e plastificati a fondo nell'estrusore del primo stadio, poi convogliati nell'estrusore del secondo stadio per un'ulteriore omogeneizzazione. Tra gli stadi, un sistema di degassaggio sotto vuoto a doppia zona estrae le sostanze volatili come i composti a basso peso molecolare e l'umidità residua. È questo passaggio a rendere il sistema particolarmente adatto a film molto stampati e a materiale con un certo contenuto di umidità: i gas degli inchiostri e il vapore vengono estratti prima di restare intrappolati nel fuso.
- Filtrazione a fusione. La linea segue un principio di filtrazione segmentata: la pre-filtrazione avviene nel primo estrusore, mentre la filtrazione fine nel secondo. I contaminanti grossolani — fibre di carta, scaglie di alluminio, gel non fusi — vengono catturati subito, così non raggiungono mai il vaglio fine. Poiché il carico di filtrazione è ripartito su due stadi, la frequenza di sostituzione dei vagli filtranti cala sensibilmente: cicli continui più lunghi e minori costi di materiali di consumo.
- Pellettizzazione. Il fuso omogeneizzato, degassato e filtrato due volte viene tagliato da un sistema di pellettizzazione ad anello d'acqua sulla filiera. Per fornire pellet ottimamente essiccati, la taglierina è abbinata a un vaglio vibrante di disidratazione avanzato seguito da disidratazione centrifuga orizzontale. I pellet lasciano la linea con bassa umidità superficiale, pronti per l'insaccamento o l'alimentazione diretta alla produzione a valle.
Perché l’estrusione a due stadi supera quella a uno stadio per il macinato di film
La differenza tra uno e due estrusori non è solo la capacità — è la separazione del processo. In una macchina monostadio, fusione, degassaggio e filtrazione fine devono avvenire tutti in un unico cilindro, e questo impone compromessi: alzi la temperatura per fondere meglio e rischi di degradare il materiale sensibile al calore; apri di più lo sfiato per degassare e perdi la pressione del fuso necessaria per la filtrazione fine.
Una linea a due stadi disaccoppia queste funzioni. Il primo estrusore si concentra su una plastificazione delicata e completa e sulla filtrazione grossolana. Il secondo estrusore riceve un fuso già omogeneo, così può eseguire il degassaggio sotto vuoto e la filtrazione fine in condizioni ideali. Il vantaggio pratico per chi ricicla film lavato:
- Migliori colore e odore del pellet — le sostanze volatili di inchiostri ed etichette vengono rimosse sotto vuoto invece di restare sigillate nel pellet.
- Maggiore qualità del fuso — due passaggi di plastificazione demoliscono gel e particelle non fuse più completamente di uno solo.
- Meno cambi del vaglio — la filtrazione segmentata ripartisce il carico di contaminanti, prolungando la vita del vaglio.
- Portata più stabile — il dosatore asservito alla corrente evita la sovralimentazione del primo stadio, così la portata resta costante anche con scaglie di qualità variabile.
Per confronto, un sistema di pellettizzazione con estrusore bivite eccelle nel compounding e nei materiali molto caricati, mentre questa configurazione monovite a due stadi è ottimizzata per i punti critici specifici del film lavato: umidità, inchiostro e bassa densità apparente.
Caratteristiche principali
- Estrusione monovite a due stadi — due estrusori in serie per un'omogeneità del fuso e una qualità del pellet superiori rispetto ai design monostadio.
- Degassaggio sotto vuoto a doppia zona — rimuove umidità, sostanze volatili degli inchiostri e composti a basso peso molecolare; gestisce film stampati e rimacinati umidi che mettono in crisi i pellettizzatori ordinari.
- Filtrazione segmentata — pre-filtro sul primo stadio, filtro fine sul secondo; meno cambi del vaglio e cicli ininterrotti più lunghi.
- Alimentazione automatica asservita alla corrente — il dosatore e il trasportatore a vite si fermano automaticamente quando la corrente dell'estrusore supera il valore preimpostato, proteggendo le viti e stabilizzando la portata.
- Taglio ad anello d'acqua sulla filiera — pellet di dimensione uniforme con superfici di taglio pulite, migliori per l'alimentazione a valle rispetto alla pellettizzazione a filo sui gradi film.
- Disidratazione in due stadi — vaglio vibrante più disidratazione centrifuga orizzontale per pellet a bassa umidità direttamente dalla linea.
Applicazioni della pellettizzazione di film PP/PE
I pellet prodotti da questa linea sono puliti, asciutti e abbastanza uniformi da essere reimmessi direttamente in produzione. Tra gli utilizzi tipici a valle:
- Soffiaggio film — pellet riciclati miscelati con resina vergine per sacchetti per la spesa, sacchi per rifiuti e film agricolo.
- Estrusione tubi — pellet in PE per tubi di drenaggio, tubi corrugati e cavidotti, dove la costanza del colore conta meno della resistenza del fuso.
- Stampaggio a iniezione — pellet in PP per casse, pallet, vasi da fiori e altri pezzi a parete spessa.
- Produzione di sacchi tessuti e rafia — con la giusta finezza di filtrazione, i pellet sono adatti alle linee di estrusione nastro; vedi il nostro sistema di pellettizzazione ad anello d'acqua per film in PP/PE e sacchi tessuti per una configurazione dedicata.
Se la vostra materia prima è scaglia in PET anziché film, un pellettizzatore monovite per scaglie in PET è la scelta più appropriata — le linee film e le linee PET differiscono radicalmente nei requisiti di essiccazione e di IV.
Specifiche tecniche
Quattro modelli coprono da 200 a 1.000 kg/h. Scegliete in base alla portata della vostra linea di lavaggio — la linea di pellettizzazione dovrebbe eguagliare o superare di poco la produzione oraria di scaglie del lavaggio, per non diventare il collo di bottiglia.
| Dimensioni della macchina | Volume utile (litri) | Potenza motore (kW) | Diametro della vite (mm) | L/D | Potenza motore estrusore (kW) | Portata (kg/h) |
|---|---|---|---|---|---|---|
| PE-250 | 300 | 1.1 | 120/130 | 30/10 | 110-132 | 200-300 |
| PE-500 | 500 | 2.2 | 140/150 | 30/10 | 132-160 | 400-500 |
| PE-800 | 800 | 3.0 | 160/180 | 30/10 | 220-250 | 700-800 |
| PE-1000 | 1000 | 4.0 | 180/200 | 30/10 | 280-315 | 800-1000 |
Immagini aggiuntive

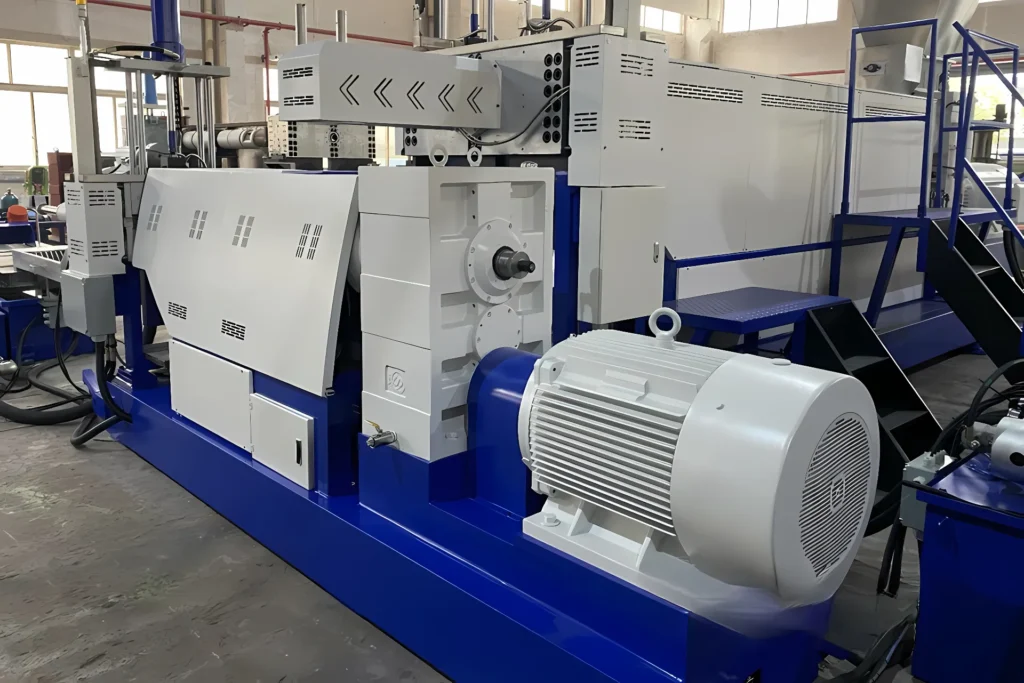
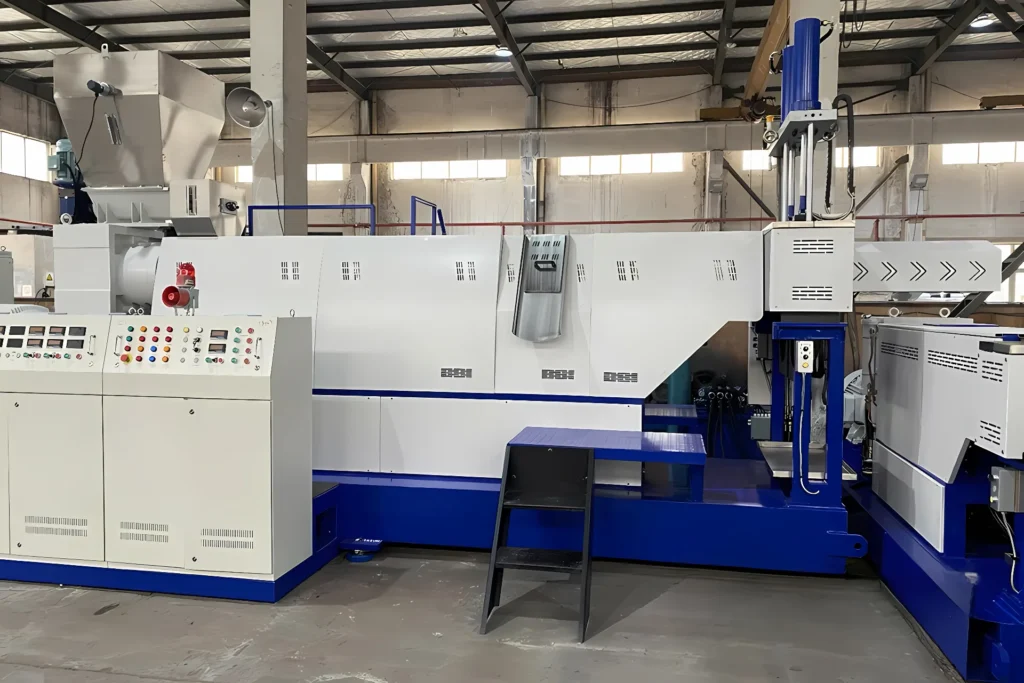


Come scegliere la giusta linea di pellettizzazione per film
Prima di richiedere un preventivo, verificate questi punti, così la linea sarà dimensionata e configurata per la vostra materia prima reale:
- Portata del lavaggio — qual è la produzione oraria di scaglie della vostra linea di lavaggio? Dimensionate il pellettizzatore per eguagliarla o superarla di poco.
- Copertura di stampa — quanta parte del film è stampata? Con carichi di stampa elevati il degassaggio sotto vuoto diventa essenziale, non opzionale.
- Umidità dopo l'essiccazione — qual è il contenuto di umidità delle scaglie in uscita dal vostro essiccatore? Oltre ~5% vorrete il pacchetto di disidratazione completo.
- Livello di contaminazione — etichette di carta, alluminio, sabbia? Da questo dipendono la finezza di filtrazione e gli intervalli di cambio vaglio da prevedere.
- Applicazione target del pellet — il soffiaggio film richiede la filtrazione più fine e il miglior degassaggio; tubi e stampaggio tollerano di più.
- Energia e spazio — verificate tensione, aria compressa, acqua di raffreddamento e spazio a terra per l'intera linea, disidratazione inclusa.
For background on upstream film handling, see our guida allo squeezer per film plastico e la Macchina per pellettizzazione di film in PP/PE overview.
Domande frequenti
Qual è la differenza tra la pellettizzazione di film a uno stadio e a due stadi?
Un estrusore monostadio fonde, degassa e filtra in un unico cilindro, imponendo compromessi su temperatura e pressione. Una linea a due stadi separa plastificazione e filtrazione grossolana (primo estrusore) da degassaggio sotto vuoto e filtrazione fine (secondo estrusore), producendo pellet più puliti e asciutti con meno cambi del vaglio — particolarmente importante per film lavato stampato o umido.
Questa linea può trattare film stampati e materiale umido?
Sì. Il sistema di degassaggio sotto vuoto a doppia zona è progettato per estrarre le sostanze volatili degli inchiostri, i composti a basso peso molecolare e l'umidità residua tra i due stadi di estrusione. Questo rende la linea adatta a film molto stampati e a rimacinati con un certo contenuto di umidità, che in un pellettizzatore di base causerebbero odore e bolle.
Quale metodo di pellettizzazione utilizza la linea?
Pellettizzazione ad anello d'acqua sulla filiera. Il fuso viene tagliato direttamente sulla faccia della filiera in un anello d'acqua, garantendo pellet di dimensione uniforme e superfici di taglio pulite. I pellet passano poi attraverso un vaglio vibrante di disidratazione e una disidratazione centrifuga orizzontale, per una bassa umidità superficiale.
Che resa oraria è possibile ottenere?
Quattro modelli coprono da 200 a 1.000 kg/h: PE-250 (200–300 kg/h), PE-500 (400–500 kg/h), PE-800 (700–800 kg/h) e PE-1000 (800–1.000 kg/h). La portata effettiva dipende dal tipo di film, dal livello di contaminazione e dalla finezza di filtrazione. Dimensionate la linea per eguagliare o superare di poco la produzione di scaglie della vostra linea di lavaggio.
Per cosa possono essere utilizzati i pellet riciclati?
I pellet possono alimentare direttamente il soffiaggio film (sacchetti per la spesa, sacchi per rifiuti, film agricolo), l'estrusione tubi (tubi di drenaggio e corrugati) e lo stampaggio a iniezione (casse, pallet, pezzi a parete spessa). Per l'estrusione di nastro per sacchi tessuti e rafia, confermate la finezza di filtrazione con il fornitore.
Con quale frequenza vanno sostituiti i vagli filtranti?
Meno spesso che su una linea monostadio. Il principio della filtrazione segmentata — pre-filtrazione nel primo estrusore, filtrazione fine nel secondo — ripartisce il carico di contaminanti su due vagli, allungando gli intervalli di cambio. La frequenza esatta dipende dal livello di contaminazione; il contenuto di carta e alluminio è il fattore principale.
La linea include l’asciugatura o serve un essiccatore separato?
La linea include il degassaggio sotto vuoto (che rimuove l'umidità interna durante l'estrusione) più la disidratazione superficiale in due stadi dopo il taglio. È progettata per lavorare scaglie da un impianto di lavaggio con normale umidità residua. Se le vostre scaglie arrivano fradice, aggiungete una pre-essiccazione meccanica a monte per i migliori risultati.
Scopri la linea di pellettizzazione e richiedi un preventivo
Comunicateci la portata della vostra linea di lavaggio, i tipi di film e l'applicazione target del pellet: vi consiglieremo il modello e la configurazione giusti. Vedi la gamma di pellettizzatore per plastica e richiedi un preventivo.
