



Yıkanmış PP/PE film kırma, plastik geri dönüşümündeki en değerli — ve en zor — hammaddelerden biridir. Yıkamadan sonra film flakeleri; temel bir peletleyiciın başa çıkamayacağı kalıntı nem, baskı mürekkepleri ve düşük molekül ağırlıklı uçucular taşır. Sonuç genellikle alıcıların reddettiği, eriyik mukavemeti zayıf, koyu renkli, kokulu peletlerdir. İki kademeli PP/PE film peletleme hattı burada anlatılan, tam bu zorluk için tasarlanmıştır: film kırmayı yıkama tesisinden doğrudan alır ve film şişirme, boru ekstrüzyonu veya enjeksiyon kalıplamaya hazır temiz, kuru, homojen peletlere dönüştürür.
Yıkanmış film kırpıntısı neden özel bir peletleme hattı gerektirir
Hammadde yıkanmış film olduğunda her peletleme hattı eşit değildir. Sert kırmaya kıyasla film flake çok düşük yığın yoğunluğuna sahiptir, vidaların etrafına kolay sarılır ve mekanik kurutmadan sonra bile kıvrımlarında su hapseder. Baskılı filmler — poşetler, ambalaj filmleri, tarımsal malç filmi — bir zorluk katmanı daha ekler: ergitme sırasında mürekkep kalıntıları ve kâğıt etiketler uçucuya dönüşerek nihai pelette kokuya, renk bozulmasına ve kabarcıklara yol açar.
Geleneksel tek kademeli ekstruder tüm bu sorunları tek bir kısa işlemden geçirir: erit, bir kez filtrele, peletle. Nem kovanın içinde buhara dönüşür, mürekkep uçucularının kaçacak yeri yoktur ve tek filtre hızla tıkanır. Kapasite düşer, pelet kalitesi zarar görür ve operatörler hattı çalıştırmaktan çok elek değiştirmekle vakit harcar. Bu yüzden yıkanmış film işleyen geri dönüşümcüler giderek vakumlu gaz gidermeli ve kademeli filtrasyonlu iki kademeli sistem şart koşar — bu plastik geri dönüşüm peletleme makinesi etrafında kuruludur.
Çalışma Prensibi
Hat, film kırmasını dört sürekli kademede işler. Her kademe, yıkanmış film hammaddesinin belirli bir zayıflığını giderir:
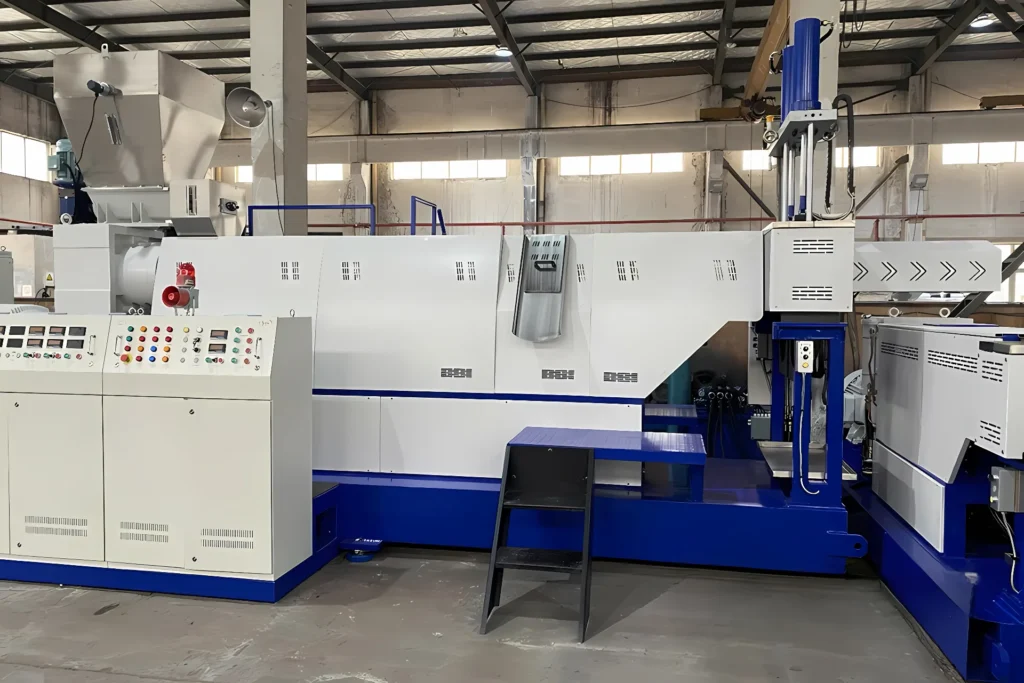
- Besleme. Film kırma, vidalı konveyörle dozaj besleyiciye beslenir. Ekstruderin elektrik akımı önceden ayarlanan seviyeyi aştığında, dozaj besleyici ve besleme vidalı konveyörü otomatik durur. Akıma dayalı bu kilitleme aşırı beslemeyi önler — film ekstrüzyonunda dalgalanma ve bozulmuş eriyiğin en yaygın nedeni — ve flake yığın yoğunluğu partiden partiye değişse bile prosesi stabil tutar.
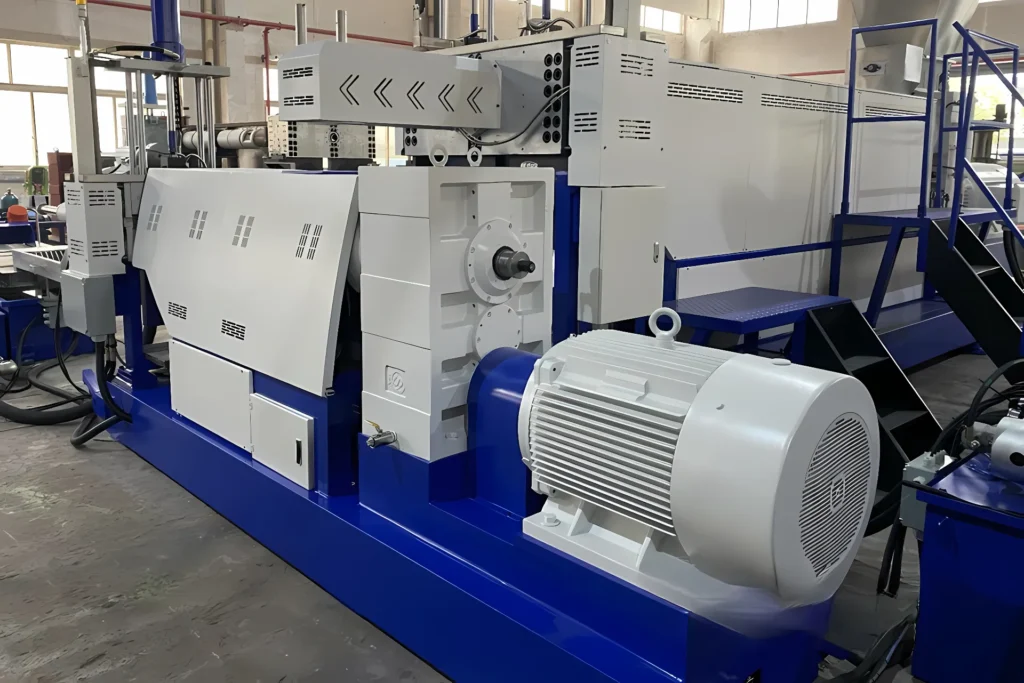
- Plastikleşme ve Gaz Giderme. Özelleştirilmiş tek vidalı ekstruder film kırmayı nazikçe eritir. Plastik hurdalar birinci kademe ekstruderde iyice eritilip plastikleştirilir, ardından daha fazla homojenizasyon için ikinci kademe ekstrudere taşınır. Kademeler arasında çift bölgeli vakumlu gaz giderme sistemi; düşük molekül ağırlıklı bileşikler ve kalıntı nem gibi uçucuları çeker. Sistemi ağır baskılı filmler ve bir miktar nemli malzeme için özellikle uygun kılan bu adımdır: mürekkep gazları ve buhar, eriyikte hapsolmadan önce çekilir.
- Erimiş Filtreleme. Hat kademeli filtrasyon ilkesini izler: ön filtreleme birinci ekstruderde tamamlanır, ince filtreleme ikinci ekstruderde yapılır. Kaba kirleticiler — kâğıt lifleri, alüminyum parçacıklar, erimemiş jeller — erkenden yakalanır; ince eleğe asla ulaşmaz. Filtrasyon yükü iki kademeye bölündüğünden, filtre eleklerinin değişim sıklığı belirgin şekilde düşer; bu da daha uzun kesintisiz çalışmalar ve daha düşük sarf maliyeti demektir.
- Peletleme. Homojenleştirilmiş, gazı alınmış ve iki kez filtrelenmiş eriyik, kalıp yüzeyli su halkalı peletleme sistemiyle kesilir. Optimum kuru peletler için kesici; gelişmiş bir susuzlaştırma vibrasyon eleği ve ardından yatay tip santrifüj susuzlaştırma ile eşleştirilir. Peletler hattan düşük yüzey nemiyle çıkar; torbalamaya veya aşağı akış üretime doğrudan beslemeye hazırdır.
Film kırpıntısı için iki kademeli ekstrüzyon neden tek kademeliden üstündür
Tek ekstruder ile iki ekstruder arasındaki fark yalnızca kapasite değildir — proses ayrımıdır. Tek kademeli makinede eritme, gaz giderme ve ince filtrasyonun hepsi tek kovanda olmalıdır; bu ödünlere zorlar: daha iyi eritme için sıcaklığı yükseltin, ısıya duyarlı malzemeyi bozma riski alırsınız; gaz giderme için bacayı daha çok açın, ince filtrasyon için gereken eriyik basıncını kaybedersiniz.
İki kademeli hat bu işlevleri birbirinden ayırır. Birinci ekstruder nazik, eksiksiz plastikleşme ve kaba filtrasyona odaklanır. İkinci ekstruder zaten homojen bir eriyik alır; böylece vakumlu gaz giderme ve ince filtrasyonu ideal koşullarda çalıştırabilir. Yıkanmış film geri dönüşümcüleri için pratik kazanç:
- Daha iyi pelet rengi ve kokusu — mürekkep ve etiketlerden gelen uçucular pelete hapsolmak yerine vakum altında giderilir.
- Daha yüksek eriyik kalitesi — iki plastikleştirme geçişi, jelleri ve erimemiş parçacıkları tek geçişten daha tam parçalar.
- Daha az elek değişimi — kademeli filtrasyon kirletici yükü dağıtır, elek ömrünü uzatır.
- Daha kararlı kapasite — akım kilitlemeli dozaj besleyici, ilk kademenin aşırı beslenmesini önler; böylece değişken flake kalitesinde bile çıktı tutarlı kalır.
Karşılaştırma için bir çift vidalı ekstruder peletleme çözümü kompounding ve ağır dolgulu malzemelerde öne çıkarken, bu iki kademeli tek vidalı konfigürasyon yıkanmış filmin özgül sorunlarına optimize edilmiştir: nem, mürekkep ve düşük yığın yoğunluğu.
Temel Özellikler
- İki kademeli tek vidalı ekstrüzyon — tek kademeli tasarımlara kıyasla üstün eriyik homojenliği ve pelet kalitesi için seri bağlı iki ekstruder.
- Çift bölgeli vakumlu gaz giderme — nemi, mürekkep uçucularını ve düşük molekül ağırlıklı bileşikleri giderir; sıradan peletleyicileri tıkayan baskılı filmleri ve nemli kırmayı işler.
- Kademeli filtrasyon — birinci kademede ön filtre, ikincide ince filtre; daha az elek değişimi ve daha uzun kesintisiz çalışmalar.
- Akım kilitlemeli otomatik besleme — ekstruder akımı önceden ayarlanan değeri aştığında dozaj besleyici ve vidalı konveyör otomatik durur; vidaları korur ve çıktıyı stabilize eder.
- Kalıp yüzeyli su halkalı kesim — temiz kesim yüzeyli homojen pelet boyutu; film kalitelerinde şerit peletlemeye göre aşağı akış beslemede daha iyi.
- İki kademeli susuzlaştırma — hattan çıkan düşük nemli peletler için titreşimli elek artı yatay santrifüj susuzlaştırma.
PP/PE film peletleme uygulamaları
Bu hattın ürettiği peletler, doğrudan üretime geri beslenecek kadar temiz, kuru ve tutarlıdır. Tipik aşağı akış kullanımları:
- Film şişirme — alışveriş poşetleri, çöp torbaları ve tarım filmleri için orijinal reçineyle harmanlanmış geri dönüşüm peletleri.
- Boru ekstrüzyonu — renk tutarlılığının eriyik dayanımından daha az önemli olduğu drenaj borusu, spiral boru ve kablo kanalı için PE peletler.
- Enjeksiyon kalıplama — kasa, palet, saksı ve diğer kalın cidarlı parçalar için PP peletler.
- Dokuma torba ve rafya üretimi — doğru filtrasyon inceliğiyle eşleştiğinde peletler şerit ekstrüzyon hatlarına uygundur; özel konfigürasyon için PP/PE film ve dokuma torba su halkalı peletleme sistemimize göz atın.
Hammaddeniz film yerine PET flake ise bir PET pulları için tek vidalı peletleyici daha uygun seçimdir — film hatları ile PET hatları kurutma ve IV gereksinimlerinde temelde farklıdır.
Teknik Özellikler
Dört model 200–1.000 kg/sa aralığını kapsar. Yıkama hattı çıktınıza göre seçin — peletleme hattı, darboğaz olmamak için yıkayıcının saatlik flake üretimine eşit veya biraz üzerinde olmalıdır.
| Makine Boyutu | Verimlilik Hacmi (Litre) | Motor Gücü (KW) | Vida Çapı (mm) | L/D | Ekstrüder Motor Gücü (KW) | İşleme Hızı (kg/saat) |
|---|---|---|---|---|---|---|
| PE-250 | 300 | 1.1 | 120/130 | 30/10 | 110-132 | 200-300 |
| PE-500 | 500 | 2.2 | 140/150 | 30/10 | 132-160 | 400-500 |
| PE-800 | 800 | 3.0 | 160/180 | 30/10 | 220-250 | 700-800 |
| PE-1000 | 1000 | 4.0 | 180/200 | 30/10 | 280-315 | 800-1000 |
Ek Görseller



Doğru film peletleme hattı nasıl seçilir
Teklif istemeden önce şu noktaları netleştirin; böylece hat gerçek hammaddenize göre boyutlandırılır ve yapılandırılır:
- Yıkayıcı çıkışı — yıkama hattınızın saatlik flake çıktısı nedir? Peletleyiciı ona eşit veya biraz üzerinde boyutlandırın.
- Baskı kapsama oranı — filmin ne kadarı baskılı? Ağır baskı yükleri vakumlu gaz gidermeyi isteğe bağlı değil zorunlu kılar.
- Kurutma sonrası nem — kurutucunuzdan çıkan flake nemi nedir? ~%5'in üzerindeyse tam susuzlaştırma paketini istersiniz.
- Kirlilik seviyesi — kâğıt etiketler, alüminyum, kum? Bu, beklenecek filtrasyon inceliğini ve elek değişim aralığını belirler.
- Hedef pelet uygulaması — film şişirme en ince filtrasyonu ve en iyi gaz gidermeyi ister; boru ve enjeksiyon daha toleranslıdır.
- Güç ve alan — susuzlaştırma dahil tüm hat için voltajı, basınçlı havayı, soğutma suyu beslemesini ve zemin alanını teyit edin.
Film ön işlemleri hakkında arka plan bilgisi için plastik film sıkma rehberi ve ... PP/PE film granülasyon makinesi genel bakış.
Sıkça Sorulan Sorular
Tek kademeli ve iki kademeli film peletleme arasındaki fark nedir?
Tek kademeli ekstruder eritme, gaz giderme ve filtrasyonu tek kovanda yapar; bu da sıcaklık ve basınçta ödünler vermeye zorlar. İki kademeli hat; plastikleşme ve kaba filtrasyonu (birinci ekstruder) vakumlu gaz giderme ve ince filtrasyondan (ikinci ekstruder) ayırır; daha temiz, daha kuru peletleri daha az elek değişimiyle üretir — baskılı veya nemli yıkanmış film için özellikle önemlidir.
Bu hat baskılı filmleri ve nemli malzemeyi işleyebilir mi?
Evet. Çift bölgeli vakumlu gaz giderme sistemi; iki ekstrüzyon kademesi arasında mürekkep uçucularını, düşük molekül ağırlıklı bileşikleri ve kalıntı nemi çekecek şekilde tasarlanmıştır. Bu, hattı temel bir peletleyicide koku ve kabarcıklara yol açacak ağır baskılı filmler ve bir miktar nem içeren kırma için uygun kılar.
Hat hangi peletleme yöntemini kullanıyor?
Kalıp yüzeyli su halkalı peletleme. Eriyik, kalıp yüzeyinde doğrudan bir su halkası içine kesilir; bu homojen pelet boyutu ve temiz kesim yüzeyleri verir. Peletler daha sonra düşük yüzey nemi için susuzlaştırma vibrasyon eleğinden ve yatay santrifüj susuzlaştırmadan geçer.
Ne kadar kapasite (saatlik verim) bekleyebilirim?
Dört model 200–1.000 kg/sa aralığını kapsar: PE-250 (200–300 kg/sa), PE-500 (400–500 kg/sa), PE-800 (700–800 kg/sa) ve PE-1000 (800–1.000 kg/sa). Gerçek çıktı film türüne, kirlenme düzeyine ve filtrasyon inceliğine bağlıdır. Hattı, yıkama hattınızın flake çıktısına eşit veya biraz üzerinde boyutlandırın.
Geri dönüştürülmüş peletler ne için kullanılabilir?
Peletler doğrudan film şişirmeye (poşetler, çöp torbaları, tarımsal film), boru ekstrüzyonuna (drenaj ve oluklu boru) ve enjeksiyon kalıplamaya (kasalar, paletler, kalın cidarlı parçalar) beslenebilir. Dokuma torba ve rafya şerit ekstrüzyonu için filtrasyon inceliğini tedarikçiyle netleştirin.
Filtre elekleri ne sıklıkla değiştirilmelidir?
Tek kademeli hattakinden daha seyrek. Kademeli filtrasyon ilkesi — birinci ekstruderde ön filtreleme, ikincide ince filtreleme — kirletici yükü iki eleğe böler; değişim aralıklarını uzatır. Kesin sıklık kirlenme düzeyine bağlıdır; kâğıt ve alüminyum içeriği ana sürücülerdir.
Hat kurutmayı içeriyor mu, yoksa ayrı bir kurutucuya mı ihtiyacım var?
Hat; vakumlu gaz giderme (ekstrüzyon sırasında iç nemi giderir) artı kesim sonrası iki kademeli yüzey susuzlaştırma içerir. Yıkama tesisinden normal kalıntı nemli flake alacak şekilde tasarlanmıştır. Flake'iniz sırılsıklam geliyorsa, en iyi sonuç için yukarı akışa mekanik ön kurutma ekleyin.
Peletleme hattını inceleyin ve fiyat teklifi isteyin
Yıkama hattı çıktınızı, film türlerinizi ve hedef pelet uygulamasını bize söyleyin; doğru model ve konfigürasyonu önerelim. İncelememize bakın: plastik pelet makinesi aralığına göz atın ve teklif isteyin.
