



Măcinătura de folie PP/PE spălată este una dintre cele mai valoroase — și cele mai dificile — materii prime din reciclarea plasticului. După spălare, fulgii de folie păstrează umiditate reziduală, cerneluri de tipar și compuși volatili cu masă moleculară mică, pe care un peletizator de bază nu îi poate gestiona. Rezultatul este adesea reprezentat de pelete închise la culoare, urât mirositoare, cu rezistență slabă a topiturii, pe care cumpărătorii le resping. Sistemul în două etape PP/PE film pelletizing line descris aici este proiectat special pentru această provocare: preia măcinătura de folie direct din instalația de spălare și o convertește în pelete curate, uscate și uniforme, gata pentru extrudarea de folie, extrudarea de țevi sau injecție.
De ce materialul măcinat din folie spălată are nevoie de o linie de peletizare dedicată
Nu toate liniile de peletizare sunt egale atunci când materia primă este folia spălată. Comparativ cu măcinătura rigidă, fulgii de folie au o densitate aparentă foarte scăzută, se înfășoară ușor în jurul șnecurilor și captează apa în cute chiar și după uscarea mecanică. Foliile imprimate — pungi de cumpărături, folii de ambalare, folie agricolă de mulcire — adaugă un alt nivel de dificultate: reziduurile de cerneală și etichetele din hârtie se descompun în compuși volatili în timpul topirii, provocând miros, decolorări și bule în peleta finală.
Un extruder convențional într-o singură etapă forțează toate aceste probleme printr-un proces scurt: topire, o singură filtrare, peletizare. Umiditatea se transformă instantaneu în abur în interiorul cilindrului, compușii volatili din cerneală nu au pe unde să iasă, iar filtrul unic se înfundă rapid. Debitul scade, calitatea peletelor are de suferit, iar operatorii petrec mai mult timp schimbând sitele decât rulând linia. De aceea, reciclatorii care procesează folie spălată specifică tot mai des un sistem în două etape, cu degazare în vid și filtrare segmentată — configurația pe care acest mașină de peletizare a plasticului pentru reciclare line is built around.
Principiu de funcționare
The line processes film regrind in four continuous stages. Each stage addresses a specific weakness of washed film feedstock:
- Alimentare. Măcinătura de folie este alimentată în dozator printr-un transportor elicoidal. Când curentul electric al extruderului depășește nivelul prestabilit, dozatorul și transportorul elicoidal de alimentare se opresc automat. Această interblocare pe bază de curent previne supraalimentarea — cea mai frecventă cauză a pulsațiilor și a degradării topiturii în extrudarea foliei — și menține procesul stabil chiar și atunci când densitatea aparentă a fulgilor variază de la o șarjă la alta.
- Plastificare și degazare. Un extruder cu un singur șnec, personalizat, topește delicat măcinătura de folie. Resturile de plastic sunt topite și plastifiate complet în extruderul din prima etapă, apoi transportate în extruderul din etapa a doua pentru omogenizare suplimentară. Între etape, un sistem de degazare în vid cu două zone extrage compușii volatili, cum ar fi compușii cu masă moleculară mică și umiditatea reziduală. Acest pas este ceea ce face sistemul deosebit de potrivit pentru foliile puternic imprimate și pentru materialul cu un anumit conținut de umiditate: gazele din cerneală și aburul sunt extrase înainte de a putea fi prinse în topitură.
- Filtrarea topiturii. Linia urmează un principiu de filtrare segmentată: prefiltrarea se realizează în primul extruder, iar filtrarea fină în al doilea extruder. Contaminanții grosieri — fibre de hârtie, paiete de aluminiu, geluri netopite — sunt reținuți din timp, astfel încât să nu ajungă niciodată la sita fină. Deoarece sarcina de filtrare este împărțită între cele două etape, frecvența de înlocuire a sitelor filtrante scade semnificativ, ceea ce înseamnă rulări continue mai lungi și costuri mai mici cu consumabilele.
- Peletizare. Topitura omogenizată, degazată și filtrată de două ori este tăiată de un sistem de peletizare cu inel de apă la fața matriței. Pentru a livra pelete uscate optim, cuțitul de tăiere este cuplat cu o sită vibrantă avansată de deshidratare, urmată de deshidratare centrifugă de tip orizontal. Peletele părăsesc linia cu umiditate superficială scăzută, gata pentru ambalare în saci sau pentru alimentarea directă a producției din aval.
De ce extrudarea în două etape o depășește pe cea într-o singură etapă pentru materialul din folie
Diferența dintre un extruder și două nu este doar capacitatea — este separarea proceselor. Într-o mașină într-o singură etapă, topirea, degazarea și filtrarea fină trebuie să aibă loc toate într-un singur cilindru, ceea ce forțează compromisuri: creșteți temperatura pentru o topire mai bună și riscați degradarea materialului sensibil la căldură; deschideți mai mult ventilația pentru degazare și pierdeți presiunea topiturii necesară filtrării fine.
O linie în două etape decuplează aceste funcții. Primul extruder se concentrează pe plastifierea delicată și completă și pe filtrarea grosieră. Al doilea extruder primește o topitură deja omogenă, astfel încât poate rula degazarea în vid și filtrarea fină în condiții ideale. Beneficiul practic pentru reciclatorii de folie spălată:
- Better pellet color and odor — compușii volatili din cerneluri și etichete sunt îndepărtați în vid, în loc să fie sigilați în peletă.
- Higher melt quality — two plasticization passes break down gels and unmelted particles more completely than one.
- Fewer screen changes — segmented filtration spreads the contaminant load, extending screen life.
- More stable throughput — the current-interlocked dosing feeder keeps the first stage from overfeeding, so output stays consistent across varying flake quality.
For comparison, a twin-screw extruder pelletizing solution excelează la compoundare și la materiale puternic încărcate cu umpluturi, în timp ce această configurație în două etape cu un singur șnec este optimizată pentru punctele sensibile specifice foliei spălate: umiditatea, cerneala și densitatea aparentă scăzută.
Caracteristici cheie
- Two-stage single-screw extrusion — two extruders in series for superior melt homogeneity and pellet quality versus single-stage designs.
- Double-zone vacuum degassing — removes moisture, ink volatiles, and low-molecular-weight compounds; handles printed films and damp regrind that choke ordinary pelletizers.
- Segmented filtration — prefiltru pe prima etapă, filtru fin pe a doua; mai puține schimbări de site și rulări neîntrerupte mai lungi.
- Current-interlocked auto feeding — dozatorul și transportorul elicoidal se opresc automat când curentul extruderului depășește valoarea prestabilită, protejând șnecurile și stabilizând producția.
- Die-face water-ring cutting — dimensiune uniformă a peletelor, cu fețe de tăiere curate, mai bună pentru alimentarea din aval decât peletizarea din șuvițe la sortimentele de folie.
- Two-step dewatering — vibration sieve plus horizontal centrifugal dewatering for low-moisture pellets straight off the line.
Aplicații ale peletizării foliei PP/PE
Peletele produse de această linie sunt suficient de curate, uscate și constante pentru a fi realimentate direct în producție. Utilizările tipice în aval includ:
- Film blowing — recycled pellets blended with virgin resin for shopping bags, garbage bags, and agricultural film.
- Pipe extrusion — PE pellets for drainage pipe, corrugated pipe, and cable conduit where color consistency matters less than melt strength.
- Injection molding — PP pellets for crates, pallets, flower pots, and other thick-walled parts.
- Woven bag and raffia production — when paired with the right filtration fineness, pellets suit tape extrusion lines; see our PP/PE film and woven bag water-ring pelletizing system for a dedicated configuration.
If your feedstock is PET flake rather than film, a single-screw pelletizer for PET flakes este alegerea mai potrivită — liniile de folie și liniile PET diferă fundamental în ceea ce privește uscarea și cerințele de IV.
Specificatii tehnice
Patru modele acoperă 200–1.000 kg/h. Alegeți în funcție de producția liniei dumneavoastră de spălare — linia de peletizare ar trebui să egaleze sau să depășească ușor producția orară de fulgi a spălătorului, pentru a nu deveni gâtul de sticlă.
| Dimensiunea mașinii | Volumul de eficiență (litri) | Puterea motorului (KW) | Diametrul șnecului (mm) | L/D | Puterea motorului extruderului (KW) | Rata de randament (kg/h) |
|---|---|---|---|---|---|---|
| PE-250 | 300 | 1.1 | 120/130 | 30/10 | 110-132 | 200-300 |
| PE-500 | 500 | 2.2 | 140/150 | 30/10 | 132-160 | 400-500 |
| PE-800 | 800 | 3.0 | 160/180 | 30/10 | 220-250 | 700-800 |
| PE-1000 | 1000 | 4.0 | 180/200 | 30/10 | 280-315 | 800-1000 |
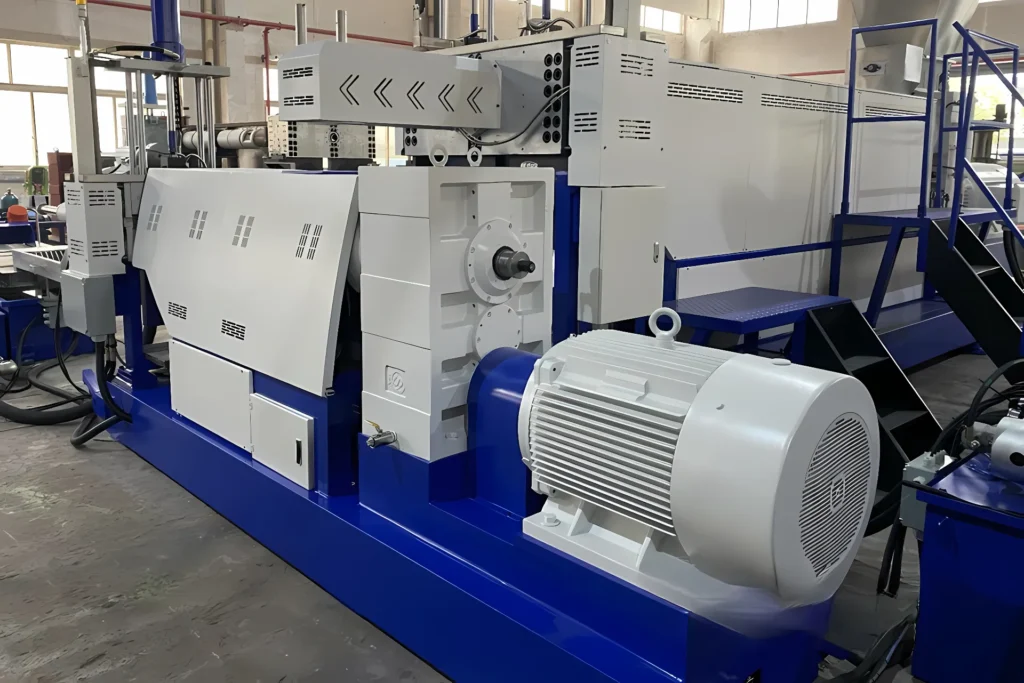
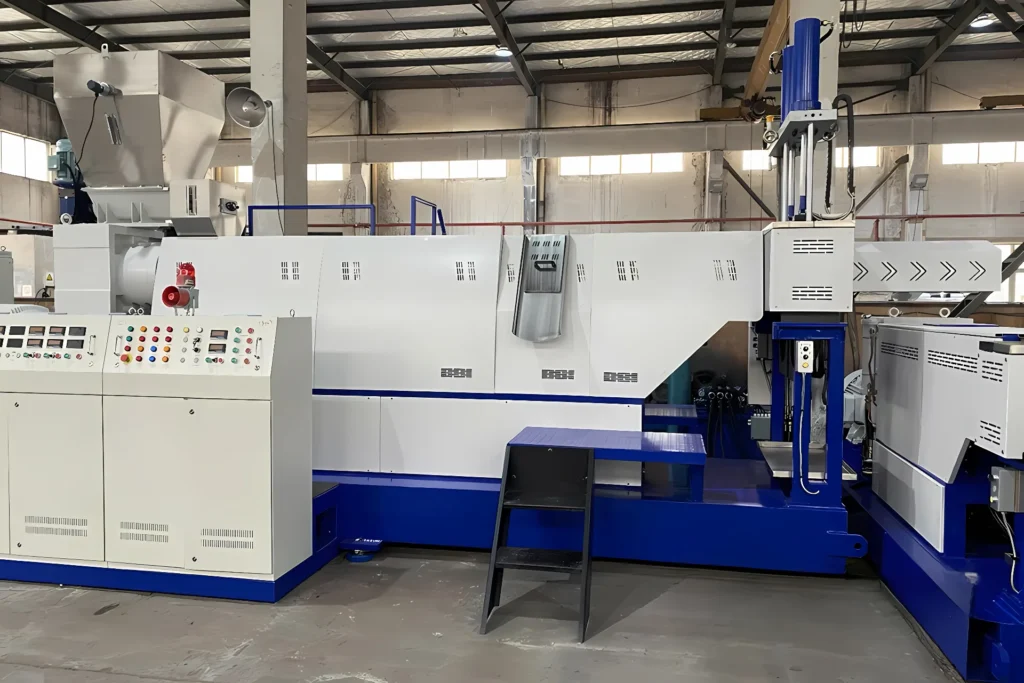
Imagini suplimentare



Cum să alegeți linia potrivită de peletizare a foliei
Înainte de a cere o ofertă, confirmați aceste puncte, astfel încât linia să fie dimensionată și configurată pentru materia dumneavoastră primă reală:
- Washer output — care este producția orară de fulgi a liniei dumneavoastră de spălare? Dimensionați peletizatorul astfel încât să o egaleze sau să o depășească ușor.
- Print coverage — ce pondere din folie este imprimată? Încărcăturile mari de tipar fac degazarea în vid esențială, nu opțională.
- Moisture after drying — care este conținutul de umiditate al fulgilor la ieșirea din uscătorul dumneavoastră? Peste ~5% și veți dori pachetul complet de deshidratare.
- Nivelul de contaminare — etichete din hârtie, aluminiu, nisip? Acestea determină finețea filtrării și intervalul de schimbare a sitelor la care să vă așteptați.
- Target pellet application — film blowing needs the finest filtration and best degassing; pipe and injection tolerate more.
- Power and space — confirm voltage, compressed air, cooling water supply, and floor space for the full line including dewatering.
For background on upstream film handling, see our ghidul storcătorului de folie de plastic și mașină de peletizare a foliei PP/PE overview.
Întrebări frecvente
Care este diferența dintre peletizarea foliei într-o etapă și cea în două etape?
Un extruder într-o singură etapă topește, degazează și filtrează într-un singur cilindru, forțând compromisuri de temperatură și presiune. O linie în două etape separă plastifierea și filtrarea grosieră (primul extruder) de degazarea în vid și filtrarea fină (al doilea extruder), producând pelete mai curate și mai uscate, cu mai puține schimbări de site — deosebit de important pentru folia spălată imprimată sau umedă.
Poate această linie să proceseze folii imprimate și material umed?
Da. Sistemul de degazare în vid cu două zone este conceput pentru a extrage compușii volatili din cerneală, compușii cu masă moleculară mică și umiditatea reziduală între cele două etape de extrudare. Acest lucru face linia potrivită pentru foliile puternic imprimate și pentru măcinătura cu un anumit conținut de umiditate, care ar provoca miros și bule într-un peletizator de bază.
Ce metodă de peletizare folosește linia?
Peletizare cu inel de apă la fața matriței. Topitura este tăiată direct la fața matriței într-un inel de apă, ceea ce dă o dimensiune uniformă a peletelor și fețe de tăiere curate. Peletele trec apoi printr-o sită vibrantă de deshidratare și prin deshidratare centrifugă orizontală, pentru o umiditate superficială scăzută.
Ce capacitate de producție pot obține?
Four models cover 200 to 1,000 kg/h: PE-250 (200–300 kg/h), PE-500 (400–500 kg/h), PE-800 (700–800 kg/h), and PE-1000 (800–1,000 kg/h). Actual output depends on film type, contamination level, and filtration fineness. Size the line to match or slightly exceed your washing line’s flake output.
Pentru ce pot fi folosiți peletii reciclați?
Peletele pot alimenta direct extrudarea de folie (pungi de cumpărături, saci de gunoi, folie agricolă), extrudarea de țevi (țevi de drenaj și țevi corugate) și injecția (lăzi, paleți, piese cu pereți groși). Pentru extrudarea de saci țesuți și bandă rafie, confirmați cu furnizorul finețea filtrării.
Cât de des trebuie schimbate sitele de filtrare?
Mai rar decât pe o linie într-o singură etapă. Principiul filtrării segmentate — prefiltrare în primul extruder, filtrare fină în al doilea — împarte sarcina de contaminanți între două site, prelungind intervalele de schimbare. Frecvența exactă depinde de nivelul de contaminare; conținutul de hârtie și aluminiu sunt principalii factori determinanți.
Linia include uscarea sau am nevoie de un uscător separat?
Linia include degazare în vid (care îndepărtează umiditatea internă în timpul extrudării) plus deshidratare superficială în două trepte după tăiere. Este concepută pentru a prelua fulgi dintr-o instalație de spălare cu umiditate reziduală normală. Dacă fulgii dumneavoastră ajung îmbibați cu apă, adăugați o pre-uscare mecanică în amonte pentru rezultate optime.
Vedeți linia de peletizare și solicitați o ofertă
Spuneți-ne producția liniei dumneavoastră de spălare, tipurile de folie și aplicația vizată pentru pelete, iar noi vă vom recomanda modelul și configurația potrivite. Vedeți mașină de peletizare a plasticului range and request a quote.
