



Le rebroyé de film PP/PE lavé compte parmi les matières premières les plus précieuses — et les plus difficiles — du recyclage des plastiques. Après lavage, les paillettes de film conservent une humidité résiduelle, des encres d'impression et des composés volatils de faible masse moléculaire qu'un granulateur basique ne peut pas traiter. Il en résulte souvent des granulés sombres, malodorants, à la tenue médiocre à l'état fondu, que les acheteurs refusent. Le système à deux étages PP/PE film pelletizing line décrit ici est spécialement conçu pour relever ce défi : il reprend le rebroyé de film directement à la sortie de l'installation de lavage et le transforme en granulés propres, secs et réguliers, prêts pour l'extrusion-soufflage de film, l'extrusion de tubes ou le moulage par injection.
Pourquoi le broyat de film lavé nécessite une ligne de granulation dédiée
Toutes les lignes de granulation ne se valent pas face au film lavé. Comparée au rebroyé rigide, la paillette de film présente une densité apparente très faible, s'enroule facilement autour des vis et retient l'eau dans ses plis même après un séchage mécanique. Les films imprimés — sacs de courses, films d'emballage, films de paillage agricole — ajoutent une difficulté supplémentaire : les résidus d'encre et les étiquettes papier se décomposent en composés volatils pendant la fusion, provoquant odeurs, décoloration et bulles dans le granulé final.
Une extrudeuse classique à un étage fait passer tous ces problèmes par un processus unique et court : fusion, filtration unique, granulation. L'humidité se vaporise brutalement dans le fourreau, les composés volatils des encres n'ont aucune issue, et le filtre unique se colmate rapidement. Le débit chute, la qualité des granulés se dégrade, et les opérateurs passent plus de temps à changer les grilles qu'à faire tourner la ligne. C'est pourquoi les recycleurs qui traitent du film lavé optent de plus en plus pour un système à deux étages avec dégazage sous vide et filtration segmentée — la configuration adoptée par cette machine de granulation pour recyclage plastique la ligne est construite autour.
Principe de fonctionnement
La ligne traite le rebroyé de film en quatre étapes continues. Chaque étape corrige une faiblesse spécifique de la matière film lavée :
- Alimentation. Le rebroyé de film est introduit dans le doseur par un convoyeur à vis. Lorsque le courant de l'extrudeuse dépasse le seuil préréglé, le doseur et le convoyeur à vis d'alimentation s'arrêtent automatiquement. Cet asservissement au courant évite la suralimentation — la cause la plus fréquente des à-coups et de la dégradation du fondu en extrusion de film — et maintient le processus stable même quand la densité apparente des paillettes varie d'un lot à l'autre.
- Plastification et dégazage. Une extrudeuse monovis sur mesure fond le rebroyé de film en douceur. Les déchets plastiques sont entièrement fondus et plastifiés dans l'extrudeuse du premier étage, puis transférés vers l'extrudeuse du second étage pour une homogénéisation poussée. Entre les deux étages, un système de dégazage sous vide à double zone extrait les composés volatils, comme les composés de faible masse moléculaire et l'humidité résiduelle. C'est cette étape qui rend le système particulièrement adapté aux films fortement imprimés et aux matières encore humides : les gaz d'encre et la vapeur sont extraits avant de pouvoir rester piégés dans le fondu.
- Filtration à l'état fondu. La ligne applique un principe de filtration segmentée : la pré-filtration s'effectue dans la première extrudeuse, la filtration fine dans la seconde. Les contaminants grossiers — fibres de papier, particules d'aluminium, gels non fondus — sont interceptés tôt et n'atteignent jamais la grille fine. La charge de filtration étant répartie sur deux étages, la fréquence de remplacement des grilles diminue nettement, ce qui se traduit par des campagnes plus longues et des coûts de consommables réduits.
- Granulation. Le fondu homogénéisé, dégazé et filtré deux fois est découpé par un système de granulation à anneau d'eau en tête de filière. Pour obtenir des granulés parfaitement séchés, le coupeur est associé à un tamis vibrant d'essorage de dernière génération, suivi d'un essorage centrifuge horizontal. Les granulés quittent la ligne avec une faible humidité de surface, prêts pour l'ensachage ou l'alimentation directe de la production en aval.
Pourquoi l’extrusion à deux étages surpasse l’extrusion à un étage pour le broyat de film
La différence entre une et deux extrudeuses ne se résume pas à la capacité — c'est le découplage des étapes. Dans une machine à un étage, la fusion, le dégazage et la filtration fine doivent se dérouler dans un seul fourreau, ce qui impose des compromis : augmenter la température pour mieux fondre, c'est risquer de dégrader les matières sensibles à la chaleur ; ouvrir davantage l'évent pour dégazer, c'est perdre la pression de fondu nécessaire à la filtration fine.
Une ligne à deux étages découple ces fonctions. La première extrudeuse se concentre sur une plastification douce et complète ainsi que sur la filtration grossière. La seconde reçoit un fondu déjà homogène et peut donc réaliser le dégazage sous vide et la filtration fine dans des conditions idéales. Le bénéfice concret pour les recycleurs de film lavé :
- Better pellet color and odor — les composés volatils des encres et des étiquettes sont extraits sous vide au lieu d'être emprisonnés dans le granulé.
- Higher melt quality — deux passages de plastification décomposent les gels et les particules non fondues plus complètement qu’un seul.
- Fewer screen changes — segmented filtration spreads the contaminant load, extending screen life.
- More stable throughput — le doseur asservi au courant empêche la suralimentation de la première étape, de sorte que le débit reste constant malgré la qualité variable des paillettes.
For comparison, a solution de granulation par extrudeuse double vis excelle dans le compoundage et les matériaux fortement chargés, tandis que cette configuration à deux étages à vis unique est optimisée pour les difficultés propres au film lavé : l'humidité, l'encre et la faible densité apparente.
Principales fonctionnalités
- Two-stage single-screw extrusion — two extruders in series for superior melt homogeneity and pellet quality versus single-stage designs.
- Double-zone vacuum degassing — élimine l’humidité, les volatils d’encre et les composés de faible masse moléculaire ; traite les films imprimés et le rebroyé humide qui étouffent les granulateurs ordinaires.
- Segmented filtration — pré-filtration au premier étage, filtration fine au second ; moins de changements de grilles et des campagnes plus longues sans interruption.
- Current-interlocked auto feeding — le doseur et le convoyeur à vis s'arrêtent automatiquement quand le courant de l'extrudeuse dépasse le seuil, ce qui protège les vis et stabilise la production.
- Die-face water-ring cutting — taille de granulés uniforme avec des faces de coupe nettes, meilleure pour l’alimentation en aval que la granulation de joncs sur les grades film.
- Two-step dewatering — vibration sieve plus horizontal centrifugal dewatering for low-moisture pellets straight off the line.
Applications de la granulation de film PP/PE
Les granulés produits par cette ligne sont suffisamment propres, secs et réguliers pour réalimenter directement la production. Les applications typiques en aval sont les suivantes :
- Film blowing — granulés recyclés mélangés à de la résine vierge pour sacs de courses, sacs poubelle et film agricole.
- Pipe extrusion — granulés PE pour tuyaux de drainage, tuyaux annelés et gaines de câbles où la régularité de couleur compte moins que la résistance à l’état fondu.
- Injection molding — PP pellets for crates, pallets, flower pots, and other thick-walled parts.
- Woven bag and raffia production — avec la finesse de filtration adaptée, les granulés conviennent aux lignes d'extrusion de bandelettes ; voir notre système de granulation à anneau d’eau pour films PP/PE et sacs tissés pour une configuration dédiée.
If your feedstock is PET flake rather than film, a granulateur monovis pour paillettes PET est le choix le plus judicieux — les lignes film et les lignes PET diffèrent fondamentalement en matière de séchage et d'exigences de viscosité intrinsèque.
Spécifications techniques
Quatre modèles couvrent de 200 à 1 000 kg/h. Choisissez en fonction du débit de votre ligne de lavage — la ligne de granulation doit égaler ou dépasser légèrement la production horaire de paillettes du laveur pour ne pas devenir le goulot d'étranglement.
| Taille de la machine | Volume d'efficacité (litre) | Puissance du moteur (kW) | Diamètre de la vis (mm) | L/D | Puissance du moteur de l'extrudeuse (KW) | Débit (kg/h) |
|---|---|---|---|---|---|---|
| PE-250 | 300 | 1.1 | 120/130 | 30/10 | 110-132 | 200-300 |
| PE-500 | 500 | 2.2 | 140/150 | 30/10 | 132-160 | 400-500 |
| PE-800 | 800 | 3.0 | 160/180 | 30/10 | 220-250 | 700-800 |
| PE-1000 | 1000 | 4.0 | 180/200 | 30/10 | 280-315 | 800-1000 |
Images supplémentaires

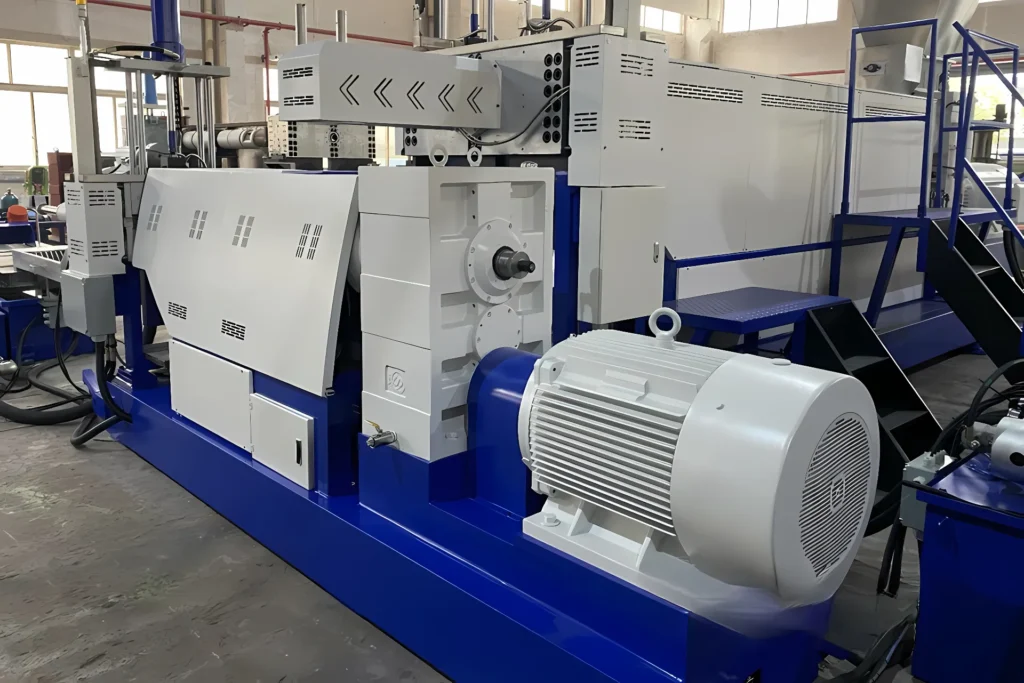
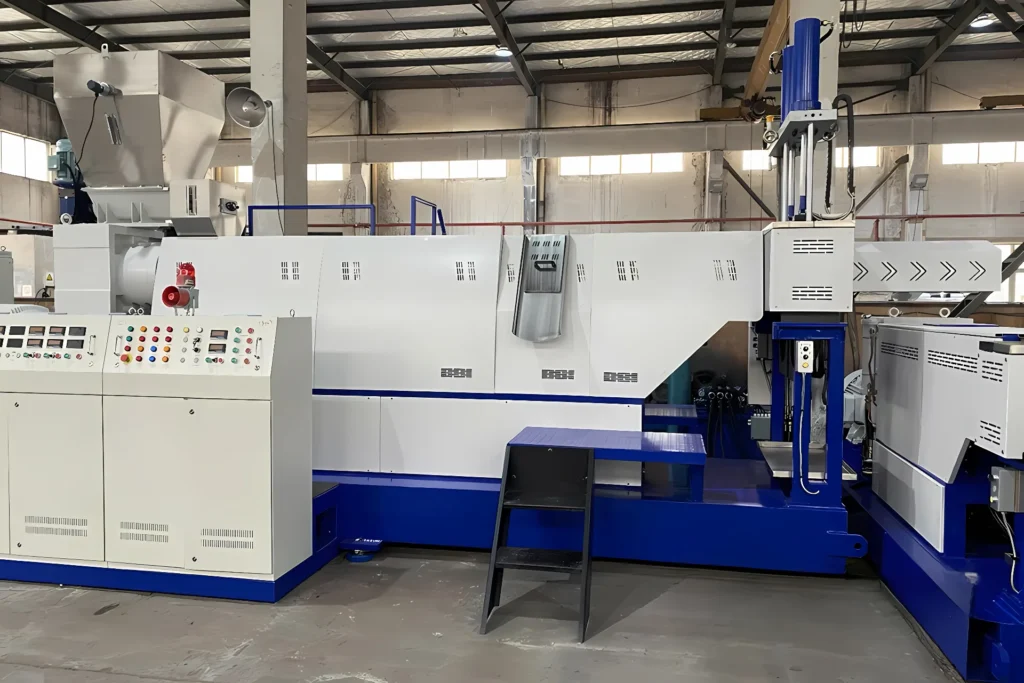


Comment choisir la bonne ligne de granulation de film
Avant de demander un devis, vérifiez ces points afin que la ligne soit dimensionnée et configurée pour votre matière première réelle :
- Washer output — quel est le débit horaire de paillettes de votre ligne de lavage ? Dimensionnez le granulateur pour l'égaler ou le dépasser légèrement.
- Print coverage — quelle part du film est imprimée ? Avec une forte charge d'impression, le dégazage sous vide devient indispensable, et non plus optionnel.
- Moisture after drying — quelle est l'humidité des paillettes en sortie de votre sécheur ? Au-delà d'environ 5 %, prévoyez l'ensemble complet d'essorage.
- Niveau de contamination — étiquettes papier, aluminium, sable ? C'est ce qui détermine la finesse de filtration et l'intervalle de changement des grilles à prévoir.
- Target pellet application — le soufflage de film exige la filtration la plus fine et le meilleur dégazage ; les tuyaux et l’injection tolèrent davantage.
- Power and space — confirmez la tension, l’air comprimé, l’alimentation en eau de refroidissement et l’espace au sol pour la ligne complète, déshydratation incluse.
Pour le contexte sur la manutention du film en amont, voir notre guide de compresseur de film plastique et le Machine de granulation de film PP/PE overview.
Foire aux questions (FAQ)
Quelle est la différence entre la granulation de film à un étage et à deux étages ?
Une extrudeuse à un étage fond, dégaze et filtre dans un seul fourreau, ce qui impose des compromis sur la température et la pression. Une ligne à deux étages sépare la plastification et la filtration grossière (première extrudeuse) du dégazage sous vide et de la filtration fine (seconde extrudeuse), et produit des granulés plus propres et plus secs avec moins de changements de grilles — un atout décisif pour le film lavé imprimé ou humide.
Cette ligne peut-elle traiter les films imprimés et les matériaux humides ?
Oui. Le système de dégazage sous vide à double zone est conçu pour extraire les composés volatils des encres, les composés de faible masse moléculaire et l'humidité résiduelle entre les deux étages d'extrusion. La ligne convient donc aux films fortement imprimés et aux rebroyés encore humides, qui provoqueraient odeurs et bulles dans un granulateur basique.
Quelle méthode de granulation la ligne utilise-t-elle ?
Granulation à anneau d'eau en tête de filière. Le fondu est découpé directement en sortie de filière dans un anneau d'eau, ce qui donne des granulés de taille uniforme aux faces de coupe nettes. Les granulés passent ensuite sur un tamis vibrant d'essorage puis dans un essorage centrifuge horizontal, pour une faible humidité de surface.
Quel débit puis-je attendre ?
Quatre modèles couvrent de 200 à 1 000 kg/h : PE-250 (200–300 kg/h), PE-500 (400–500 kg/h), PE-800 (700–800 kg/h) et PE-1000 (800–1 000 kg/h). Le débit réel dépend du type de film, du niveau de contamination et de la finesse de filtration. Dimensionnez la ligne pour égaler ou dépasser légèrement le débit de paillettes de votre ligne de lavage.
À quoi peuvent servir les granulés recyclés ?
Les granulés peuvent alimenter directement l'extrusion-soufflage de film (sacs de courses, sacs poubelle, film agricole), l'extrusion de tubes (drainage et tubes annelés) et le moulage par injection (caisses, palettes, pièces à parois épaisses). Pour l'extrusion de bandelettes destinées aux sacs tissés et au raphia, confirmez la finesse de filtration avec le fournisseur.
À quelle fréquence faut-il changer les grilles de filtration ?
Moins souvent que sur une ligne à un étage. Le principe de filtration segmentée — pré-filtration dans la première extrudeuse, filtration fine dans la seconde — répartit la charge en contaminants sur deux grilles et allonge les intervalles de changement. La fréquence exacte dépend du niveau de contamination ; la teneur en papier et en aluminium est le principal facteur.
La ligne inclut-elle le séchage, ou faut-il un sécheur séparé ?
La ligne comprend un dégazage sous vide (qui élimine l'humidité interne pendant l'extrusion) ainsi qu'un essorage de surface en deux étapes après la découpe. Elle est conçue pour recevoir les paillettes d'une installation de lavage présentant une humidité résiduelle normale. Si vos paillettes arrivent détrempées, ajoutez un préséchage mécanique en amont pour un résultat optimal.
Découvrez la ligne de granulation et demandez un devis
Indiquez-nous le débit de votre ligne de lavage, vos types de films et l'application visée pour les granulés : nous vous recommanderons le modèle et la configuration adaptés. Voir la machine à granuler le plastique la gamme et demandez un devis.
