



مطحون فيلم PP/PE المغسول من أكثر المواد الخام قيمة — وأصعبها — في إعادة تدوير البلاستيك. بعد الغسيل، لا تزال رقائق الفيلم تحمل رطوبة متبقية وأحبار طباعة ومركبات متطايرة منخفضة الوزن الجزيئي لا تستطيع آلة التحبيب الأساسية التعامل معها. والنتيجة غالبًا حبيبات داكنة كريهة الرائحة ضعيفة قوة الصهر يرفضها المشترون. الخط ثنائي المرحلة PP/PE film pelletizing line الموصوف هنا مصمم هندسيًا خصيصًا لهذا التحدي: فهو يأخذ مطحون الفيلم مباشرة من مصنع الغسيل ويحوّله إلى حبيبات نظيفة وجافة وموحدة جاهزة لنفخ الفيلم أو بثق الأنابيب أو القولبة بالحقن.
لماذا تحتاج بقايا الأفلام المغسولة إلى خط تحبيب مخصص
ليست كل خطوط التحبيب متساوية عندما تكون المادة الخام فيلمًا مغسولًا. فمقارنة بالمطحون الصلب، تتمتع رقائق الفيلم بكثافة ظاهرية منخفضة جدًا، وتلتف بسهولة حول اللوالب، وتحبس الماء في طياتها حتى بعد التجفيف الميكانيكي. الأفلام المطبوعة — أكياس التسوق وأفلام التغليف وفيلم التغطية الزراعي — تضيف طبقة أخرى من الصعوبة: فبقايا الحبر وملصقات الورق تتحلل إلى مركبات متطايرة أثناء الصهر، مسببة رائحة وتغير لون وفقاعات في الحبيبة النهائية.
الباثق التقليدي أحادي المرحلة يدفع كل هذه المشكلات عبر عملية قصيرة واحدة: صهر، ثم ترشيح مرة واحدة، ثم تحبيب. تتحول الرطوبة إلى بخار داخل الأسطوانة، ولا تجد المركبات المتطايرة للحبر مخرجًا، وينسد المرشح الوحيد بسرعة. تنخفض الإنتاجية، وتتدهور جودة الحبيبات، ويقضي المشغلون وقتًا في تغيير الغرابيل أكثر مما يقضونه في تشغيل الخط. لهذا السبب تحدد شركات إعادة التدوير التي تعالج الفيلم المغسول بشكل متزايد نظامًا ثنائي المرحلة مع نزع الغازات بالتفريغ والترشيح المقطّع — وهو التكوين الذي ماكينة تكوير لإعادة تدوير البلاستيك line is built around.
مبدأ العمل
يعالج الخط مطحون الفيلم في أربع مراحل مستمرة. تعالج كل مرحلة نقطة ضعف محددة في المواد الخام من الفيلم المغسول:
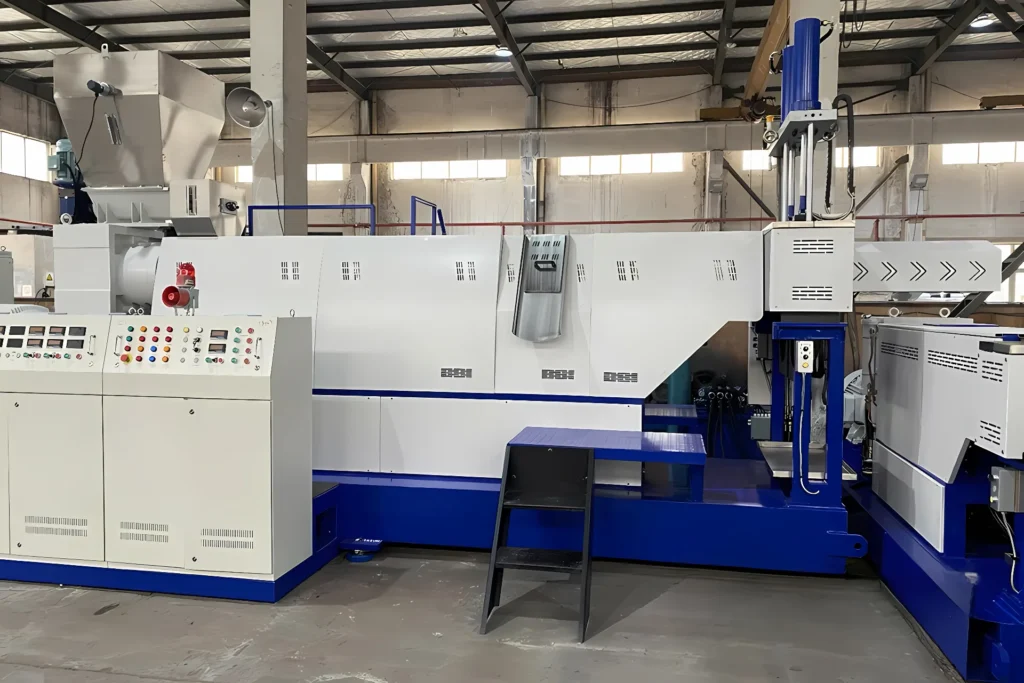
- التغذية. يُغذَّى مطحون الفيلم إلى وحدة التغذية الجرعية عبر ناقل لولبي. عندما يتجاوز التيار الكهربائي للباثق المستوى المحدد مسبقًا، تتوقف وحدة التغذية الجرعية وناقل التغذية اللولبي تلقائيًا. هذا التعشيق القائم على التيار يمنع التغذية الزائدة — السبب الأكثر شيوعًا للتموج وتدهور الصهر في بثق الفيلم — ويحافظ على استقرار العملية حتى عندما تتفاوت الكثافة الظاهرية للرقائق من دفعة لأخرى.
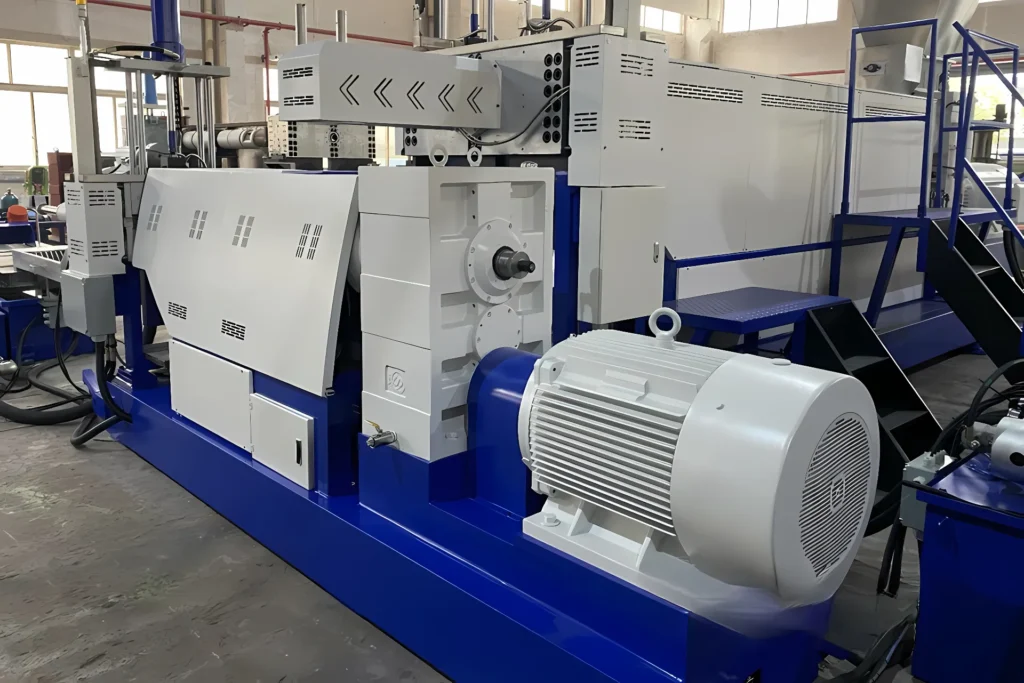
- التليين ونزع الغازات. باثق أحادي اللولب مخصص يصهر مطحون الفيلم بلطف. تُصهَر قصاصات البلاستيك وتُلدَّن تمامًا في باثق المرحلة الأولى، ثم تُنقَل إلى باثق المرحلة الثانية لمزيد من التجانس. وبين المرحلتين، يسحب نظام نزع الغازات بالتفريغ مزدوج المنطقة المركبات المتطايرة مثل المركبات منخفضة الوزن الجزيئي والرطوبة المتبقية. هذه الخطوة هي ما يجعل النظام مناسبًا بشكل خاص للأفلام شديدة الطباعة والمواد ذات المحتوى الرطوبي: فغازات الحبر والبخار تُستخرَج قبل أن تُحتَجَز في الصهر.
- ترشيح الذوبان. يتبع الخط مبدأ الترشيح المقطّع: يكتمل الترشيح المسبق في الباثق الأول، بينما يتم الترشيح الدقيق في الباثق الثاني. الملوثات الخشنة — ألياف الورق ورقائق الألومنيوم والهلام غير المنصهر — تُلتقَط مبكرًا فلا تصل أبدًا إلى الغربال الدقيق. ولأن حمل الترشيح موزع على مرحلتين، تنخفض وتيرة استبدال غرابيل الترشيح بشكل كبير، مما يعني تشغيلًا مستمرًا أطول وتكاليف مواد استهلاكية أقل.
- التحبيب. الصهر المتجانس والمنزوع الغازات والمرشح مرتين يُقطَّع بنظام تحبيب حلقة الماء عند وجه القالب. ولتقديم حبيبات مجففة على النحو الأمثل، يُقرَن القاطع بغربال اهتزازي متقدم لنزع الماء يليه نزع ماء بالطرد المركزي من النوع الأفقي. تغادر الحبيبات الخط برطوبة سطحية منخفضة، جاهزة للتعبئة أو التغذية المباشرة في الإنتاج اللاحق.
لماذا يتفوق البثق على مرحلتين على البثق على مرحلة واحدة لبقايا الأفلام
الفرق بين باثق واحد واثنين ليس مجرد سعة — بل فصل العمليات. في الآلة أحادية المرحلة، يجب أن يحدث الصهر ونزع الغازات والترشيح الدقيق كلها في أسطوانة واحدة، مما يفرض مساومات: ارفع الحرارة لصهر أفضل فتخاطر بتدهور المادة الحساسة للحرارة؛ وافتح التهوية أكثر لنزع الغازات فتفقد ضغط الصهر اللازم للترشيح الدقيق.
الخط ثنائي المرحلة يفصل هذه الوظائف. يركز الباثق الأول على التلدين اللطيف الكامل والترشيح الخشن. يستقبل الباثق الثاني صهرًا متجانسًا مسبقًا، فيمكنه تشغيل نزع الغازات بالتفريغ والترشيح الدقيق في ظروف مثالية. العائد العملي لشركات إعادة تدوير الفيلم المغسول:
- Better pellet color and odor — المركبات المتطايرة من الأحبار والملصقات تُزال تحت التفريغ بدلًا من أن تُختَم داخل الحبيبة.
- Higher melt quality — two plasticization passes break down gels and unmelted particles more completely than one.
- Fewer screen changes — segmented filtration spreads the contaminant load, extending screen life.
- More stable throughput — the current-interlocked dosing feeder keeps the first stage from overfeeding, so output stays consistent across varying flake quality.
For comparison, a twin-screw extruder pelletizing solution يتفوق في الخلط والمواد شديدة الحشو، بينما هذا التكوين أحادي اللولب ثنائي المرحلة مُحسَّن لنقاط الألم المحددة للفيلم المغسول: الرطوبة والحبر والكثافة الظاهرية المنخفضة.
الميزات الرئيسية
- Two-stage single-screw extrusion — two extruders in series for superior melt homogeneity and pellet quality versus single-stage designs.
- Double-zone vacuum degassing — removes moisture, ink volatiles, and low-molecular-weight compounds; handles printed films and damp regrind that choke ordinary pelletizers.
- Segmented filtration — ترشيح مسبق في المرحلة الأولى، وترشيح دقيق في الثانية؛ تغييرات غربال أقل وتشغيل متواصل أطول.
- Current-interlocked auto feeding — وحدة التغذية الجرعية والناقل اللولبي يتوقفان تلقائيًا عندما يتجاوز تيار الباثق الحد المحدد، مما يحمي اللوالب ويثبّت الإخراج.
- Die-face water-ring cutting — حجم حبيبات موحد بوجوه قطع نظيفة، أفضل للتغذية اللاحقة من تحبيب الخيوط على درجات الفيلم.
- Two-step dewatering — vibration sieve plus horizontal centrifugal dewatering for low-moisture pellets straight off the line.
تطبيقات تحبيب أفلام PP/PE
الحبيبات التي ينتجها هذا الخط نظيفة وجافة ومتسقة بما يكفي لتُغذَّى مباشرة في الإنتاج. تشمل الاستخدامات اللاحقة النموذجية:
- Film blowing — recycled pellets blended with virgin resin for shopping bags, garbage bags, and agricultural film.
- Pipe extrusion — PE pellets for drainage pipe, corrugated pipe, and cable conduit where color consistency matters less than melt strength.
- Injection molding — PP pellets for crates, pallets, flower pots, and other thick-walled parts.
- Woven bag and raffia production — عند إقرانها بدقة الترشيح المناسبة، تناسب الحبيبات خطوط بثق الشريط؛ راجع PP/PE film and woven bag water-ring pelletizing system for a dedicated configuration.
إذا كانت موادك الخام رقائق PET وليس فيلمًا، فإن single-screw pelletizer for PET flakes هو الخيار الأنسب — فخطوط الفيلم وخطوط PET تختلف جوهريًا في متطلبات التجفيف واللزوجة الذاتية.
المواصفات الفنية
تغطي أربعة طرازات 200 إلى 1,000 كجم/ساعة. اختر بناءً على إنتاج خط الغسيل لديك — فيجب أن يطابق خط التحبيب إنتاج الرقائق في الساعة للغسالة أو يتجاوزه قليلًا لتجنب أن يصبح عنق الزجاجة.
| حجم الآلة | حجم الكفاءة (لتر) | قوة المحرك (كيلوواط) | قطر اللولب (مم) | الطول/القطر | قدرة محرك الباثق (كيلوواط) | معدل الإنتاجية (كجم/ساعة) |
|---|---|---|---|---|---|---|
| PE-250 | 300 | 1.1 | 120/130 | 30/10 | 110-132 | 200-300 |
| PE-500 | 500 | 2.2 | 140/150 | 30/10 | 132-160 | 400-500 |
| PE-800 | 800 | 3.0 | 160/180 | 30/10 | 220-250 | 700-800 |
| PE-1000 | 1000 | 4.0 | 180/200 | 30/10 | 280-315 | 800-1000 |
صور إضافية



كيفية اختيار خط تحبيب الأفلام المناسب
قبل طلب عرض سعر، تأكد من هذه النقاط حتى يُحدَّد حجم الخط ويُكوَّن لموادك الخام الفعلية:
- Washer output — ما إنتاج الرقائق في الساعة لخط الغسيل لديك؟ حدد حجم آلة التحبيب ليطابقه أو يتجاوزه قليلًا.
- Print coverage — ما حصة الفيلم المطبوع؟ أحمال الطباعة الثقيلة تجعل نزع الغازات بالتفريغ ضروريًا وليس اختياريًا.
- Moisture after drying — ما محتوى رطوبة الرقائق الخارجة من المجفف لديك؟ فوق ~5% وستحتاج حزمة نزع الماء الكاملة.
- مستوى تلوث — ملصقات ورقية، ألومنيوم، رمل؟ هذا يحدد دقة الترشيح ووتيرة تغيير الغربال المتوقعة.
- Target pellet application — نفخ الفيلم يحتاج أدق ترشيح وأفضل نزع غازات؛ بينما الأنابيب والحقن يتحملان أكثر.
- Power and space — confirm voltage, compressed air, cooling water supply, and floor space for the full line including dewatering.
For background on upstream film handling, see our دليل عصارة فيلم بلاستيك و ماكينة تحبيب فيلم PP/PE overview.
الأسئلة الشائعة
ما الفرق بين تحبيب الأفلام على مرحلة واحدة وعلى مرحلتين؟
الباثق أحادي المرحلة يصهر وينزع الغازات ويرشّح في أسطوانة واحدة، مما يفرض مساومات على الحرارة والضغط. الخط ثنائي المرحلة يفصل التلدين والترشيح الخشن (الباثق الأول) عن نزع الغازات بالتفريغ والترشيح الدقيق (الباثق الثاني)، منتجًا حبيبات أنظف وأكثر جفافًا مع تغييرات غربال أقل — وهو مهم بشكل خاص للفيلم المغسول المطبوع أو الرطب.
هل يمكن لهذا الخط معالجة الأفلام المطبوعة والمواد الرطبة؟
نعم. نظام نزع الغازات بالتفريغ مزدوج المنطقة مصمم لاستخراج المركبات المتطايرة للحبر والمركبات منخفضة الوزن الجزيئي والرطوبة المتبقية بين مرحلتي البثق. وهذا يجعل الخط مناسبًا للأفلام شديدة الطباعة والمطحون ذي المحتوى الرطوبي الذي قد يسبب رائحة وفقاعات في آلة التحبيب الأساسية.
ما طريقة التحبيب التي يستخدمها الخط؟
التحبيب بحلقة الماء عند وجه القالب. يُقطَّع الصهر مباشرة عند وجه القالب في حلقة ماء، مما يعطي حجم حبيبات موحدًا ووجوه قطع نظيفة. ثم تمر الحبيبات عبر غربال اهتزازي لنزع الماء ونزع ماء بالطرد المركزي الأفقي لرطوبة سطحية منخفضة.
ما هي الإنتاجية المتوقعة؟
تغطي أربعة طرازات 200 إلى 1,000 كجم/ساعة: PE-250 (200–300 كجم/ساعة)، وPE-500 (400–500 كجم/ساعة)، وPE-800 (700–800 كجم/ساعة)، وPE-1000 (800–1,000 كجم/ساعة). يعتمد الإخراج الفعلي على نوع الفيلم ومستوى التلوث ودقة الترشيح. حدد حجم الخط ليطابق إنتاج الرقائق لخط الغسيل لديك أو يتجاوزه قليلًا.
فيم يمكن استخدام الحبيبات المعاد تدويرها؟
يمكن أن تُغذَّى الحبيبات مباشرة في نفخ الفيلم (أكياس التسوق وأكياس القمامة والفيلم الزراعي)، وبثق الأنابيب (أنابيب الصرف والأنابيب المموجة)، والقولبة بالحقن (الصناديق والمنصات والقطع سميكة الجدران). بالنسبة لبثق الأكياس المنسوجة وشريط الرافيا، تأكد من دقة الترشيح مع المورّد.
كم مرة يجب تغيير شاشات الترشيح؟
أقل تكرارًا مما في الخط أحادي المرحلة. مبدأ الترشيح المقطّع — الترشيح المسبق في الباثق الأول، والترشيح الدقيق في الثاني — يوزع حمل الملوثات على غربالين، مما يطيل فترات التغيير. تعتمد الوتيرة الدقيقة على مستوى التلوث؛ ومحتوى الورق والألومنيوم هما المحركان الرئيسيان.
هل يشمل الخط التجفيف أم أحتاج إلى مجفف منفصل؟
يشمل الخط نزع الغازات بالتفريغ (الذي يزيل الرطوبة الداخلية أثناء البثق) بالإضافة إلى نزع ماء سطحي من خطوتين بعد القطع. وهو مصمم لاستقبال الرقائق من مصنع غسيل برطوبة متبقية عادية. إذا وصلت رقائقك مبللة تمامًا، أضف تجفيفًا مسبقًا ميكانيكيًا قبل الخط لأفضل النتائج.
شاهد خط التحبيب واطلب عرض سعر
أخبرنا بإنتاج خط الغسيل لديك وأنواع الفيلم وتطبيق الحبيبات المستهدف، وسنوصي بالطراز والتكوين المناسبين. راجع آلة تحبيب البلاستيك range and request a quote.
