
Ein Einzelschnecken-Shredder verliert selten nur aus einem Grund an Leistung. Niedriger Durchsatz, wiederholte Überlastungsumkehrungen, unregelmäßiger Ausgang, Vibration und heißes Hydrauliköl können alle aus dem Fütterungssystem, dem Schnittkammer oder dem Antriebssystem herrühren. Effektives Fehlersuchen beginnt daher mit Beweisen: Protokollieren Sie den Alarm, den Motorlast, den Materialzustand, die Ausgangsgröße und den genauen Punkt im Zyklus, an dem die Leistung ändert.
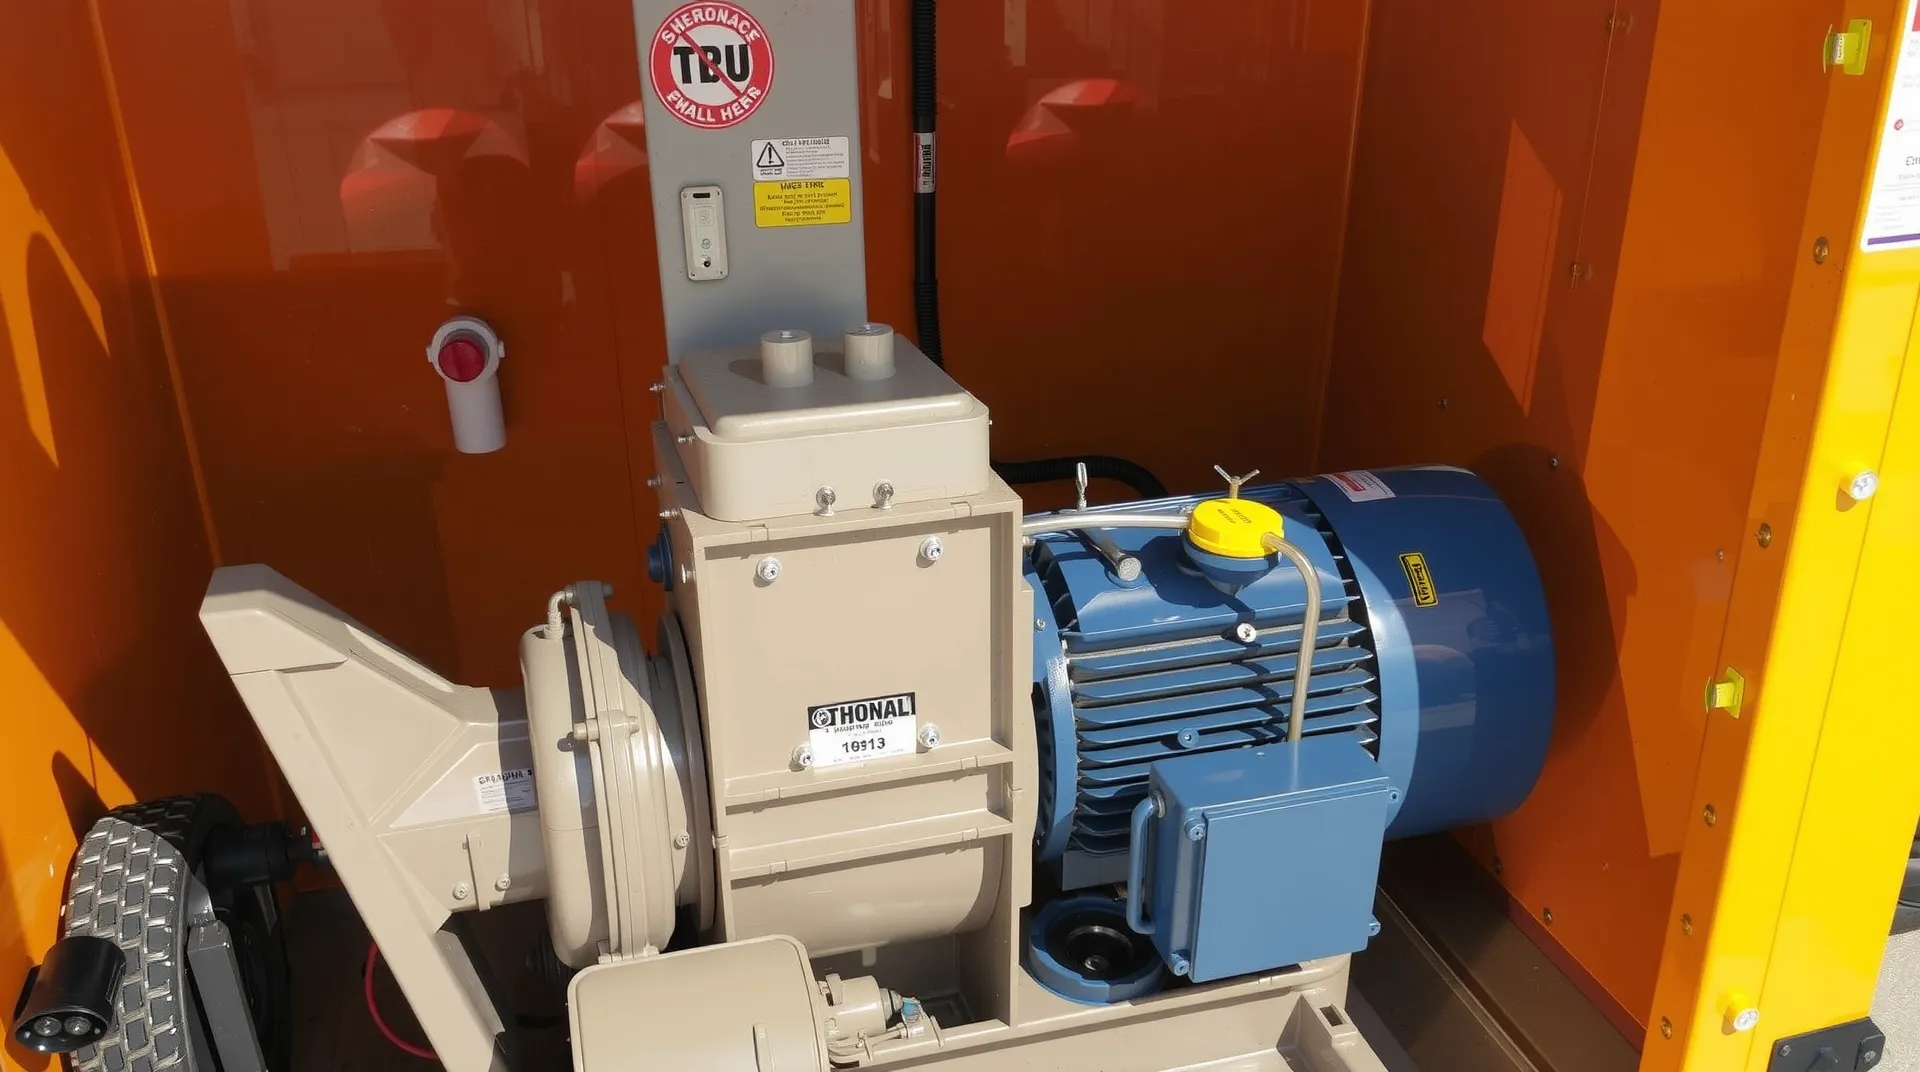
Dieser Leitfaden bietet eine praktische Diagnoseabfolge für industrielle Einzelschnecken-Shredder. Er ersetzt nicht die Maschinenanleitung, den Sicherheitsablauf vor Ort oder die Arbeit qualifizierter elektrischer, hydraulischer und mechanischer Personal. Für eine visuelle Erklärung der genannten Systeme siehe unsere Einzelschnecken-Shredder-Komponenten-Anleitung.
Sicherheit vor der Fehlersuche
Das Anhalten des Motors ist nicht dasselbe wie das Isolieren der Maschine. Ein Shredder kann elektrische, hydraulische, pneumatische, gravitative und mechanische Energie behalten. Bevor Sie die Schnittkammer, das Siebgehäuse oder den Antriebsschutz öffnen, befolgen Sie das schriftliche Lockout/Tagout-Verfahren vor Ort, lösen oder bremsen Sie gespeicherte Energie ab und überprüfen Sie einen Nullenergiestaat. OSHA veröffentlicht Leitlinien zu Kontrolle gefährlicher Energie Und Maschinenabdeckung.
- Gehen Sie niemals in den Schüttkasten oder die Schnittkammer, bis alle Energiequellen isoliert und überprüft sind.
- Bypassen Sie niemals einen Schutzbereichsschalter, einen Siebinterlock, einen Notstopp oder einen Überlastungsschutz, um die Produktion aufrechtzuerhalten.
- Blockieren oder stützen Sie erhöhte Abdeckungen, Siebbaskets und andere schweren Komponenten mit bewerteten Geräten.
- Behandeln Sie Messer, Gegenmesser und eingeklemmtes Material als scharfe, instabile Lasten.
- Stufen Sie elektrische, PLC, hydraulischen Druck und Lagerarbeiten an qualifizierte Personal hoch.
Schnelle Diagnosekarte für Einzelschnecken-Shredder
| Symptom | Mögliche Bereiche | Erste Überprüfungen | Stoppbedingung |
|---|---|---|---|
| Durchsatz fällt, aber die Maschine läuft weiter | Fütterung, Messer, Gegenmesser, Sieb | Fütterungskonsistenz, Messerkanten, Spiel, Siebblockade | Messerkontakt, starker Hitze oder ungewöhnlicher Strom |
| Häufige Überlastungsumkehrungen oder Ausfälle | Fremdkörper, Brücke, Schnittlast, Antrieb | Fütterungsgröße, Verunreinigungen, Rotorfläche, Alarmhistorie | Knallen, Rauch, wiederholte sofortige Ausfälle |
| Material klemmt nicht | Schieber, Rotorprofil, Umwicklung, Messerzustand | Schieberbewegung, Führungen, Materialverhalten, Rotoransammlung | Hydraulikleckage, beschädigte Führung oder unsichere Brücke |
| Übergröße oder unregelmäßiger Ausgang | Sicht, Messer, Gegenmesser, Umleitungsstrecke | Sichtschäden, Öffnungen, Kantenzustand, Kammerabrieb | Zerbrochene Sicht oder lose Innenkomponente |
| Neue Vibration oder Stoßgeräusch | Messerinstallation, Ablagerung, Lager, Ausrichtung | Kürzliche Wartungsarbeiten, Schrauben, Taschen, Rotor, Lager | Jegliche plötzliche oder zunehmende Vibration |
| Hydrauliköl wird heiß | Ölebene, Filter, Kühler, Ventil, Schubkraft | Ölzustand, Temperaturtrend, Kühl Luftstrom, Leckage | Verbrannter Geruch, Schaum, schwerer Leckage oder Druckinstabilität |
Daten vor Einstellungsänderung sammeln
Die Änderung mehrerer Parameter auf einmal verdeckt die Ursache. Notieren Sie eine kurze Ausgangsdaten mit normalem Rohmaterial und dem genehmigten Betriebsrezept, dann ändern Sie eine Variable nach der anderen.
- Alarmanzeige, Zeitstempel und Betriebsstufe, wenn das Ereignis auftrat
- Motorstrom oder Lasttrend vor und während des Ereignisses
- Hydrauliköltemperatur, Schubkraftbewegung und jegliche Druckalarmsignal
- Materialart, Schüttgutdichte, Feuchtigkeit, Stücksgröße und Verunreinigung
- Kantenzustand, Gegenmesserzustand und letzter Wartungstermin
- Sichtöffnung, Sichtzustand und Zielgrößen
- Fotos oder Videos des Fütterungsverhaltens und des hergestellten Materials, aufgenommen von einem sicheren Standort
- Jegliche aktuelle Arbeit an Messern, Sieben, Lager, Motor, Getriebe oder Steuerung
Dieser Eintrag unterscheidet einen Maschinenfehler von einer Rohstoffänderung und gibt dem Hersteller genügend Informationen, um nützlichen Support zu bieten, anstatt wiederholte Überprüfungen anzufordern.
Problem 1: Geringer Durchsatz, wenn der Schredder läuft
Ein geringer Durchsatz ist oft ein Schneide- oder Fütterungsproblem und nicht mangelnde Motorleistung. Vergleichen Sie den aktuellen Rohstoff und den Ausgang mit einer bekannten guten Produktionsreihe.
- Überprüfen Sie die Fütterung. Große Bündel, glitschige Folie, hohle Teile und Material mit niedriger Volumendichte können sich überbrücken oder vom Rotor wegbewegen.
- Beobachten Sie den Schubzyklus. Bestätigen Sie, dass der Kolben reibungslos läuft und das Material konstant anwendet, anstatt zu hängenbleiben, zu zittern oder zu früh zurückzuziehen.
- Inspektion der Schneidkanten. Abgerundete oder beschädigte Rotormesser erfordern mehr Kraft und können reiben anstatt zu schneiden.
- Inspektion der Gegenmesser und des Abstands. Ein abgenutztes festes Messer, eine verschmutzte Montagefläche oder ein zu großer Abstand kann den Biss verringern und den Rückfluss erhöhen.
- Inspektion des Siebes. Schmelzplastik, Etiketten, Folie oder gepackte Feinpartikel können den offenen Bereich verdecken und Material im Behälter festhalten.
- Überprüfen Sie das Nachlaufgerät. Ein stehendes Förderband, ein voller Behälter oder ein blockierter Austritt können den Schredder unproduktiv erscheinen lassen.
Wenn der Messerabrieb bestätigt wird, verwenden Sie das maschinenspezifische Serviceverfahren. Unsere Leitfäden zu Schreddermesser-Auswahl Und Messerersatz und Wartung erklären die entsprechenden Überprüfungen.
Problem 2: Häufige Überladungs kehrt oder Motorausfälle
Automatische Rückwärtsbewegung schützt die Schneide- und Antriebssysteme; es ist kein Defekt an sich. Wiederholte Rückwärtsbewegungen deuten darauf hin, dass der Rotor unter den aktuellen Bedingungen den Schnitt nicht beenden kann.
- Fremdkörper: Metall, Stein oder nicht genehmigte dicke Teile können eine plötzliche Lastspitze verursachen.
- Überdimensionierte Fütterung: ein Stück kann ein annehmbarer Rohstoff sein, aber zu groß oder unhandlich für die Schütteleinrichtung und den Rotorgeometrie.
- Umwickeltes Material: Folie, Riemen und Textilien können sich an den Rotorenden oder um die Achse ansammeln.
- Verdunkelter Schneidesystem: abgenutzte Messer und falscher Abstand erhöhen die Motorbelastung bei jedem Schnitt.
- Aggressiver Schubkommandowechsel: Der Kolben kann Material schneller durchdrücken, als der Rotor verarbeiten kann.
- Antriebs- oder elektrisches Problem: schlechte Verbindungen, falsche Schutzkonfigurationen, Kühlungsverlust, Kupplungsslip, Getriebeschaden oder Motorfehler erfordern eine qualifizierte Diagnose.
Erhöhen Sie nicht einfach die Überlastgrenzen oder umgehen Sie den automatischen Rückwärtsgang. Vergleichen Sie die Schutzkonfigurationen mit der genehmigten Maschinen Dokumentation und untersuchen Sie zunächst die mechanische Belastung.
Problem 3: Material wird nicht erfasst oder der Schubstempel bleibt hängen
Wenn Material wiederholt hebt, dreht oder über den Rotor gleitet, überprüfen Sie sowohl das Rohmaterial als auch das Schubsystem. Ein hydraulischer Kolben sollte den Rotor konstant laden, ohne Material in einen unverschiebbaren Damm zu pressen.
- Entfernen Sie den Damm nur unter vollständiger Energieisolierung mit dem genehmigten Verfahren.
- Überprüfen Sie die Schubführungen, Verschleißstreifen, Kolbenhalterungen und den Behälterboden auf Schäden oder verfangene Fragmente.
- Suchen Sie nach Hydrauliklecks, aufgeschäumtem Öl, einem verstopften Filter oder einem unruhigen Schubbewegung.
- Überprüfen Sie die Rotormesser- und Taschen für Kunststoffansammlungen, die das Erfassprofil ändern.
- Für Folie, Raffia oder Textil überprüfen Sie die Rotorenden und Dichtungen auf Verwicklung.
- Stellen Sie sicher, dass das Futterrezept und die Schubsteuerung dem Material entsprechen, anstatt Einstellungen von festem Schrott zu kopieren.
Problem 4: Ausgang ist zu groß, unregelmäßig oder zu fein
Ein Einzelspindelschredder behält Material normalerweise bis zu dem Zeitpunkt bei, an dem es durch das Sieb passieren kann. Daher deutet der Ausgangsdrift zunächst auf das Sieb und das Schnittverhältnis hin.
- Zu große Teile: prüfen Sie auf einen gerissenen, lose, abgenutzten oder falsch installierten Sieb; überprüfen Sie auch die Umgehungslücken und den Schadenszustand des Behälters.
- Lange Streifen: prüfen Sie die Messerscharfheit, den Zustand des Gegenmessers, den Schnittabstand und das Verhalten des flexiblen Futtermaterials.
- Übermäßige Feinanteile: Prüfen Sie, ob Material im Kammer zu lange verweilt, aufgrund eines verschmutzten Siebs, stumpfer Messer oder einer unnötig kleinen Siebrohröffnung.
- Hitze oder Schmelzen: Prüfen Sie auf Reibung, Überlastung der Rückführung, unzureichende Entleerung und ungeeignete Betriebsbedingungen.
Nicht nur nach dem Nennwechselegröße eine Schanze auswählen. Das Zielprodukt, die Förderung des Granulators, die Dichte und die akzeptablen Feinstücke beeinflussen alle die richtige Auswahl.
Problem 5: Vibration oder Geräusch nach Klingenservice
Bremsen Sie den Shredder, wenn nach dem Anlaufen oder dem Austausch der Messer plötzlich Vibrationen auftreten. Das Weiterlaufen kann die Messerspalten, das Gegenmesser, die Lager, den Rotor oder das Getriebe beschädigen.
- Bestätigen Sie, dass jede Klinge die korrekte Geometrie, Dicke und Ausrichtung hat.
- Prüfen Sie die Messerkammern auf Schmutz, aufgehobenen Schaden und unvollständige Sitzung.
- Überprüfen Sie die genehmigten Befestigungselemente, das Verriegelungsverfahren, den Drehmomentwert und die Schließreihenfolge.
- Prüfen Sie die Abweichung der Gegenklinge bei den erforderlichen Rotorpositionen.
- Prüfen Sie das Sieb und die internen Schutzeinrichtungen auf Berührungsmarken.
- Entfernen Sie ungleichmäßige Materialablagerungen vom Rotor gemäß der genehmigten Verfahrensanweisung.
- Falls die Vibration anhält, prüfen qualifizierte Fachkräfte den Lagerzustand, die Rotorabweichung, die Kupplungsausrichtung und die Getriebefestungen.
Problem 6: Hydrauliköl ist heiß oder der Rammer rattert
Hohe Öltemperatur reduziert die Viskosität und kann die Abnutzung von Dichtungen, Ventilen und Pumpen beschleunigen. Überprüfen Sie die Temperaturentwicklung, anstatt sie durch Berührung zu beurteilen.
- Überprüfen Sie den Ölstand und die zugelassene Ölsorte.
- Prüfen Sie das Öl auf Schaumbildung, Trübung, Verunreinigung oder einen gerchten Geruch.
- Prüfen Sie die Filterindikatoren und Wartungsprotokolle.
- Reine Kühlerflächen reinigen und bei Ausstattung mit Lüfter oder Wasserversorgung die Luft- oder Wassermenge überprüfen.
- Kontrollieren Sie Hosen, Anschlüsse, Zylindereinleitungen und den Antrieb auf äußere Leckagen.
- Prüfen Sie, ob der Pusher kontinuierlich gegen eine Brücke oder eine mechanische Hindernis arbeitet.
- Einen qualifizierten Hydrauliktechniker beauftragen, Entlastungs-, Richtungs- und Flussregelventile zu prüfen, wenn Hitze oder unbeständige Bewegungen fortsetzen.
Problem 7: Lager, Getriebe oder Antriebswarnsignale
Steigende Lager temperatur, Schmiermittelaustritt, metallischer Lärm, Kupplungsabrieb oder zunehmende Vibrationen sollten vor dem Ausfall untersucht werden. Vergleichen Sie beide Seiten des Rotores und überprüfen Sie Trends unter ähnlichen Lastbedingungen. Ein beschädigter Dichtungen kann feine Kunststoffe oder Feuchtigkeit der Waschanlage in die Lagerzone eindringen lassen, während lose Befestigungen oder Fehlanordnung die Getriebe und Kupplung überlasten können.
Do not diagnose internal bearing or gearbox condition solely from external temperature. Use the manufacturer’s inspection method and qualified vibration, alignment or lubricant analysis where appropriate.
Kontrollierter Neustart-Checkliste
- Stellen Sie sicher, dass die Ursache behoben wurde und alle Werkzeuge sowie lose Teile entfernt sind.
- Überprüfen Sie den Rotor, die Messer, das Gegenmesser, das Sieb, die Befestigungselemente und den Abflussweg.
- Neubauen Schutzeinrichtungen, Zugangsabdeckungen und Arbeitsicherheits-Sicherheitsriegel.
- Personal entfernen und Schließungen gemäß dem Standortverfahren aufheben.
- Führen Sie den genehmigten Leerlauftest durch und überwachen Sie Lärm, Vibration, Strom und Kurzschluss.
- Geben Sie eine geringe Menge an bekanntem Rohstoff hinzu und vergleichen Sie das Ergebnis mit den Basistaten.
- Beenden Sie sofort, wenn das ursprüngliche Symptom zurückkehrt oder ein neues Symptom auftritt.
- Protokollieren Sie die Reparatur, Ersatzteile, Einstellungen und das Testergebnis in der Wartungshistorie.
Wann soll man aufhören und technischen Support kontaktieren?
Stufen Sie das Problem auf, wenn es einen gerissenen Rotor oder Rahmen, einen beschädigten Messergriff, wiederholte unklare Stromausfälle, internen Getriebelärm, erhebliche Lagerspiel, instabile Hydraulikdruck, einen ausfallenden Sicherheitsvorrichtung oder wiederkehrende Probleme nach der Korrektur der grundlegenden Ursache gibt. Senden Sie das Maschinenmodell und die Seriennummer, die Kontrollalarthistorie, den aktuellen Trend, Details des Rohstoffs, die Siebspezifikation, die Servicehistorie und klare Fotos.
Die Maschinenkonfiguration beeinflusst auch die Fehlertypen. Vergleichen Sie unsere Einschnecken-Schredder mit Schublade, starre-Kunststoff-Einachsen-Schredder Und Film- und Raffia-Einachsen-Schredder bei der Bewertung, ob die vorhandene Maschine dem Anwendungsfall entspricht.
Häufig gestellte Fragen
Die häufige Rückwärtsrotation deutet oft darauf hin, dass der Rotor den Schnitt nicht vollständig durchführen kann. Häufige Ursachen sind Fremdkörper, zu große Futterstücke, Brückenbildung, umwickeltes Material, verrostete Messer, falsche Abstände oder ein zu aggressives Schieberkommando. Behandle die Rückwärtsrotation als Schutzsignal und untersuche die Beladung anstatt sie zu deaktivieren.
Überprüfen Sie unregelmäßige Fütterung, Schubweg des Fördersystems, abgerundete Messerenden, Schnitt clearance des Gegenmessers, Sieblockade und den Abgang der Nachlaufzone. Eine Änderung des Rohmaterials kann die Produktion reduzieren, ohne eine offensichtliche Motoralarmsignalisierung zu erzeugen.
Prüfen Sie das Sieb auf Risse, lose Abschnitte, Abnutzung oder eine falsche Montage. Überprüfen Sie auch die Umgehungslücken, abgenutzte Messer, einen beschädigten Gegenmesser und eine zu große Schnitt clearance. Stoppen Sie die Maschine, wenn ein Sieb oder ein internes Teil lose ist.
Ölstand und -qualität überprüfen, Filterzustand, Kühlflügel- oder Wasserdurchfluss, externes Leck und ob der Schieber kontinuierlich gegen ein Hindernis arbeitet. Rauchiger Geruch, Schaum oder unstabile Druckverhältnisse erfordern das Anhalten der Maschine und eine Bewertung durch qualifizierte Personal.
Erhöhen Sie die Schutzgrenzen ohne Genehmigung des Maschinenherstellers oder des verantwortlichen Ingenieurs nicht. Ausfälle können auf eine mechanische Verstopfung, Abrieb im Schnittsystem, Antriebsfehler oder eine unsichere Fütterungssituation hinweisen. Eine Erhöhung der Grenze kann Schäden am Motor, Getriebe, Rotor oder Messern übertragen.
Geben Sie das Modell und die Seriennummer, die Alarmhistorie, den Motorlasttrend, die Hydrauliktemperatur, Details zu den Rohstoffen und Verunreinigungen, die Siebspezifikation, den Zustand der Messer, die letzten Wartungsarbeiten und sichere Fotos oder Videos des Ein- und Ausgangs an.
Technischen Support anfordern
Senden Sie das Maschinenmodell, die Alarmanmeldeprotokolle, Details des Rohstoffs, die aktuellen Betriebsdaten und klare Fotos des Schnittchambers oder des Ausgangs. Unser Team kann Ihnen helfen, den nächsten Inspektions Schritt zu bestimmen und zu entscheiden, ob Ersatzteile oder vor Ort Service erforderlich sind.
