


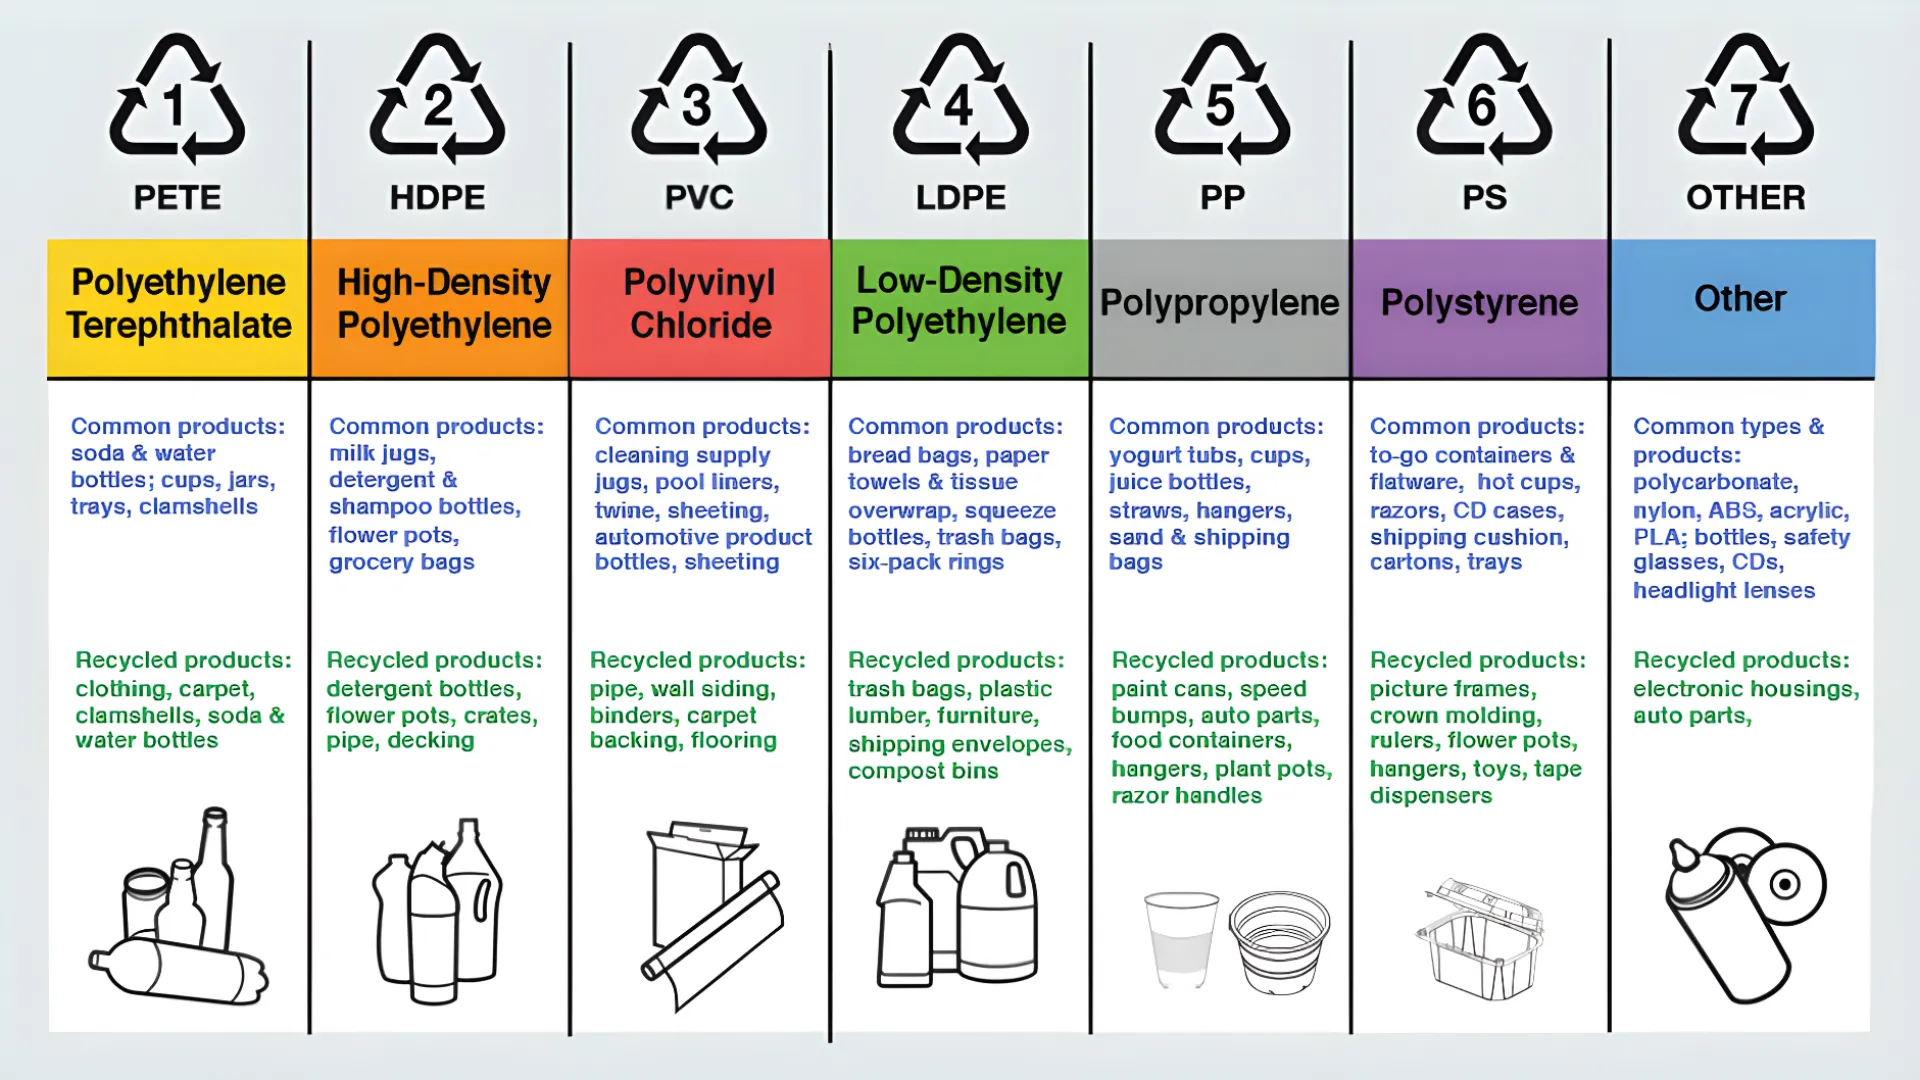
Die Rentabilität eines Recyclingbetriebs hängt vollständig vom Aufgabegut ab. Das Mischen inkompatibler Polymere (z. B. PVC mit PET) kann Extrusionsanlagen katastrophal schädigen und die finalen rPET-Flakes unverkäuflich machen. Für Anlagenbetreiber ist die Beherrschung des ASTM-International-Harzkodierungssystems (RIC) die erste Verteidigungslinie gegen Kontamination.
Dieser Leitfaden analysiert die sieben Harzcodes aus der Perspektive der industriellen Verarbeitung — was jeder Kunststoff wert ist, was ihn verunreinigt, und die spezifischen Recyclingmaschinen wird für jedes Polymer benötigt.
PET (Polyethylenterephthalat)
- Herkunft: Getränkeflaschen, Lebensmittelschalen, Polyestertextilien.
- Eigenschaften: hohe Transparenz, Lösungsmittelbeständigkeit, sinkt in Wasser (Dichte 1,38 g/cm³).
- Marktwert: der weltweit am häufigsten recycelte Kunststoff; saubere rPET-Flakes und lebensmitteltaugliche rPET-Pellets erzielen Premiumpreise.
- Hauptkontaminationsrisiko: PVC. Bereits geringe PVC-Mengen in einem PET-Strom zersetzen sich bei PET-Verarbeitungstemperaturen und setzen Salzsäure frei, die die Schmelze vergilbt und Anlagen zerstört. Das Branchenziel liegt bei unter 50 ppm PVC in rPET-Flakes.
- Verarbeitungsanforderung: Etiketten und Klebstoffe sind die Hauptverunreinigungen. Eine PET-Flaschen-Waschanlage mit heißer Laugenwäsche ist zwingend erforderlich, um die für Faser- oder Bottle-to-Bottle-Anwendungen nötige Reinheit zu erreichen.
HDPE (Polyethylen hoher Dichte)
- Herkunft: Waschmittelkanister, Shampooflaschen, Ölfässer, Kisten.
- Eigenschaften: hohes Festigkeits-Dichte-Verhältnis, schwimmt in Wasser (Dichte 0,93–0,97 g/cm³).
- Marktwert: starke Nachfrage nach recyceltem HDPE für Rohre, Bauholz und neue Behälter; naturfarbenes (unpigmentiertes) HDPE erzielt die höchsten Preise.
- Hauptkontaminationsrisiko: gemischte Farben und PP-Verschlüsse. Farbsortierung ist entscheidend — eine einzige dunkle Flasche in einem naturfarbenen Strom wertet die gesamte Charge ab.
- Verarbeitungsanforderung: starres HDPE erfordert scherstarkes Zerkleinern mit hohem Drehmoment. Ein Einwellenzerkleinerer übernimmt die erste Zerkleinerung dicker Brocken, gefolgt von Schwimm-Sink-Tanks, die HDPE von sinkenden Verunreinigungen wie PET und PVC abtrennen.
PVC (Polyvinylchlorid)
- Herkunft: Rohre, Fensterprofile, Kabelisolierungen, Blisterverpackungen.
- Eigenschaften: der Chlorgehalt macht es hitzeempfindlich; bei Zersetzung wird Salzsäure (HCl) freigesetzt.
- Marktwert: recyceltes PVC hat eine solide Nachfrage in Bauprodukten, aber nur bei korrekter Verarbeitung — zersetztes PVC ist wertlos.
- Hauptkontaminationsrisiko: aus PVC ist das Kontaminationsrisiko für andere Ströme, insbesondere PET. In seinem eigenen Strom ist die Gefahr der thermische Abbau während der Verarbeitung.
- Verarbeitungsanforderung: PVC niemals durch einen Standard-Universalextruder fahren. Es erfordert spezielle Schneckengeometrie und enge Temperaturführung, um Zersetzung zu vermeiden. Verwenden Sie spezialisierte PVC-Zerkleinerer zur Zerkleinerung und halten Sie die Verarbeitungstemperaturen strikt im sicheren Fenster.
LDPE (Polyethylen niedriger Dichte)

- Herkunft: Schrumpffolie, Einkaufstüten, Agrarfolie, Stretchfolie.
- Eigenschaften: hohe Duktilität, geringe Zugfestigkeit, schwimmt in Wasser (Dichte 0,91–0,94 g/cm³).
- Marktwert: recycelte LDPE-Pellets werden häufig in neuer Folie und neuen Beuteln eingesetzt; die Wirtschaftlichkeit hängt stark von der Waschqualität ab, da Folien Oberflächenverunreinigungen tragen.
- Hauptkontaminationsrisiko: Erde und Feuchtigkeit auf Agrarfolie sowie Papieretiketten auf Gewerbefolie. Folien wickeln sich zudem um Standardrotoren und blockieren Anlagen, die für Hartkunststoffe ausgelegt sind.
- Verarbeitungsanforderung: verwenden Sie eine dafür vorgesehene Folienrecycling-Waschanlage mit integrierter Entwässerungsschnecke (Schneckenpresse mit variablem Durchmesser), um das Flusengewirr vor dem Pelletieren mechanisch zu entwässern — rein thermisches Trocknen ist für Folien unwirtschaftlich.
PP (Polypropylen)
- Herkunft: Flaschenverschlüsse, Joghurtbecher, Stoßstangen, Gewebesäcke.
- Eigenschaften: hoher Schmelzpunkt, Chemikalienbeständigkeit, schwimmt in Wasser (Dichte 0,90–0,92 g/cm³).
- Marktwert: wachsende Nachfrage, da Marken von anderen Harzen auf PP umstellen; Automobil-PP hat einen etablierten geschlossenen Kreislauf.
- Hauptkontaminationsrisiko: oft mit PE vermischt. Beide sehen ähnlich aus und lassen sich ähnlich verarbeiten, doch ihre Vermischung wertet beide ab.
- Verarbeitungsanforderung: Schwimm-Sink-Tanks trennen PP (schwimmt) von PET und PVC (sinken). Bei Flaschenverschlüssen — dem klassischen PP/PE-Gemisch — liefert die Schwimm-Sink-Trennung nach der Zerkleinerung saubere PP-Flakes.
PS (Polystyrol)
- Herkunft: Verpackungen aus expandiertem Schaum (EPS), Einwegbesteck und -becher (HIPS).
- Eigenschaften: steif, aber spröde; EPS besteht zu 98 % aus Luft.
- Marktwert: begrenzt, aber real — verdichtetes EPS wird zu PS-Pellets für Bilderrahmen, Kleiderbügel und Bauprodukte.
- Hauptkontaminationsrisiko: Volumen. Unverdichtetes EPS ist unwirtschaftlich zu transportieren und blockiert herkömmliche Zerkleinerer.
- Verarbeitungsanforderung: zuerst mit einem Kaltverdichter oder einer Heißschmelzanlage verdichten, dann zerkleinern. Das Überspringen des Verdichtungsschritts ist der klassische Fehler beim EPS-Recycling.
Andere (Code 7)
- Gängige Materialien: PC (Polycarbonat), ABS, PA/Nylon, PMMA (Acryl), PLA (Biokunststoff), Mehrschichtverbunde.
- Recycling-Realität: Code 7 ist eine Sammelkategorie, kein Material. Diese Kunststoffe sind häufig inkompatibel mit Standard-Recyclingströmen und werden abgelehnt, es sei denn, Sie haben ein eindeutig identifiziertes, sortenreines Einsatzmaterial und einen festen Abnehmer.
- Hauptkontaminationsrisiko: PLA in einem PET-Strom ist besonders destruktiv — es sieht aus wie PET, sinkt wie PET, schmilzt aber bei niedrigerer Temperatur und ruiniert die Charge.
- Verarbeitungsanforderung: Behandeln Sie Code 7 als Kontaminationsrisiko, bis das Gegenteil bewiesen ist. NIR-optische Sortierung und strikte Ballenspezifikationen kommen vor jeder Zerkleinerung und Extrusion.
Wie Anlagen nach Harzcode sortieren
Die Codes zu kennen ist nur die halbe Arbeit — eine Anlage muss sie im Tonnen-pro-Stunde-Maßstab trennen. Manuelle Sortierung anhand des eingeprägten Codes bewältigt große, identifizierbare Teile am Anlagenanfang. Nahinfrarot-(NIR-)optische Sortierer erkennen den Polymertyp automatisch, während das Material über ein Förderband läuft, und werfen Fehlteile mit Luftdüsen aus. Schwimmbecken trennen dann nach Dichte: Polyolefine (PE, PP) schwimmen, während PET, PVC und PS sinken — ein günstiger Hochdurchsatz-Schritt, der auffängt, was die optische Sortierung übersieht.
Die drei Methoden ergänzen sich: manuell für das Offensichtliche, NIR für Geschwindigkeit und Genauigkeit, Schwimm-Sink für die dichtebasierte Feintrennung. Anlagen, die das Sortieren überspringen und gemischte Ballen schreddern, zahlen den Preis später — in degradierten Pellets, beschädigten Schnecken und abgelehnten Ladungen.
Verarbeitungs-Kompatibilitätstabelle
| Kunststoff | Dichte (g/cm³) | Aufschwimmen/Absinken im Wasser | Primärmaschine |
|---|---|---|---|
| HAUSTIER | 1.38 | Absinken | Heißwäscher |
| Für HDPE eignen sich insbesondere die folgenden Kunststoffrecyclingmaschinen: | 0,93–0,97 | Aufschwimmen | Zerkleinerer |
| aus PVC | 1,16–1,45 | Absinken | Spezialgranulator |
| aus LDPE | 0,91–0,94 | Aufschwimmen | Filmpresse |
| PP | 0,90–0,92 | Aufschwimmen | Schwimm-Sink-Tank |
| PS | 1,04–1,07 | Absinken | Verdichter / Heißschmelz |
| Andere | Variiert | Variiert | NIR-Sortierung / Dedizierte Linie |
Häufig gestellte Fragen (FAQ)
Was bedeuten die Kunststoff-Harzcodes?
Die sieben Harz-Identifikationscodes (1–7) kennzeichnen das Basispolymer eines Kunststoffartikels: 1 PET, 2 HDPE, 3 PVC, 4 LDPE, 5 PP, 6 PS, 7 Andere. Sie wurden zum Sortieren entwickelt, nicht als Recyclinggarantie — ein Artikel mit Code 3 ist technisch recycelbar, wird aber selten über die haushaltsnahe Sammlung recycelt.
Welche Harzcodes lassen sich am profitabelsten recyceln?
PET (1) und HDPE (2) haben die größten und liquidesten Märkte sowie die besten Preise für sauberes Material. PP (5) wächst schnell. PVC (3) und PS (6) haben Nischenmärkte, die von dedizierter Verarbeitung abhängen. Code 7 ist ohne spezifischen Abnehmer generell unwirtschaftlich.
Warum ist PVC-Kontamination so gefährlich?
PVC zersetzt sich bei PET-Verarbeitungstemperaturen und setzt Salzsäure frei, die die Schmelze verfärbt, Anlagen korrodiert und die Charge ruiniert. Deshalb streben PET-Recycler weniger als 50 ppm PVC an — und deshalb Schwimm-Sink-Trennung , das PVC von schwimmenden Polyolefinen abtrennt, Standardpraxis ist.
Können verschiedene Harzcodes gemeinsam verarbeitet werden?
Nur in Grenzen. PE und PP (Codes 2/4/5) werden manchmal gemeinsam zu minderwertigeren Produkten verarbeitet. Doch PET mit PVC oder PLA mit PET sind destruktive Kombinationen. Im Zweifel zuerst sortieren — Sortieren kostet immer weniger als eine ruinierte Charge.
Wie identifizieren Recyclinganlagen Harzcodes im großen Maßstab?
Manuelles Sortieren anhand des eingeprägten Codes funktioniert bei großen Teilen; Nahinfrarot-(NIR-)optische Sortierer erkennen den Polymertyp automatisch bei Förderbandgeschwindigkeit; Schwimm-Sink-Tanks trennen nach Dichte. Die meisten Anlagen kombinieren alle drei.
Welche Maschinen brauche ich für jeden Harzcode?
PET braucht eine Flaschenanlage mit Heißwäsche; HDPE/PP brauchen Shredder plus Schwimm-Sink-Tanks; PVC braucht spezialisierte Zerkleinerer und temperaturgeführte Extrusion; LDPE-Folie braucht eine Folienwaschanlage mit Entwässerungsschnecke; EPS braucht zuerst einen Verdichter. Die Recyclingmaschinen-Palette deckt jede Konfiguration ab.
Sagt mir der Harzcode, ob etwas recycelbar ist?
Nicht zuverlässig. Der Code identifiziert das Material, doch die Recycelbarkeit hängt von lokaler Sammlung, Sortierbarkeit, Verunreinigung und Absatzmärkten ab. Für Anlagenbetreiber ist der Code eine Sortierhilfe — kein Geschäftsplan.
Bei Rumtoo konzipieren wir komplette schlüsselfertige Systeme rund um diese Materialeigenschaften. Das Verständnis der Chemie Ihres Abfallstroms ermöglicht es uns, die richtige Recyclingmaschine für maximalen ROI zu konfigurieren — kontaktieren Sie unser Ingenieurteam mit Ihrem Materialmix für eine maßgeschneiderte Empfehlung.
