


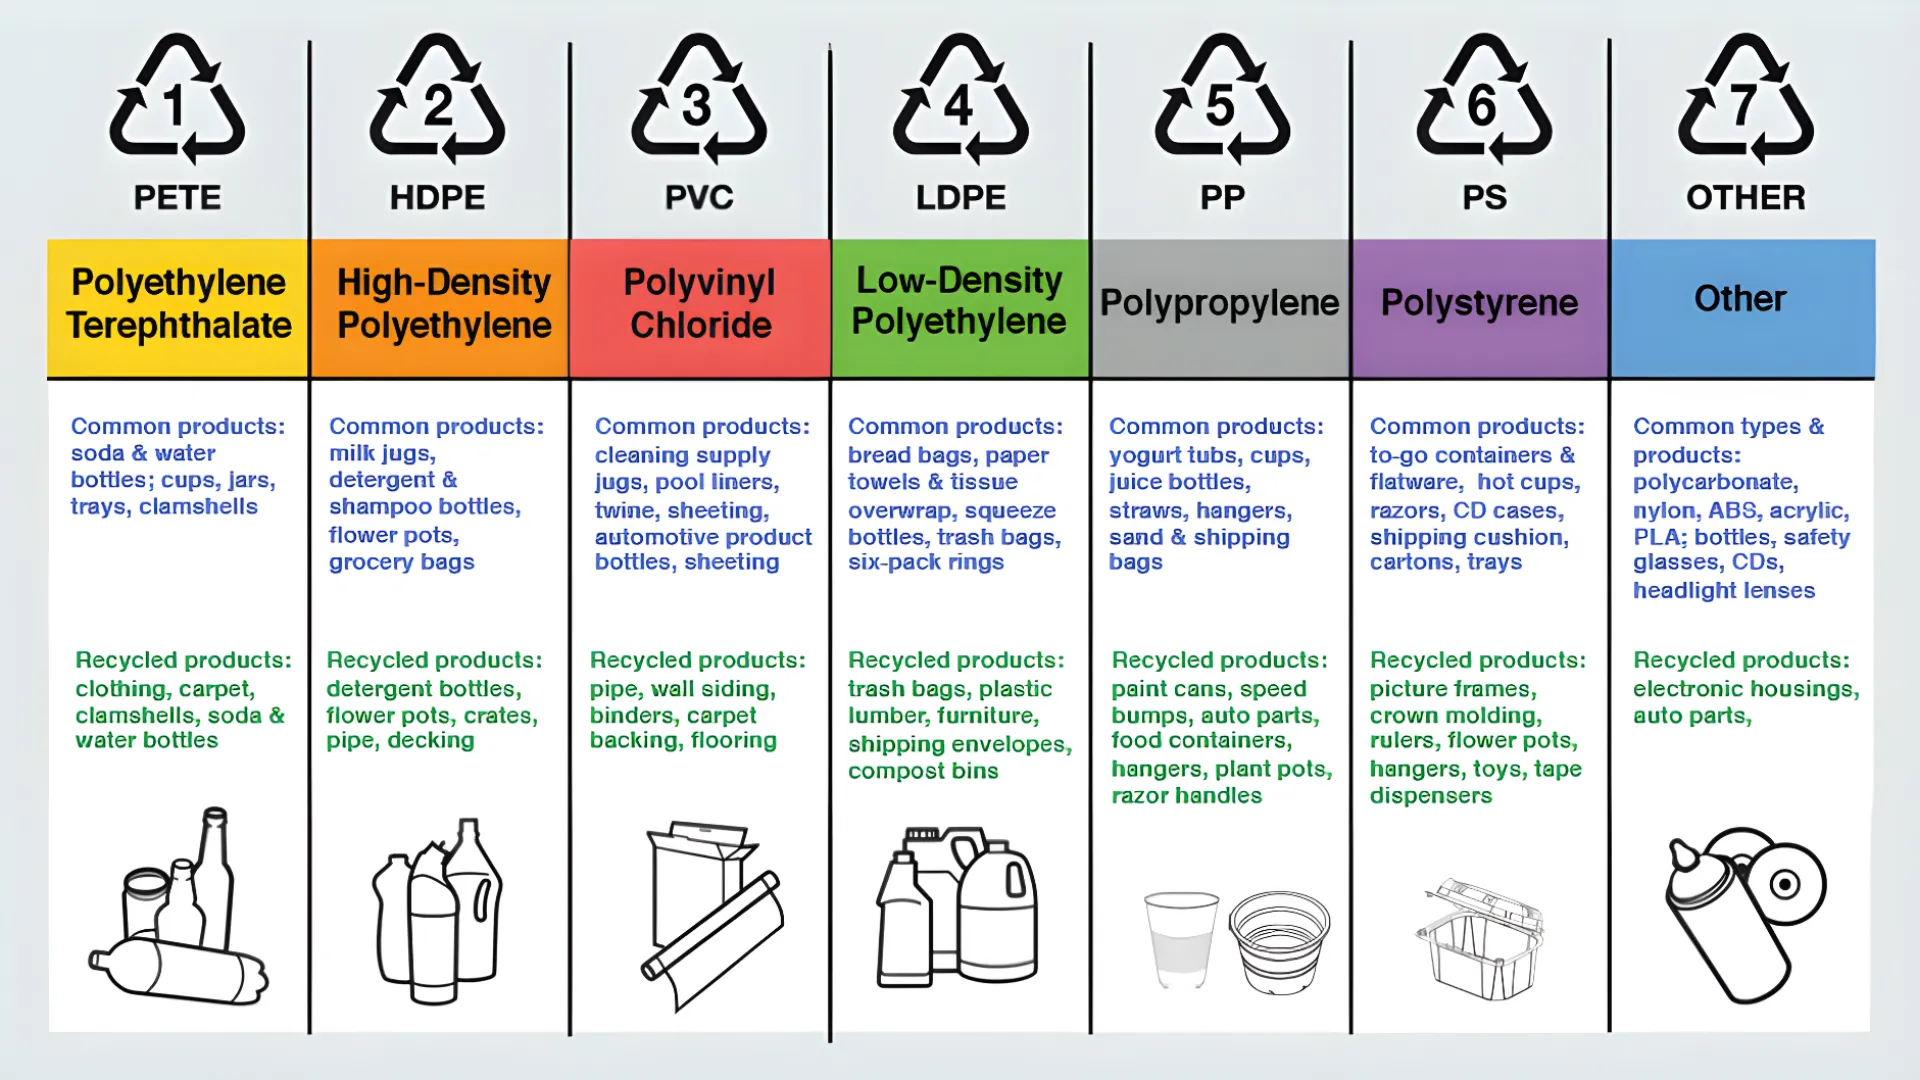
La redditività di un'operazione di riciclaggio dipende interamente dalla materia prima. Mescolare polimeri incompatibili (ad esempio PVC con PET) può danneggiare catastroficamente le attrezzature di estrusione e rendere invendibili le scaglie finali di rPET. Per gli operatori di impianto, padroneggiare il sistema di codifica di identificazione delle resine ASTM International (RIC) è la prima linea di difesa contro la contaminazione.
Questa guida analizza i sette codici di resina dal punto di vista della lavorazione industriale — quanto vale ogni plastica, cosa la contamina, e le specifiche macchine per il riciclaggio richiesto per ogni polimero.
PET (polietilene tereftalato)
- Origine: bottiglie per bevande, vaschette alimentari, tessuti in poliestere.
- Proprietà: alta trasparenza, resistenza ai solventi, affonda in acqua (densità 1,38 g/cm³).
- Valore di mercato: la plastica più riciclata al mondo; i fiocchi di rPET puliti e i pellet di rPET per uso alimentare spuntano prezzi premium.
- Principale rischio di contaminazione: PVC. Anche piccole quantità di PVC in un flusso di PET si degradano alle temperature di lavorazione del PET, rilasciando acido cloridrico che ingiallisce il fuso e distrugge le attrezzature. L'obiettivo dell'industria è sotto i 50 ppm di PVC nei fiocchi di rPET.
- Requisito di lavorazione: etichette e colle sono i principali contaminanti. Una Linea lavaggio bottiglie in PET con lavaggio caustico a caldo è obbligatoria per raggiungere la purezza necessaria per applicazioni fibra o bottle-to-bottle.
HDPE (polietilene ad alta densità)
- Origine: taniche di detersivo, flaconi di shampoo, fusti d'olio, casse.
- Proprietà: alto rapporto resistenza/densità, galleggia in acqua (densità 0,93–0,97 g/cm³).
- Valore di mercato: forte domanda di HDPE riciclato per tubi, legname e nuovi contenitori; l'HDPE naturale (non pigmentato) spunta il prezzo più alto.
- Principale rischio di contaminazione: colori misti e chiusure in PP. La selezione per colore conta — una sola bottiglia scura in un flusso naturale declassa l'intero lotto.
- Requisito di lavorazione: l'HDPE rigido richiede taglio ad alta coppia. Un Trituratore monoalbero si occupa della riduzione iniziale di pezzi spessi, seguito da vasche di separazione per flottazione che separano l'HDPE da contaminanti che affondano come PET e PVC.
PVC (cloruro di polivinile)
- Origine: tubi, profili per finestre, isolamento cavi, blister.
- Proprietà: il contenuto di cloro lo rende sensibile al calore; la degradazione rilascia acido cloridrico (HCl).
- Valore di mercato: il PVC riciclato ha una solida domanda nei prodotti da costruzione, ma solo se lavorato correttamente — il PVC degradato non vale nulla.
- Principale rischio di contaminazione: PVC è il rischio di contaminazione per altri flussi, in particolare il PET. Nel proprio flusso, il pericolo è la degradazione termica durante la lavorazione.
- Requisito di lavorazione: non lavorate mai il PVC in un estrusore standard universale. Richiede una geometria della vite specializzata e uno stretto controllo della temperatura per evitare la degradazione. Utilizzate trituratori per PVC per la riduzione dimensionale, e mantenete le temperature di lavorazione rigorosamente entro la finestra sicura.
LDPE (polietilene a bassa densità)

- Origine: film termoretraibile, sacchetti della spesa, film agricolo, film estensibile.
- Proprietà: alta duttilità, bassa resistenza alla trazione, galleggia in acqua (densità 0,91–0,94 g/cm³).
- Valore di mercato: i pellet di LDPE riciclato sono ampiamente usati in nuovi film e sacchetti; l'economia dipende molto dalla qualità del lavaggio, poiché i film portano contaminazione superficiale.
- Principale rischio di contaminazione: terra e umidità sul film agricolo, più etichette di carta sul film commerciale. I film si avvolgono anche attorno ai rotori standard, bloccando le attrezzature progettate per plastiche rigide.
- Requisito di lavorazione: utilizzate una linea dedicata linea di lavaggio per il riciclaggio del film con pressa a vite integrata (pressa a vite a diametro variabile) per disidratare meccanicamente il materiale soffice prima della pellettizzazione — la sola essiccazione termica non è economica per i film.
PP (polipropilene)
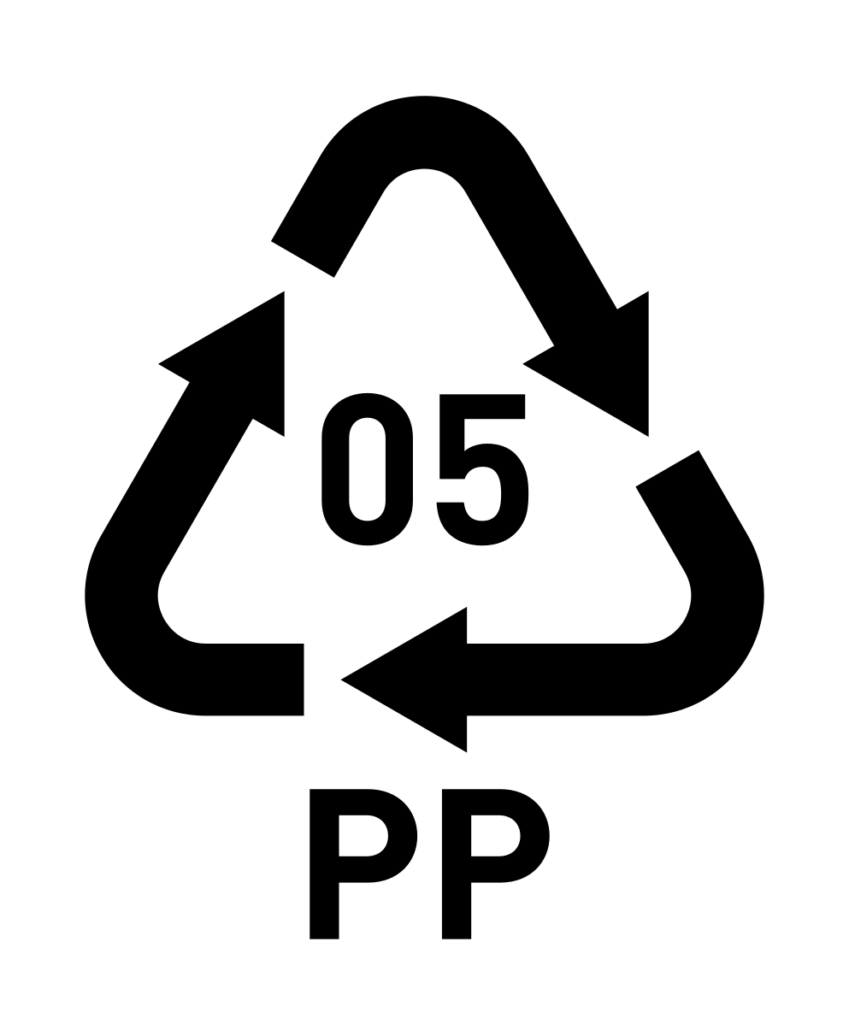
- Origine: tappi di bottiglia, vasetti di yogurt, paraurti, sacchi tessuti.
- Proprietà: alto punto di fusione, resistenza chimica, galleggia in acqua (densità 0,90–0,92 g/cm³).
- Valore di mercato: domanda crescente man mano che i marchi passano da altre resine al PP; il PP automotive ha un ciclo chiuso ben consolidato.
- Principale rischio di contaminazione: spesso mescolato con il PE. I due si assomigliano e si lavorano in modo simile, ma mescolarli declassa entrambi.
- Requisito di lavorazione: le vasche di flottazione separano il PP (galleggia) da PET e PVC (affondano). Per i tappi di bottiglia — la classica miscela PP/PE — la separazione per flottazione dopo la triturazione dà fiocchi di PP puliti.
PS (polistirene)
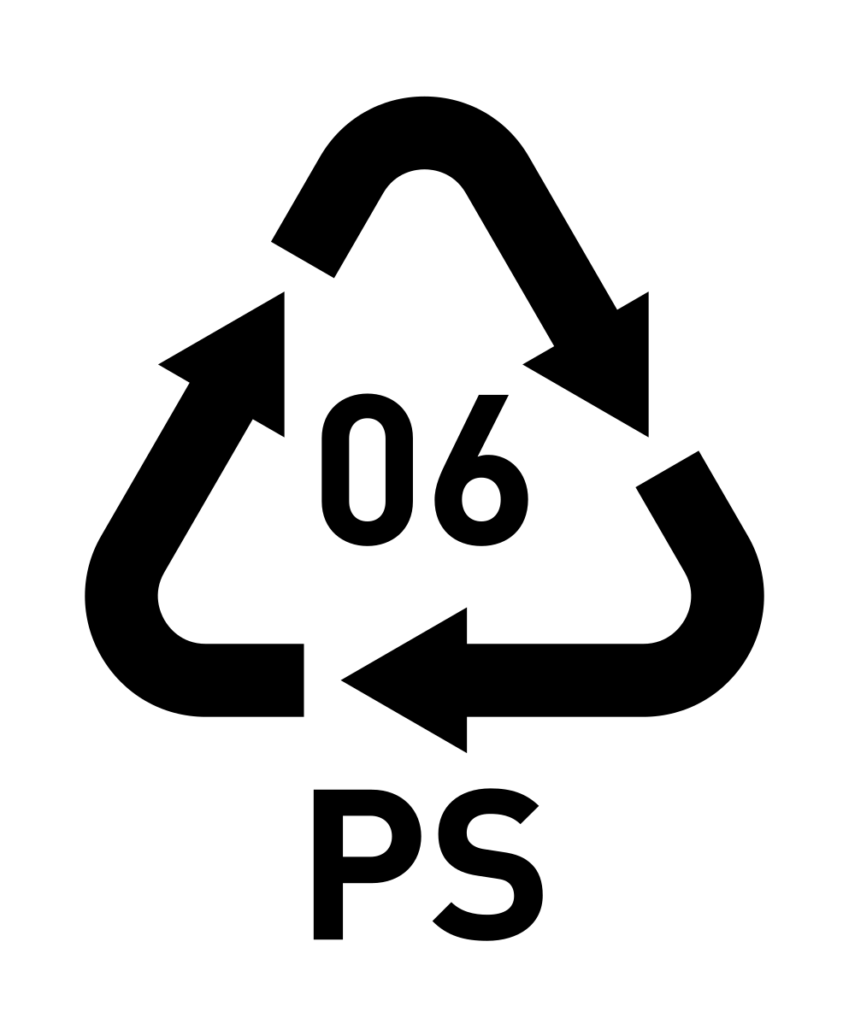
- Origine: imballaggi in schiuma espansa (EPS), posate e bicchieri monouso (HIPS).
- Proprietà: rigido ma fragile; l'EPS è al 98% aria.
- Valore di mercato: limitato ma reale — l'EPS densificato diventa pellet di PS per cornici, grucce e prodotti da costruzione.
- Principale rischio di contaminazione: il volume. L'EPS non compattato non è economico da trasportare e blocca i trituratori convenzionali.
- Requisito di lavorazione: densificate prima con un compattatore a freddo o una macchina a fusione calda, poi triturate. Saltare la fase di densificazione è l'errore classico del riciclaggio dell'EPS.
Altri (codice 7)
- Materiali comuni: PC (policarbonato), ABS, PA/nylon, PMMA (acrilico), PLA (bioplastica), compositi multistrato.
- Realtà del riciclaggio: Il codice 7 è una categoria generica, non un materiale. Queste plastiche sono spesso incompatibili con i flussi di riciclaggio standard e vengono scartate, a meno che non abbiate una materia prima identificata, separata e un mercato finale impegnato.
- Principale rischio di contaminazione: Il PLA in un flusso di PET è particolarmente distruttivo — sembra PET, affonda come il PET, ma fonde a temperatura più bassa e rovina il lotto.
- Requisito di lavorazione: trattate il codice 7 come rischio di contaminazione fino a prova contraria. La selezione ottica NIR e specifiche rigorose delle balle precedono qualsiasi riduzione dimensionale o estrusione.
Come gli impianti selezionano per codice di resina
Conoscere i codici è solo metà del lavoro — un impianto deve separarli al ritmo di tonnellate all'ora. Selezione manuale in base al codice stampato gestisce pezzi grandi e identificabili all'inizio della linea. Selezionatrici ottiche a infrarosso vicino (NIR) identificano automaticamente il tipo di polimero mentre il materiale passa sul nastro, espellendo i pezzi fuori specifica con getti d'aria. Vasche di flottazione-sedimentazione separano poi per densità: le poliolefine (PE, PP) galleggiano mentre PET, PVC e PS affondano — un passaggio economico ad alta produttività che recupera ciò che la selezione ottica non rileva.
I tre metodi si completano: manuale per l'ovvio, NIR per velocità e precisione, flottazione per la separazione finale per densità. Gli impianti che saltano la selezione e triturano balle miste ne scoprono il costo dopo — in pellet degradati, viti danneggiate e carichi respinti.
Tabella di compatibilità di lavorazione
| Plastica | Densità (g/cm³) | Galleggiare/Affondare nell'acqua | Macchina primaria |
|---|---|---|---|
| PET | 1.38 | Lavello | Lavatrice a caldo |
| HDPE | 0,93–0,97 | Galleggiante | Trituratore |
| PVC | 1,16–1,45 | Lavello | Granulatore specializzato |
| LDPE | 0,91–0,94 | Galleggiante | Disidratatore per film plastici |
| PP | 0,90–0,92 | Galleggiante | Vasca per flottazione (sink/float) |
| PS | 1,04–1,07 | Lavello | Densificatore / Hot Melt |
| Altro | Varia | Varia | NIR Sorting / Linea dedicata |
Domande frequenti
Cosa significano i codici di resina della plastica?
I sette codici di identificazione delle resine (1–7) identificano il polimero base di un articolo in plastica: 1 PET, 2 HDPE, 3 PVC, 4 LDPE, 5 PP, 6 PS, 7 Altri. Sono stati progettati per la selezione, non come garanzia di riciclabilità — un articolo con codice 3 è tecnicamente riciclabile ma raramente riciclato nella raccolta differenziata.
Quali codici di resina sono più redditizi da riciclare?
PET (1) e HDPE (2) hanno i mercati più grandi e liquidi e i migliori prezzi per il materiale pulito. Il PP (5) cresce rapidamente. PVC (3) e PS (6) hanno mercati di nicchia che dipendono da una lavorazione dedicata. Il codice 7 generalmente non è economico senza un acquirente specifico.
Perché la contaminazione da PVC è così pericolosa?
Il PVC si degrada alle temperature di lavorazione del PET, rilasciando acido cloridrico che scolorisce il fuso, corrode le attrezzature e rovina il lotto. Ecco perché i riciclatori di PET puntano a meno di 50 ppm di PVC — e perché separazione per flottazione-sedimentazione che fa affondare il PVC separandolo dalle poliolefine galleggianti è prassi standard.
Si possono lavorare insieme diversi codici di resina?
Solo entro certi limiti. PE e PP (codici 2/4/5) vengono talvolta lavorati insieme per prodotti di grado inferiore. Ma PET con PVC, o PLA con PET, sono combinazioni distruttive. Nel dubbio, selezionate prima — selezionare costa sempre meno di un lotto rovinato.
Come identificano gli impianti i codici di resina su larga scala?
La selezione manuale in base al codice stampato funziona per i pezzi grandi; le selezionatrici ottiche a infrarosso vicino (NIR) identificano automaticamente il tipo di polimero alla velocità del nastro; le vasche di flottazione separano per densità. La maggior parte degli impianti combina tutti e tre.
Di quali macchine ho bisogno per ogni codice di resina?
Il PET ha bisogno di una linea bottiglie con lavaggio a caldo; HDPE/PP hanno bisogno di trituratori più vasche di flottazione; il PVC ha bisogno di trituratori specializzati ed estrusione a temperatura controllata; il film LDPE ha bisogno di una linea di lavaggio film con pressa; l'EPS ha bisogno prima di un densificatore. La gamma di macchine per il riciclaggio copre ogni configurazione.
Il codice di resina mi dice se qualcosa è riciclabile?
Non in modo affidabile. Il codice identifica il materiale, ma la riciclabilità dipende dalla raccolta locale, dalla selezionabilità, dalla contaminazione e dai mercati finali. Per gli operatori, il codice è un aiuto alla selezione — non un piano aziendale.
In Rumtoo progettiamo sistemi chiavi in mano completi attorno a queste proprietà dei materiali. Comprendere la chimica del vostro flusso di rifiuti ci permette di configurare la macchina per il riciclaggio corretta per un ROI massimo — contattare il nostro team di ingegneria con il vostro mix di materiali per una raccomandazione su misura.
