


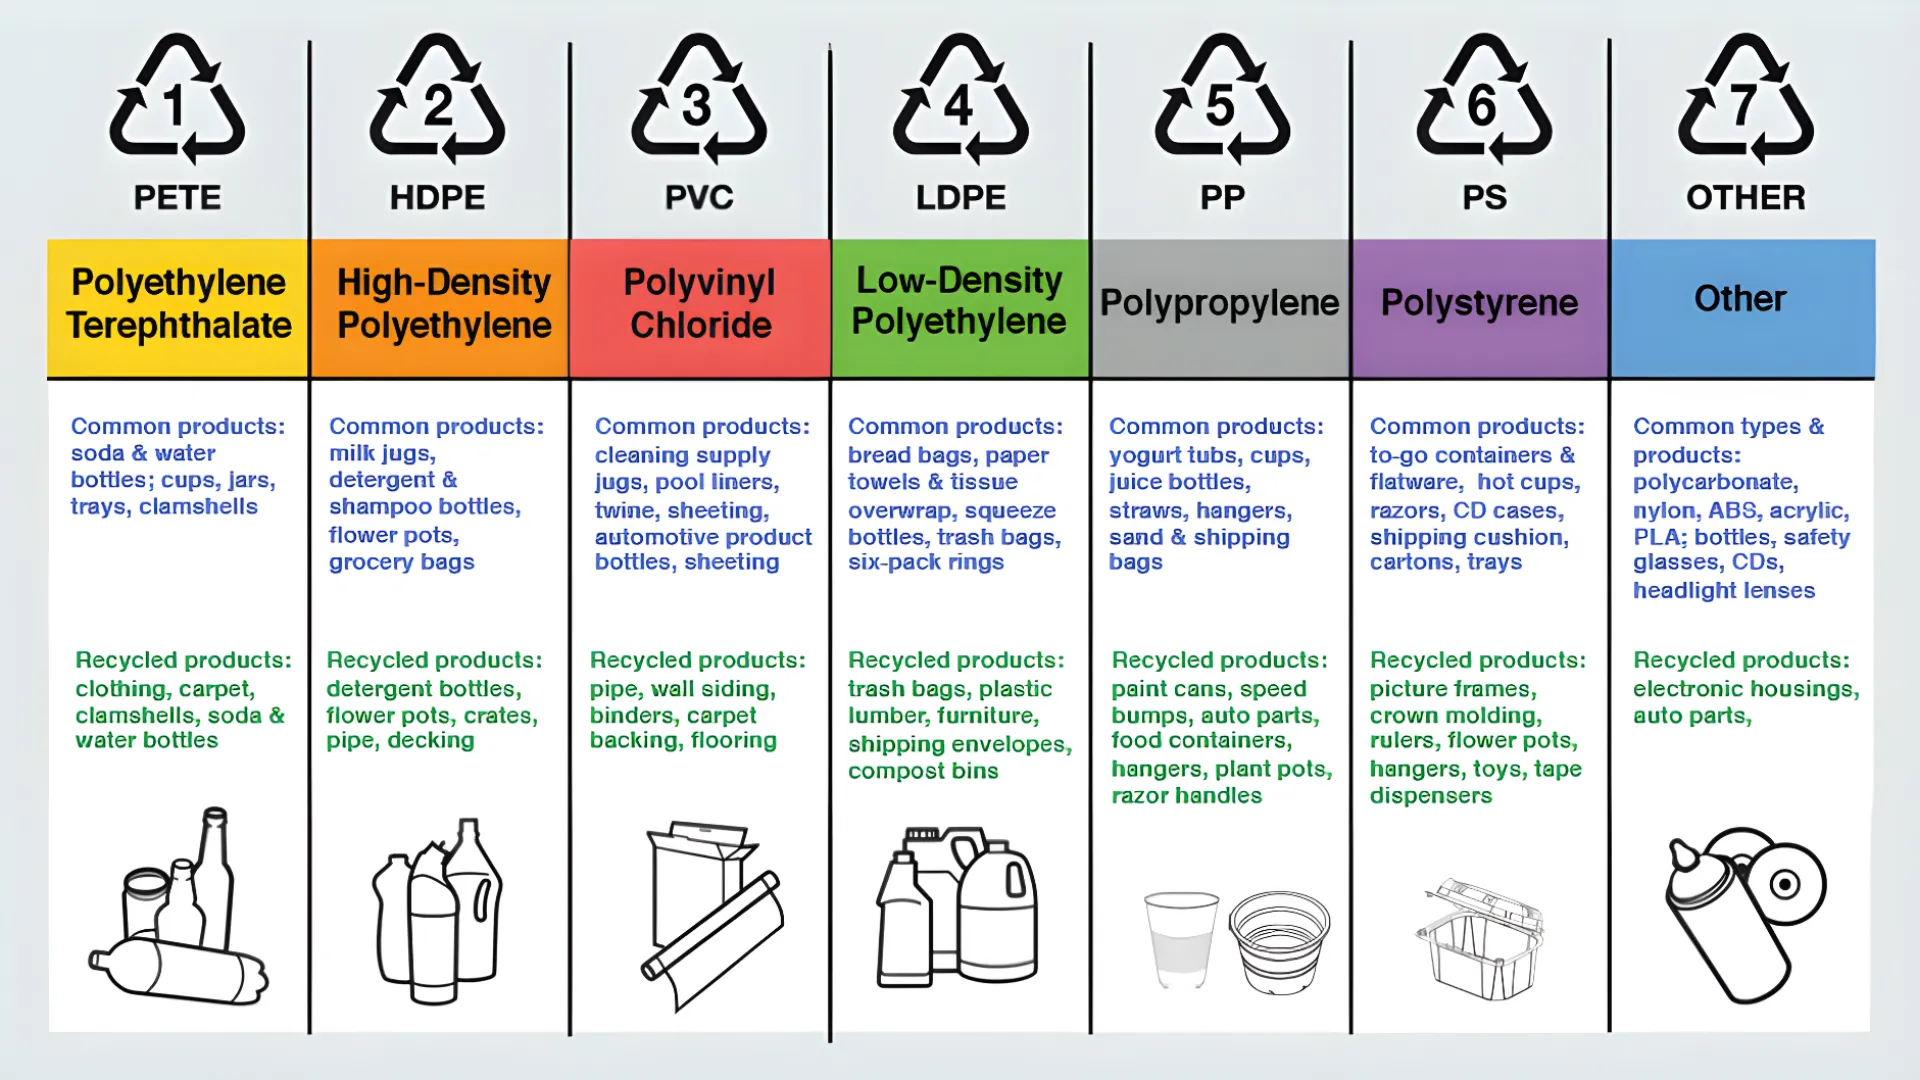
A rentabilidade de uma operação de reciclagem depende inteiramente da matéria-prima. Misturar polímeros incompatíveis (por exemplo, PVC com PET) pode danificar catastroficamente o equipamento de extrusão e tornar os flocos finais de rPET invendáveis. Para os operadores de fábricas, dominar o ASTM International Resin Identification Coding System (RIC) é a primeira linha de defesa contra a contaminação.
Este guia analisa os sete códigos de resina na perspetiva do processamento industrial — quanto vale cada plástico, o que o contamina, e as específicas máquinas de reciclagem necessário para cada polímero.
PET (tereftalato de polietileno)
- Origem: garrafas de bebidas, tabuleiros alimentares, têxteis de poliéster.
- Propriedades: alta transparência, resistência a solventes, afunda em água (densidade 1,38 g/cm³).
- Valor de mercado: o plástico mais reciclado do mundo; flocos de rPET limpos e pellets de rPET de grau alimentar alcançam preços premium.
- Principal risco de contaminação: PVC. Mesmo pequenas quantidades de PVC num fluxo de PET degradam-se às temperaturas de processamento do PET, libertando ácido clorídrico que amarelece o fundido e destrói os equipamentos. O objetivo da indústria é menos de 50 ppm de PVC em flocos de rPET.
- Requisito de processamento: rótulos e colas são os principais contaminantes. Uma linha de lavagem de garrafas PET com lavagem cáustica a quente é obrigatória para atingir a pureza necessária para aplicações de fibra ou bottle-to-bottle.
HDPE (polietileno de alta densidade)
- Origem: embalagens de detergente, frascos de champô, bidões de óleo, caixas.
- Propriedades: alta relação resistência-densidade, flutua em água (densidade 0,93–0,97 g/cm³).
- Valor de mercado: forte procura de HDPE reciclado em tubos, madeira plástica e novas embalagens; o HDPE natural (não pigmentado) alcança o preço mais alto.
- Principal risco de contaminação: cores misturadas e tampas de PP. A triagem por cor importa — uma única garrafa escura num fluxo natural desvaloriza todo o lote.
- Requisito de processamento: o HDPE rígido requer corte de alto binário. Uma Triturador de eixo único trata da redução inicial de pedaços grossos, seguida de tanques de separação por flutuação que separam o HDPE de contaminantes que afundam como PET e PVC.
PVC (Cloreto de Polivinilo).
- Origem: tubos, perfis de janelas, isolamento de cabos, blisters.
- Propriedades: o teor de cloro torna-o sensível ao calor; a degradação liberta ácido clorídrico (HCl).
- Valor de mercado: o PVC reciclado tem procura sólida em produtos de construção, mas apenas quando processado corretamente — PVC degradado não vale nada.
- Principal risco de contaminação: PVC é o risco de contaminação para outros fluxos, especialmente PET. No seu próprio fluxo, o perigo é a degradação térmica durante o processamento.
- Requisito de processamento: nunca processe PVC numa extrusora standard de uso geral. Requer geometria de fuso especializada e controlo rigoroso da temperatura para evitar a degradação. Utilize trituradoras de PVC para redução de tamanho, e mantenha as temperaturas de processamento estritamente dentro da janela segura.
LDPE (polietileno de baixa densidade)

- Origem: filme retrátil, sacos de compras, filme agrícola, filme estirável.
- Propriedades: alta ductilidade, baixa resistência à tração, flutua em água (densidade 0,91–0,94 g/cm³).
- Valor de mercado: os pellets de LDPE reciclado são amplamente usados em novo filme e sacos; a economia depende muito da qualidade da lavagem, pois os filmes trazem contaminação superficial.
- Principal risco de contaminação: terra e humidade no filme agrícola, mais rótulos de papel no filme comercial. Os filmes também enrolam-se nos rotores standard, bloqueando equipamentos concebidos para plásticos rígidos.
- Requisito de processamento: utilize uma linha dedicada linha de lavagem para reciclagem de filme com prensa de parafuso integrada (prensa de parafuso de diâmetro variável) para desidratar mecanicamente o material fofo antes de peletizar — a secagem térmica por si só não é económica para filmes.
PP (Polipropileno)
- Origem: tampas de garrafas, embalagens de iogurte, para-choques, sacos tecidos.
- Propriedades: alto ponto de fusão, resistência química, flutua em água (densidade 0,90–0,92 g/cm³).
- Valor de mercado: procura crescente à medida que as marcas mudam de outras resinas para PP; o PP automóvel tem um circuito fechado bem estabelecido.
- Principal risco de contaminação: frequentemente misturado com PE. Ambos parecem-se e processam-se de forma semelhante, mas misturá-los desvaloriza ambos.
- Requisito de processamento: os tanques de flutuação separam o PP (flutua) do PET e PVC (afundam). Para tampas de garrafas — a clássica mistura PP/PE — a separação por flutuação após trituração produz flocos de PP limpos.
PS (poliestireno)
- Origem: embalagens de espuma expandida (EPS), talheres e copos descartáveis (HIPS).
- Propriedades: rígido mas quebradiço; o EPS é 98% ar.
- Valor de mercado: limitado mas real — o EPS densificado torna-se pellets de PS para molduras, cabides e produtos de construção.
- Principal risco de contaminação: volume. O EPS não compactado não é económico de transportar e bloqueia trituradoras convencionais.
- Requisito de processamento: densifique primeiro com um compactador a frio ou máquina de fusão a quente, depois triture. Saltar a etapa de densificação é o erro clássico da reciclagem de EPS.
Outros (código 7)
- Materiais comuns: PC (policarbonato), ABS, PA/náilon, PMMA (acrílico), PLA (bioplástico), compósitos multicamada.
- Realidade da reciclagem: O código 7 é uma categoria geral, não um material. Estes plásticos são frequentemente incompatíveis com fluxos de reciclagem standard e são rejeitados, a menos que tenha uma matéria-prima identificada, separada e um mercado final comprometido.
- Principal risco de contaminação: O PLA num fluxo de PET é particularmente destrutivo — parece PET, afunda como PET, mas funde a temperatura mais baixa e arruína o lote.
- Requisito de processamento: trate o código 7 como risco de contaminação até prova em contrário. A triagem ótica NIR e especificações rigorosas de fardos precedem qualquer redução de tamanho ou extrusão.
Como as fábricas triam por código de resina
Conhecer os códigos é apenas metade do trabalho — uma fábrica tem de separá-los ao ritmo de toneladas por hora. Triagem manual pelo código moldado processa peças grandes identificáveis no início da linha. Triadoras óticas de infravermelho próximo (NIR) identificam o tipo de polímero automaticamente enquanto o material passa no transportador, ejetando peças fora de especificação com jatos de ar. Tanques de flutuação-afundamento separam depois por densidade: as poliolefinas (PE, PP) flutuam enquanto PET, PVC e PS afundam — um passo barato de alto rendimento que recupera o que a triagem ótica não deteta.
Os três métodos complementam-se: manual para o óbvio, NIR para velocidade e precisão, flutuação para a separação final por densidade. As fábricas que saltam a triagem e trituram fardos mistos descobrem o custo depois — em pellets degradados, fusos danificados e cargas rejeitadas.
Tabela de compatibilidade de processamento
| Plástico | Densidade (g/cm³) | Flutuar/Afundar na Água | Máquina Primária |
|---|---|---|---|
| PET | 1.38 | Afundar | Lavadora a quente |
| HDPE | 0,93–0,97 | Flutuar | Triturador |
| PVC | 1,16–1,45 | Afundar | Granulador Especializado |
| LDPE | 0,91–0,94 | Flutuar | Espremedor de Filme. |
| PP | 0,90–0,92 | Flutuar | Tanque de Flutuação. |
| PS | 1,04–1,07 | Afundar | Densificador / Termofusão |
| Outro. | Varia | Varia | Triagem NIR / Linha Dedicada |
Perguntas frequentes
O que significam os códigos de resina do plástico?
Os sete códigos de identificação de resinas (1–7) identificam o polímero base de um artigo de plástico: 1 PET, 2 HDPE, 3 PVC, 4 LDPE, 5 PP, 6 PS, 7 Outros. Foram concebidos para triagem, não como garantia de reciclabilidade — um artigo com código 3 é tecnicamente reciclável, mas raramente reciclado na recolha seletiva.
Que códigos de resina são mais rentáveis reciclar?
O PET (1) e o HDPE (2) têm os maiores e mais líquidos mercados e os melhores preços para material limpo. O PP (5) cresce rapidamente. O PVC (3) e o PS (6) têm mercados de nicho que dependem de processamento dedicado. O código 7 geralmente não é económico sem um comprador específico.
Porque é tão perigosa a contaminação por PVC?
O PVC degrada-se às temperaturas de processamento do PET, libertando ácido clorídrico que descolora o fundido, corrói os equipamentos e arruína o lote. É por isso que os recicladores de PET visam menos de 50 ppm de PVC — e porque separação por flutuação-afundamento que afunda o PVC separando-o das poliolefinas flutuantes é prática corrente.
Podem processar-se juntos diferentes códigos de resina?
Apenas dentro de certos limites. O PE e o PP (códigos 2/4/5) são por vezes processados juntos para produtos de menor grau. Mas PET com PVC, ou PLA com PET, são combinações destrutivas. Em caso de dúvida, trie primeiro — triar custa sempre menos que um lote arruinado.
Como identificam as fábricas os códigos de resina em grande escala?
A triagem manual pelo código moldado funciona para peças grandes; as triadoras óticas de infravermelho próximo (NIR) identificam o tipo de polímero automaticamente à velocidade do transportador; os tanques de flutuação separam por densidade. A maioria das fábricas combina os três.
De que máquinas preciso para cada código de resina?
O PET precisa de uma linha de garrafas com lavagem a quente; o HDPE/PP precisam de trituradoras mais tanques de flutuação; o PVC precisa de trituradoras especializadas e extrusão com temperatura controlada; o filme LDPE precisa de uma linha de lavagem de filme com prensa; o EPS precisa primeiro de um densificador. A gama de máquinas de reciclagem cobre cada configuração.
O código de resina diz-me se algo é reciclável?
Não de forma fiável. O código identifica o material, mas a reciclabilidade depende da recolha local, da triabilidade, da contaminação e dos mercados finais. Para os operadores, o código é uma ajuda de triagem — não um plano de negócios.
Na Rumtoo concebemos sistemas chave-na-mão completos em torno destas propriedades dos materiais. Compreender a química do seu fluxo de resíduos permite-nos configurar a máquina de reciclagem adequada para um ROI máximo — contacte a nossa equipa de engenharia com a sua mistura de materiais para uma recomendação à medida.
