
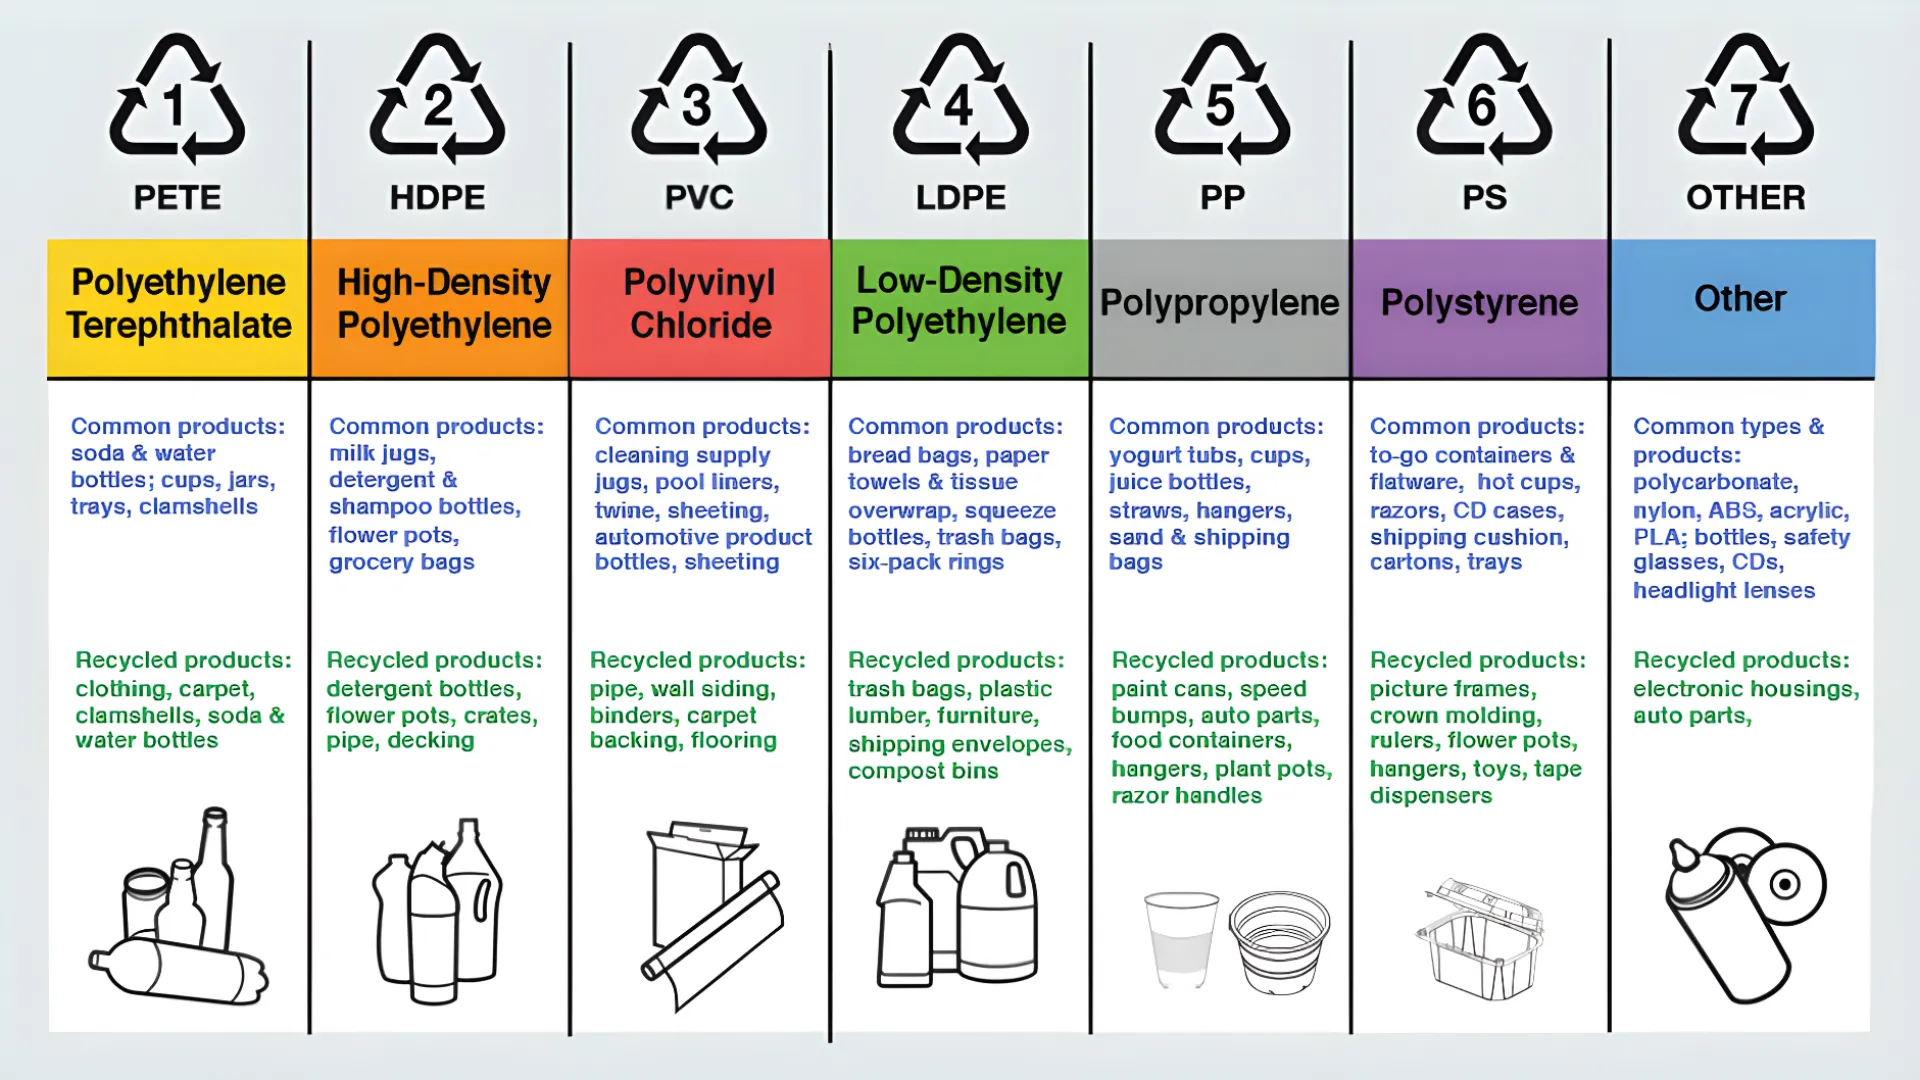
La rentabilité d'une opération de recyclage dépend entièrement de la matière première. Mélanger des polymères incompatibles (par ex. PVC avec PET) peut endommager catastrophiquement les équipements d'extrusion et rendre les flocons rPET finaux invendables. Pour les opérateurs d'usine, maîtriser le système de codage d'identification des résines ASTM International (RIC) est la première ligne de défense contre la contamination.
Ce guide analyse les sept codes de résine du point de vue du traitement industriel — ce que vaut chaque plastique, ce qui le contamine, et les spécifiques machines de recyclage requis pour chaque polymère.
PET (polyéthylène téréphtalate)
- Origine : bouteilles de boissons, barquettes alimentaires, textiles en polyester.
- Propriétés : haute transparence, résistance aux solvants, coule dans l'eau (densité 1,38 g/cm³).
- Valeur marchande : le plastique le plus recyclé au monde ; les paillettes de rPET propres et les granulés de rPET de qualité alimentaire atteignent des prix premium.
- Principal risque de contamination : Le PVC. Même de faibles quantités de PVC dans un flux de PET se dégradent aux températures de transformation du PET, libérant de l'acide chlorhydrique qui jaunit la matière fondue et détruit les équipements. L'objectif de l'industrie est inférieur à 50 ppm de PVC dans les paillettes de rPET.
- Exigence de traitement : les étiquettes et les colles sont les principaux contaminants. Une Ligne de lavage de bouteilles PET avec lavage caustique à chaud est obligatoire pour atteindre la pureté requise pour les applications fibre ou bouteille-à-bouteille.
PEHD (polyéthylène haute densité)
- Origine : bidons de détergent, flacons de shampoing, fûts d'huile, caisses.
- Propriétés : rapport résistance/densité élevé, flotte dans l'eau (densité 0,93–0,97 g/cm³).
- Valeur marchande : forte demande de PEHD recyclé pour les tuyaux, le bois d'œuvre et les nouveaux contenants ; le PEHD naturel (non pigmenté) obtient le prix le plus élevé.
- Principal risque de contamination : couleurs mélangées et bouchons en PP. Le tri par couleur compte — une seule bouteille sombre dans un flux naturel déclasse tout le lot.
- Exigence de traitement : le PEHD rigide exige un cisaillement à couple élevé. Un déchiqueteur mono-arbre assure la réduction initiale des gros morceaux, suivie de cuves de séparation par flottation qui séparent le PEHD des contaminants qui coulent comme le PET et le PVC.
PVC (chlorure de polyvinyle)
- Origine : tuyaux, profilés de fenêtres, isolation de câbles, blisters.
- Propriétés : la teneur en chlore le rend sensible à la chaleur ; la dégradation libère de l'acide chlorhydrique (HCl).
- Valeur marchande : le PVC recyclé a une demande solide dans les produits de construction, mais uniquement s'il est correctement transformé — le PVC dégradé ne vaut rien.
- Principal risque de contamination : PVC est le risque de contamination pour les autres flux, en particulier le PET. Dans son propre flux, le danger est la dégradation thermique pendant la transformation.
- Exigence de traitement : ne passez jamais du PVC dans une extrudeuse standard à usage général. Il exige une géométrie de vis spéciale et un contrôle strict de la température pour éviter la dégradation. Utilisez des broyeurs à PVC pour la réduction de taille, et maintenez les températures de transformation strictement dans la plage sûre.
PEBD (polyéthylène basse densité)

- Origine : film étirable, sacs de courses, film agricole, film étirable.
- Propriétés : haute ductilité, faible résistance à la traction, flotte dans l'eau (densité 0,91–0,94 g/cm³).
- Valeur marchande : les granulés de PEBD recyclé sont largement utilisés dans les nouveaux films et sacs ; la rentabilité dépend fortement de la qualité du lavage, car les films portent une contamination de surface.
- Principal risque de contamination : terre et humidité sur le film agricole, plus étiquettes papier sur le film commercial. Les films s'enroulent aussi autour des rotors standard, bloquant les équipements conçus pour les plastiques rigides.
- Exigence de traitement : utilisez une ligne dédiée ligne de lavage pour le recyclage des films avec une presse à vis intégrée (presse à vis de diamètre variable) pour déshydrater mécaniquement le floc avant la granulation — le séchage thermique seul n'est pas rentable pour les films.
PP (Polypropylène)
- Origine : bouchons de bouteilles, pots de yaourt, pare-chocs, sacs tissés.
- Propriétés : point de fusion élevé, résistance chimique, flotte dans l'eau (densité 0,90–0,92 g/cm³).
- Valeur marchande : demande croissante à mesure que les marques passent d'autres résines au PP ; le PP automobile a une boucle fermée bien établie.
- Principal risque de contamination : souvent mélangé au PE. Les deux se ressemblent et se transforment de façon similaire, mais les mélanger dégrade les deux.
- Exigence de traitement : les cuves de flottation séparent le PP (flotte) du PET et du PVC (coulent). Pour les bouchons de bouteilles — le classique mélange PP/PE — la séparation par flottation après broyage donne des paillettes de PP propres.
PS (polystyrène)
- Origine : emballages en mousse expansée (PSE), couverts et gobelets jetables (HIPS).
- Propriétés : rigide mais cassant ; le PSE est composé à 98 % d'air.
- Valeur marchande : limité mais réel — le PSE densifié devient des granulés de PS pour cadres, cintres et produits de construction.
- Principal risque de contamination : le volume. Le PSE non compacté n'est pas rentable à transporter et bloque les broyeurs conventionnels.
- Exigence de traitement : densifiez d'abord avec un compacteur à froid ou une machine de thermofusion, puis broyez. Sauter l'étape de densification est l'erreur classique du recyclage du PSE.
Autres (code 7)
- Matériaux courants : PC (polycarbonate), ABS, PA/nylon, PMMA (acrylique), PLA (bioplastique), composites multicouches.
- Réalité du recyclage : Le code 7 est une catégorie fourre-tout, pas un matériau. Ces plastiques sont souvent incompatibles avec les flux de recyclage standard et sont rejetés sauf si vous disposez d'une matière première identifiée, séparée et d'un marché final engagé.
- Principal risque de contamination : Le PLA dans un flux de PET est particulièrement destructeur — il ressemble au PET, coule comme le PET, mais fond à plus basse température et ruine le lot.
- Exigence de traitement : considérez le code 7 comme un risque de contamination jusqu'à preuve du contraire. Le tri optique NIR et des spécifications de balles strictes précèdent toute réduction de taille ou extrusion.
Comment les usines trient par code de résine
Connaître les codes n'est que la moitié du travail — une usine doit les séparer à un rythme de tonnes par heure. Tri manuel par le code moulé traite les grandes pièces identifiables en tête de ligne. Trieurs optiques à proche infrarouge (NIR) identifient le type de polymère automatiquement pendant que la matière passe sur le convoyeur, éjectant les pièces hors spécification par jets d'air. réservoirs flottants séparent ensuite par densité : les polyoléfines (PE, PP) flottent tandis que le PET, le PVC et le PS coulent — une étape bon marché à haut débit qui récupère ce que le tri optique manque.
Les trois méthodes se complètent : manuel pour l'évident, NIR pour la vitesse et la précision, flottation pour la séparation finale par densité. Les usines qui sautent le tri et broient des balles mixtes en découvrent le coût en aval — en granulés dégradés, vis endommagées et chargements rejetés.
Tableau de compatibilité de traitement
| Plastique | Densité (g/cm³) | Flotte/Coule dans l'eau | Machine principale |
|---|---|---|---|
| PET | 1.38 | Couler | Laveuse à chaud |
| PEHD | 0,93–0,97 | Flotter | Broyeur |
| PVC | 1,16–1,45 | Couler | Granulateur spécialisé |
| PEBD | 0,91–0,94 | Flotter | Presse à film plastique |
| PP | 0,90–0,92 | Flotter | Cuve de flottation-décantation |
| PS | 1,04–1,07 | Couler | Densificateur / Thermofusible |
| Autre | Varie | Varie | Ligne de tri NIR / Ligne dédiée |
Foire aux questions
Que signifient les codes de résine du plastique ?
Les sept codes d'identification des résines (1–7) identifient le polymère de base d'un article en plastique : 1 PET, 2 PEHD, 3 PVC, 4 PEBD, 5 PP, 6 PS, 7 Autres. Ils ont été conçus pour le tri, pas comme garantie de recyclabilité — un article codé 3 est techniquement recyclable mais rarement recyclé en collecte sélective.
Quels codes de résine sont les plus rentables à recycler ?
Le PET (1) et le PEHD (2) ont les marchés les plus vastes et les plus liquides ainsi que les meilleurs prix pour la matière propre. Le PP (5) croît rapidement. Le PVC (3) et le PS (6) ont des marchés de niche qui dépendent d'un traitement dédié. Le code 7 n'est généralement pas rentable sans acheteur spécifique.
Pourquoi la contamination au PVC est-elle si dangereuse ?
Le PVC se dégrade aux températures de transformation du PET, libérant de l'acide chlorhydrique qui décolore la matière fondue, corrode les équipements et ruine le lot. C'est pourquoi les recycleurs de PET visent moins de 50 ppm de PVC — et pourquoi séparation par gravité-flottaison qui fait couler le PVC en le séparant des polyoléfines flottantes est une pratique standard.
Peut-on transformer ensemble différents codes de résine ?
Seulement dans certaines limites. Le PE et le PP (codes 2/4/5) sont parfois transformés ensemble pour des produits de moindre qualité. Mais PET avec PVC, ou PLA avec PET, sont des combinaisons destructrices. En cas de doute, triez d'abord — trier coûte toujours moins cher qu'un lot ruiné.
Comment les usines identifient-elles les codes de résine à grande échelle ?
Le tri manuel par le code moulé fonctionne pour les grandes pièces ; les trieurs optiques à proche infrarouge (NIR) identifient le type de polymère automatiquement à vitesse de convoyeur ; les cuves de flottation séparent par densité. La plupart des usines combinent les trois.
De quelles machines ai-je besoin pour chaque code de résine ?
Le PET a besoin d'une ligne de bouteilles avec lavage à chaud ; le PEHD/PP ont besoin de broyeurs plus des cuves de flottation ; le PVC a besoin de broyeurs spécialisés et d'une extrusion à température contrôlée ; le film PEBD a besoin d'une ligne de lavage de film avec presse ; le PSE a besoin d'abord d'un densifieur. La gamme de machines de recyclage couvre chaque configuration.
Le code de résine indique-t-il si quelque chose est recyclable ?
Pas de façon fiable. Le code identifie le matériau, mais la recyclabilité dépend de la collecte locale, de la triabilité, de la contamination et des marchés finaux. Pour les opérateurs, le code est une aide au tri — pas un plan d'affaires.
Chez Rumtoo, nous concevons des systèmes clés en main complets autour de ces propriétés des matériaux. Comprendre la chimie de votre flux de déchets nous permet de configurer la machine de recyclage adaptée pour un ROI maximal — contactez notre équipe d'ingénierie avec votre mélange de matériaux pour une recommandation sur mesure.
