


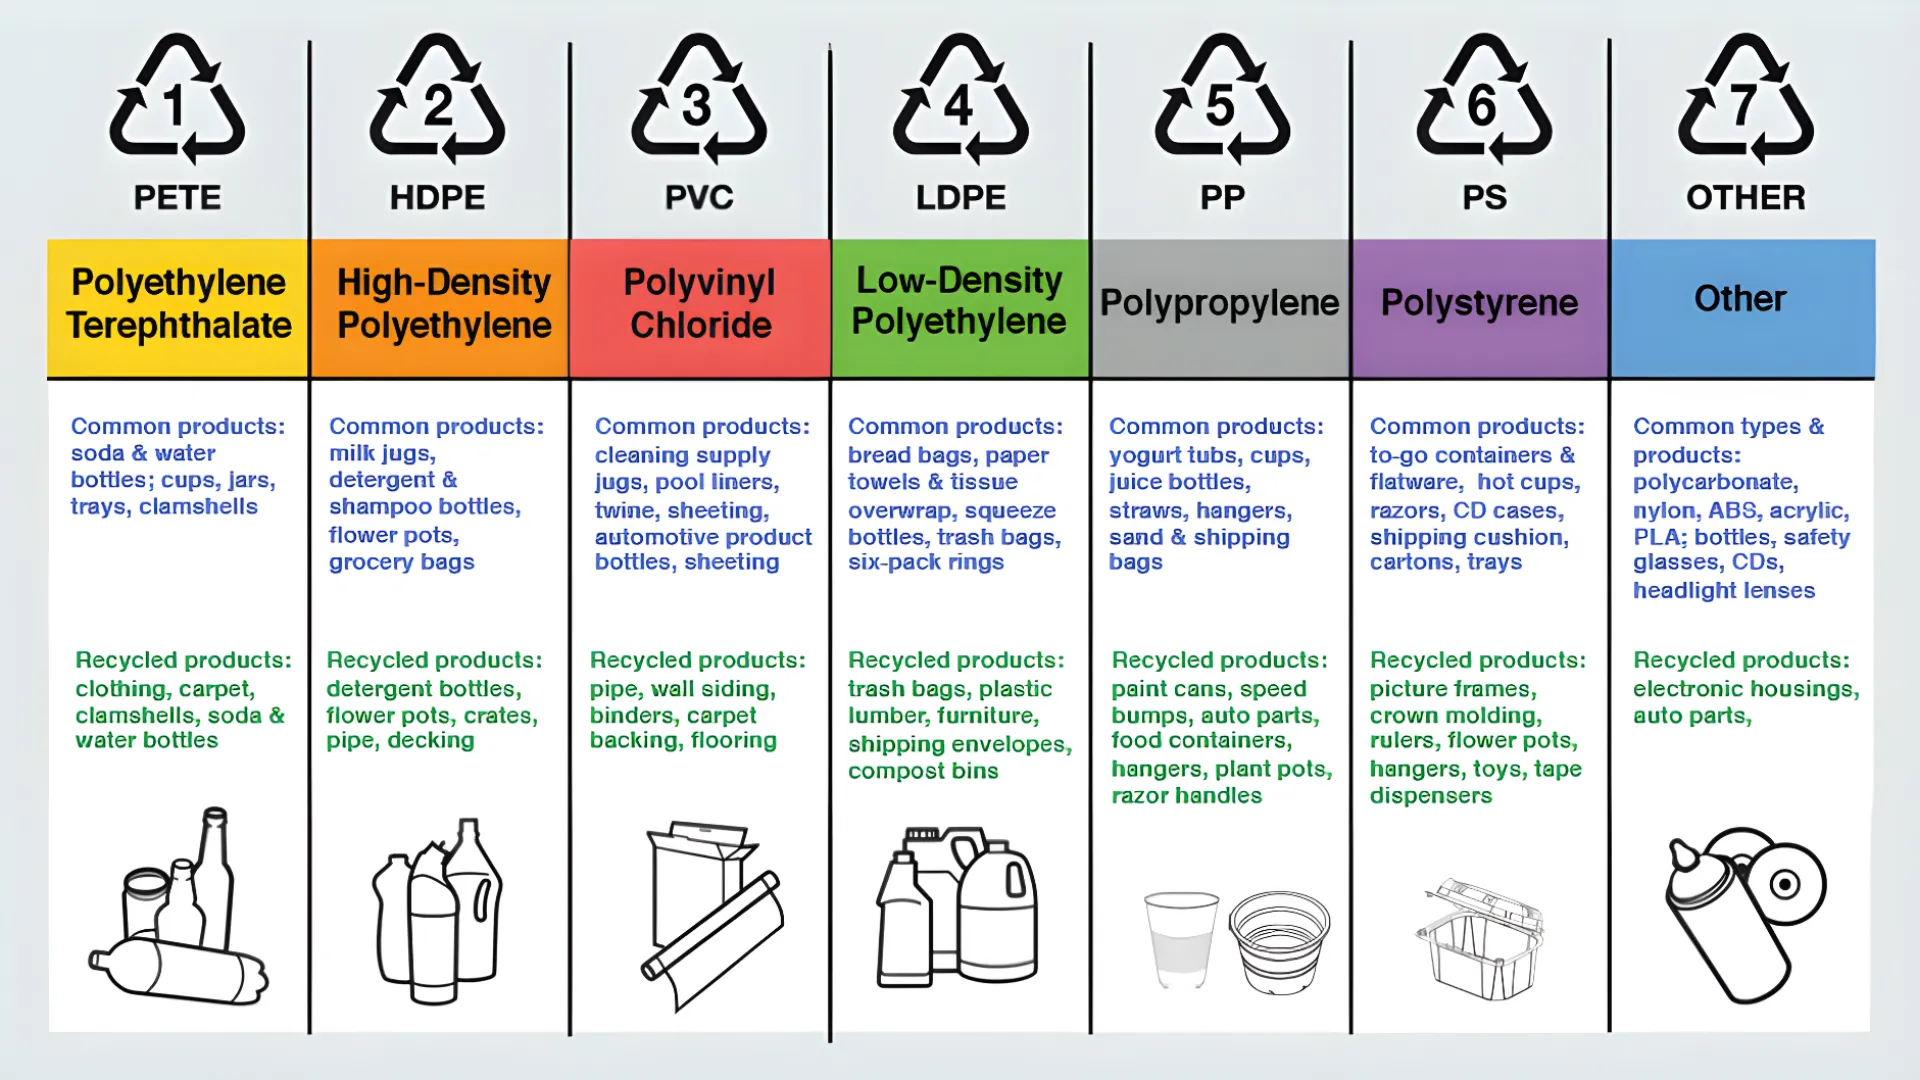
Rentowność operacji recyklingu zależy całkowicie od surowca. Mieszanie niekompatybilnych polimerów (np. PVC z PET) może katastrofalnie uszkodzić urządzenia do ekstruzji i sprawić, że końcowe płatki rPET staną się niesprzedawalne. Dla operatorów zakładów opanowanie systemu ASTM International Resin Identification Coding System (RIC) jest pierwszą linią obrony przed zanieczyszczeniami.
Niniejszy przewodnik analizuje siedem kodów żywicy z perspektywy przemysłowego przetwarzania — ile wart jest każdy plastik, co go zanieczyszcza, i konkretne maszyny do recyklingu wymagane dla każdego polimeru.
PET (politereftalan etylenu)
- Źródło: butelki po napojach, tacki spożywcze, tekstylia poliestrowe.
- Właściwości: wysoka przezroczystość, odporność na rozpuszczalniki, tonie w wodzie (gęstość 1,38 g/cm³).
- Wartość rynkowa: najczęściej przetwarzany plastik na świecie; czyste płatki rPET i spożywczy granulat rPET osiągają ceny premium.
- Główne ryzyko zanieczyszczenia: PVC. Nawet niewielkie ilości PVC w strumieniu PET degradują w temperaturach przetwarzania PET, uwalniając kwas solny, który żółci stop i niszczy urządzenia. Celem branżowym jest poniżej 50 ppm PVC w płatkach rPET.
- Wymagania procesowe: etykiety i kleje są głównymi zanieczyszczeniami. Linia do mycia butelek PET z gorącym myciem alkalicznym jest obowiązkowa, aby osiągnąć czystość wymaganą do zastosowań włókienniczych lub bottle-to-bottle.
HDPE (polietylen wysokiej gęstości)
- Źródło: kanistry po detergentach, butelki po szamponach, beczki po oleju, skrzynki.
- Właściwości: wysoki stosunek wytrzymałości do gęstości, pływa w wodzie (gęstość 0,93–0,97 g/cm³).
- Wartość rynkowa: silny popyt na recyklingowy HDPE do rur, tarcicy i nowych opakowań; naturalny (niebarwiony) HDPE osiąga najwyższą cenę.
- Główne ryzyko zanieczyszczenia: mieszane kolory i nakrętki PP. Sortowanie kolorystyczne ma znaczenie — jedna ciemna butelka w naturalnym strumieniu obniża klasę całej partii.
- Wymagania procesowe: sztywny HDPE wymaga cięcia o wysokim momencie obrotowym. rozdrabniacz jednowałowy zajmuje się wstępnym rozdrabnianiem grubych brył, po którym następują wanny flotacyjne oddzielające HDPE od tonących zanieczyszczeń, takich jak PET i PVC.
PVC (polichlorek winylu)
- Źródło: rury, profile okienne, izolacje kabli, blistry.
- Właściwości: zawartość chloru czyni go wrażliwym na ciepło; degradacja uwalnia kwas solny (HCl).
- Wartość rynkowa: recyklingowe PVC cieszy się solidnym popytem w produktach budowlanych, ale tylko przy prawidłowym przetwarzaniu — zdegradowane PVC jest bezwartościowe.
- Główne ryzyko zanieczyszczenia: PCV jest ryzykiem zanieczyszczenia dla innych strumieni, zwłaszcza PET. We własnym strumieniu niebezpieczeństwem jest degradacja termiczna podczas przetwarzania.
- Wymagania procesowe: nigdy nie przetwarzaj PVC na standardowej uniwersalnej wytłaczarce. Wymaga specjalnej geometrii ślimaka i ścisłej kontroli temperatury, aby zapobiec degradacji. Używaj specjalistycznych rozdrabniaczy do PVC do rozdrabniania i utrzymuj temperatury przetwarzania ściśle w bezpiecznym oknie.
LDPE (polietylen niskiej gęstości)

- Źródło: folia termokurczliwa, torby na zakupy, folia rolnicza, folia stretch.
- Właściwości: wysoka ciągliwość, niska wytrzymałość na rozciąganie, pływa w wodzie (gęstość 0,91–0,94 g/cm³).
- Wartość rynkowa: granulat recyklingowego LDPE jest szeroko stosowany w nowej folii i torbach; ekonomika silnie zależy od jakości mycia, ponieważ folie niosą zanieczyszczenia powierzchniowe.
- Główne ryzyko zanieczyszczenia: ziemia i wilgoć na folii rolniczej oraz etykiety papierowe na folii komercyjnej. Folie owijają się też wokół standardowych wirników, blokując urządzenia przeznaczone do twardych tworzyw.
- Wymagania procesowe: użyj dedykowanej linii myjącej do recyklingu folii ze zintegrowaną prasą ślimakową (prasa ślimakowa o zmiennej średnicy) do mechanicznego odwadniania puszystego materiału przed peletowaniem — samo suszenie termiczne jest nieekonomiczne dla folii.
PP (polipropylen)
- Źródło: nakrętki butelek, kubki po jogurtach, zderzaki, worki tkane.
- Właściwości: wysoka temperatura topnienia, odporność chemiczna, pływa w wodzie (gęstość 0,90–0,92 g/cm³).
- Wartość rynkowa: rosnący popyt w miarę przechodzenia marek z innych żywic na PP; motoryzacyjny PP ma ugruntowany obieg zamknięty.
- Główne ryzyko zanieczyszczenia: często zmieszany z PE. Oba wyglądają podobnie i przetwarzają się podobnie, ale ich mieszanie obniża klasę obu.
- Wymagania procesowe: wanny flotacyjne oddzielają PP (pływa) od PET i PVC (toną). W przypadku nakrętek butelek — klasycznej mieszanki PP/PE — separacja flotacyjna po rozdrobnieniu daje czyste płatki PP.
PS (polistyren)
- Źródło: opakowania z pianki ekspandowanej (EPS), jednorazowe sztućce i kubki (HIPS).
- Właściwości: sztywny, ale kruchy; EPS w 98% składa się z powietrza.
- Wartość rynkowa: ograniczony, ale realny — zagęszczony EPS staje się granulatem PS do ramek, wieszaków i produktów budowlanych.
- Główne ryzyko zanieczyszczenia: objętość. Niezagęszczony EPS jest nieekonomiczny w transporcie i blokuje konwencjonalne rozdrabniacze.
- Wymagania procesowe: najpierw zagęść na zimnej zagęszczarce lub maszynie do topienia, następnie rozdrabniaj. Pominięcie etapu zagęszczania to klasyczny błąd recyklingu EPS.
Inne (kod 7)
- Typowe materiały: PC (poliwęglan), ABS, PA/nylon, PMMA (akryl), PLA (bioplastik), kompozyty wielowarstwowe.
- Realia recyklingu: Kod 7 to kategoria zbiorcza, nie materiał. Te tworzywa są często niekompatybilne ze standardowymi strumieniami recyklingu i są odrzucane, chyba że masz zidentyfikowany, wyselekcjonowany wsad i zaangażowany rynek zbytu.
- Główne ryzyko zanieczyszczenia: PLA w strumieniu PET jest szczególnie destrukcyjny — wygląda jak PET, tonie jak PET, ale topi się w niższej temperaturze i rujnuje partię.
- Wymagania procesowe: traktuj kod 7 jako ryzyko zanieczyszczenia, dopóki nie udowodniono inaczej. Optyczne sortowanie NIR i ścisłe specyfikacje bel poprzedzają każde rozdrabnianie i wytłaczanie.
Jak zakłady sortują według kodu żywicy
Znajomość kodów to tylko połowa pracy — zakład musi je rozdzielać w tempie ton na godzinę. Manual sorting według wytłoczonego kodu obsługuje duże, identyfikowalne elementy na początku linii. Optyczne sortowniki bliskiej podczerwieni (NIR) automatycznie identyfikują typ polimeru, gdy materiał przechodzi po przenośniku, wyrzucając elementy niezgodne strumieniami powietrza. Float-sink tanks następnie rozdzielają według gęstości: poliolefiny (PE, PP) pływają, podczas gdy PET, PVC i PS toną — tani etap o wysokiej wydajności, który wyłapuje to, czego nie wychwyciło sortowanie optyczne.
Trzy metody uzupełniają się: ręczna dla oczywistych, NIR dla szybkości i dokładności, flotacja dla końcowej separacji gęstościowej. Zakłady pomijające sortowanie i rozdrabniające mieszane bele poznają koszt później — w zdegradowanym granulacie, uszkodzonych ślimakach i odrzuconych ładunkach.
Tabela kompatybilności przetwarzania
| Tworzywowy | Gęstość (g/cm³) | Pływać/tonąć w wodzie | Maszyna podstawowa |
|---|---|---|---|
| PET | 1.38 | Tonięcie | Myjka gorąca |
| HDPE | 0,93–0,97 | Unoszenie | Niszczarka |
| PCV | 1,16–1,45 | Tonięcie | Specjalistyczny granulator |
| LDPE | 0,91–0,94 | Unoszenie | Wyciskarka do folii |
| PP | 0,90–0,92 | Unoszenie | Zbiornik flotacyjny |
| PS | 1,04–1,07 | Tonięcie | Zagęszczacz / gorący stop |
| Inny | Różny | Różny | Sortowanie NIR / Linia dedykowana |
Często zadawane pytania
Co oznaczają kody żywicy tworzyw sztucznych?
Siedem kodów identyfikacyjnych żywicy (1–7) identyfikuje polimer bazowy wyrobu z tworzywa: 1 PET, 2 HDPE, 3 PVC, 4 LDPE, 5 PP, 6 PS, 7 Inne. Zostały stworzone do sortowania, nie jako gwarancja przydatności do recyklingu — wyrób z kodem 3 jest technicznie przetwarzalny, ale rzadko trafia do recyklingu.
Które kody żywicy najbardziej opłaca się przetwarzać?
PET (1) i HDPE (2) mają największe i najbardziej płynne rynki oraz najlepsze ceny za czysty materiał. PP (5) szybko rośnie. PVC (3) i PS (6) mają rynki niszowe zależne od dedykowanego przetwarzania. Kod 7 jest generalnie nieekonomiczny bez konkretnego odbiorcy.
Dlaczego zanieczyszczenie PVC jest tak niebezpieczne?
PVC degraduje w temperaturach przetwarzania PET, uwalniając kwas solny, który przebarwia stop, koroduje urządzenia i rujnuje partię. Dlatego przetwórcy PET celują w poniżej 50 ppm PVC — i dlatego separacja flotacyjno-tonąca przy której PVC tonie, oddzielając się od pływających poliolefin, jest standardową praktyką.
Czy różne kody żywicy można przetwarzać razem?
Tylko w ograniczonym zakresie. PE i PP (kody 2/4/5) są czasem przetwarzane razem na produkty niższej klasy. Ale PET z PVC lub PLA z PET to kombinacje destrukcyjne. W razie wątpliwości najpierw sortuj — sortowanie zawsze kosztuje mniej niż zrujnowana partia.
Jak zakłady identyfikują kody żywicy na dużą skalę?
Ręczne sortowanie według wytłoczonego kodu sprawdza się przy dużych elementach; optyczne sortowniki bliskiej podczerwieni (NIR) automatycznie identyfikują typ polimeru z prędkością przenośnika; wanny flotacyjne rozdzielają według gęstości. Większość zakładów łączy wszystkie trzy.
Jakich maszyn potrzebuję do każdego kodu żywicy?
PET potrzebuje linii butelek z gorącym myciem; HDPE/PP potrzebują rozdrabniaczy plus wanien flotacyjnych; PVC potrzebuje specjalistycznych rozdrabniaczy i wytłaczania z kontrolą temperatury; folia LDPE potrzebuje linii myjącej do folii z prasą; EPS najpierw potrzebuje zagęszczarki. oferta maszyn do recyklingu obejmuje każdą konfigurację.
Czy kod żywicy mówi mi, czy coś nadaje się do recyklingu?
Niezbyt wiarygodnie. Kod identyfikuje materiał, ale przydatność do recyklingu zależy od lokalnej zbiórki, sortowalności, zanieczyszczenia i rynków zbytu. Dla operatorów kod jest pomocą w sortowaniu — nie biznesplanem.
W Rumtoo projektujemy kompletne systemy pod klucz wokół tych właściwości materiałów. Zrozumienie chemii Twojego strumienia odpadów pozwala nam dobrać właściwą maszyna do recyklingu dla maksymalnego ROI — skontaktuj się z naszym zespołem inżynieryjnym z Twoim miksem materiałowym, aby otrzymać dopasowaną rekomendację.
