


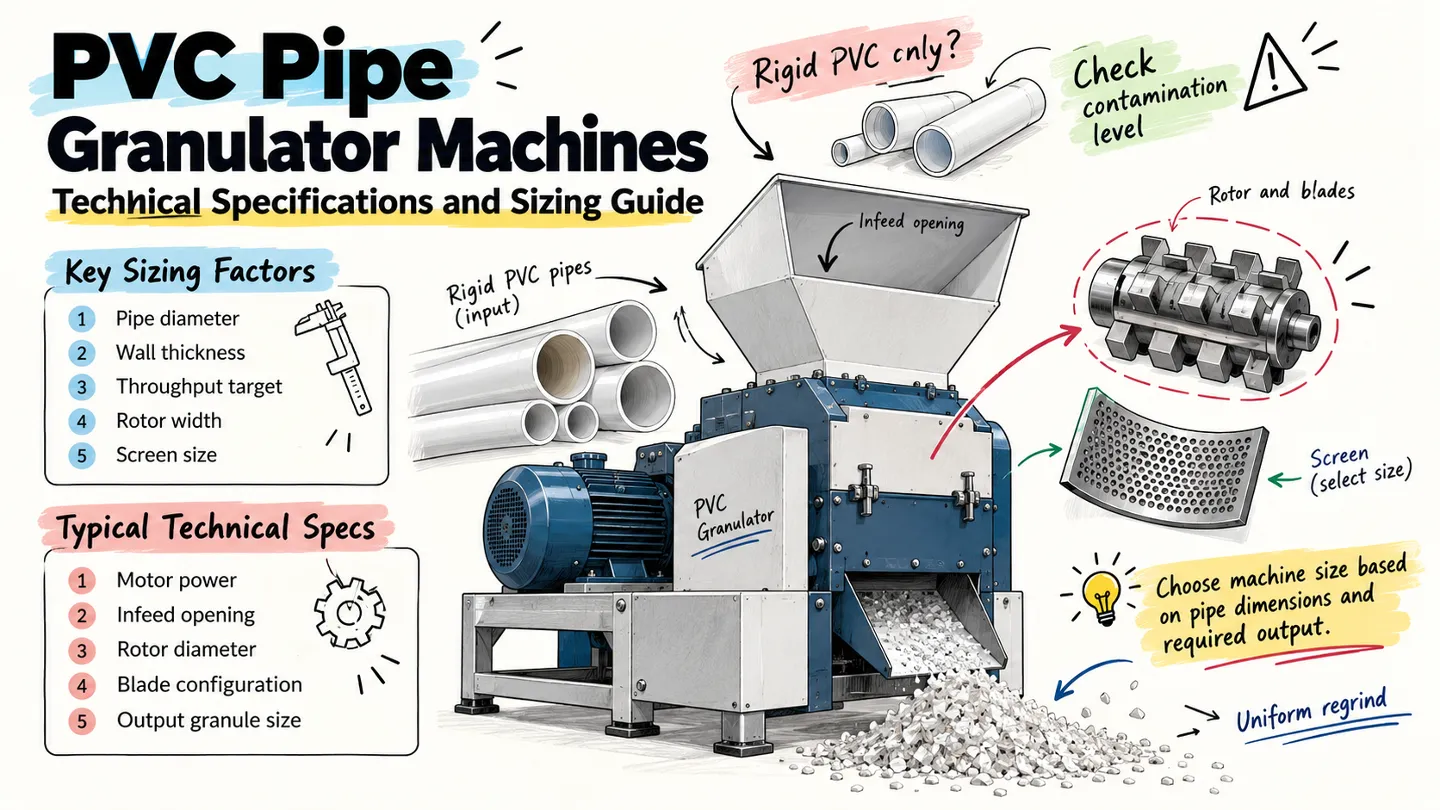
PVC-Rohrgranulatormaschinen zerkleinern lange, sperrige Kunststoffrohre und -profile zu gleichmäßigem, wiederverwendbarem Mahlgut. Betriebe nutzen diese Granulatoren, um hauseigenen Fertigungsabfall oder Post-Consumer-Rohre zu verwertbarem Aufgabegut zurückzuführen. Rumtoo entwickelt diese Systeme für die speziellen geometrischen Herausforderungen von Rohrextrusionsabfall – gegen Materialbrückenbildung und für optimierten Durchsatz.
Anwendbare Materialien und Rohstoffbeschränkungen
Standard-Zerkleinerungsmaschinen tun sich mit langen Extrusionen oft schwer – wegen Trichterbegrenzungen. Spezielle Rohrgranulatoren nutzen besondere Einzugwinkel, um durchgehende Längen sicher aufzunehmen.
- Primärer Rohstoff: Rohre aus PVC, PE, PP, PPR und Nylon.
- Sekundärmaterialien: Kunststofflatten, Holzlatten und schwere Papierhülsen.
- Verarbeitungseinschränkungen: Maximale Wandstärke und Polymerhärte bestimmen die erforderliche Rotorkonfiguration, Messermetallurgie und das benötigte Motordrehmoment.
Kernmechanismen und Funktionsprinzipien
Die Effizienz eines Rohrgranulators hängt von der Synchronisation seiner Zuführ-, Schneid- und Austragsmechanismen ab.
- Niedrige Zuführungsposition: Der Trichter sitzt parallel oder in sehr flachem Winkel zum Boden. Diese horizontale Bauweise eliminiert das arbeitsintensive manuelle Vorschneiden langer Rohre vor der Verarbeitung.
- V-förmige Schneidtechnologie: Der Rotor verfügt über eine pfeilförmige Messeranordnung, die Material zur Mitte der Schneidkammer zieht. Das verhindert Verklemmen an den Seitenwänden und eliminiert gefährlichen Rückwurf aus dem Trichter.
- Variable Rotorkonstruktionen: Rotoren werden nach Zielmaterial konfiguriert. Die Verarbeitung dickwandiger Hartkunststoffe erfordert andere Messerwinkel und Rotormasse als dünnwandige Materialien.
- Kontrollierte Entladung: Ein verstellbares Siebgewebe unter dem Rotor regelt die endgültige Mahlgutgröße.
Maschinenspezifikationen und Konstruktionsmerkmale
| Komponente | Designmerkmal | Auswirkungen auf den Betrieb |
|---|---|---|
| Einfülltrichter | Flache, horizontale Ausrichtung | Ermöglicht die sichere kontinuierliche Zuführung langer Rohrabschnitte. |
| Schneidrotor | V-förmige Chevron-Messeranordnung | Zentriert das Aufgabegut, verhindert Blockaden und gleicht die Motorlast aus. |
| Schneidemesser | Hochbeständige Stahllegierung | Hält die Scherkante länger scharf, reduziert Staub- und Wärmeentwicklung. |
| Maschinengehäuse | Schnellzugriff über geteilte Kammer | Minimiert Ausfallzeiten bei der Justierung des Messerspalts und beim Farbwechsel. |
Wartung, Verschleißteile und Betriebszeit
Die Schärfe der Messer hat direkten Einfluss auf den Energieverbrauch des Granulators und die Qualität des Mahlguts. Stumpfe Messer reißen den Kunststoff anstatt ihn zu zerkleinern, was die Motorlast erhöht und zu einem übermäßigen Anteil an Feinanteilen führt.
Die Schneidkammer verfügt über eine Schnellöffnungskonstruktion für eine zügige Wartung. Dadurch haben Techniker sofortigen Zugriff auf Rotor und Bettmesser, um notwendige Spalteinstellungen vorzunehmen oder die Messer komplett auszutauschen. Zu den routinemäßigen Wartungsprotokollen gehört die Überprüfung des genauen Abstands zwischen den rotierenden und den feststehenden Messern, um eine optimale Schneidleistung zu gewährleisten.
Dimensionierung und Auswahlkriterien
Die Auswahl der richtigen Ausrüstung hängt maßgeblich vom maximalen Rohrdurchmesser und der größten Wandstärke des zu verarbeitenden Rohrs ab. Dickwandiges, starres PVC erfordert ein deutlich höheres Drehmoment und robuste Rotorkonfigurationen, um ein Blockieren zu verhindern.
Anlagen, die eine Vielzahl von Profilformen verarbeiten, sollten einen vielseitigen PVC-Rohr- und Profilbrecher Um sicherzustellen, dass die Geometrie der Schneidkammer den sich ändernden Abmessungen des Zuschnitts entspricht, dimensionieren Sie den Motor und das optionale Abluftgebläse stets anhand Ihres maximal erforderlichen Durchsatzes in Kilogramm pro Stunde.
Passen Sie die Maschine an den Rohrdurchmesser an. Als praktische Faustregel: Rohre bis 110 mm Außendurchmesser passen zu kompakten Granulatoren mit 300–400 mm Rotordurchmesser; 160–315 mm Rohre brauchen Mittelklassemaschinen mit 500–600 mm Rotoren; Großrohre über 400 mm Außendurchmesser erfordern Heavy-Duty-Modelle mit 700 mm+ Rotoren und verstärkten Mahlkammern. Ein überdimensionierter Rotor für kleine Rohre verschwendet Energie; ein unterdimensionierter für große Rohre verursacht chronische Blockaden.
Die Wandstärke bestimmt das Drehmoment, nicht nur der Durchmesser. Ein 200 mm Rohr mit 15 mm Wand verlangt deutlich mehr Schneiddrehmoment als ein 315 mm Dünnwand-Drainagerohr. Geben Sie bei der Spezifikation immer die größte Wandstärke Ihres Stroms an — nicht den Durchschnitt. Für dickwandige Druckrohre und Formstücke bestehen Sie auf einem hochdrehmomentigen Getriebeantrieb statt einem Direktantriebsmotor gleicher Nennleistung.
Dimensionieren Sie den Durchsatz nach der Spitzenstunde, nicht nach dem Tagesdurchschnitt. Berechnen Sie die erforderlichen kg/h aus Ihrer produktionsstärksten Stunde und addieren Sie dann 20–30 % Reserve für Messerverschleiß und Zufuhrschwankungen. Eine Linie mit 500 kg Rohrabschnitten pro 8-Stunden-Schicht und Morgenspitzen braucht eine Maschine für mindestens 90–100 kg/h Spitze — nicht 62 kg/h Durchschnitt. Bestätigen Sie die Nennleistung an Ihrem realen Material: Katalogwerte werden typischerweise an sauberem Dünnwand-Rohr gemessen.
Die Siebauswahl gehört zur Dimensionierung. Feine Siebe (8–10 mm) erzeugen extrusionsfertiges Mahlgut, senken aber den Durchsatz um 20–40 % gegenüber groben Sieben (14–20 mm) für Waschstraßen-Beschickung. Wenn Ihr Folgeprozess es zulässt, starten Sie mit dem gröbsten Sieb, das die Spezifikation erfüllt — auf eine feinere Masche können Sie später immer wechseln, eine unterdimensionierte Maschine lässt sich durch einen Siebwechsel nicht retten.
Checkliste für Inbetriebnahme und Abnahme
Bevor der Granulator in den aktiven Produktionsbetrieb genommen wird, sind die folgenden Standortabnahmeprüfungen durchzuführen:
- Überprüfen Sie mithilfe von Fühlerlehren die Spaltmaße von Rotor und Bettmesser anhand der Herstellervorgaben.
- Prüfen Sie alle Endschalter und Sicherheitsverriegelungen an den Zugangsklappen der Schneidkammer und des Trichters.
- Führen Sie einen Leerlauftest durch, um ungewöhnliche Lagerschwingungen oder übermäßige Motorerwärmung festzustellen.
- Um sicherzustellen, dass der V-Rotor den anfänglichen Kraftstoß ohne Motorstillstand bewältigt, wird eine Probecharge mit dem maximal spezifizierten Rohrdurchmesser verarbeitet.
- Prüfen Sie das ausgetragene Mahlgut auf Größenhomogenität und Einhaltung der zulässigen Staubgrenzwerte.
Häufig gestellte Fragen (FAQ)
Wie lange halten die Schneidklingen, bevor sie geschärft werden müssen?
Die Standzeit der Schneidmesser hängt maßgeblich vom Ausgangsmaterial, der Wandstärke und dem Grad der Verschmutzung in der Verarbeitungsumgebung ab. Bei der Bearbeitung sauberer, starrer PVC-Rohre oder ähnlicher, unverschmutzter Profile können Anwender in der Regel mehrere Wochen im Dauerbetrieb arbeiten, bevor ein Nachschärfen erforderlich wird. Die Verwendung abrasiver Materialien, glasfaserverstärkter Kunststoffe oder das Überschreiten der empfohlenen Wandstärke beschleunigt den Schneidkantenverschleiß jedoch erheblich. Durch die strikte Einhaltung des präzisen Spaltmaßes zwischen Rotor und Gegenmesser lässt sich das Intervall zwischen den erforderlichen Wartungsstopps maximieren. Die Verwendung der vom Originalhersteller spezifizierten, hochfesten Stahlmesser verhindert zudem vorzeitiges Abstumpfen und gewährleistet einen sauberen Schnitt anstelle eines Reißens.
Wovon hängt die endgültige Korngröße des granulierten PVC ab?
Das austauschbare Siebgewebe direkt unter dem Schneidrotor bestimmt die endgültige Korngröße des Ausgabematerials. Während des Betriebs zirkuliert das Kunststoffmaterial kontinuierlich in der Schneidkammer und wird so lange zerkleinert, bis die Fragmente klein genug sind, um durch die vorgegebenen Sieböffnungen zu fallen. Anlagenbediener können diese Siebe während der Wartungsarbeiten einfach austauschen, um unterschiedliche Korngrößen des Mahlguts zu erzielen. Diese Flexibilität ist entscheidend, da die benötigte Korngröße häufig von den spezifischen Anforderungen der nachgelagerten Extruder, Spritzgießmaschinen oder anderer Compoundieranlagen abhängt.
Benötigt der Granulator ein separates Absaugsystem?
Während die Entleerung per Schwerkraft bei geringen Durchsatzmengen technisch möglich ist, wird für industrielle oder kontinuierliche Prozesse die Integration eines aktiven Absaugsystems dringend empfohlen. Ein Absauggebläse erzeugt einen Unterdruck und saugt das granulierte Mahlgut aktiv durch das Siebgewebe. Diese kontinuierliche Absaugung reduziert Reibung und Wärmestau in der geschlossenen Schneidkammer deutlich. Die Kontrolle der Innentemperatur ist besonders wichtig bei der Verarbeitung wärmeempfindlicher Polymere wie PVC, da zu hohe Temperaturen Materialzersetzung, Verschmieren oder Verstopfungen der Kammer verursachen können. Darüber hinaus automatisiert das pneumatische System die sofortige Überführung des fertigen Mahlguts in Silos oder Big Bags.
