


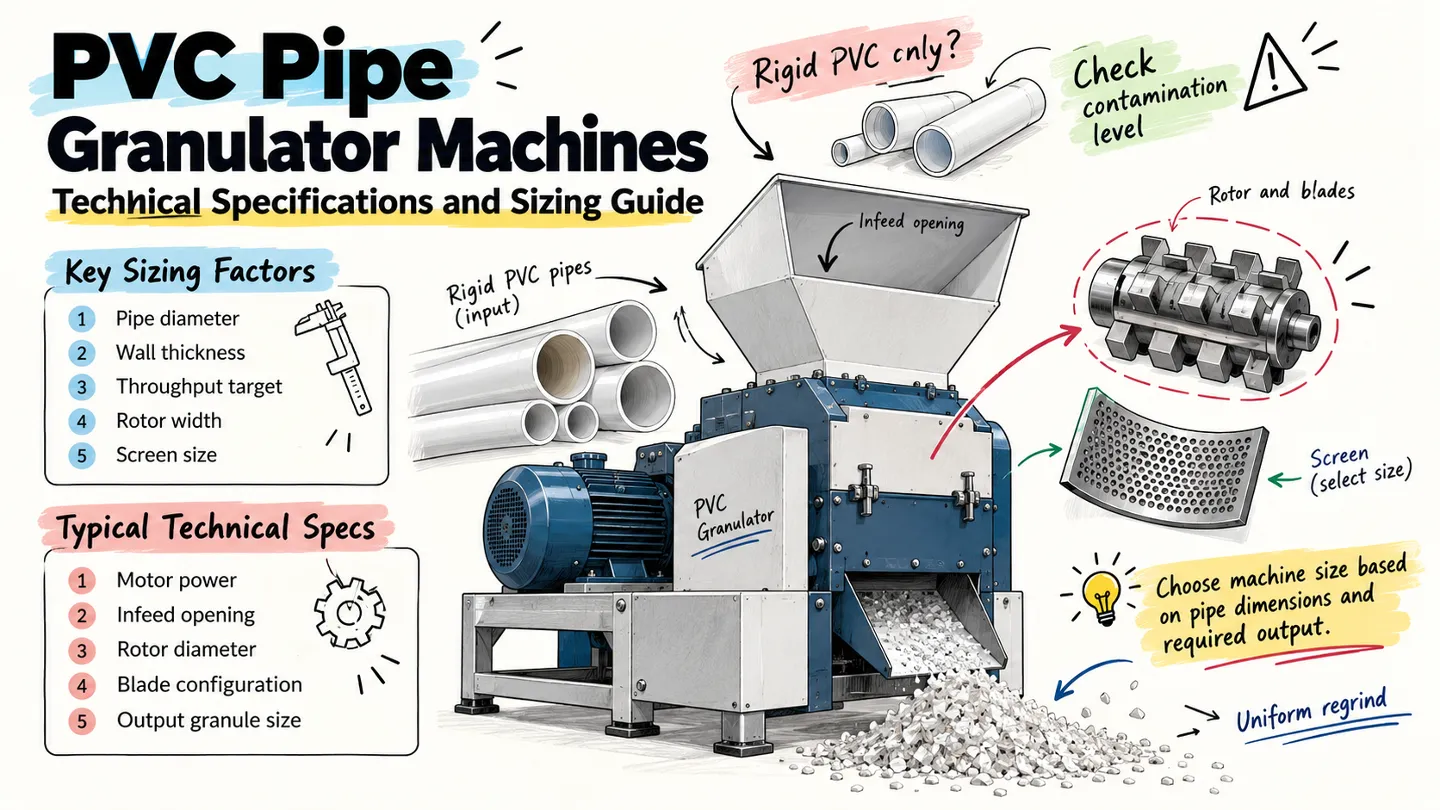
PVC pipe granulator machines rozdrabniają długie, nieporęczne rury i profile z tworzyw na jednorodny, nadający się do ponownego użycia przemiał. Zakłady używają tych granulatorów do przetwarzania wewnętrznego złomu produkcyjnego lub rur pokonsumenckich z powrotem w opłacalny surowiec. Rumtoo projektuje te systemy tak, aby radzić sobie ze specyficznymi geometrycznymi wyzwaniami odpadów z ekstruzji rur, zapobiegając mostkowaniu materiału i optymalizując wydajność.
Materiały i ograniczenia surowcowe
Standardowe urządzenia do redukcji rozmiaru często mają trudności z długimi wypraskami ze względu na ograniczenia zasobnika. Dedykowane granulatory do rur wykorzystują specjalistyczne kąty podawania, aby bezpiecznie obsługiwać ciągłe długości.
- Główny wsad: Rury PVC, PE, PP, PPR i nylonowe.
- Materiały wtórne: Listwy z tworzyw, listwy drewniane i wytrzymałe tuby papierowe.
- Ograniczenia przetwarzania: Maksymalna grubość ścianki i twardość polimeru dyktują wymaganą konfigurację rotora, metalurgię noży i wymagania dotyczące momentu obrotowego silnika.
Podstawowe mechanizmy i zasady działania
Wydajność granulatora do rur zależy od synchronizacji mechanizmów podawania, cięcia i wyładunku.
- Niskopozycyjne podawanie: Zasobnik znajduje się równolegle lub pod bardzo niskim kątem do podłoża. To poziome podejście eliminuje pracochłonną konieczność ręcznego wstępnego cięcia długich rur przed przetwarzaniem.
- Technologia cięcia typu V: Rotor wyposażony jest w układ noży w jodełkę, który przyciąga materiał w kierunku środka komory tnącej. Zapobiega to zakleszczaniu się materiału o ściany boczne i eliminuje niebezpieczne wyrzucanie z zasobnika.
- Zmienne projekty wirnika: Rotory są konfigurowane w zależności od materiału docelowego. Przetwarzanie grubościennych tworzyw sztywnych wymaga innych kątów noży i masy rotora niż w przypadku materiałów cienkościennych.
- Kontrolowany wyładunek: Regulowane sito pod wirnikiem kontroluje końcową wielkość przemiału.
Specyfikacje maszyny i cechy konstrukcyjne
| Komponent | Design Feature | Operational Impact |
|---|---|---|
| Lej zasypowy | Niskoprofilowe, poziome wyrównanie | Umożliwia bezpieczne, ciągłe podawanie długich odcinków rur. |
| Cutting Rotor | klinowy układ noży typu V | Centruje surowiec, zapobiega zakleszczeniom i równoważy obciążenie silnika. |
| Cutting Knives | Wysoce odporny stop stali | Utrzymuje ostrą krawędź ścinającą dłużej, ograniczając powstawanie pyłu i ciepła. |
| Machine Housing | Dzielona komora szybkiego dostępu | Minimalizuje przestoje podczas regulacji szczeliny noży i zmian koloru. |
Konserwacja, części zużywające się i dostępność
Utrzymanie ostrości noży bezpośrednio wpływa na zużycie energii granulatora i jakość przemiału. Tępe noże rwą tworzywo zamiast je ścinać, co wywindowuje obciążenie silnika i generuje nadmierne miały.
Komora tnąca ma konstrukcję szybko otwieraną, ułatwiającą szybką konserwację. Daje to technikom natychmiastowy dostęp do wirnika i noży łoża w celu regulacji luzu lub całkowitej wymiany noży. Rutynowe protokoły konserwacji muszą obejmować weryfikację precyzyjnego luzu między nożami obrotowymi a stałymi, aby zapewnić optymalne działanie cięcia.
Sizing and Selection Criteria
Wybór właściwego sprzętu zależy mocno od maksymalnej średnicy rury i największej grubości ścianki, którą zamierzasz przetwarzać. Grubościenny sztywny PVC wymaga znacząco wyższego momentu i solidnych konfiguracji wirnika, aby zapobiec zatykaniu.
Zakłady obsługujące szeroką różnorodność kształtów profili powinny ocenić wszechstronny pvc pipe&profiles crusher aby geometria komory tnącej odpowiadała zmieniającym się wymiarom surowca. Zawsze dobieraj silnik i opcjonalną dmuchawę wyciągową powietrza na podstawie maksymalnej wymaganej wydajności w kilogramach na godzinę.
Dobierz maszynę do średnicy rury. Praktyczny punkt wyjścia: rury do 110 mm średnicy zewnętrznej pasują do kompaktowych granulatorów z wirnikiem 300–400 mm; rury 160–315 mm wymagają maszyn średniej klasy z wirnikami 500–600 mm; rury wielkośrednicowe powyżej 400 mm średnicy zewnętrznej wymagają modeli heavy-duty z wirnikami 700 mm+ i wzmocnionymi komorami tnącymi. Przewymiarowanie wirnika do małych rur marnuje energię; niedowymiarowanie do dużych rur powoduje chroniczne blokady.
Grubość ścianki decyduje o momencie obrotowym, nie tylko średnica. Rura 200 mm o ściance 15 mm wymaga znacznie większego momentu skrawania niż cienkościenna rura drenarska 315 mm. Przy specyfikacji zawsze podawaj największą grubość ścianki w strumieniu — nie średnią. Do grubościennych rur ciśnieniowych i kształtek wymagaj napędu o wysokim momencie z przekładnią zamiast silnika bezpośredniego o tej samej mocy znamionowej.
Wymiaruj wydajność od godziny szczytu, nie od średniej dziennej. Oblicz wymagane kg/h z najbardziej obciążonej godziny produkcji, a następnie dodaj 20–30% zapasu na zużycie noży i wahania podawania. Linia generująca 500 kg odpadów rurowych na 8-godzinną zmianę z porannymi szczytami potrzebuje maszyny o wydajności co najmniej 90–100 kg/h w szczycie — nie 62 kg/h średnio. Potwierdź wydajność znamionową na rzeczywistym materiale: dane katalogowe mierzone są zwykle na czystej cienkościennej rurze.
Dobór sita to element wymiarowania. Drobne sita (8–10 mm) dają przemiał gotowy do wytłaczania, ale obniżają wydajność o 20–40% w porównaniu z grubymi sitami (14–20 mm) do zasilania linii myjącej. Jeśli proces dalszy to akceptuje, zacznij od najgrubszego sita spełniającego specyfikację — na drobniejsze oczko zawsze zdążysz przejść, ale niedowymiarowanej maszyny wymianą sita nie naprawisz.
Lista kontrolna uruchomienia i odbioru
Przed umieszczeniem granulatora w aktywnej produkcji wykonaj następujące kontrole odbiorcze na miejscu:
- Zweryfikuj luzy szczelin noży wirnika i łoża względem specyfikacji producenta używając szczelinomierzy.
- Przetestuj wszystkie krańcówki i blokady bezpieczeństwa na komorze tnącej i panelach dostępowych leja.
- Uruchom test bez obciążenia, aby monitorować anormalne wibracje łożysk lub nadmierne grzanie silnika.
- Przetwórz próbną partię maksymalnej specyfikowanej średnicy rury, aby potwierdzić, że wirnik typu V obsługuje początkowy chwyt bez zatrzymywania silnika.
- Skontroluj rozładowany przemiał pod kątem jednorodności rozmiaru i akceptowalnych limitów pyłu.
Często zadawane pytania
Jak długo noże tnące wytrzymują przed wymaganym ostrzeniem?
Żywotność noży zależy wyłącznie od rodzaju przetwarzanego surowca, grubości ścianki oraz potencjalnego poziomu zanieczyszczeń w środowisku pracy. Przy przetwarzaniu czystych, sztywnych rur PVC lub podobnych niezanieczyszczonych profili operatorzy zazwyczaj mogą liczyć na kilka tygodni ciągłej pracy, zanim konieczne stanie się ostrzenie. Wprowadzenie materiałów ściernych, tworzyw wzmocnionych włóknem szklanym lub przekroczenie zalecanej grubości ścianki znacznie przyspieszy zużycie krawędzi tnących. Zakłady mogą maksymalnie wydłużyć przerwy między przestojami konserwacyjnymi, ściśle utrzymując precyzyjną szczelinę między nożami wirnika a nożami stałymi. Stosowanie noży ze stali o wysokiej odporności na zużycie, zalecanych przez producenta (OEM), zapobiega również przedwczesnemu stępieniu i zapewnia czyste cięcie ścinające zamiast rozrywania materiału.
Co determinuje finalny rozmiar granulowanego PVC?
Wymienne sito umieszczone bezpośrednio pod wirnikiem tnącym decyduje o końcowym wymiarze cząstek produktu. Podczas pracy tworzywo sztuczne krąży w komorze tnącej i jest cięte, dopóki fragmenty nie będą na tyle małe, aby przejść przez otwory sita. Operatorzy zakładu mogą łatwo wymieniać sita podczas okien konserwacyjnych, aby uzyskać różne wymiary przemiału. Ta elastyczność ma kluczowe znaczenie, ponieważ wymagany rozmiar cząstek często różni się w zależności od konkretnych wymagań zasilania wytłaczarek, wtryskarek lub innych urządzeń do sporządzania mieszanek stosowanych w zakładzie.
Czy granulator wymaga dedykowanego systemu ekstrakcji?
Choć podstawowy odbiór grawitacyjny jest technicznie możliwy w instalacjach o małej wydajności, w każdej przemysłowej lub ciągłej produkcji zdecydowanie zaleca się zastosowanie aktywnego systemu odciągu powietrza. Dmuchawa wyciągowa wytwarza podciśnienie, aktywnie przeciągając zmielony przemiał przez sito. Ciągła ewakuacja znacznie ogranicza tarcie i nagrzewanie wewnątrz zamkniętej komory tnącej. Kontrola temperatury wewnętrznej jest szczególnie istotna przy przetwarzaniu wrażliwych na ciepło polimerów, takich jak PVC, ponieważ nadmierne ciepło może powodować degradację materiału, smużenie lub blokowanie komory. Ponadto system pneumatyczny automatyzuje natychmiastowy transport gotowego przemiału do silosów lub worków typu big-bag.
