
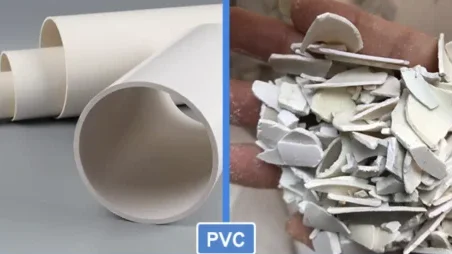
PVCパイプグラニュレーター は、長くてかさばるプラスチックパイプやプロファイルを、均一で再利用可能な再生粉砕材にします。工場では、自社の製造端材や使用済み配管を、再び使える原料に戻すためにこれらの粉砕機を活用しています。Rumtooは、パイプ押出し廃棄物特有の形状的な課題に対応できるよう設計し、材料のブリッジを防いで処理能力を最適化しています。
適用可能な材料と原料の制約
標準的な破砕設備は、ホッパーの制約から長い押出し材の処理に苦労することが多くあります。専用のパイプ粉砕機は、特殊な投入角度で長い材料を安全に処理できます。
- 主な原料: PVC、PE、PP、PPR、ナイロンパイプ。
- 副資材: プラスチック製スラット、木製スラット、ヘビーデューティー紙管。
- 処理制約: 最大肉厚とポリマーの硬度が、必要なローター構成、刃の材質、モータートルクを決めます。
コアメカニズムと動作原理
パイプ粉砕機の効率は、供給・切断・排出の各機構の同期にかかっています。
- 低位置インフィード: ホッパーは地面と平行か、非常に低い角度で設置されます。この水平方式により、処理前に長いパイプを手で事前切断する手間が不要になります。
- V型切断技術: ローターにはシェブロン(山形)状の刃配列を採用し、材料を切断室の中央へ引き寄せます。これにより材料が側壁に詰まるのを防ぎ、ホッパーからの危険な跳ね返りもなくします。
- 可変ローター設計: ローターは対象材料に合わせて構成されます。厚肉の硬質プラスチックの処理には、薄肉材料とは異なる刃角度とローター質量が必要です。
- 制御排出: ローターの下には調整可能なスクリーンメッシュがあり、最終的な再生粉砕材のサイズを調整できます。
機械の仕様と設計上の特徴
| 構成のための部品 | 設計の特徴 | 運用上の影響 |
|---|---|---|
| 供給ホッパー | ロープロファイル、水平配置 | 長いパイプを安全に連続供給できます。 |
| カッティングローター | V型シェブロンナイフアレイ | 原料を中央に集め、詰まりを防ぎ、モーター負荷を均等化します。 |
| 切断ナイフ | 高耐性鋼合金 | 鋭いせん断刃を長く維持し、粉塵と発熱を抑えます。 |
| 機械ハウジング | 分割チャンバークイックアクセス | ナイフギャップ調整および色の変更時のダウンタイムを最小限に抑えます。 |
メンテナンス、摩耗部品、稼働時間
ナイフの鋭利さを維持することは、造粒機のエネルギー消費量と再生材の品質に直接影響します。鈍いナイフはプラスチックを切断する代わりに引き裂いてしまうため、モーターの負荷が急上昇し、過剰な微粉が発生します。
切断チャンバーはクイックオープン設計を採用しており、迅速なメンテナンスを容易にします。これにより、技術者はローターナイフとベッドナイフに即座にアクセスでき、必要なギャップ調整や刃の交換が可能です。最適な切断動作を確保するため、定期的なメンテナンス手順には、回転ナイフと固定ナイフ間の正確なクリアランスの確認を含める必要があります。
サイズ選定と選択基準
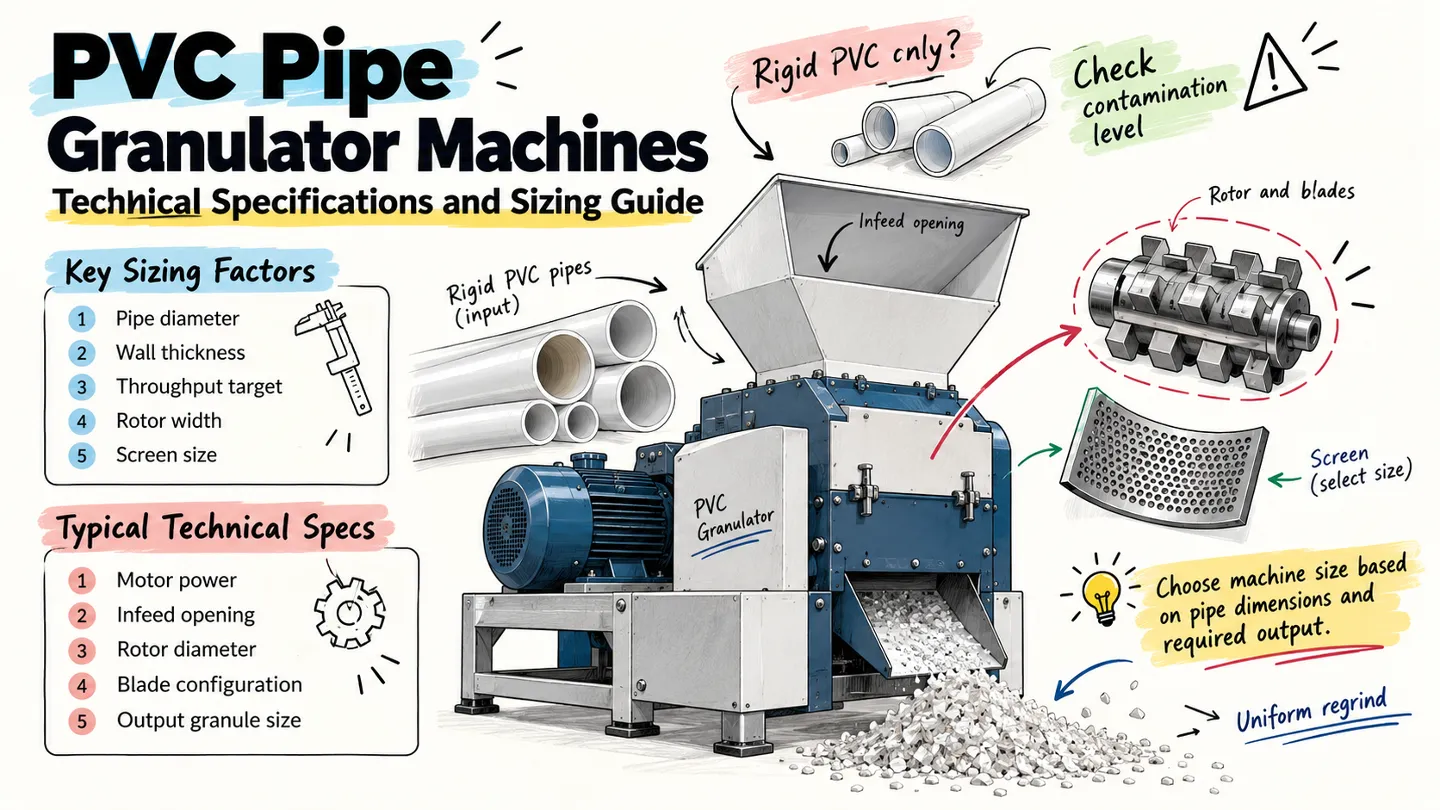
適切な機器の選択は、処理予定のパイプの最大径と最大肉厚に大きく左右されます。肉厚の厚い硬質PVCの場合は、ストールを防ぐために、非常に高いトルクと堅牢なローター構成が必要です。
多様なプロファイル形状を扱う施設では、多用途の PVCパイプ&プロファイル破砕機 切断室の形状が変化する原料の寸法と一致するようにする必要があります。モーターとオプションのエア抜きブロワーのサイズは、常に最大処理能力(kg/h)に基づいて決定してください。
機械をパイプ径に合わせてください。実用的な目安として:外径110mmまでのパイプにはローター径300~400mmのコンパクト破砕機、160~315mmのパイプには500~600mmローターの中型機、外径400mm超の大口径パイプには700mm以上のローターと強化切断室を備えたヘビーデューティーモデルが必要です。小径パイプに大きすぎるローターはエネルギーの無駄、大口径パイプに小さすぎるローターは慢性的な詰まりの原因になります。
トルクを決めるのは径だけでなく肉厚です。肉厚15mmの200mmパイプは、315mmの薄肉排水パイプよりはるかに大きな切断トルクを必要とします。仕様を決める際は、平均ではなく、流れてくる最大の肉厚を必ず提示してください。厚肉の圧力パイプや継手には、同定格の直結モーターではなく、高トルクのギヤード駆動を指定してください。
処理能力は1日の平均ではなくピーク時間から算出してください。最も忙しい生産時間から必要なkg/hを計算し、カッター摩耗と供給変動を見込んで20~30%のマージンを加えます。朝にピークがある8時間シフトで500kgのパイプスクラップが出るラインには、平均62kg/hではなく、少なくとも90~100kg/hのピークに対応できる機械が必要です。定格能力は実際のお客様の材料で確認してください。カタログ値は通常、きれいな薄肉パイプで測定されています。
スクリーン選定もサイジングの一部です。細かいスクリーン(8~10mm)は押出対応の再粉砕物を生みますが、洗浄ライン供給用の粗いスクリーン(14~20mm)に比べて処理能力が20~40%低下します。下流工程が許すなら、仕様を満たす最も粗いスクリーンから始めてください。細かいメッシュへの変更はいつでもできますが、能力不足の機械はスクリーン交換では救えません。
試運転および受入チェックリスト
造粒機を実際の生産段階に置く前に、次の現場受け入れチェックを実行してください。
- 隙間ゲージを使用して、ローターとベッドナイフのギャップクリアランスをメーカーの仕様と比較します。
- 切断室とホッパー アクセス パネル上のすべてのリミット スイッチと安全インターロックをテストします。
- 無負荷テストを実行して、異常なベアリングの振動やモーターの過熱を監視します。
- 指定された最大パイプ径のサンプル バッチを処理して、V 型ローターがモーターの停止なしに初期バイトを処理することを確認します。
- 排出された再生材のサイズの均一性と許容できる粉塵限度を検査します。
よくあるご質問 (FAQ)
切断刃は研ぐ必要が生じるまでどのくらい持ちますか?
ブレードの寿命は、原料、壁厚、そして加工環境における潜在的な汚染レベルに大きく左右されます。クリーンで硬質なPVCパイプや、同様の汚染されていない形状の加工では、通常、研磨が必要になるまで数週間の連続運転が可能です。しかし、研磨材やグラスファイバー強化プラスチックを使用したり、推奨壁厚を超えたりすると、刃先の摩耗が著しく加速します。ローターとベッドナイフ間のクリアランスギャップを厳密に維持することで、必要なメンテナンス間隔を最大限に延ばすことができます。OEM指定の高耐性鋼製ブレードを使用することで、早期の鈍化を防ぎ、引き裂きではなくクリーンなせん断を実現します。
粒状 PVC の最終的なサイズを決定するものは何ですか?
切断ローターの直下に配置された交換可能なスクリーンメッシュが、最終的な出力粒子の寸法を決定します。運転中、プラスチック材料は切断チャンバー内を循環し続け、破片が指定されたスクリーンの穴を通過できるほど小さくなるまで剪断されます。プラントのオペレーターは、メンテナンス時間中にこれらのスクリーンを簡単に交換することで、異なる再生粒子寸法を実現できます。この柔軟性は非常に重要です。なぜなら、必要な粒子サイズは、下流の押出機、射出成形機、または施設内で使用されているその他のコンパウンド装置の特定の供給要件によって変化することが多いからです。
造粒機には専用の抽出システムが必要ですか?
少量生産であれば、基本的な重力排出は技術的に可能ですが、工業規模または連続運転においては、能動的な空気抽出システムの導入を強くお勧めします。抽出ブロワーは負圧を発生させ、粒状の再生材をスクリーンメッシュを通して能動的に引き抜きます。この継続的な排気により、密閉された切断チャンバー内の摩擦と熱の蓄積が大幅に軽減されます。PVCのような熱に弱いポリマーを処理する場合、過度の熱は材料の劣化、汚れ、チャンバーの詰まりを引き起こす可能性があるため、内部温度の制御は特に重要です。さらに、空気圧システムは、完成した再生材をサイロまたはバルクバッグに即座に自動搬送します。
