
A Kunststoffverdichter löst eines von zwei verschiedenen Problemen: Es reduziert das Versandvolumen von EPS-Schaum oder verwandelt lose PP/PE-Folie in ein dichteres Aufgabegut fürs Recycling. Diese Aufgaben brauchen unterschiedliche Maschinenkonstruktionen – die richtige Wahl beginnt daher beim Material und geforderten Output, nicht bei der höchsten Verdichtungsangabe.
Dieser Einkaufsleitfaden trennt EPS-Kaltverdichter und Heißschmelz-Verdichter von Folienpressen, Agglomeratoren und Schneidverdichtern. Nutzen Sie Vergleich, Materialtestplan und RFQ-Checkliste unten, bevor Sie eine Folienverdichter oder ein komplettes PP/PE-Filmanlage.
Aktualisiert: 18. Juli 2026
Kurze Antwort: Passen Sie den Verdichter dem Rohstoff an
| Rohstoff und Ziel | Maschine zur Bewertung | Typische Ausgangsform | Hauptkaufkriterium |
|---|---|---|---|
| Reine EPS-Verpackung; geringerer Transportvolumen | Kalter Schrauben- oder hydraulischer Kompressor | Dichter Stab oder Block | Blockintegrität und Käuferakzeptanz |
| EPS oder kompatibler Schaum; geschmolzener Ausgang erforderlich | Heißschmelzverdichter | Gegossener Stab oder Block | Temperaturkontrolle, Rauch und Energiebedarf |
| Gewaschene PP/PE-Folie; Wasser entfernen und vorverdichten | Filmschneckenmaschine | Komprimierte, teils trockene Klumpen | Restfeuchtigkeit und gleichmäßiger Abgang |
| Trockene Folie, Raffia oder Gewebesäcke; Extruderzuführung stabilisieren | Agglomerator oder Schneid-Kompaktor | Dichte Krümel oder heiß komprimierter Rohstoff | Temperaturkontrolle und Beschickungskonsistenz |
Verwenden Sie „Verdichter“ nicht als universelle Spezifikation. Bitten Sie den Lieferanten, Mechanismus, akzeptierte Polymere und gelieferten Output zu benennen. So wird verhindert, dass eine EPS-Maschine und eine Folienmaschine verglichen werden, als würden sie dieselbe Aufgabe erfüllen.
Was bedeutet Verdichtung im Recycling?
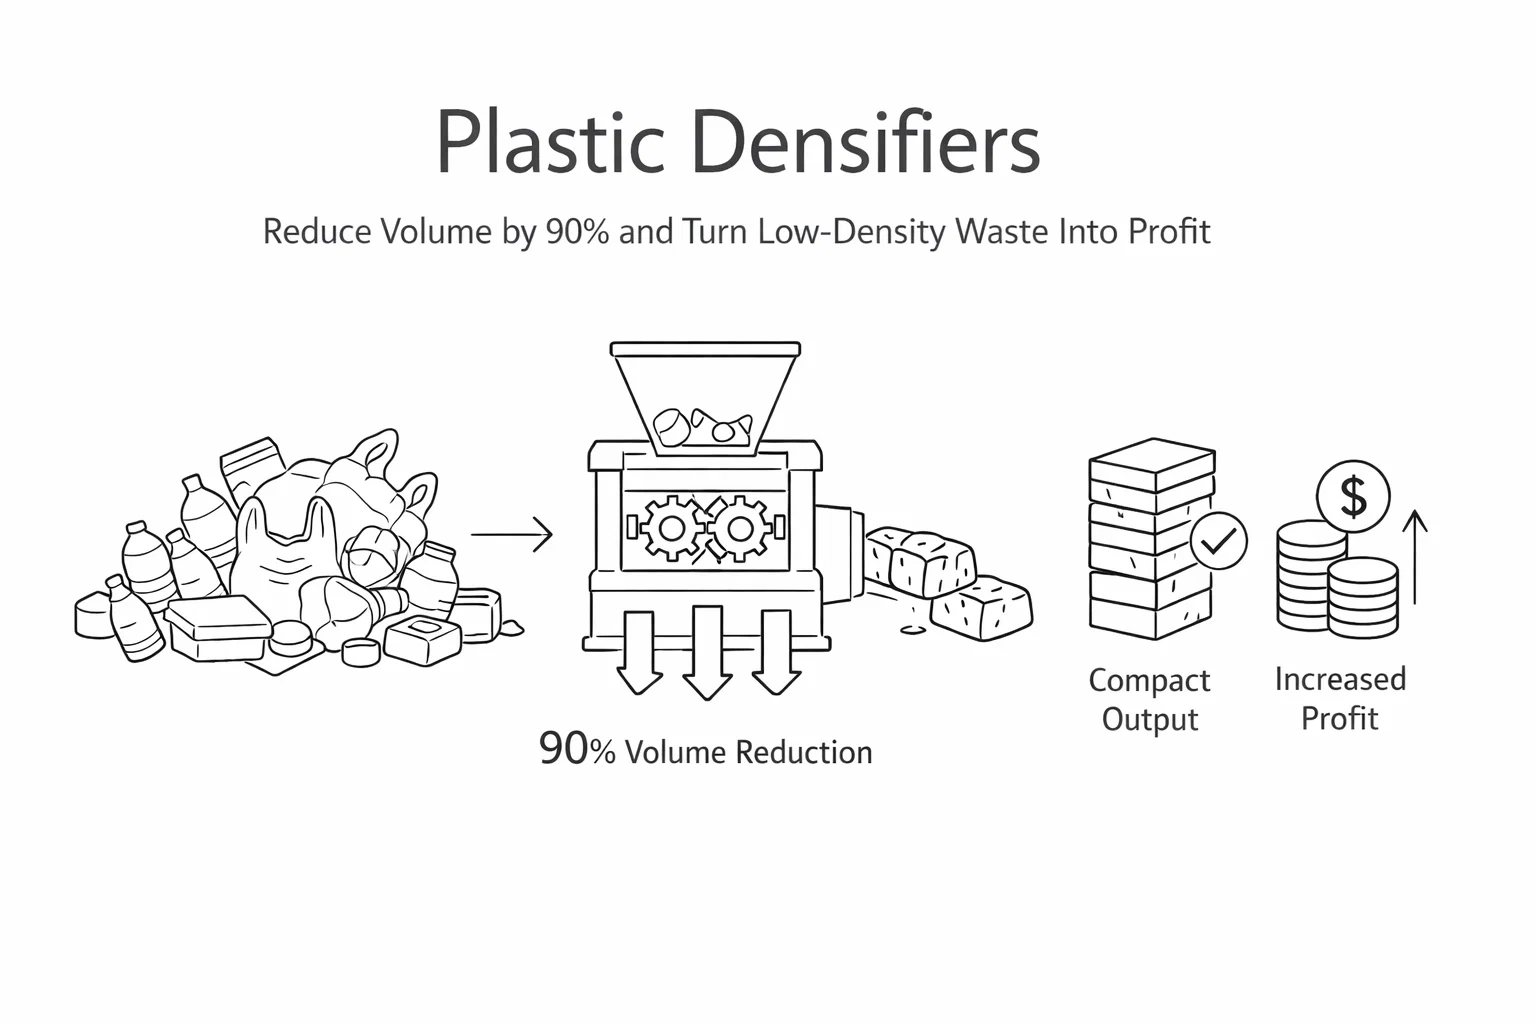
Verdichtung bedeutet, Kunststoff mit geringer Schüttdichte – Schaum, Folie, Fluff – in eine kompakte, transportfähige Form zu pressen, ohne ihn zwangsläufig zu Pellets aufzuschmelzen. Eine Verdichtermaschine erhöht die Schüttdichte um ein bis zwei Größenordnungen: Loser EPS-Schaum mit 10–30 kg/m³ wird zu Blöcken oder Barren, die dicht genug für wirtschaftlichen Versand sind, und fluffige gewaschene Folie wird zu stabilem Granulierer-Feed.
Die Vorteile folgen direkt aus dieser einen Änderung: Fracht, die Kunststoff statt Luft transportiert, um den Faktor zehn oder mehr reduzierter Lagerplatz, stabile Dosierung in nachgelagerte Extruder und Material, das sich tatsächlich verkauft – denn Käufer zahlen für Gewicht, nicht für Volumen. Welche Maschine das leistet, hängt ganz vom Aufgabegut ab – genau das vergleicht der Rest dieses Leitfadens.
1. Definieren Sie das Material, bevor Sie eine Maschine wählen.
Ein Lieferant braucht mehr als „EPS“ oder „Folie“. Geben Sie bei Schaum EPS, EPE, EPP oder XPS an und teilen Sie mit, ob das Material Klebeband, Etiketten, Lebensmittelreste oder Feuchte enthält. Trennen Sie bei flexiblen Kunststoffen PE von PP, wo der Endabnehmer es verlangt, und beschreiben Sie Bedruckung, metallisierte Schichten, Papier, Sand und organische Verunreinigungen.
Senden Sie eine Aufgabegutdatenblatt mit der RFQ
- Material: Polymer, Produktformat und bekannte inkompatible Fraktionen.
- Zustand: lose, balliert, zerkleinert, gewaschen oder bereits mechanisch getrocknet.
- Variation: normale und Worst-Case-Schüttdichte, Feuchte und Verschmutzung.
- Massenstrom: Kilogramm pro Stunde und Betriebsstunden pro Schicht.
- Zielort der Ausgabe: Verkauf als verdichtetes Material, Lagerung oder direkte Zuführung in einen Extruder.
- Standortbeschränkungen: Bodenumfang, Leistung, Lüftung, Geräusch, Ladezugang und Verfügbarkeit des Bedieners.
2. Vergleichen Sie EPS Verdichter Optionen
Kaltkompression
Kaltkompressoren reduzieren den EPS-Volumen ohne das Polymer zu schmelzen. Sie sind ein starker Ausgangspunkt für sauberen, konsistenten Verpackungsschrott, wenn der nachfolgende Recycler komprimierte Stämme oder Blöcke akzeptiert. Beurteilen Sie die Maschine nach dem Verhalten bei kontinuierlicher Zufuhr, der Stabilität der Ausgabe und wie gut der Block während der Lagerung und des Transports zusammenhält.
Schmelzverdichtung
Ein Schmelzverdichter erwärmt und verschmilzt kompatible Schaumstoffe in eine dichte Ausgabe. Er kann nützlich sein, wenn der Käufer eine ingotähnliche Form möchte oder wenn der kaltkomprimierte Ausgang nicht ausreichend stabil ist. Der Nachteil ist zusätzliche Hitze, Energieverbrauch, Startkontrolle und Lüftung. Bestätigen Sie, welche Schaumstoffgrade und Additive der Lieferant getestet hat; “Schaumstoff” allein ist keine ausreichende Garantie.
3. Vergleichen Sie PP/PE-Film Verdichter Optionen
Gewaschene Folie hat in der Regel zwei getrennte Bedürfnisse: mechanische Wasserentfernung und stabiles Extruder-Zufuhr. A Kunststofffolien-Auspressmaschine behandelt den ersten Bedarf. Ein Filmdichter, Agglomerator oder Cutter-Kompakter behandelt den zweiten Bedarf durch das Schneiden und Kompaktieren von leichten Schrottteilen, damit diese im Beschickungssystem nicht verstopfen.
| Projektbedingungen | Bevorzugte erste Überprüfung | Grund |
|---|---|---|
| Feuchtfilm nach der Reinigung | Zerkleinerung und mechanische Trocknung | Kontrolle des Restwassers vor dem Schmelzprozess |
| Reiniger trockener Randabschnitt | Direkter Cutter-Kompakter oder Agglomerator-Versuch | Vermeiden Sie die Hinzufügung eines nicht erforderlichen Feuchtwasserprozesses |
| Druckerei- oder gemischter Zustand des Films | Versuch mit Entgasungs- und Filtrationsplan | Tinte, Feuchtigkeit und Verunreinigungen beeinflussen die Schmelzstabilität |
| Film als gereinigte Schrottteile verkauft, nicht pelletiert | Bestätigen Sie, ob die Verdichtung für den Käufer einen Mehrwert bietet | Zusätzliche Verarbeitung ist nur gerechtfertigt, wenn die Handhabung oder der Preis verbessert wird |
4. Spezifizieren Sie den Materialversuch und die Annahmeprobefahrt
Führen Sie den Versuch mit einer repräsentativen Charge durch, die normale Variationen enthält. Protokollieren Sie die eingegangene Masse, die Periode der stabilen Ausgabe, Stillstandszeiten und den Ausgabezustand. Wenn das verdichtete Material in einen Extruder geführt wird, führen Sie den Test durch das Pelletieren fort; ein dicht aussehender Probe ist kein Beweis für eine stabile Schmelzdruck- oder akzeptable Pellet-Leistung.
- Dokumentieren Sie das Probe: Polymer, Feuchtigkeit, Volumendichte und sichtbare Verunreinigungen.
- Einvernehmen über die Betriebsparameter: Motorbelastung, Temperatur wo zutreffend und Beschickungsmethode.
- Messung der Ausgabe: kg/h, Ausgabevolumendichte, Restfeuchtigkeit und Konsistenz.
- Überprüfen Sie die Fehlerpunkte: Verstopfung, Blockbruch, Verpackung, Überhitzung, Gerüche und Metallbeschädigungen.
- Bestätigen Sie den nächsten Schritt: Käuferakzeptanz oder nachfolgende Extrusionsleistung.
5. Berechnen Sie den ROI mit Ihrem eigenen Materialfluss
Monatlicher Vorteil = vermiedene Entsorgung und Transportkosten + Verkaufswert oder wiedererwonnenen Kunststoffwert − Energie − Arbeitskraft − Verschleißteile − geplante Wartung. Verwenden Sie die gemessene monatliche Masse, nicht nur die Containerzählung. Ein Volumenreduktionsanspruch kann die Frachtkosten senken, aber erhöht nicht automatisch den Materialwert.
Beragen Sie beim Lieferanten die Leistung am geprüften Betriebspunkt und eine Liste der Verschleißteile. Schließen Sie in die Investition Förderbänder, Staub- oder Rauchabsaugung, Lagertanks, Elektroinstallation und Inbetriebnahme mit ein. Vergleichen Sie die Amortisationszeit in normalen und geringeren Produktionsmonaten, damit das Ergebnis nicht nur auf der besten Produktionswoche basiert.
Anfrageliste für Plastikverdichter
- Akzeptierte Polymere und verbotene Verunreinigungen.
- Erforderliche Vorzerkleinerung, Reinigung, Trocknung und Metallausscheidung.
- Garantierte kg/h des gelieferten Materialmusters.
- Eingangs- und Ausgangsbruttodichte, Feuchtigkeit und Ausgangsform.
- Anschlussleistung, gemessene Betriebsleistung und Lüftungsbedarf.
- Wartungsschema für Messer, Schraube, Heizung und Hydraulik.
- Steuerungen, Schutzeinrichtungen, Notstopps und Bedienertraining.
- Materialversuchbericht, Garantie, Ersatzteile und Inbetriebnahmeumfang.
Verwandte Ausrüstung und Nächster Schritt
Für ein Feuchtfilmmaterialprojekt vergleichen Sie die Filmpressen- und Trocknungsstufe mit der Folienverdichter. Wenn das Ziel fertige Pellets ist, überprüfen Sie die Kunststoffgranulierserie und senden Sie die gleichen Materialdaten an jeden Lieferanten.
Häufig gestellte Fragen (FAQ)
Ist ein EPS-Compaktor dasselbe wie ein Filmdichtungsgerät?
Keine. Ein EPS-Compaktor komprimiert Schaumzellen zu Stäben oder Blöcken. Ein Filmdichter, Pressen oder Shredder-Compaktor bereitet flexible PP- oder PE-Schrott für stabiles Weiterverarbeitungsfutter vor.
Soll ich die Kaltkompression oder den Heisskleber für EPS wählen?
Wählen Sie je nach akzeptiertem Rohstoff, der erforderlichen Ausgangsform des Recyclers, Energie- und Ventilationsgrenzen sowie den Ergebnissen der Probentests aus. Kaltkompression verhindert das Schmelzen; heiße Schmelze ergibt einen verschmolzenen Ausgang.
Braucht gewaschene Folie einen Pressen vor der Pelletisierung?
Oftens ja. Mechanische Pressung entfernt Wasser und erhöht die Bruttodichte, was dem Pelletisierextruder hilft, eine gleichmäßigere Beschickung zu erhalten. Die erforderliche Einrichtung hängt von der Restfeuchtigkeit und den endgültigen Pelletspezifikationen ab.
Was sollte ein Materialversuch für einen Verdichter messen?
Niedrige Beschickungsgeschwindigkeit, Eingangs- und Ausgangs-Dichte, Restfeuchtigkeit, Temperatur, Energiebedarf, Ausgangskonsistenz, Kontaminationsverhalten und alle Stillstandszeiten aufzeichnen. Testen Sie den tatsächlichen schlimmsten Aufgabegut, nicht nur ein sauberes Muster.
Wie kann ich Angebote für Kunststoffverdichter vergleichen?
Geben Sie jedem Lieferanten die gleichen Materialdaten und die Annahmeprobekontrolle. Vergleichen Sie den vollständigen Umfang, den nachgewiesenen Ausstoß auf Ihrem Rohstoff, die Leistung, die Verschleißteile, die Arbeitskosten, die Installationsanforderungen und den von Ihrem Käufer akzeptierten Ausstoß.
