
A プラスチックデンシファイヤー 2つの異なる問題のいずれかを解決します。EPSフォームの輸送体積を減らすか、ばらのPP/PEフィルムをリサイクルのためにより高密度の供給物に変えるかです。これらの作業には異なる機械設計が必要なため、正しい選択は最高圧縮率の主張ではなく、材料と必要な出力から始まります。
このバイヤーズガイドでは、EPS冷間圧縮機と熱溶融高密度化機を、フィルムスクイーザー、アグロメレーター、カッターコンパクターから区別します。以下を検討する前に、比較、材料試験計画、RFQチェックリストをご利用ください。 プラスチックフィルム減容機 または完全な PP/PEフィルム洗浄ライン.
更新日: 2026年7月18日
簡単な答え:デンシファイヤーを原料に合わせます。
| 原料と目標 | 評価する機械 | 代表的な出力形態 | 主要な購入チェック |
|---|---|---|---|
| クリーンなEPSパッケージ;輸送量を減らす | コールドスクリューまたは油圧コンパクタ | 密なログまたはブロック | ブロックの完全性と購入者の承認 |
| EPSまたは互換性のあるフォーム;融接された出力が必要 | ホットメルトデンシファイアー | 溶けたインゴットまたはブロック | 温度管理、煙、エネルギー消費量 |
| 洗浄されたPP/PEフィルム;水を取り除き、事前デンシファイ | フィルム絞り機 | 圧縮、一部乾燥した塊 | 残留水分と安定した排出 |
| 乾式フィルム、ラフィア、織布袋。押出機供給の安定化 | アグロメレータまたはカッター・コンパクタ | 密な粉砕物または熱圧縮された原料 | 温度管理と供給の安定性 |
「高密度化機」を万能仕様として使用しないでください。 サプライヤーに機構、許容ポリマー、納入出力を明示してもらいましょう。これにより、EPS用機械とフィルム用機械が同じ仕事をするかのように比較されるのを防げます。
リサイクルにおけるデンシファイションとは何ですか?
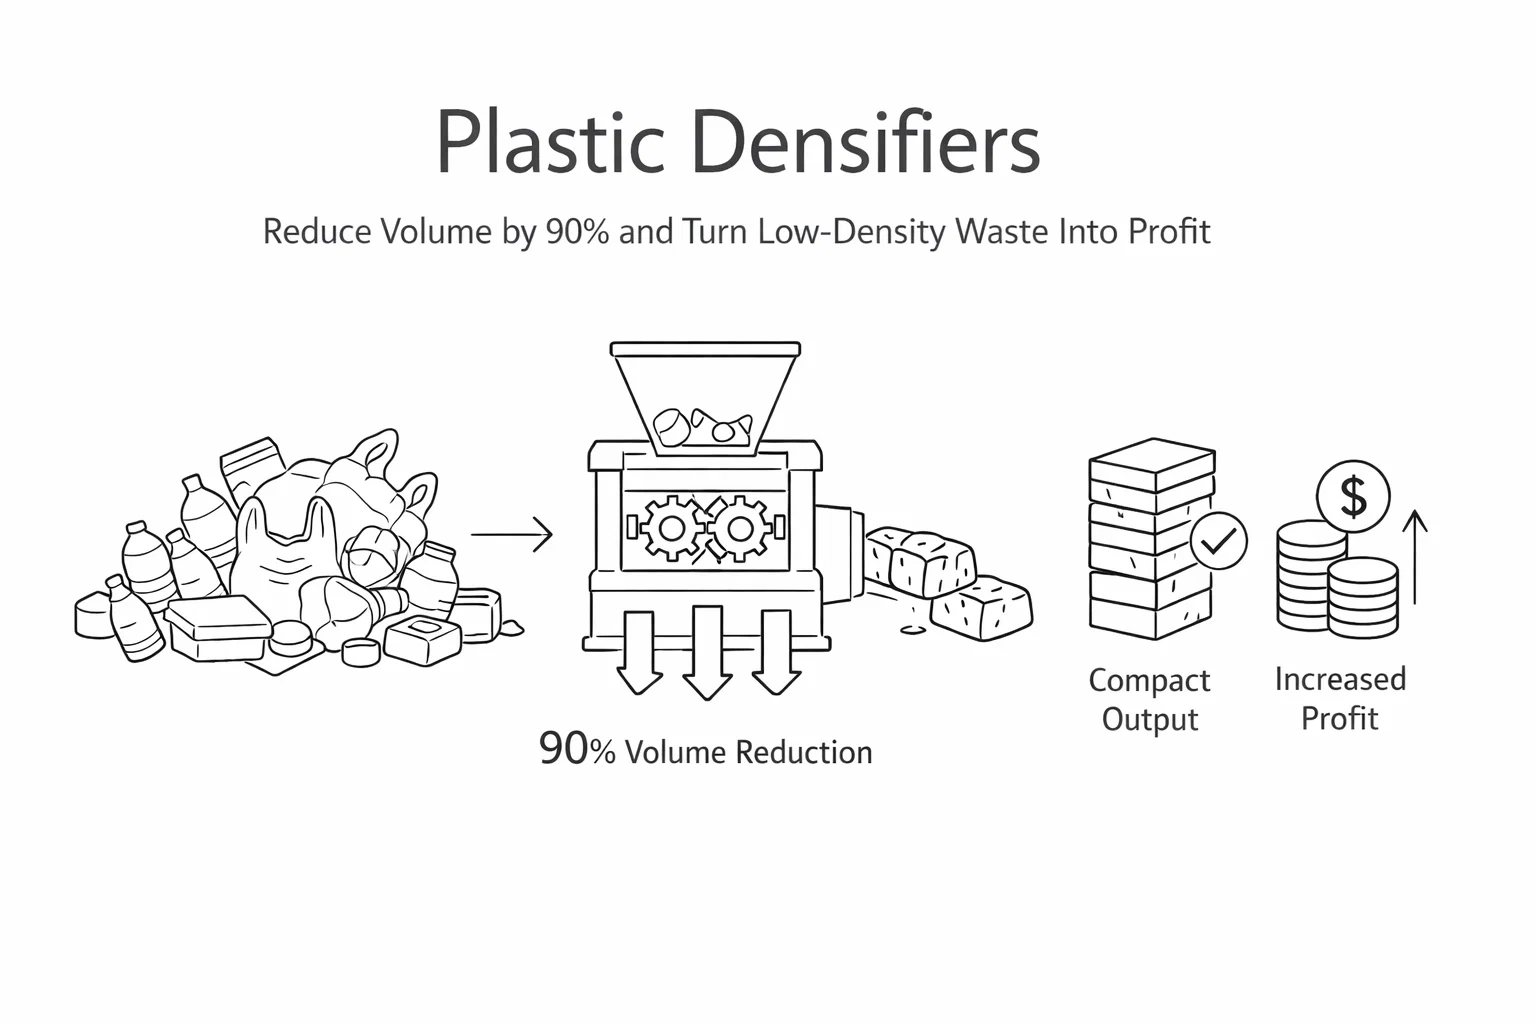
高密度化とは、嵩密度の低いプラスチック—フォーム、フィルム、フラッフ—を、必ずしもペレットに溶融することなく、コンパクトで輸送可能な形態に圧縮することを意味します。高密度化機は嵩密度を1~2桁上げます。10~30 kg/m³のばらEPSフォームは経済的に輸送できるほど高密度なブロックやインゴットになり、ふわふわした洗浄済みフィルムはペレタイザーへの安定供給物になります。
利点はこの1つの変化から直接生まれます。空気ではなくプラスチックを運ぶ運賃、10分の1以下に削減された保管スペース、下流押出機への安定した定量供給、そして実際に売れる材料—バイヤーは体積ではなく重量にお金を払うからです。どの機械がそれを達成するかは完全に供給物次第であり、このガイドの残りが比較する内容です。
1. 機械を選ぶ前に原料を定義します
サプライヤーには「EPS」や「フィルム」以上の情報が必要です。フォームについてはEPS、EPE、EPP、XPSを特定し、テープ、ラベル、食品残渣、水分の有無を明記してください。軟質プラスチックについては、最終バイヤーが要求する場合はPEとPPを分け、印刷、金属蒸着層、紙、砂、有機汚染を説明してください。
原料データシートをRFQとともに送信してください
- 材料: ポリマー、製品形態、既知の不適合画分。
- 状態: ばら、ベール、破砕済み、洗浄済み、機械乾燥済み。
- 変化: 通常および最悪ケースの嵩密度、水分、汚染。
- 質量流量: 1時間あたりのキログラム数とシフトごとの運転時間。
- 出荷先: 圧縮材料としての販売、保管、押出機への直接供給。
- サイトの制限: 床面積、電力、換気、騒音、ロードアクセスおよびオペレーターの可用性。
2. EPS減容機オプションを比較する
冷圧縮
冷圧縮機はポリマーを溶かさずEPSの容量を減らします。これは、下流のリサイクラーが圧縮されたロールやブロックを受け入れる場合のクリーンで一貫性のあるパッケージスクラップのための強力なスタートポイントです。機械の連続供給動作、出力の安定性、およびブロックが貯蔵および輸送中にどのようにまとまっているかを評価してください。
熱溶融減容化
熱融解ユニットは適合するフォームを加熱して融接し、密度の高い出荷物にします。これにより、購入者がインゴットのような形状を望む場合や、冷圧縮の出荷物が十分に安定しない場合に有用です。代償として、追加の熱、エネルギー消費、起動制御および換気が必要です。供給者がテストしたフォームグレードおよび添加物を確認してください;「フォーム」だけでは十分ではありません。
3. PP/PEフィルム圧縮機オプションを比較する
洗浄されたフィルムは通常、二つの別々のニーズがあります:機械的な水分除去と安定したエクストルーダ給餌。A プラスチックフィルム圧搾機 最初のニーズを満たします。フィルム圧縮機、集結機またはカット・コンパクタが、給餌システムに架橋しないように軽いスクラップをカットおよび圧縮することで、第二のニーズを満たします。
| プロジェクト条件 | 最優先の最初の確認 | 理由 |
|---|---|---|
| 洗浄後の湿りフィルム | 絞りと機械乾燥 | 溶融段階前に残留水分を管理する |
| 清浄で乾燥したエッジトリム | 直接カッター-コンパクターやアグロメレーターの試験 | 不必要な湿式工程を追加しない |
| 印刷済みまたは混合状態のフィルム | デガッシングおよびフィルタリング計画の試験 | インク、水分、汚染物が溶融安定性に影響する |
| 洗浄フレークとして販売されるフィルム、ペレット化はしない | デンシファイションが購入者に価値を加えるか確認する | 取り扱いや価格が改善される場合にのみ、追加処理が正当化される |
4. 材料試験および承認試験を指定する
通常の変動を含む代表バッチで試験を実施し、時間計測された入力質量、安定した出力期間、ストップと出力状態を記録します。デンシファイズされた材料がエクストルーダーに供給される場合、ペレット化までテストを続けます;濃い見た目のサンプルは安定した溶融圧力や許容可能なペレットの証拠ではありません。
- サンプルを記録する ポリマー、水分、体積密度および目に見える汚染物。
- 運転設定について合意します。 モーターロード、適用のある場合の温度および給料方法。
- 排出量を測定: kg/h、出力体積密度、残留水分および一貫性。
- 故障箇所を検査する。 ブリッジ、ブロックの破損、巻きつけ、過熱、臭いおよび金属の損傷。
- 次のステップを確認してください。 購入者の承認または下流エクストルーダーの性能。
5. 自社の材料フローでROIを計算する
月次利益 = 避けた廃棄物と輸送コスト + 売上価値または回収された樹脂価値 − 力 − 労働 − 試用部品 − 計画メンテナンス。 測定された月次質量を使用し、容器の数だけでなく。体積削減の主張は運賃コストを削減できますが、自動的に材料価値を増加させるものではありません。
テストされた運転ポイントでの電力と摩耗部品リストを供給者に依頼してください。コンベア、粉塵や煙の制御、貯蔵庫、電気作業および試運転を投資に含めます。通常の生産週と低量の月のリターンを比較して、結果が最良の生産週に基づいていないようにします。
プラスチック減容機RFQチェックリスト
- 許可されたポリマーおよび禁止される汚染物。
- 必要な事前粉砕、洗浄、乾燥および金属の除去。
- 供給された材料サンプルでの保証kg/h。
- 入力および出力体積密度、水分および出力形状。
- 接続された負荷、測定された運転電力および換気の必要性。
- ブレード、スクリュー、ヒーターおよび油圧のメンテナンススケジュール。
- 制御、ガード、緊急停止および操作者トレーニング。
- 材料試験報告書、保証、交換部品および起動範囲。
関連機器と次のステップ
湿膜プロジェクトの場合、 フィルム絞り・乾燥ステージ とともに フィルムデンシファイアー。完成ペレットが目標の場合は、 プラスチックペレット化機シリーズ それぞれの供給者に同じ材料データを送信してください。
よくあるご質問 (FAQ)
EPS圧縮機はフィルムデンシファイヤーと同じですか?
No. エポキシ圧縮機は、発泡セルをロールやブロックに圧縮します。フィルムデンシファイヤーやプレス機、カッター圧縮機は、柔軟なPPまたはPE廃材を安定した後続給餌に準備します.
EPSに冷圧縮か熱融接合を選ぶべきですか?
使用可能な原料、リサイクル機の必要な出力形態、エネルギーと換気の制限、およびサンプルテスト結果に基づいて選択してください。冷圧縮は溶かしません;熱溶融は融合した出力を生み出します。
洗浄されたフィルムはペレット化する前にプレス機が必要ですか?
しばしばはいです。機械的な圧縮は水分を取り除き、体積密度を高めます。これにより、ペレット化エクストルーダーがより均一な給餌を受け取ることができます。必要なセットアップは、残留水分と最終的なペレット仕様に依存します。
密締材料試験ではどのような測定を行うべきですか?
給与率、入出力の総密度、残留水分、温度、電力要求、出力の一致性、汚染行動およびいかなる停止を記録してください。実際の最悪ケースの原料をテストしてください、ただしクリーンサンプルだけではなく。
プラスチックデンシファイヤーの見積もりをどのように比較できますか?
各供給元に同じ素材データと承認試験を行ってください。完全な範囲、原料に対する証明された出力、電力、摩耗部品、労働、設置要件、そしてバイヤーが承認する出力を比較してください.
