
Do wyboru należy wybrać przemysłowy tnik z odpływu odpadów, a nie tylko na podstawie mocy silnika lub samej pojemności katalogowej. Kształt materiału, gęstość objętościowa, zanieczyszczenia, docelowy wydatek, obciążenie cyklu oraz kolejny proces wpływają na poprawny system cięcia. Maszyna, która działa dobrze na czystych odpadach z wtryskowego formowania, może zatrzymać się, splatać lub tworzyć niewłaściwy wydatek, gdy jest podawana skręcona folia, rura, beczki lub mieszane twarde plastiki.
Ten przewodnik zakupowy wyjaśnia, jak przekształcić wymagania operacyjne w praktyczną specyfikację tnika. Dla szerszego wyjaśnienia budowy maszyny i zastosowań recyklingowych, zobacz nasz przewodnik maszyn tnikowych do plastiku.
1. Zdefiniuj Materiał Przed Wyborem Maszyny
Zacznij od reprezentatywnych próbek, a nie ogólnego etykietowania takiego jak “odpadki z plastiku”. Dwa strumienie opisane jako HDPE mogą zachowywać się bardzo różnie, jeśli jeden zawiera cienkie butelki, a drugi grube odpadki rur. Zarejestruj normalny podajnik oraz najgorsze elementy, które tnik musi zaakceptować.
- Polimer i forma produktu: folia, raffia, butelki, skrzynie, rura, profile, grude czyszczenia, tkaninowe worki lub mieszane produkty.
- Maksymatywne wymiary i grubość ścianki: zawierać należy największy realny kawałek, a nie tylko średnią.
- Gęstość objętościowa i zachowanie podawania: luźna folia, siedzące kontenery i twarde grude zajmują i podają bardzo różnie.
- Zanieczyszczenie: etykiety, piasek, wilgoć, metal, drewno, kamienie i odpady procesowe zmieniają wymagania dotyczące zużycia i ochrony.
- Temperatura i stan: gorący czyszczenie, zamrożony materiał i elastyczna mokra folia mogą wymagać różnego postępowania.
2. Dopasuj Konfigurację Tnika do Zadania
| Konfiguracja | Najbardziej odpowiedni do | Kontrola wyjścia | Ważne ograniczenie |
|---|---|---|---|
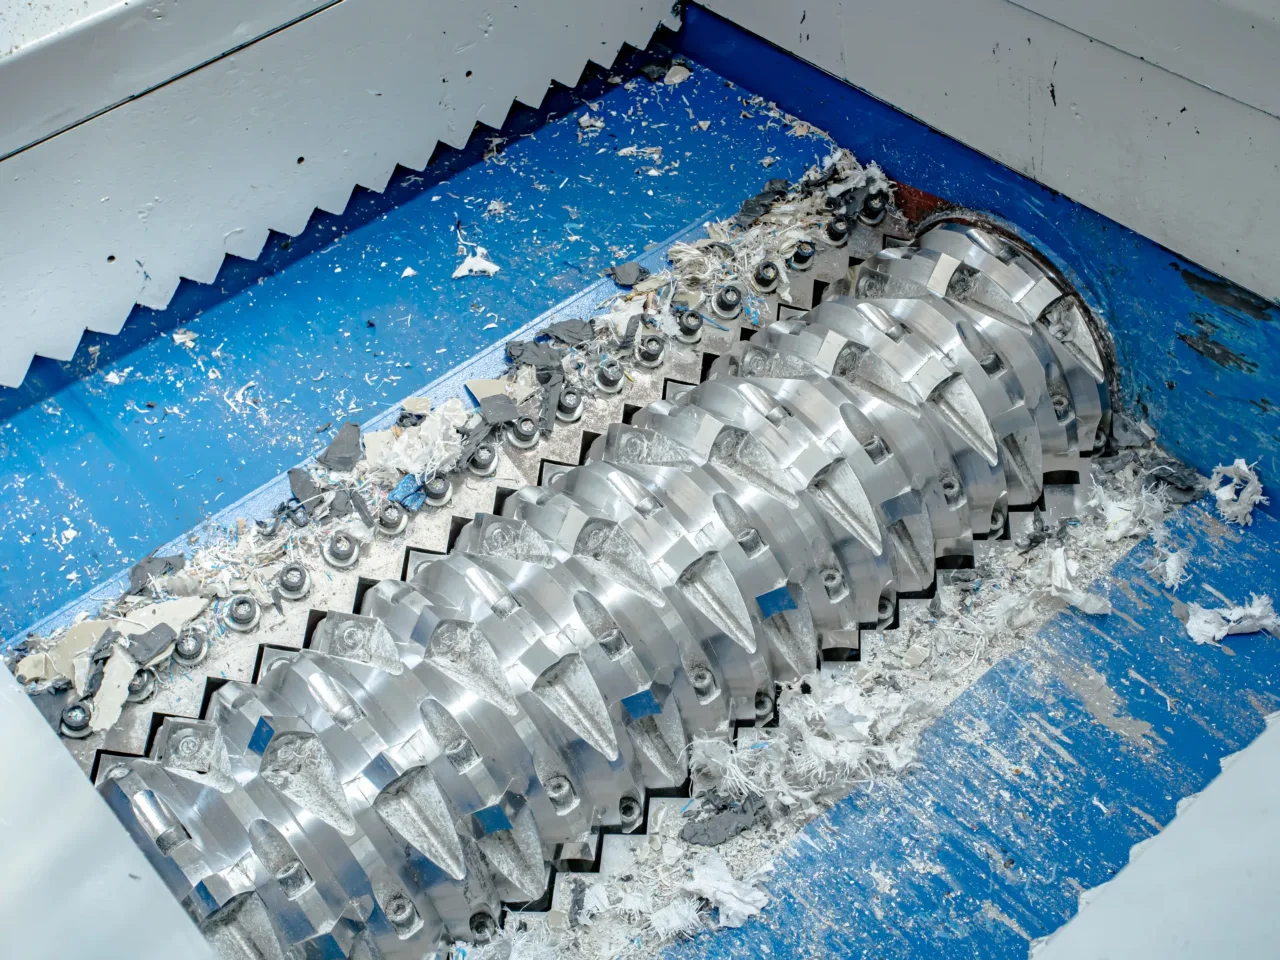
| Rozdrabniacz jednowałowy | Folia, profile, rura, czyszczenie, tkaninowe worki i kontrolowane odpady z plastiku | Ekran zazwyczaj kontroluje rozmiar wyjściowy | Projekt hydrauliczny i rurka muszą pasować do zachowania podawania materiału |
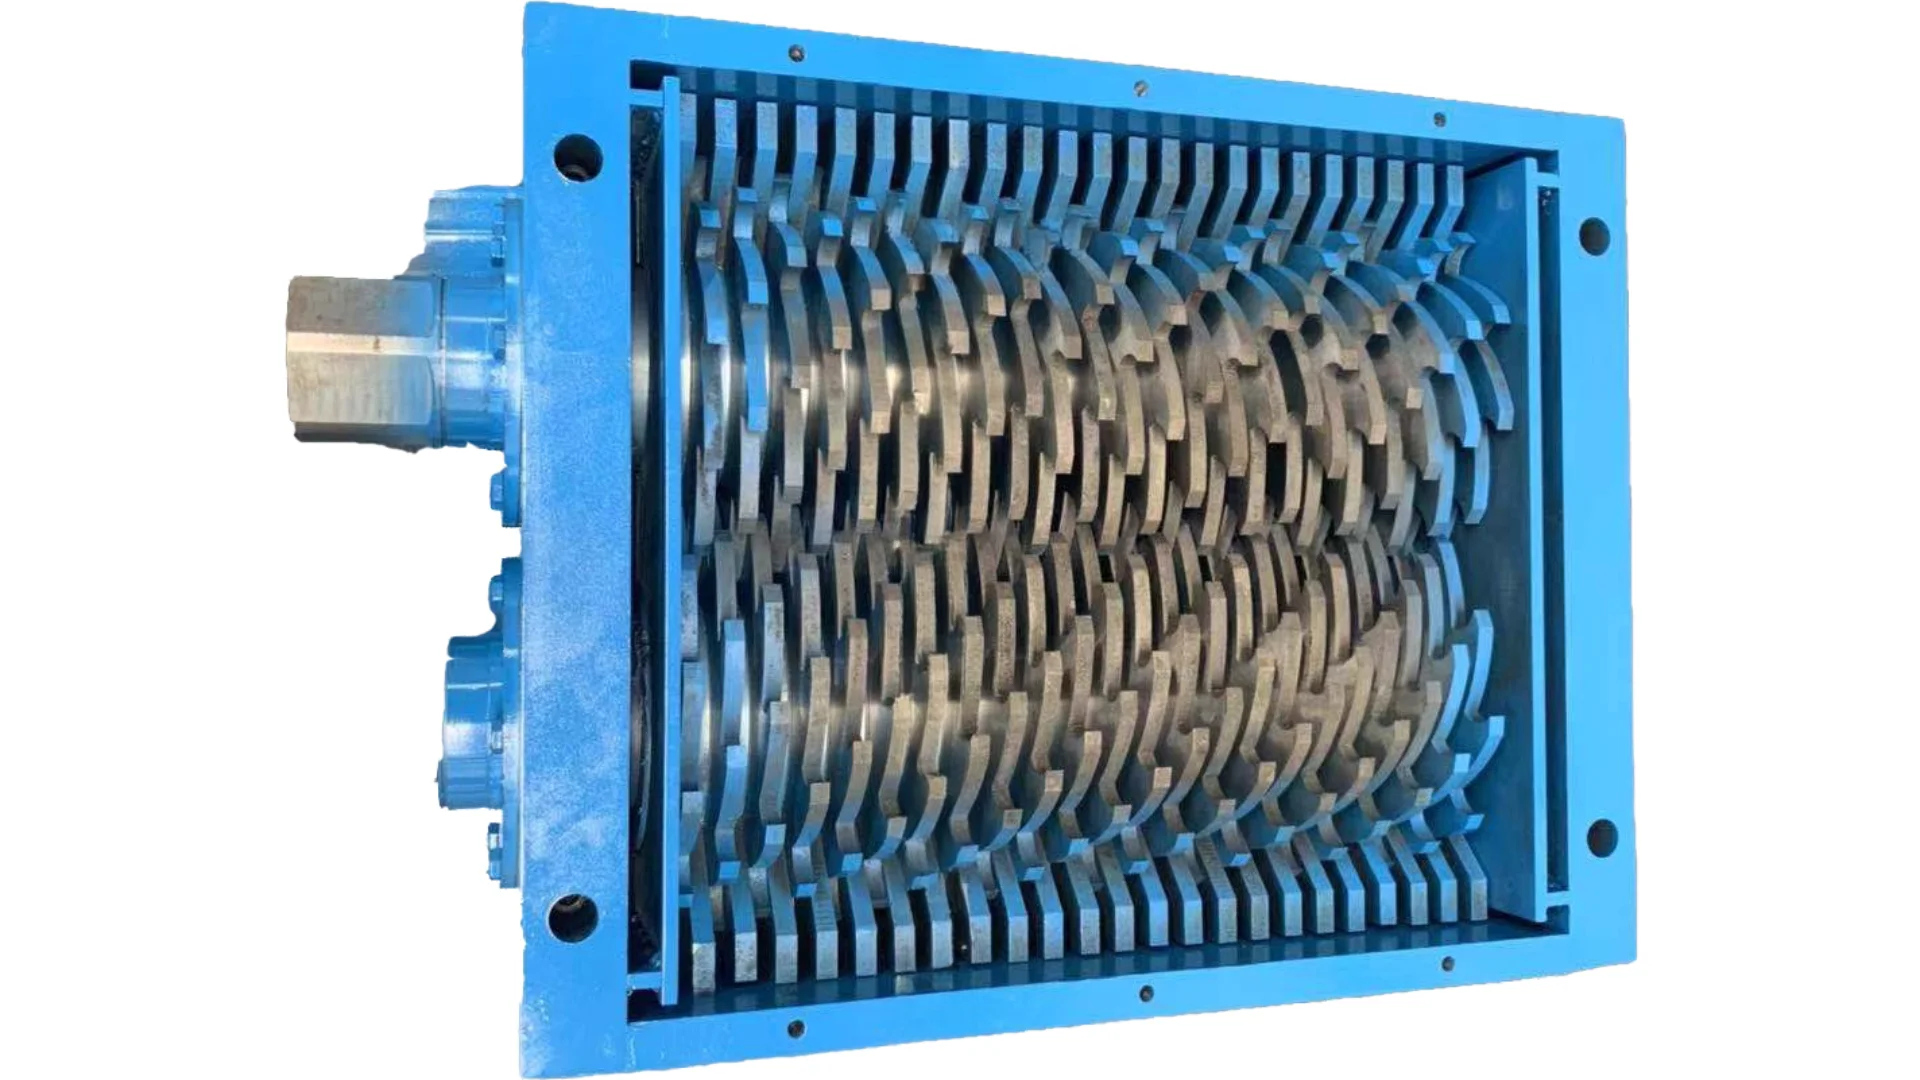
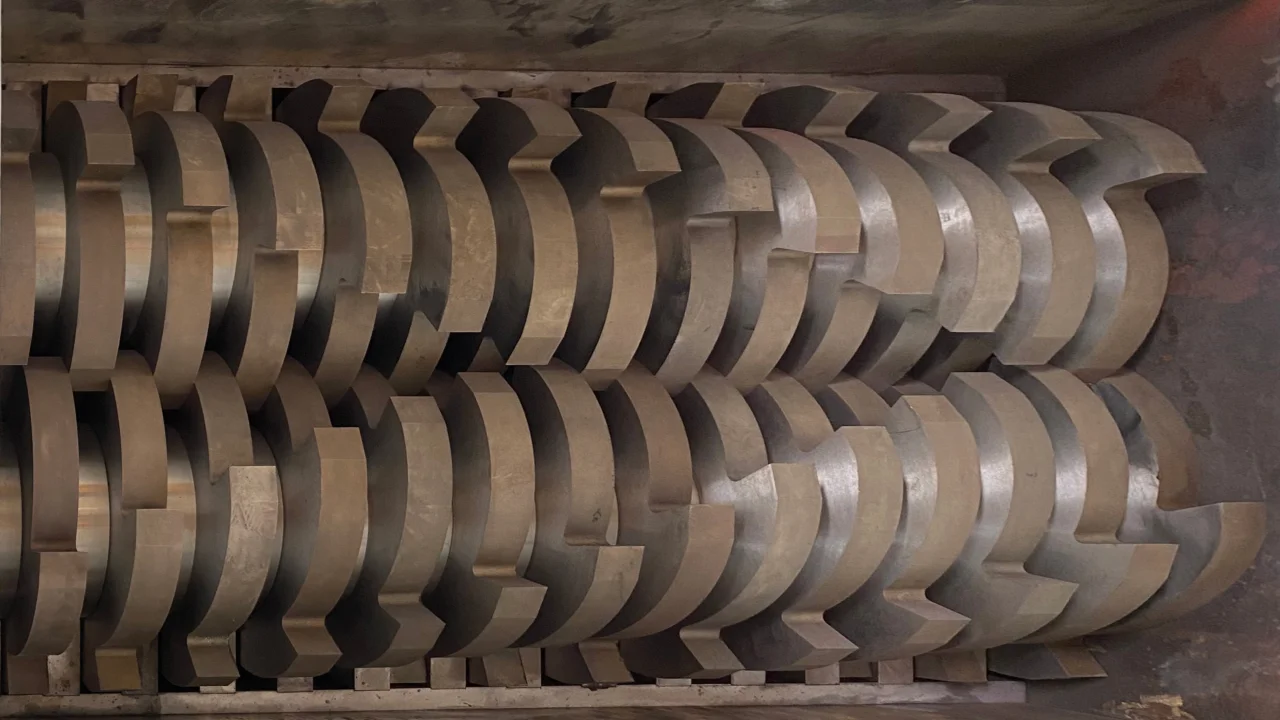
| Tnik dwusprzęgłowy | Twarde produkty, baliki, mieszane odpady i gruby etap pierwotnego zmniejszania | Zwykle produkuje grubszy, mniej równomierny wydatek, chyba że jest następujący po kolejnym etapie pomiaru | Nie zakładaj, że wysoka moment obrotowy samej dostarczy cząstki gotowe do granulacji |
| Czterokołowy tnik | Zastosowania wymagające powtarzającego się cięcia i bardziej kontrolowanego zmniejszania w jednym komorze | Może łączyć pierwotne cięcie z pomiarowym na podstawie ekranu | Więcej noży i komponentów zwiększa zakres konserwacji |
| Granulator lub kruszarka | Mniejszy, przygotowany podajnik wymagający czystych, stosunkowo równomiernych płatków | Bliskie odległości noży i ekran zapewniają bardziej precyzyjny pomiar | Nie jest zamiennikiem niskonakrętnego przedkruszarki, gdy podajnik jest duży lub trudny do przetworzenia |
A rozdrabniacz jednowałowy jest często wybierany, gdy ma znaczenie rozmiar wyjściowy i podajnik można kontrolować za pomocą walca. A niszczarka dwuwałowa jest użyteczny do grubego pomniejszania dużej lub zanieczyszczonej materiały. Niektóre linie używają obu: dwurzędowy przedkruszarka chroni i mierzy poniżej położony pojedynczy-rzędowy kruszarkę lub granulator.
3. Pojemność rozmiaru z całości procesu
Przepustowość katalogowa to tylko punkt wyjścia. Rzeczywista produkcja zależy od materiału, stanu noży, otwarcia siatki, metody załadunku oraz czasu spędzonego na odwracaniu lub czekaniu na poniżej położone urządzenia. Określ zarówno wymagany średni wydatek, jak i maksymalny stan załadunku.
- Wymagana netto przepustowość: kilogramów na godzinę pracy po normalnych zatrzymaniach, nie krótki test bez załadunku.
- Dostępne godziny pracy: zmiany dziennie, czas czyszczenia, planowane konserwacje i zmiany.
- System podajnika: ręczny załadunek, taśmociąg, wózek widłowy, grab, rozbijacz belki lub hydrauliczny przycisk.
- Ograniczenie poniżej: mycie, sortowanie, transport i urządzenia do granulacji muszą akceptować maksymalny wywóz kruszarki.
Dla filmu o niskiej gęstości objętość zbiornika i zachowanie przycisku mogą ograniczyć produkcję przed mocą silnika. Dla grubej rury i czyszczenia, ograniczającymi czynnikami mogą być uchwyt, załadunek noży i maksymalna geometria kawałka. Test materiału jest najreliwalniejszym sposobem potwierdzenia pojemności.
4. Określ wymagany wydatek
“Mniejszy” nie jest kompletną specyfikacją wyjściową. Zdefiniuj, dlaczego materiał jest kruszony i co wymaga następującego maszyny. Grube kawałki mogą być odpowiednie do transportu lub załadunku do linii mycia, podczas gdy przygotowanie do granulacji lub wtrysku może wymagać węższej dystrybucji rozmiaru.
- Docelowy nominalny rozmiar i akceptowalny nadmiar rozmiaru.
- Czy wymagana jest siatka i jak szybko można ją zmienić.
- Maksymalne popiółki, pył lub długie paski akceptowalne dla następnego procesu.
- Czy po kruszeniu następuje oddzielanie metali, wyłapywanie pyłu lub mokry proces.
Mniejszy ekran może poprawić rozmiarowanie, ale może też zmniejszyć przepływ, zwiększyć obiegu i dodawać ciepło. Poprawny ekran jest zatem decyzją procesową, a nie prostym ulepszeniem jakości.
5. Ocena napędu, nożyc i zabezpieczeń jako systemu
Kilowaty motora same nie opisują wydajności cięcia. Zbadaj prędkość obrotową wirnika, dostępny moment obrotowy, współczynnik usługi przekładni, średnicę noża, profil hakowy, Clearance noża i logikę sterowania razem. Niskoprędkościowe shreddery używają momentu obrotowego i zaangażowania noża, aby pociągnąć materiał przez komorę; większy silnik nie może poprawić niewłaściwej geometrii noża.
Zapytaj, jak maszyna reaguje na przeciążenie. Monitorowanie prądu, automatyczne odwrócenie, kontrolowane uruchomienie i przerwanie dopływu z przodu mogą zmniejszyć powtarzające się zablokowania. Jeśli możliwe jest zanieczyszczenie metalowe, zdefiniuj detekcję lub usunięcie przed shredderem zamiast polegać na odwracaniu jako jedynym zabezpieczeniu.
Narzędzia do cięcia z stali i hartowanie powinny być wybrane dla strumienia odpadów. Zanieczyszczenia abrazywne, szkło i plastik wypełniony minerałami mogą zmieniać zużycie szybciej niż czysty polimer. Przeanalizuj nasze Przewodnik wyboru ostrza do szersza gdy przygotowuje się specyfikację części obciążających.
6. Planowanie podawania, odprowadzania i integracji linii
Shredder rzadko jest maszyną izolowaną. Potwierdź wysokość roboczą, dostęp do skrzyni ładunkowej, kąt przenośnika, metodę odpylania, pozycję magnesu, system zbierania pyłu, platformy inspekcyjne oraz miejsce do konserwacji w projekcie zakładu. System sterowania powinien wymieniać sygnały włączenia, wyłączenia, awarii oraz zezwalających z urządzeniami górnego i dolnego odcinka.
Długi elementy wymagają szczególnej uwagi. Rury, profilowe i blachy mogą mostkować zasobnik lub wystawać poza zabezpieczoną strefę podawania. Przeznaczony wertykular do rur i profili Może zapewnić bezpieczniejsze i bardziej spójne podawanie niż zmuszanie długiego materiału do pionowego worka.
7. Przegląd bezpieczeństwa i konserwacji przed zakupem
Całkowita instalacja wymaga dokumentowanej oceny ryzyka, a nie tylko przycisków bezpieczeństwa awaryjnego. ISO 12100 Opisuje ocenę ryzyka maszynowego oraz zasady redukcji ryzyka. W Stanach Zjednoczonych, wymagania OSHA obejmują zabezpieczenie przed zagrożeniami na punktach pracy, miejscami zginania oraz rotujących elementach. 29 CFR 1910.212, oraz kontrola energii szkodliwej podczas obsługi pod 29 CFR 1910.147Wymagania stosowane zależą od miejsca montażu i ostatecznego projektu systemu.
- Połączone ze sobą punkty dostępu oraz zabezpieczone strefy podawania/wyładunku.
- Bezpieczna izolacja elektryczna, hydrauliczna, pneumatyczna oraz zmagazynowanej energii mechanicznej.
- Dostępna obsługa noży, sit i łożysk bez zbędnego demontażu.
- Określone punkty podnoszenia i narzędzia do obsługi ciężkich wirników, nożyc i ekranów.
- Rysunki zapasowych części, zalecana ilość zapasów i realistyczne czasy dostawy.
8. Porównuj Całkowity Koszt, a nie tylko Cenę Zakupu
Porównuj oferty przy użyciu tych samych wymagań dotyczących obciążenia i wydajności. Włącz zapotrzebowanie elektryczne pod obciążeniem, obrót lub wymianę noży, wymianę siatki, smarowanie, serwis hydrauliczny, zaplanowany czas przestojów, pracowników oraz oczekiwany stan zapasowych części zamiennych. Tańszy sprzęt może stać się kosztowny, jeśli wymaga częstego ręcznego oczyszczania lub produkuje materiał, którego następna strefa nie może zaakceptować.
Zapytaj każdego dostawcy, aby określił, co jest zawarte: transportór surowca, transportór odpadu, platforma, magnes, kontrola pyłów, szafka elektryczna, instalacja elektryczna na miejscu, uruchomienie, szkolenie operatora, dokumentacja oraz przeładunek. To zapobiega porównywaniu niskiej ceny podstawowej z kompletną linią.
9. Wymagane przeprowadzenie próby materiałowej i kryteria akceptacji
Przydatny test wykorzystuje reprezentatywny surowiec, w tym trudne fragmenty i normalne zanieczyszczenia. Zanotuj czas trwania testu, netto przetworzonego materiału, zachowanie mocy, przepalone obroty, rozkład wyjściowy, drobiny, owijanie oraz wszelkie interwencje manualne. Krótki film z łatwego próbek nie jest równoważny z testem produkcyjnym.
Przed złożeniem zamówienia uzgodnij kryteria akceptacji fabrycznej, takie jak opis surowca, minimalny przepływ netto, docelowa wydajność, dozwolone interwencje, sprawdzanie funkcji bezpieczeństwa i dostarczona dokumentacja. Akceptacja miejsca montażu powinna również potwierdzić komunikację linową, zamontowane zabezpieczenia i działanie z rzeczywistym sprzętem obsługi klienta.
Lista kontrolna zapytania ofertowego dla przemysłowego tnika
- Nazwy materiałów, zdjęcia, próbki i opis zanieczyszczeń.
- Minimalne, średnie i maksymalne wymiary surowca.
- Wymagany przepływ netto i godziny pracy.
- Docelowa wydajność i następny etap przetwarzania.
- Dostępne źródło energii, powierzchnia podłogi, wysokość nad głowami i metoda załadunku.
- Wymagane taśmy transportowe, oddzielanie, kontrola pyłu i integracja systemów sterowania.
- Przypisane wymagania dotyczące bezpieczeństwa, dokumentacji i języka.
- Materiał do testu akceptacji i miarowe kryteria uznania.
Często zadawane pytania
Wybierz materiał i wymagany wynik. Maszyny jednośladowe zazwyczaj zapewniają regulację rozmiaru przez sita; maszyny dwusladowe są często używane do grubego pomniejszania grubej lub mieszanej surowicy. Niektóre linie używają obu etapów.
Margines produkcyjne powinny uwzględniać normalne zmiany, zużycie noży oraz planowaną operację w dół bez tworzenia nadmiernego nadpływu. Obliczaj je na podstawie reprezentatywnych prób i kompletnego bilansu linii, a nie stosując jednej procenckiej wartości do każdego projektu.
Numer mocy silnika musi być oceniony z prędkości wirnika, momentem obrotowym, przekładnią, geometrią nożyc, regulacją podawania oraz obciążeniem. Niewłaściwe nożyce lub system podawania nie mogą być poprawione jedynie przez zamontowanie większego silnika.
Maszyna może akceptować kilka materiałów, ale najlepsze ustawienia tnącego, sitowego, wyrzucającego i ochronnego różnią się. Film, grube rury, czyszczenie i zanieczyszczone sztywne plastiki powinny być każde przetestowane pod kątem zamierzonej konfiguracji.
Zarejestruj netto przepustowość, opis surowca, dystrybucję wyjściową, zachowanie mocy, odwrócenia, owijanie, drobiny i interwencję ręczną. Test powinien obejmować reprezentatywne trudne elementy, nie tylko czyste i łatwe materiały.
Zaoferuj próbki materiałów lub zdjęcia, maksymalne wymiary, zanieczyszczenia, wymagana netto wydajność, docelowy wynik, godziny pracy, proces pośredni, udogodnienia lokalne, ograniczenia układu oraz obowiązujące wymagania bezpieczeństwa lub dokumentacji.
Złóż zapytanie o rekomendację tnika
Wyślij szczegóły materiału reprezentacyjnego i powyższą listę kontrolną zapytania ofertowego. Rumtoo może przeanalizować surowiec, zaproponować odpowiednią konfigurację i zdefiniować test materiału przed ostatecznym pomiarem.
