
Rzeczywista różnica między shredderem a krzyżakiem polega na zadaniu, które każda maszyna musi wykonać. Shredder plastyczny przyjmuje obfite, nieprzyjemne lub twarde surowce i redukuje je do manageable kawałków. Kruszarka plastyczna lub granulator zazwyczaj bierze kontrolowane surowce i kłuje je na mniejsze, bardziej zrównoważone regrundy do mycia, oddzielania, suszenia lub wytłaczania.
Nazwa maszyny sama w sobie nie jest wystarczająca. Dostawcy używają terminów „kruszarka”, „szczoteczka”, „granulator” i „drugorzędna ścinarka” różnie w różnych rynkach. Zanim porównasz wyceny, zdefiniuj największy przedmiot podawania, wymagany rozmiar wyjściowy, zanieczyszczenie, przepływ i proces pośredni. Ten przewodnik dostarcza tego ramu decyzyjnego. Aby wybierać między typami ścinarek, użyj oddzielnego Przewodnik zakupowy maszyn do szatkowania przemysłowego.
Kruszący vs Ścinacz: Krótko na temat
| Punkt decyzji | Niszczarka do tworzyw sztucznych | Kruszyk plastyczny lub granulator |
|---|---|---|
| Główna funkcja | Redukcja pierwotna i kontrolowane podawanie materiału zwielokrotnionego | Krojenie wtórne lub ostateczne do mniejszego, bardziej jednorodnego rozmiaru cząstek |
| Typowe zaopatrzenie | Pakiety, róleksy folii, rury, odливki, baryłki, palety i duże części wytłoczane | Fragmenty pozałomne, butelki, odlewki, wyciski, cienkie części oraz czysty odpad produkcyjny |
| Zachowanie tnące | Wysokotłoczystość, niskoprędkościowy cięciwy lub rżnięcie | Cięcie nożami o dużej prędkości przeciwko nożom ściennym stałym |
| Frakcja wyjściowa | Rozdrobione kawałki lub wstęgi o grubości; jednorodność zależy od wirnika, sita i materiału | Kruszonka lub ponownie przetworzony materiał rozmiarowane w komorze, przestrzeni między nożami, siatce i systemie odprowadzania. |
| Kontrola podawania | Duży zasobnik, hydrauliczny pusher, rygiel, hak lub zębaty z dwoma szerszami może radzić sobie z trudnymi kształtami | Potrzebne jest zaopatrzenie, które pasuje do otworu i dociera do wirnika w kontrolowanym tempie |
| Pozycja wspólna | Pierwszy sprzęt w linii recyklingowej | Po zgniatku, lub jako samodzielny sprzęt do odpowiednio przeproszonych odpadów plastikowych |
To jest rozróżnienie procesowe, a nie uniwersalne zasada nazewnictwa. Ciężkie “kruszarki” mogą przyjmować większą ilość surowca niż mały granulator, podczas gdy przesiewana jednoosiowa ścinarka może tworzyć kontrolowany gruboziarnisty frakcję. Zawsze porównuj system cięcia i wyniki prób, a nie tylko kategorię produktu.
Dlaczego nazwy kruszarki i granulatora powodują zamieszanie
W recyklingu plastiku, słowa „kruszarka” i „granulator” często opisują ten sam принцип szybkiej pracy z nożami i sitami. Inni dostawcy używają słowa „kruszarka” dla cięższej komory obsługiującej grubsze części sztywne, a „granulator” dla maszyny tworzącej drobniejszy regrind. Słowo „granulator” może również być mylone z „pelletyzatorem”, chociaż pelletyzator topi i reformuje plastik, podczas gdy granulator jedynie go kruszy.
- Zapytaj, czy wirnik używa noży, haków, tarcz lub młotków.
- Potwierdź, czy ekran kontroluje rozmiar wyjściowy cząstek.
- Proszę o maksymalne wymiary podawania, a nie tylko otwór hoppera.
- Potwierdź, czy wyceniona wydajność to grube ścinki, odłamki, ponownie przetworzony materiał lub stopione kule.
- Zapytaj, czy przepływ został zmierzony dla Twojego polimeru, grubości i rozmiaru sita.
Rumtoo wymienia modele nożowo-siatkowe w Oferta maszyn do sztrusowania i granulacji plastikuZastosowanie i specyfikacja komory decydują o dopasowaniu modelu do projektu.
Jak szredery plastyczny redukuje materiał
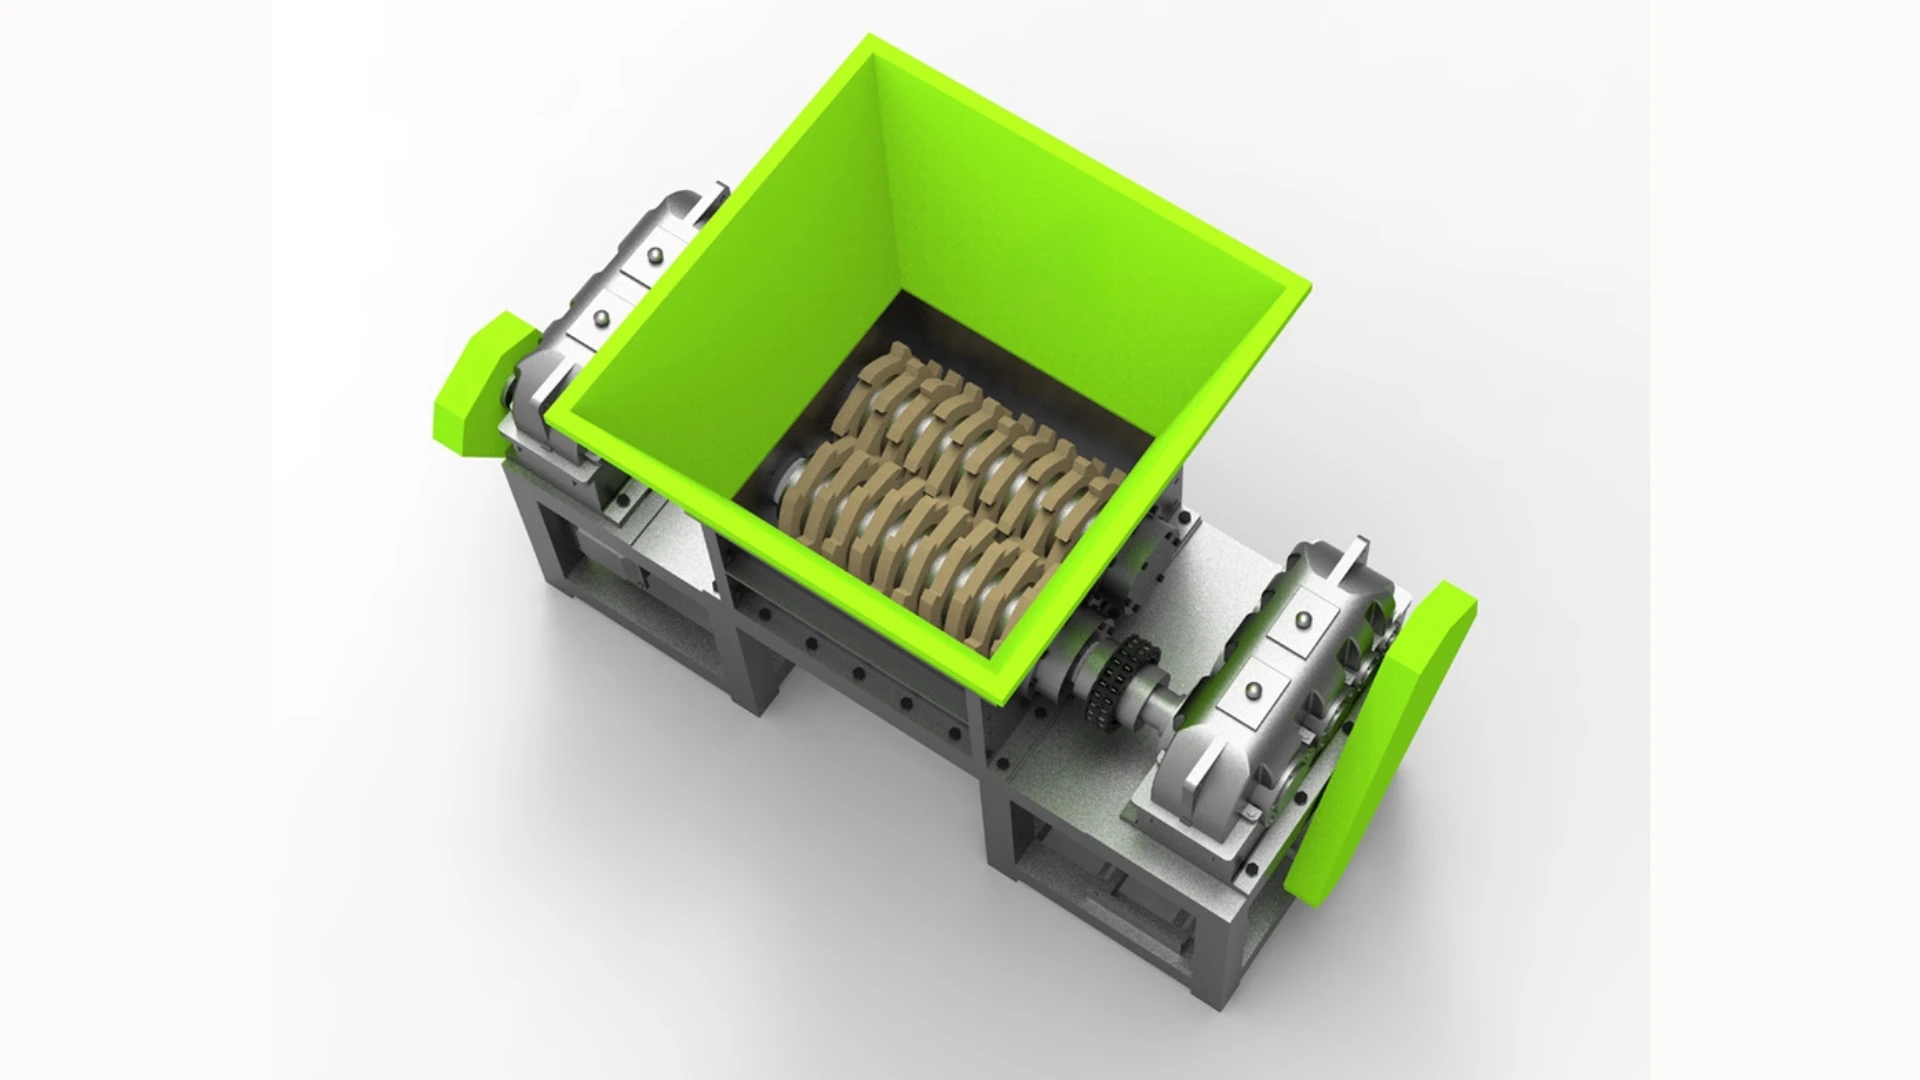
Single-shaft shredding machine przyjmuje materiał i pociąga go przez wolniejszą strefę cięcia. rozdrabniacz jednowałowy zwykle używa hydraulicznego wypychacza do przesuwania materiału przeciwko nożom wirnikowym i nożowi podłogowemu. A niszczarka dwuwałowa Wykorzystuje koła wirujące w przeciwnych kierunkach, aby ząbać i przeciąć podaż między zębatymi tnącymi.
Podstawianie się do niższych prędkości i wyższych momentów obrotowych jest odpowiednie dla dużych elementów, grubszych wycisków, długich profili, skompresowanych folii i materiału podawczego przechodzącego nad wirnikiem rozdrabniacza. Sieć może kontrolować wydajność w wielu projektach z pojedynczym wałem, ale przymuszenie rozdrabniacza do produkcji bardzo drobnych materiałów może obniżyć pojemność i zwiększyć przepływ powrotny. Kierunek pracy shreddera plastiku Wyjaśnia rotor, wypychacz i screen (siatkę) bardziej szczegółowo.
Jak zmniejsza materiał kruszarka lub granulator plastyczny
Zerownik lub granulator przecina materiał między obracającymi się nożami a stałymi nożami podłoża przy wyższej prędkości wirnika. Fragmenty pozostają w komorze, aż przejdą przez wybrany sito lub kratkę. Geometria noży, przepуск, powierzchnia otworu sita oraz strumień powietrza odprowadzającego decydują o rozmiarze flaków, drobnych odłamów, ciepło i przepustowości.
Ta maszyna działa dobrze, gdy materiał wejściowy pasuje do otworu, można go bezpiecznie zmierzać i nie jest obciążony uszkadzającymi obiektami zewnętrznymi. Częstymi materiałami wejściowymi są czyste odlewki, odlewniki, butelki, cienkie elementy wytłoczane oraz zeskrobanie plastiku. Wytrzymała kruszarka do tworzyw sztucznych Może przyjmować grubsze odpady sztywne, ale wciąż wymaga próby załadunku przed wymianą podstawowego szlifierza.
Amerykańska Administracja Pracy i Zdrowia Occupational Safety and Health Administration opisuje szlifery lub granulatorzy jako maszyny z ostrymi obrotowymi i nieruchomymi nożami, podkreślając ochronę przed maszyną oraz procedury kontroli energii podczas czyszczenia i pracy z nożami. Ten wymóg bezpieczeństwa dotyczy niezależnie od tego, jak dostawca nazwie maszynę: rozkręcającą, szlifierką lub granulatorem. Zobacz OSHA wskazówki dotyczące maszyn do recyklingu plastiku.
Wybierz Szczękowy Zerownik, gdy Głównym Problemem Jest Surowiec
Wybierz szerszy przedmiot najpierw, gdy forma przychodzącego materiału zapobiega stabilnemu podawaniu do rozdrabniacza. Decyzja jest zazwyczaj motywowana wymierzeniami, gęstością objętościową, kształtem, twardością oraz tym, jak materiał dociera do zakładu.
- Duże lub puste elementy: Kotły, bakiety, palety oraz wytłoczone obudowy mogą nie pasować do otworu przepustowego rozkręcaacza.
- Długi materiał: Rury, profili, róleki folii, wstążki i sznurek mogą być łączone lub owijane bez odpowiedniego podajnika i wirnika.
- Ciężkie wywiewaki i grube kawałki: Wysoki moment obrotowy i kontrolowana ciśnienie ramy mogą być bardziej użyteczne niż wysoka prędkość noży.
- Zmienna ilość partii: Kopułka i ściskacz mogą zmagazynować nierównomierne załadowanie z wózka widłowego lub taśmy transportowej.
- Wynikowy materiał o dużej frakcji wielkości jest akceptowalny: Transport, sortowanie lub etap wtórnej redukcji rozmiaru może nie wymagać jeszcze ostatecznych płatów.
Shredder nie jest separator metalowy. Śruby, kamienie i ciężka zanieczyszczenie mogą uszkodzić noże tnące, sita i urządzenia pośrednie. Określ magnety, wykrywanie metalu, sortowanie ręczne lub inną ochronę w zależności od rzeczywistych zanieczyszczeń.
Wybierz Kruszący, Gdy Głównym Celem Jest Ostateczna Szczegóła
Wybierz kruszący lub granulator, gdy materiał wejściowy jest już zarządzalny, a następny proces wymaga bardziej wąskiego zakresu rozmiaru cząstek. Obejmuje to czysty odpad wewnętrzny, butelki, części przycinane wcześniej oraz materiał wychodzący z podstawowego szlifierza.
- Podatek pasuje do komory bez ręcznego cięcia lub niebezpiecznego napędzania.
- Potrzebne flaki muszą przejść przez zdefiniowany sito.
- Kolejny etap mycia, separacji, suszenia lub wytłaczania wymaga spójnego podawania materiału.
- Rafineria może kontrolować zanieczyszczenia metalowe i abrazywne przed komorą.
- Pył, zatrzymanie dźwięku i odprowadzanie flaków są uwzględnione w projekcie.
Nie wybieraj mniejszej siatki po prostu dlatego, że produkuje drobniejsze próbkę. Mniejsza otworu utrzymuje materiał w komorze dłużej i może zwiększyć przecinanie, drobiny, ciepło i zużycie energii. Dopasuj rozmiar flaków do następnego maszyny, zamiast określania najmniejszej możliwej liczby.
Gdy system szerszenia-crushera dwustopniowego jest lepszy
System dwustopniowy jest często bezpieczniejszym wyborem, gdy surowiec jest zwarty, ale ostateczny proces wymaga małych, równych płatków. Szczękowy rozdrabniacz chroni rozkręcający przed nadmiernymi kawałkami i mierzy bardziej stabilny dopływ. Rozkręcający następnie kończy rozmiar cząstek.
| Faza procesowa | Zadanie główne | Sprawdzenie przyjęcia |
|---|---|---|
| Klasyfikacja i ochrona | Usuń zabronione przedmioty i uszkadzający metal | Określona lista odrzuceń, pozycja magnesu lub detektora oraz bezpieczny metod usunięcia |
| Niszczarka | Zmniejszaj skomplikowaną podację i stabilizuj obciążenie | Brak mostów, owijania ani powtarzających się przeciążeń na materiale testowym |
| Zbieracz lub taśmociąg | Rozdziel dwa cykle pracy maszyn | Kruszarka otrzymuje kontrolowaną głębokość łóżka zamiast wybuchów |
| Kruszarka lub granulator | Wytwórz wymagane końcowe łuski | Rozmiar, drobiny i długie ogony pozostają w granicach uzgodnionego próbkowania |
| Ewakuacja | Przenoś łuski bez ciepła lub gromadzenia się pyłu | Stabilne wyładowanie do urządzeń myjących, suszących lub wytłaczających |
A common two-stage setup uses a shredder to produce roughly 40–60 mm pieces before a granulator reduces them to about 3–15 mm. Those sizes suit that process example and are not universal targets. Some systems also combine a shredder and granulator in one line when large scrap must become a small final fraction.
Gdy przestrzeń na podłodze i kontrola są ograniczone, zintegrowana siekarka i kruszarka może połączyć etapy. Potwierdź, że operatorzy mogą nadal uzyskać dostęp do każdego komory cięcia, izolować przechowywaną energię i usunąć zator bez wchodzenia do niebezpiecznego obszaru.
Dopasuj maszynę do plastiku i jego kształtu
| Przykład podania | Prawdopodobny punkt startowy | Dlaczego |
|---|---|---|
| Czyste wtryski i odrzucone części | Kruszarka lub granulator | Przygotowane, przewidywalne odpady mogą często iść bezpośrednio do komory cięcia |
| Duży rurę HDPE, zbiorniki lub grube odpady | Tłucznik, a następnie kruszarka, jeśli wymagane są drobne łuski | Rozmiar i grubość ścianki sprawiają, że kontrolowane główne podawanie jest ważne |
| Sklejone lub zwinięte folie PE/PP | Maszyna tnąca lub kompresor tnący do przetwarzania folii | Niska gęstość objętościowa, owijanie i mostkowanie decydują o systemie podawania |
| Luźne butelki PET lub HDPE | Kruszarka lub kruszarko-tłucznik do sklejonych balów i zmiennego podawania | Kształt butelki, gęstość balu i podawanie linii myjącej w etapie pierwszym |
| Oczyszczone twarde łuski wymagające mniejszego cięcia | Kruszarka lub granulator | Materiał jest już kontrolowany, a celem jest ostateczny rozmiar cząstek |
| Mieszane grube odpady z plastiku | Sortowanie oraz tłucznik; potwierdź etap drugi | Nieznane przedmioty i zmiennego kształtu wymagają ochrony przed dokładnym cięciem |
Dla linii myjącej, śledź materiał poza zmniejszeniem rozmiaru. The Linia myjąca butelki HDPE I Linia myjąca folii PP/PE potrzebują różnych przygotowań podawania, oddzielania i odparowywania.
Porównaj Koszt Operacyjny na Tonę Przetworzonego Materiału
Moc tablicowa nie ujawnia kosztu tłucznika lub kruszarki. Porównaj pełny cykl pracy w uzgodnionym rozmiarze cząstek. Większy silnik może skończyć partię szybciej, podczas gdy mniejsza maszyna może działać dłużej, przeciąć więcej materiału lub wymagać więcej ręcznego przygotowania.
- Zużyte kilowatogodziny na tonę przetworzonego materiału, w tym przenośniki i wydobycie
- Prędkość obrotowa noży, ich szlifowanie i okres wymiany na próbie materiału
- Zużycie siatki, czas dostępu i koszt zapasowej siatki
- Praca konieczna do wstępnego cięcia podawanego materiału, usuwania mostków i usuwania zanieczyszczeń
- Przerwa w działaniu na czyszczenie między polimerami lub kolorami
- Mikroszkiełki, nadmiar rozmiaru i wydajność łusek do sprzedaży
Kruszarka może mieć niższy koszt zakupu, ale może być droga, jeśli pracownicy muszą ręcznie ciąć każdą część. Linia kruszarko-tłucznika kosztuje więcej na początku, ale może zmniejszyć ręczne manipulowanie i pozwolić każdemu wirniku pracować w swoim zamieronym zakresie. Użyj zaobserwowanego próbnego porównania obu układów.
Bezpieczeństwo i Konserwacja Muszą Być Częścią Wyboru
Obie maszyny zawierają zagrożenia tnące i kruszące. Ochrony, zamykane drzwi, awaryjne zatrzymania i udokumentowane procedury blokady/tagowania muszą pasować do instalacji. Praca nożami lub siatkami nie powinna polegać tylko na zatrzymaniu panelu sterowania.
- Potwierdź, jak wirnik jest mechanicznie zabezpieczony przed pracą nożami.
- Sprawdź dostęp do noży stołowych, siatek, łożysk i utkniętego materiału.
- Potwierdź, że hydrauliczne walce i podniesione pokrywy nie mogą spaść lub poruszać się podczas eksploatacji.
- Zapewnij bezpieczne platformy, gdzie zbiorniki lub komory są nad poziomem podłogi.
- Szkolenie operatorów w zakresie powrotu do stanu wyjściowego, mostkowania i zabronionego ręcznego załadunku.
OSHA zauważa, że maszyny do przetwarzania plastików mogą powodować urazy zgniotowe, nacięcia i amputacje, gdy brakuje, usuwa się lub obejście zabezpieczeń. Przegląd projektu musi obejmować całą ścieżkę załadunku i wyładunku, a nie tylko skrzynię wirnika.
Testuj materiał przed wyborem
Przydatny test urządzenia odtwarza najtrudniejszy normalny materiał do załadunku, a nie ręcznie wybrany czysty próbek. Wyślij reprezentatywne fragmenty, informacje o zanieczyszczeniach i zdjęcia pokazujące, jak przybywa odpad. Zarejestruj ekran, rozmiar noża, prędkość załadunku i czas pracy.
| Dziennik prób | Dlaczego to ma znaczenie |
|---|---|
| Polimer, wymiary, grubość ścianki i gęstość objętościowa | Określa, czy załadunek pasuje, tworzy most, owija się czy wymaga napędu |
| Wilgotność, ziarnistość, etykiety, metal i zabronione przedmioty | Ustala założenia dotyczące ochrony, zużycia i czyszczenia |
| Specyfikacja siatki lub kraty | Łączy przepustowość z dostarczanym rozmiarem cząstki |
| Stabilne kg/h i kWh/t | Rozdziela moc silnika od wydajności procesu |
| Pyły, nadmiar i długie ogony próbki | Pokazuje, czy poniżejśrodowodnianie lub wytłaczanie może przyjąć wynik |
| Zator, przeciążenie i ponowne uruchomienie | Rejestruje limity kontroli załadunku i interwencję operatora |
| Stan noża i komory po zakończeniu pracy | Identyfikuje wpływ, ścieranie, owijanie i utknięte zanieczyszczenia |
Formularz RFQ: Szczękowy zgniatacz vs Szczękowy rozdrabniacz
- Typ plastyku i czy polimery są sortowane lub mieszane
- Największe i najmniejsze wymiary podawania, grubość i waga
- Nieprzetarty, skompresowany, zwinięty, ułożony warstwowo, mokry lub skompresowany stan
- Znane metal, piasek, szkło, etykiety oraz inne zanieczyszczenia
- Wymagana średnia i szczytowa przepustowość
- Rozmiar cząstek docelowy oraz maszyna pośrednia, która go otrzymuje
- Dostępne metody ładowania, powierzchnia użytkowa, zasilanie elektryczne i kontrola pyłów
- Maksymalnie dozwolona ręczna wstępna przycinanie lub interwencja
- Wymagania dotyczące dostępu do noży, sit i części zużywanych
- Obserwowano warunki próbne i kryteria akceptacji
Często zadawane pytania
Często, ale nie zawsze. Oba terminy powszechnie opisują szybki maszynę nożowo-siatkowa produkującą plastikowy regrind. Niektórzy dostawcy zachowują termin „kruszarka” dla cięższych modeli sztywnej plastiki. Zamiast polegać na nazwie, porównaj rotor, noże, siatkę, limit podawania i próbny wydatek.
Tak, gdy materiał do przetwarzania pasuje już do otwierania, można go bezpiecznie pomiarować i nie przeciążać komory tnącej. Duże rury, czyszczenia, baliki oraz duże formowane elementy często wymagają przetarcia lub innego etapu wstępnego cięcia przed dokładnym rozdrabnianiem.
Użyj dwóch etapów, gdy napływające odpady są objętościowe lub zmiennego rodzaju, a pranie, oddzielanie lub ekstrudowanie wymaga małych, jednolitych płatków. Maszyna tnąca stabilizuje rozmiar podawania i obciążenie; kruszarka kończy rozmiar cząstek. Próbny proces powinien potwierdzić bufor i taśmociąg między nimi.
Słabszy tnik może być mniej wrażliwy na nietypowe kształty, ale żadna standardowa maszyna nie powinna być traktowana jak separator metali lub kamieni. Zdefiniuj zanieczyszczenia, usuń zabronione przedmioty oraz określ magnesy, detekcję lub ochronę przed zużyciem przed komorą tnącą.
Numer A mniejszy ekran może zwiększyć czas przebywania, ponowne cięcie, pył, ciepło i zużycie energii. Określ rozmiar cząstek wymagany przez następną mycie, suszenie lub ekstrudowanie, a następnie przetestuj przepustowość i jakość płatków przy tym rozmiarze ekranu.
Wysyłaj zdjęcia materiałów, polimer, maksymalne wymiary, grubość, stan sypki, zanieczyszczenia, pojemność godzinowa, docelowa wielkość cząstek, proces pośredni, metoda załadunku, dostępna moc i powierzchnia podłogi. Reprezentacyjny próbek jest najlepszy do przeprowadzenia testu świadomego.
Zapytaj o przegląd redukcji rozmiaru
Wyślij wymiary surowca, polimer, zanieczyszczenia, wymagany przepływ i docelowy rozmiar cząstek. Rumtoo może ocenić, czy projekt wymaga szersza, kruszarki, granulatora lub układu dwustopniowego, a następnie zdefiniować reprezentacyjny test materiału.
