
섬유기와 압축기의 실질적인 차이는 각 기계가 완료해야 할 작업입니다. 플라스틱 섬유기는 두꺼운, 불편하거나 힘든 원료를 받아들이고 그를 관리할 수 있는 크기로 줄입니다. 플라스틱 압축기나 granulator는 일반적으로 조절된 원료를 받아들여 더 작고 일관된 재생재료로 자릅니다.
기계 이름만으로는 부족합니다. 공급업체는 시장에 따라 “압축기”, “미끄러지기”, “granulator”, “보조 섬유기'를 다르게 사용합니다. 견적을 비교하기 전에 가장 큰 원료 아이템, 필요한 출력 크기, 오염, 처리량 및 하위 과정을 정의하세요. 이 가이드는 그 결정 프레임워크를 제공합니다. 섬유기 유형을 선택할 때는 별도의 가이드를 사용하세요. 산업용 쇼트너 구매 가이드.
섬유기 대 압축기: 간단한 답변
| 결정점 | 플라스틱 파쇄기 | 플라스틱 압축기 또는 granulator |
|---|---|---|
| 주요 업무 | 대형 재료의 원래 크기 감소 및 조절된 원료 공급 | 보조적이거나 최종적인 작은, 일관된 파편 크기로 자르기 |
| типичное питание | 백스, 필름 롤, 파이프, 푸지, 드럼, 팔레트 및 큰 모델링 부품 | 미리 섬유기로 자른 조각, 병, 스프루, 런너, 얇은 부품 및 깨끗한 생산 스캔� |
| cutting behavior | 낮은 속도, 높은 토크의 절단 또는 찢기 | 높은 속도의 날이 고정된 칸에 맞서 자르기 |
| 배출물 | 초초의 줄이나 조각; 일관성은 루터, 스크린 및 재료에 따라 다릅니다 | flake 또는 캐비어에 의해 크기가 조절된 파편, 날 간격, 스크린 및 배출 시스템 |
| feed control | 대형 하포, 램, 드로어, 힙크 또는 트윈 샤프트 비트는 어려운 형태를 관리할 수 있습니다 | 오프닝에 맞는 원료가 루터에 조절된 속도로 도달하는 것이 필요합니다 |
| 일반 위치 | 재활용 라인의 첫 번째 기계 | 섬유기 이후로, 또는 적절한 사전 크기 조정된 스캔�용 단독 기계로 |
이는 과정 차이이며, 일반적인 명명 규칙이 아닙니다. 중형의 “압축기'는 작은 granulator보다 더 큰 원료를 받아들일 수 있으며, 스크린 단일 축 섬유기는 조절된 거친 분자를 만들 수 있습니다. 항상 절단 시스템과 시험 결과를 비교하세요. 제품 카테고리만 비교하지 마세요.
추출기와 그랜불러 이름이 혼란을 야기하는 이유
플라스틱 재활용 분야에서 크러셔와 그라нула터는 종종 동일한 고속 칼과 체의 원리를 설명하는 용어로 사용됩니다. 다른 공급업체는 더 두꺼운 고정된 부품을 처리하는 "크러셔"를 사용하고, 더 미세한 재가공을 만드는 "그라нула터"를 사용합니다. "그라нула터"라는 용어는 펠레티라이저와 혼동될 수 있는데, 펠레티라이저는 플라스틱을 녹여 재구성하는 반면, 그라нула터는 단순히 잘라서만 합니다.
- 로터가 날, 힙크, 디스크, 핸드러머를 사용하는지 묻세요.
- 스크린이 나가는 파편 크기를 제어하는지 확인하세요.
- 최대 원료 크기를 요청하세요. 하포 열림 크기만 요청하지 마세요.
- 견적된 출력이 거친 섬유, 파편, 재생재료, 녹인 펠릿인지 확인하세요.
- 전류가 어떤 폴리머, 두께, 그리고 스크린 사이즈에서 측정되었는지 확인해 주세요.
럼투는 칼과 스크린 모델을 목록으로 올리고 있습니다. 플라스틱 크래셔 및 그랜불레이터 라인업. 응용 및 챔버 사양이 모델이 프로젝트에 적합한지 여부를 결정합니다.
플라스틱 셀러더가 재료를 줄이는 방법
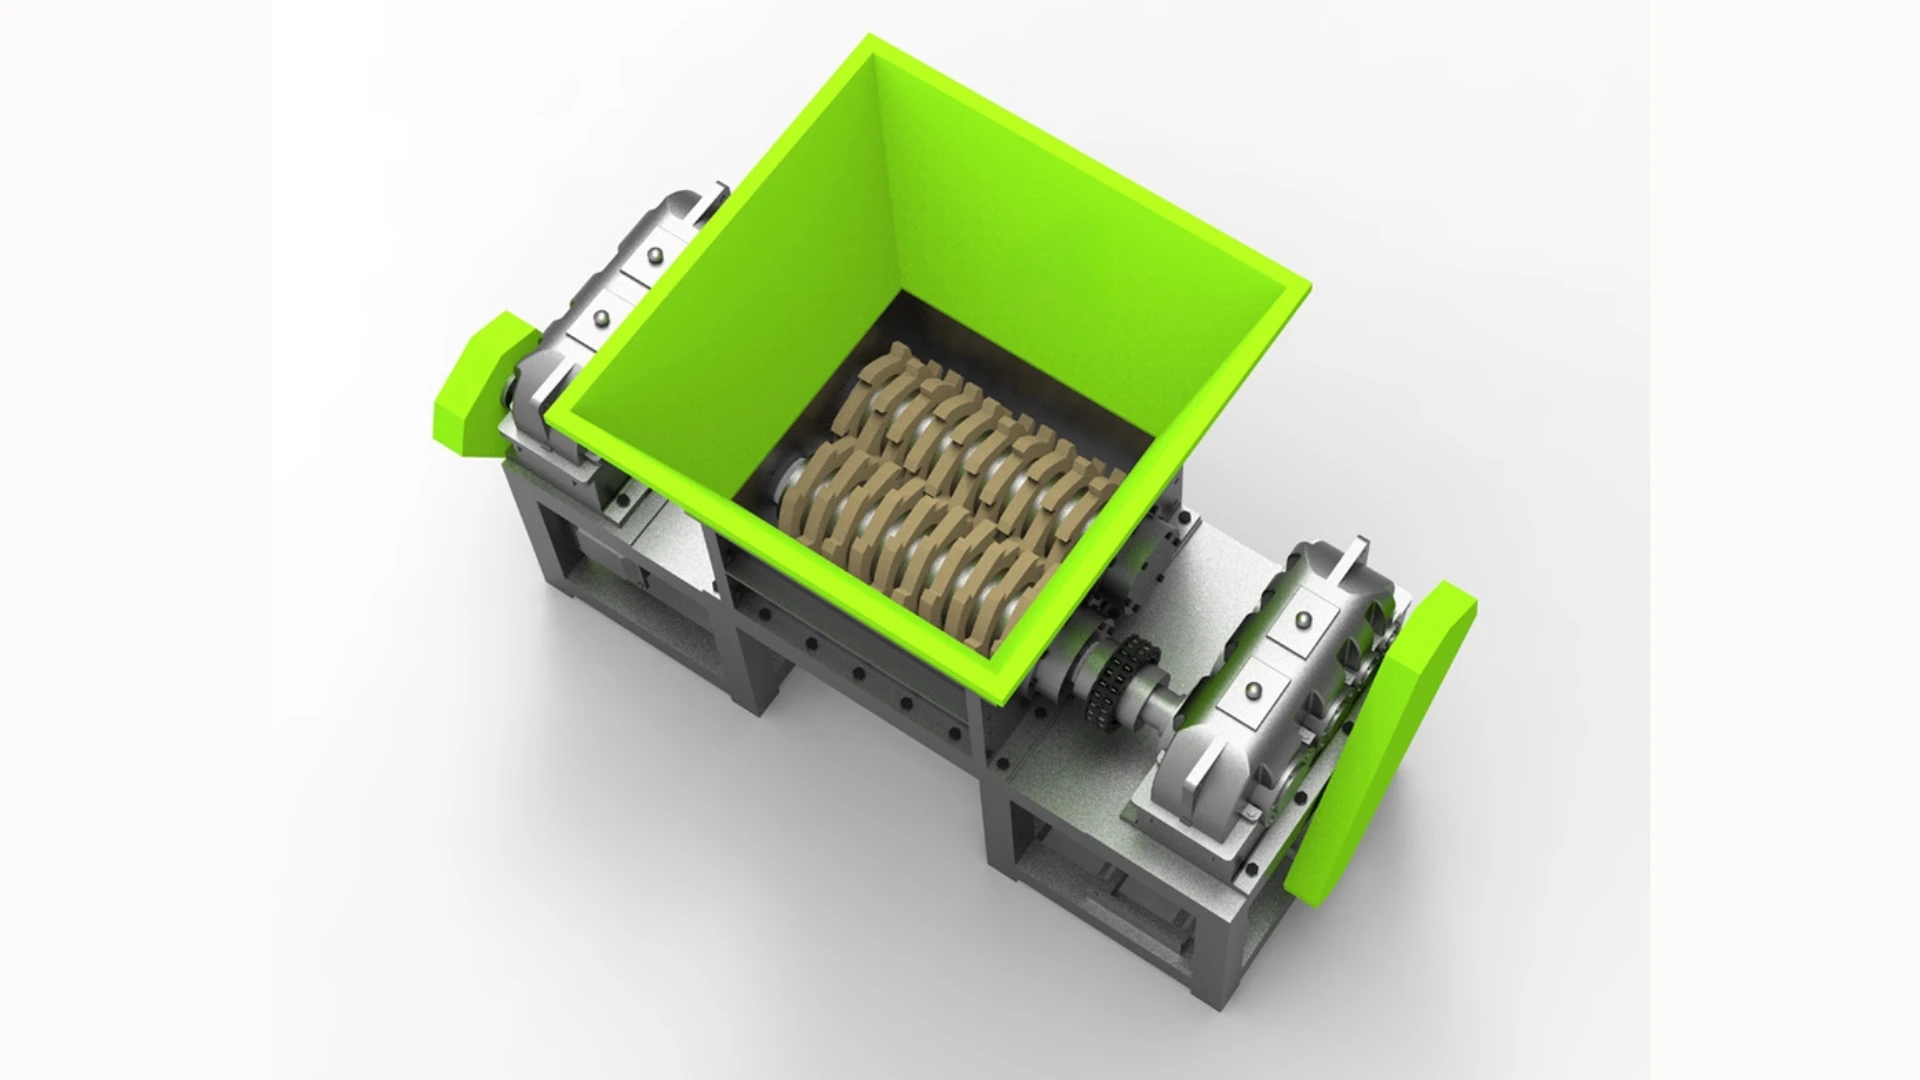
플라스틱 쇼더는 재료를 잡고 더 느린 절단 구역을 통해 당겨줍니다. 단일 샤프트 슈레더 commonly uses a hydraulic pusher to move material against rotor knives and a bed knife. A 이중 샤프트 분쇄기 반대로 회전하는 축을 사용하여 겹쳐진 자르기 사이의 공급물을 물어뜯고 잘라냅니다.
저속, 높은 토크 접근 방식은 거대한 부품, 두꺼운 정리물, 긴 프로파일, 짜여진 필름 및 크래셔 로터 위로 연결되는 피드에 적합합니다. 스크린은 많은 단춁 구조에서 출력을 제어할 수 있지만, 쉬딩 머신에 매우 미세한 재료를 만들도록 강제하면 처리 용량이 감소하고 순환율이 증가할 수 있습니다. 플라스틱 쇼트커터 작동 원리 가이드 회전자, 밀어내기 장치, 그리고 스크린에 대해 더 자세히 설명합니다.
플라스틱 크래셔 또는 그랜불레이터가 재료를 어떻게 줄이는지
쇠너 또는 그랜불레이터는 회전칼과 고정 베드 칼 사이에서 재료를 잘라내며, 로터 속도가 높습니다. 조각들은 선택된 스크린이나 그레이트를 통과할 때까지 실내에 남아있습니다. 칼 기하학, 간격, 스크린 열린 면적 및 배출 공기 흐름은 플레이크 크기, 미세 입자, 열 및 처리 용량을 결정합니다.
이 기계는 공급물이 개방구에 맞고, 안전하게 측정될 수 있으며, 손상을 유발하는 외부 물질을 실어 나르지 않을 때 잘 작동합니다. 깨끗한 스푸즈, 러너, 병, 얇은 형성 부품 및 사전 갈아낸 플라스틱이 일반적인 공급물입니다. 중부하용 플라스틱 분쇄기 두꺼운 고정성 폐자재를 수용할 수 있지만, 주요 쇼트너를 교체하기 전에 여전히 피드 트라이를 시행해야 합니다.
미국 노동안전보건청은 웹 그린더 또는 그랜불러를 날카로운 회전 및 고정 칼로 구성된 기계로 설명하며, 청소 및 칼 작업 중 보호 장치와 에너지 제어 절차를 강조한다. 이 안전 요구 사항은 공급업체가 기계를 크래셔, 그린더 또는 그랜불러라고 부른다 할지라도 적용된다. 참조하시오. OSHA 플라스틱기계 가이드라인.
섞이는 것이 주 문제일 때 써드러를 선택하세요
입력 형태가 안정적인 취성기 공급을 방해할 때는 먼저 쉐이더를 선택하세요. 이 결정은 일반적으로 크기, 부피 밀도, 모양, 단단함, 그리고 재료가 공장에 도착하는 방식에 의해 주도됩니다.
- 큰 부품이나 중공 부품: 드럼, 탱크, 팔레트 및 모델링 하우징이 크러셔의 개구부에 맞지 않을 수 있습니다.
- 긴 재료: 파이프, 프로파일, 필름롤, 줄과 라피아는 올바른 피더와 루터가 없으면 교차하거나 뭉치게 될 수 있습니다.
- -heavy purge와 덩어리: 고 토크와 조절된 램 압력은 고 칼날 속도보다 더 유용할 수 있습니다.
- 변수 배치: 하퍼와 푸셔는 포크레이저나 콘베이어에서 불규칙한 적재를 버퍼링할 수 있습니다.
- 초성형물은 수용됩니다: 운반, 정리 또는 두 번째 크기 감소 단계는 최종 성형물이 필요하지 않을 수 있습니다.
셔드는 메탈 분리기가 아닙니다. 볼트, 돌과 중한 오염물은 컷터, 스크린 및 하류 장비를 손상시킬 수 있습니다. 실제 오염물에 따라 마그넷, 메탈 감지, 수동 정리 또는 다른 보호를 지정하세요.
최종 성형물이 주요 목표인 경우 크러셔 선택
피드가 관리 가능하며 다음 과정이 더 좁은 파티클 크기 범위가 필요할 때 크러셔나 그란ولا이저를 선택하세요. 이는 청결한 내부 스크랩, 병, 미리 잘린 부품 및 주요 셔드에서 나오는 재료를 포함합니다.
- 피드는 수동 절단이나 위험한 밀어넣기를 없이 캐뮤어에 맞습니다.
- 필수 성형물은 정의된 스크린을 통과해야 합니다.
- 세척, 분리, 건조 또는 압출 단계는 일관된 공급이 필요합니다.
- 공장은 캐뮤어에 앞서 메탈과 가루 오염물을 제어할 수 있습니다.
- 먼지, 소음 방지 및 성형물 배출은 레이아웃에 포함됩니다.
더 미세한 샘플을 얻기 위해 작은 화면을 선택하지 마십시오. 작은 구멍은 재료를 챔버에 더 오래 유지하여 재가공, 미세 입자, 열 및 에너지 사용을 증가시킬 수 있습니다. 다음 기계에 맞는 칩 크기를 지정하는 대신, 가능한 가장 작은 크기를 지정하지 마십시오.
두 단계 셔드-크러셔 시스템이 더 나을 때
두 단계 시스템은 피드가 두꺼우나 최종 과정이 작고 일관된 성형물이 필요할 때 더 안전한 선택입니다. 셔드는 크러셔를 과대 부품으로부터 보호하고 더 일관된 피드를 측정합니다. 크러셔는 그 다음 파티클 크기를 완성합니다.
| 처리 단계 | 주요 임무 | 수용 확인 |
|---|---|---|
| 정리 및 보호 | 금지된 항목과 손상적인 메탈을 제거 | 정의된 반려 목록, 마그넷이나 감지기 위치, 안전한 제거 방법 |
| 슈레더 | 불규칙한 피드를 줄이고 적재를 안정화 | 시험 재료에 교차, 뭉치거나 반복적인 과부하가 없도록 합니다 |
| 버퍼나 콘베이어 | 두 기계의 업무 주기를 분리 | crusher는 균일한 층 두께를 받아들이며, 갑작스러운 증가를 받지 않습니다 |
| 크러셔나 그란уля터 | 필요한 최종 파이프를 생산합니다 | 목표 크기, 미세 파이프 및 장미형은 합의된 샘플 한도 내에 남습니다 |
| 배출 | 열이나 먼지 축적 없이 파이프를 이동합니다 | washing, drying 또는 extrusion 장비로의 안정적인 배출 |
A common two-stage setup uses a shredder to produce roughly 40–60 mm pieces before a granulator reduces them to about 3–15 mm. Those sizes suit that process example and are not universal targets. Some systems also combine a shredder and granulator in one line when large scrap must become a small final fraction.
빌딩 공간과 제어가 제한된 경우, 통합된 섬유질 절쇄기와 crusher 단계를 결합할 수 있습니다. 운영자가 각 절쇄 공간에 접근할 수 있으며, 저장된 에너지를 분리하고 막힘을 제거할 수 있도록 안전하지 않은 구역에 들어가지 않아도 됩니다.
머신을 플라스틱과 그 형태에 맞추세요
| 공급 예제 | 가능한 시작점 | 왜 |
|---|---|---|
| 정리된 인젝션 스프루와 거부된 부품 | 크러셔나 그란уля터 | 사전에 크기가 정해진 예상 스캔은 종종 직접 절쇄 공간으로 이동할 수 있습니다 |
| 대형 HDPE 파이프, 탱크 또는 두꺼운 purge | shredder, 미세 파이프가 필요한 경우 crusher | 규격과 벽 두께는 조절된 주입이 중요합니다 |
| 백된나, role된 PE/PP 필름 | 필름 처리 가능한 쇼더나 컷터-컴파클러 프로세스 | 저체적 밀도, 래핑과 브리지링이 주입 시스템을 결정합니다 |
| 가볍게된 PET나 HDPE 병 | 압축 백을 위한 크러셔나 쇼더-크러셔 | 병 형태, 백 밀도와 하류 씻기 라인 주입이 첫 단계를 결정합니다 |
| 씻은 단단한 플라스틱 파편이 더 작은 컷이 필요합니다 | 크러셔나 그란уля터 | 재료는 이미 조절되었으며 최종 파편 크기가 목표입니다 |
| 혼합된 볼륨 플라스틱 쓰레기 | 정리와 쇼더; 두 번째 단계를 확인합니다 | 알 수 없는 항목과 다양한 형태는 정밀 컷 전에 보호가 필요합니다 |
씻기 라인에서, 재료를 크기 감소 이상으로 추적합니다. 필요한 HDPE 병 씻기 라인 그리고 PP/PE 필름 세척 라인 다른 주입 준비, 분리 및 드라이어링 조치가 필요합니다.
처리 톤 당 운영 비용을 비교합니다
명판 전력은 쇼더나 크러셔의 비용을 밝히지 않습니다. 약정된 파편 크기에서 완전한 책임 주기와 비교합니다. 더 큰 모터는 배치를 더 빨리 끝내지만, 더 작은 기계는 더 오래 운영되거나 더 많은 재료를 다시 컷하거나 더 많은 수동 준비가 필요할 수 있습니다.
- 처리 톤 당 로드된 킬로와트 시간, 컨베이어와 추출을 포함
- 날이 돌아가는 간격, 가공 재료에서의 날이 갈라짐 및 교체 간격
- 스크린 손상, 접근 시간 및 대체 스크린 비용
- 주입 전에 먼저 컷하는 데 필요한 노동, 브리지를 제거하고 오염을 제거하는 데 필요한 노동
- 폴리머나 색상 사이의 청소를 위한 중단 시간
- 미세한 것, 큰 것 및 판매 가능한 파편 수익
크러셔는 구매 비용이 낮을 수 있지만, 노동자가 모든 부분을 손으로 컷해야 할 때 비용이 많이 들 수 있습니다. 쇼더-크러셔 라인은 초기 비용이 더 많지만, 수동 처리를 줄일 수 있으며 각 루터가 목표 범위에서 작동할 수 있습니다. 두 가지 레이아웃을 비교하기 위해 목격된 시험을 사용하십시오.
안전 및 유지보수는 선택의 일부입니다
두 가지 기계는 컷과 압축 위험을 포함합니다. 가드, 상호작용된 문, 긴급 정지 및 문서화된 락아웃/태그아웃 절차는 설치와 일치해야 합니다. 날이나 스크린 작업은 제어 패널 정지만으로는 절대 의존해서는 안 됩니다.
- 날 작업 전에 루터가 기계적으로 안전하게 고정되었는지 확인하십시오.
- 베드 날, 스크린, 베어링 및 잡힌 재료에 대한 접근을 확인하십시오.
- 하이드로릭 램과 높은 캡이 서비스 중에 떨어지거나 움직일 수 없도록 확인하십시오.
- 하퍼나 캔터가 바닥 수준 위에 있는 안전한 플랫폼을 제공하십시오.
- 오퍼레이터에 플라이백, 브리지 및 금지된 수동 주입에 대한 훈련을 제공하십시오.
OSHA는 보호 장치가 없거나 제거되거나 회피된 경우 플라스틱 기계가 압박상처, 절개상처 및 절단을 유발할 수 있음을 지적합니다. 프로젝트 검토는 전체 공급 및 배출 경로를 포함해야 합니다. 단지 룰러 캡뿐만 아니라.
선택하기 전에 재료를 테스트하세요
용이한 장비 시험은 가장 어려운 일반 공급을 재현합니다. 대표적인 조각, 오염 정보 및 쓰레기가 도착하는 방법을 보여주는 사진을 보내세요. 결과를 기록하여 스크린, 칼 간격, 공급 속도 및 작동 시간을 기록하세요.
| 시험 기록 | 왜 중요한가요? |
|---|---|
| 폴리머, 크기, 벽 두께 및 볼륨 밀도 | 공급이 맞는지, 다리를 짚는지, 감싸는지, 또는 푸시어가 필요한지 정의합니다 |
| 습기, 모래, 라벨, 금속 및 금지 품목 | 보호, 손상 및 청소 가정을 설정합니다 |
| 스크린이나 격자 규격 | 처리량과 배달된 입자 크기를 연결합니다 |
| 안정된 kg/h 및 kWh/t | 평가된 모터 전력과 과정 성능을 분리합니다 |
| 과태료, 과대 표본 및 장기 표본 | 다음 단계의 세척 또는 압출 공정이 출력을 수용할 수 있는지 여부를 보여줍니다. |
| 터치, 과부하 및 재시작 동작 | 공급 제어 한도와 운영자 개입을 밝혀냅니다 |
| 운영 후 칼과 캔터리의 상태 | 충격, 마모, 감싸기 및 잡힌 오염을 식별합니다 |
쇼더러 vs 크래셔 RFQ 체크리스트
- 플라스틱 유형 및 폴리머가 정리되거나 혼합되는지
- 가장 큰 및 가장 작은 원료 크기, 두께 및 중량
- 활발, 밀봉, role, 쌓인, 습기나 압축 상태
- 알려진 금속, 부스러기, 유리, 라벨 및 기타 오염 물질
- 필요한 평균 및 최대 처리량
- 목표 파티클 크기 및 그것을 수신하는 다음 단계 기계
- 가용한 로드 방법, 바닥 공간, 전기 공급 및 먼지 통제
- 허용 가능한 최대 수동 предрежка 또는 개입
- 칼, 스크린 및 수요 부분 접근 요구
- 시험 조건 및 수용 기준을 관찰한 경우
자주 묻는 질문
보통이지만 항상은 아닙니다. 두 가지 용어는 모두 플라스틱 재생재를 만드는 고속 칼과 스크린 기계를 의미합니다. 일부 공급업체는 무거운 고정 플라스틱 모델에 대해 “crusher'를 예약합니다. 이름에 의존하지 않고 루터, 칼, 스크린, 원료 제한 및 시험 출력을 비교하세요.
네, 공급물이 열 개구부에 맞아 안전하게 측정되고 과부하되지 않을 때는 가능합니다. 큰 파이프, 풀, 백과 큰 모델링된 부품은 일반적으로 미세한 압축 전에 써드러시어나 다른 사전 절단 단계가 필요합니다.
대량이나 다양한 들어오는 폐기물이 있을 때는, 씻기, 분리 또는 extrusion이 작고 일관된 파편이 필요할 때 두 단계를 사용하세요. Shredder는 원료 크기와 부하를 안정화하며, Crusher는 파편 크기를 완성합니다. 그 사이의 buffer와 conveyor에 대한 시험은 필요합니다.
느린 셔드기는 어색한 모양에 덜 민감할 수 있지만, 표준 기계는 금속이나 돌 분리기로 사용해서는 안 됩니다. 절단 챔버 전에 오염 물질을 정의하고, 금지된 물체를 제거하고, 자석, 탐지 또는 보호 장치를 지정하십시오.
아니요. 더 작은 화면은 거주 시간을 늘리고, 재가공, 벌금, 열 및 에너지 사용을 증가시킬 수 있습니다. 다음 세척, 건조 또는 압출 단계에서 필요한 입자 크기를 지정한 다음, 해당 화면 크기에서 처리량 및 칩 품질을 테스트하십시오.
재료 사진, 포맨드, 최대 크기, 두께, 대량 상태, 오염, 시간당 용량, 목표 입자 크기, 하류 과정, 로드 방법, 사용 가능한 전력 및 바닥 공간을 제공하세요. 증거 검사를 위해 대표 샘플이 가장 좋습니다.
사이즈 감소 검토 요청
원료 크기, 포리머, 오염물, 필요한 처리량 및 목표 파티클 크기를 보내주세요. Rumtoo는 프로젝트가 쇼어더, 크러셔, granulator 또는 이중 레이아웃이 필요한지 검토하고, 대표적인 재료 시험을 정의할 수 있습니다.
