
Bir endüstriyel şekillendirici, sadece motor gücü veya katalog kapasitesi değil, atık akışına geri doğru seçilmelidir. Malzeme şekli, yoğunluk, kirletme, hedef çıktı, çalışma döngüsü ve bir sonraki süreç doğru kesim sisteminin etkilidir. Temiz enjeksiyon kalıplama atığı üzerinde iyi performans gösteren bir makine, bale film, boru, çuval veya karışık sert plastiklerle beslendiğinde tıkanabilir, sarılabilir veya yanlış çıktı oluşturabilir.
Bu alım kılavuzu, işletme gereksinimlerini pratik bir şekillendirici spesifikasyonuna dönüştürme nasıl yapıldığını açıklamaktadır. Makine yapısı ve geri dönüşüm uygulamaları hakkında daha geniş bir açıklama için, bizim plastik şekillendirici makine kılavuzuna.
1. Makineyi Seçmeden Önce Malzeme Tanımlayın
Representsel örneklerle başlayın, “plastik atık” gibi genel bir etiketle değil. HDPE olarak tanımlanan iki akım, birinde ince şişler ve diğerinde kalın boru kesikleri içeriyorsa farklı farklı davranabilir. Şekillendiricinin kabul etmesi gereken en kötü parçaların yanı sıra normal beslemeyi de kaydedin.
- Polimer ve ürün formu: film, raffia, şişler, sandıklar, boru, profiller, arıtma topakları, doku torbaları veya karışık ürünler.
- Maksimum boyutlar ve duvar kalınlığı: en büyük gerçek parça, sadece ortalama değil içerir.
- Yoğunluk ve besleme davranışı: serbest film, iç içe geçmiş konteynerler ve katı topaklar, besleme konusunda çok farklı davranır.
- Kirlenme: etiketler, kum, nem, metal, ahşap, taşlar ve iş kalıntıları, aşınma ve koruma gereksinimlerini değiştirir.
- Sıcaklık ve durum: sıcak arıtma, donmuş malzeme ve esnek nemli film farklı işleme gereksinimleri olabilir.
2. Şekillendirici Konfigürasyonunu Görevle Uyuşturun
| Yapılandırma | En uygun olan: | Çıktı kontrolü | Önemli kısıtlama |
|---|---|---|---|
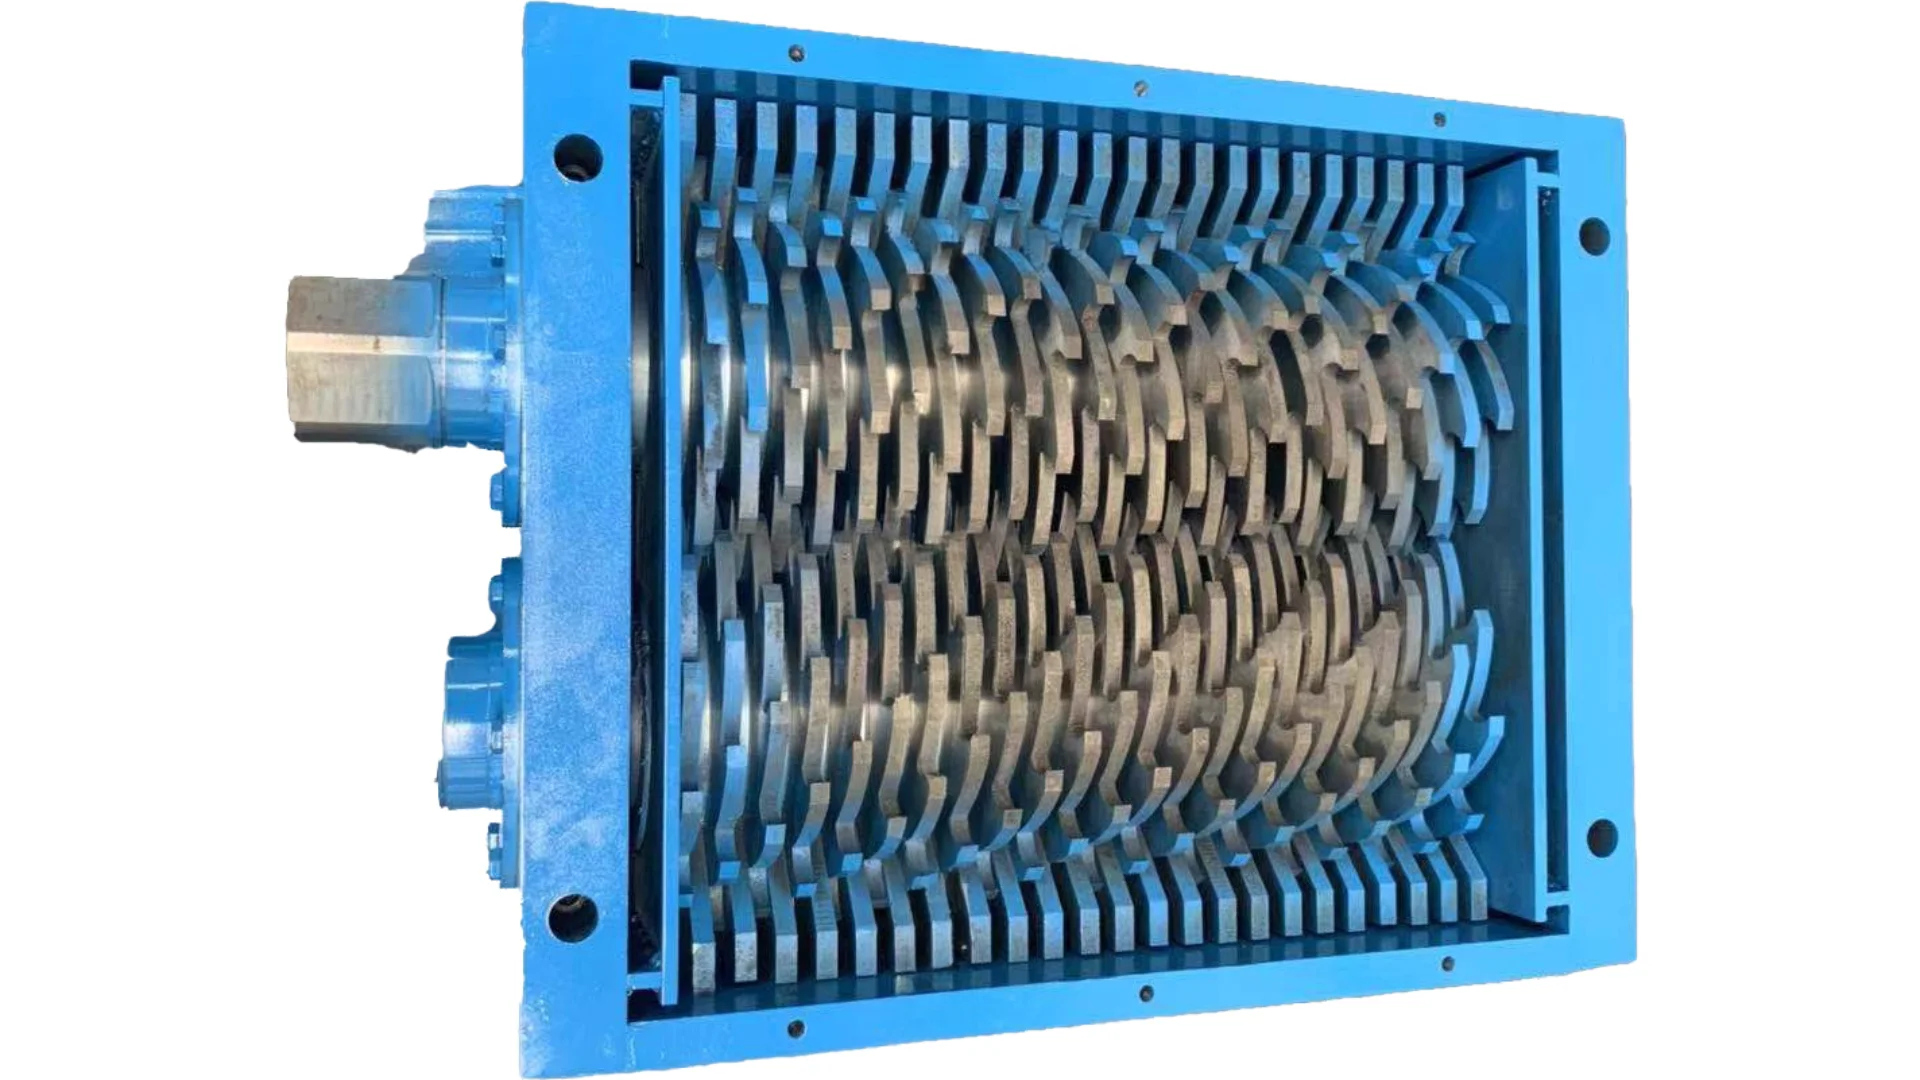
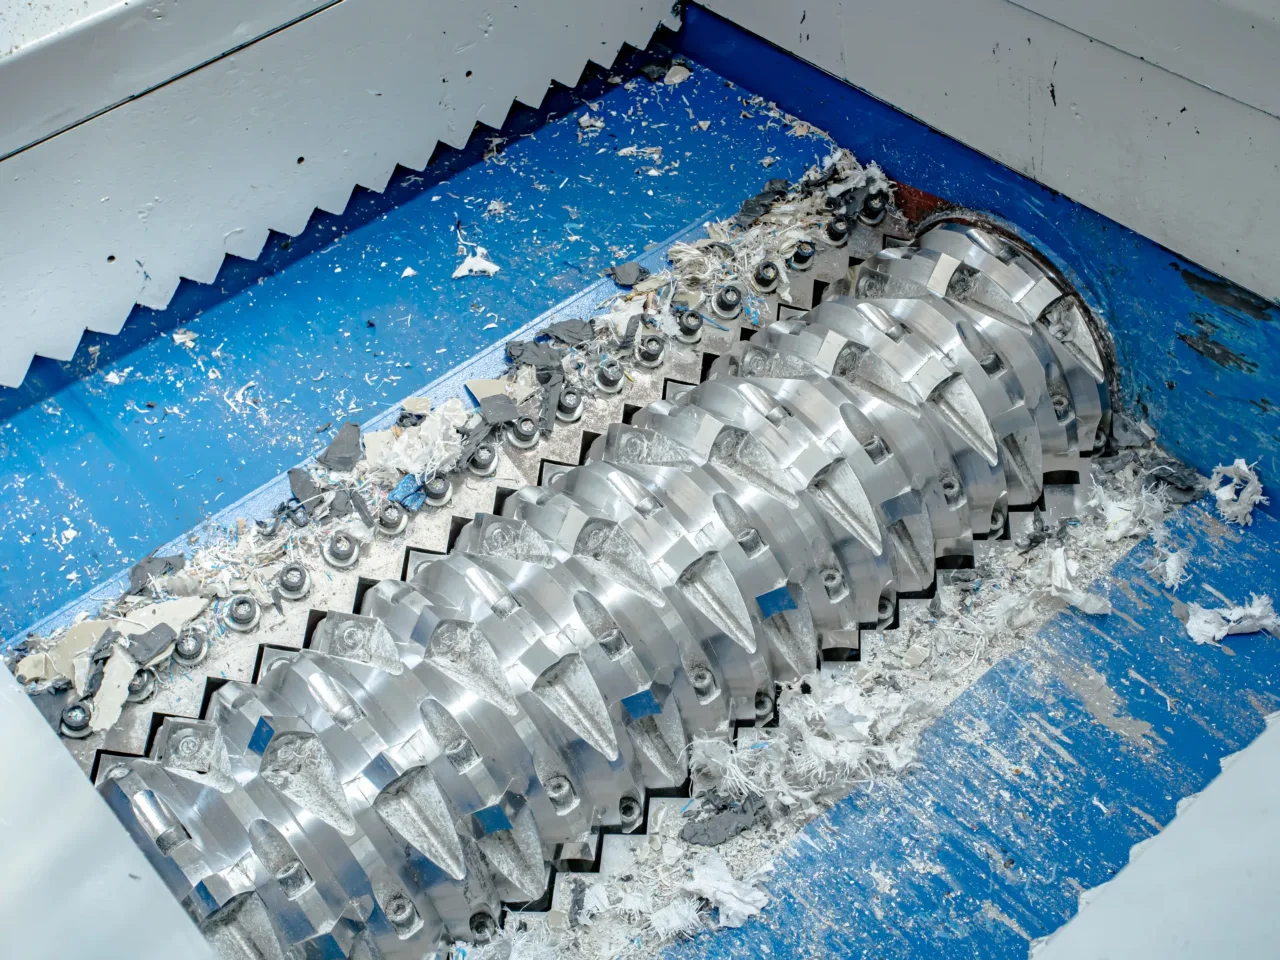
| Tek şaftlı öğütücü | Film, profiller, boru, arıtma, doku torbaları ve kontrol altındaki plastik atık | Genellikle çıkan boyutu kontrol eden bir ekranda | Hidrolik itici ve rota tasarımı, malzemenin besleme davranışına uygun olmalıdır |
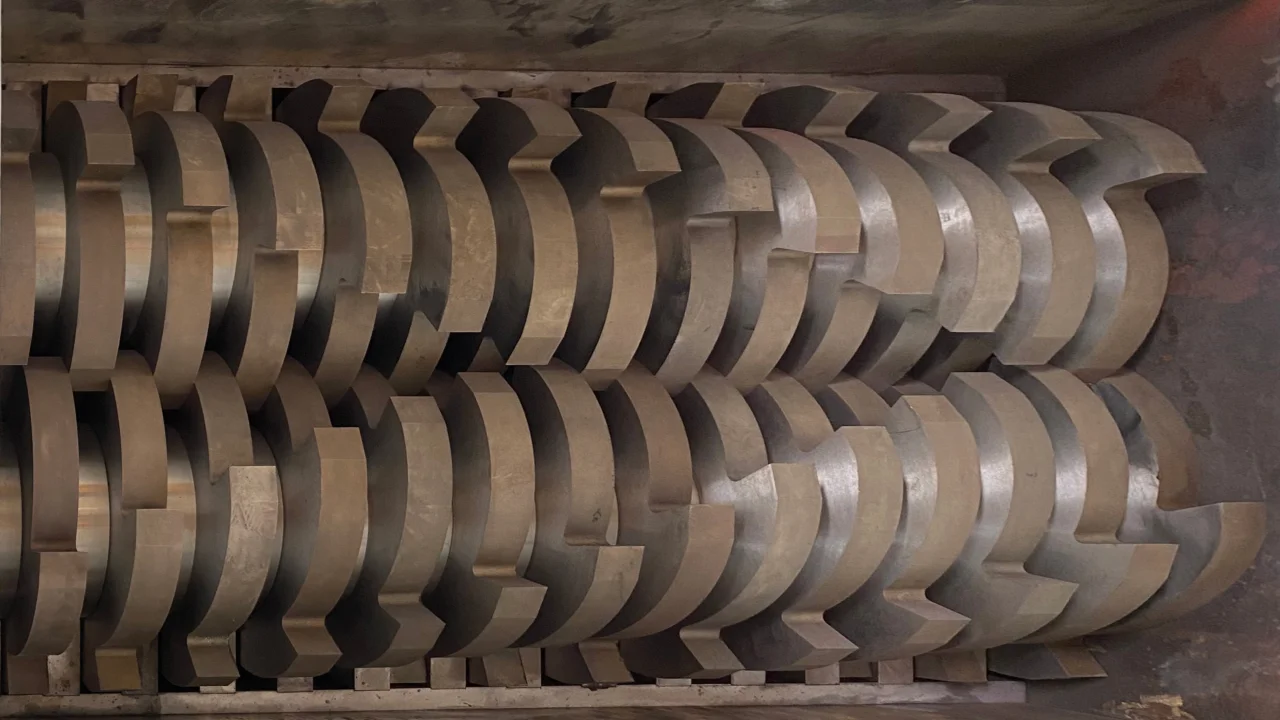
| İki şaftlı şekillendirici | Geniş ürünler, baleler, karışık atık ve kalın birincil azaltma | Genellikle bir sonraki boyutlandırma aşaması takip edilmeden daha kalın, daha az dengeli bir çıktı üretir | Yüksek torkun yalnızca granülatör hazır parçacıklar sağlayacağını varsaymayın |
| Dört eksenli parçalama makinesi | Bir odada tekrarlanan kesim ve daha kontrol altında azaltma gerektiren uygulamalar | Birincil kesimi ekrana dayalı boyutlandırma ile birleştirebilir | Daha fazla kesici ve bileşen, bakım kapsamını genişletir |
| Granülatör veya çıkarıcı | Daha küçük, temiz ve nispeten dengeli flaklara ihtiyaç duyan hazırlanmış besleme | Kesici açıklıklarının daraltılması ve bir ekranda daha sıkı boyutlandırma sağlar | Girdi kalın veya zorlandığında, düşük hızlı ön parçalayıcı yerine bir alternatif değildir |
A tek şaftlı parçalayıcı Çıkış boyutu önemliyse ve girdi bir ram tarafından kontrol edilebiliyorsa genellikle seçilir. A çift şaftlı parçalayıcı Kalın veya kirli malzemelerin ince parçalama işleminde kullanışlıdır. Bazı hatlar her ikisini de kullanır: çift şaftlı bir ön parçalayıcı, aşağı akışta tek şaftlı bir parçalayıcı veya granülatörü korur ve ölçer.
3. Tam Süreçten Boyut Kapasitesi
Katalog akışı sadece bir başlangıç noktasıdır. Gerçek üretim, malzeme, kesici durumu, ekrar açıklığı, yükleme yöntemi ve aşağı akış cihazı için beklenen süre harcanması veya bekleme süresine bağlıdır. Gerekli ortalama çıkış ve zirve besleme koşullarını belirtin.
- Gerekli net akış: normal durdurmalardan sonra her çalışma saati kilogram, kısa boş yük testi değil.
- Kullanılabilir çalışma saatleri: günde kaç vardiya, temizleme süresi, planlanan bakım ve değişimler.
- Besleme sistemi: elle yükleme, konveyör, forklift, çekiç, balya kırıcı veya hidrolik itici.
- Aşağı akış sınırlaması: yıkama, sınıflandırma, iletim ve granülasyon ekipmanları, parçalayıcının zirve boşaltımını kabul etmelidir.
Düşük yoğunluklu film için, hoppers hacmi ve itici davranışı, motor gücünden önce üretimi sınırlayabilir. Kalın boru ve temizleme için, sınırlayıcı faktörler çiğneme, kesici yükü ve maksimum parça geometrisi olabilir. Malzeme denemesi, kapasiteyi doğrulamanın en güvenilir yoludır.
4. Gerekli Çıkışı Belirleyin
“Daha küçük” tam bir çıkış spesifikasyonu değildir. Malzemenin parçalama nedeni ve bir sonraki makinenin gereksinimleri tanımlanmalıdır. Kalın parçalar, taşıma veya yıkama hatı beslemesi için yeterli olabilirken, granülasyon veya extrüzyon hazırlığı için daha dar bir boyut dağılımı gerekebilir.
- Hedef nominal boyut ve kabul edilebilir fazla boyut.
- Ekrarın gerekli olup olmadığı ve değiştirilebileceği hızı.
- Sonraki süreç için kabul edilebilir maksimum ince, toz veya uzun şeritler.
- Metal ayrma, toz çıkarma veya ıslak işleme parçalama sonrası mı gelir?.
Daha küçük bir ekranda boyutlandırma iyileşebilir ancak kapasiteyi azaltabilir, geri dönüşümü artırabilir ve ısı ekleyebilir. Bu nedenle doğru ekranda süreç kararında değil, sadece kalite yükseltmede bir süreç kararıdır.
5. Sürüme, Kesicileri ve Koruma Sistemi olarak Değerlendirin
Motor kilowattları kendilerinde kesme performansını tanımlamaz. Rotor hızı, mevcut tork, şanzıman hizmet faktörü, kesici çapı, sap profili, bıçak genişliği ve kontrol mantığını birlikte gözden geçirin. Düşük hızlı parçalayıcılar malzemeyi odada çekmek için tork ve kesici etkisini kullanır; daha büyük bir motor uygun kesici geometrisini düzeltemez.
Makinanın aşırı yüklenmeye nasıl tepki verdiğini sorgulayın. Akım izleme, otomatik geri dönüş, kontrol altında yeniden başlatma ve üst akış kesintisi tekrarlanan tıkanıklıkları azaltabilir. Metal kontaminasyonu olasıysa, parçalayıcıdan önce tespit veya kaldırma tanımlayın, sadece ters çevirmeye güvenerek tek koruma olarak değil.
Kesici çeliği ve ısı işleme, atık akışına göre seçilmelidir. Abrasyon kirliğini, camı ve mineral dolu plastik temiz polimerden daha hızlı aşınabilir. Malzeme parçalarının spesifikasyonunu hazırlarken bizim parçalayıcı bıçak seçim rehberimizi gözden geçirin.
6. Besleme, Boşaltma ve Hattın Entegrasyonunu Planlayın
Bir parçalayıcı nadiren izole bir makinedir. Fabrika düzeninde çalışma yüksekliğini, kapak erişimini, bant açısını, boşaltma yöntemini, manyetik konumunu, toz toplama, kontrol platformlarını ve bakım genişliğini onaylayın. Kontrol sistemi, üst ve alt akış ekipmanlarıyla çalışma, durma, hata ve izin sinyalleri alışverişinde bulunmalıdır.
Uzun parçalar özel dikkat gerektirir. Boru, profil ve levha bir kapak veya koruma altındaki besleme alanının dışına çıkmayı gösterebilir. Uzun malzemeyi dikey bir kapak içine zorlamaktan daha güvenli ve tutarlı bir besleme sağlayabilecek boru ve profiller için özel tasarlanmış yatay parçalayıcı sağlayabilir.
7. Satın Alma Öncesi Güvenlik ve Bakımı Değerlendirin
Tam kurulum, sadece acil durdurma düğmeleri olmayan belgelenmiş bir risk değerlendirmesi gerektirir. ISO 12100 makine risk değerlendirmesi ve risk azaltma ilkelerini tanımlar. Amerika Birleşik Devletleri'nde OSHA gereksinimleri, 29 CFR 1910.212, altında işletme noktası, sıkışma noktası ve dönen parça tehlikelerine karşı koruma ve 29 CFR 1910.147. altında hizmet sırasında tehlikeli enerji kontrolünü içerir. Uygulanan gereksinimler kurulum yerine ve nihai sistem tasarımına bağlıdır.
- Kilitli erişim noktaları ve koruma altındaki besleme/boşaltma bölgeleri.
- Elektrik, hidrolik, hava ve depolanan mekanik enerjinin güvenli izolasyonu.
- Bıçak, ekranda ve yastıkçak hizmetine erişim, gereksiz yıkıma gerek kalmadan.
- Ağır rotorlar, kesiciler ve ekranlar için tanımlı kaldırma noktaları ve işleme araçları.
- Yedek parça çizimleri, önerilen stok ve gerçekçi teslimat süreleri.
8. Sadece Satın Alma Fiyatını değil Toplam Maliyeti Karşılaştırın
Aynı yük ve çıktı gereksinimlerini kullanarak teklifleri karşılaştırın. Yük altında elektrik talebini, kesici dönüşünü veya değişimini, ekranda değişimini, nemlendirme, hidrolik hizmeti, planlanan bakım süresi, iş gücü ve beklenen yedek parça envanterini dahil edin. Daha düşük bir makine, sıkça el ile temizlenmesi gerektiğinde veya bir sonraki aşamayı kabul edemeyen malzeme üretiyorsa pahalı hale gelebilir.
Her tedarikçiden neyin dahil olduğunu belirtmesini isteyin: besleme bantları, boşaltma bantları, platform, manyetik, toz kontrolü, elektrik kablosu, site wiring, devreye alma, operatör eğitimi, belgeleme ve kargo. Bu, düşük başlangıç fiyatının tam hatayla karşılaştırılmamasını önler.
9. Malzeme Denemesi ve Kabul Kriterlerini İsteyin
Kullanışlı bir deneme, zor parçalar ve normal kir içeren temsilci girdi kullanır. Test süresini, net işlenen malzeme, güç davranışı, ters çevirmeler, çıktı dağılımı, ince parçalar, sarma ve herhangi bir manuel müdahaleyi kaydedin. Kolay bir örneğin kısa videosu, üretim testine eşit değildir.
Sipariş öncesi, girdi açıklaması, en düşük net verim, hedef çıktı, izin verilen müdahaleler, güvenlik işlevi kontrolleri ve sağlanan belgeler gibi fabrika kabul kriterleri üzerinde anlaşın. Alan kabulu, aynı zamanda hattın iletişimini, monte edilmiş güvenlik ekipmanlarını ve müşterinin gerçek işleme ekipmanlarıyla işletimi de doğrulamalı.
Endüstriyel Şekirgeci RFQ Çekirdek Listesi
- Malzeme adları, fotoğrafları, örnekleri ve kir açıklaması.
- Minimum, ortalama ve maksimum girdi boyutları.
- Gerekli net verim ve işletme saatleri.
- Hedef çıktı ve bir sonraki işleme adımı.
- Kullanılabilir güç kaynağı, ayak izi, yükseklik ve yükleme yöntemi.
- Gerekli konveyörler, ayrım, toz kontrolü ve kontrol entegrasyonu.
- Uygulanabilir güvenlik, belge ve dil gereksinimleri.
- Kabul testi malzemesi ve ölçülebilir geçiş kriterleri.
Sıkça Sorulan Sorular
Malzeme ve gerekli çıktıyı seçin. Tek şaftlı makineler genellikle ekrana dayalı boyutlandırma sağlar; çift şaftlı makineler genellikle büyük veya karışık girdinin kalın azaltımında kullanılır. Bazı hatlar her iki aşamayı da kullanır.
Kapasite marjı, normal varyasyonu, kesici aşınması ve planlanan aşağı akış operasyonunu aşırı boyutlandırma yapmadan kapsamalıdır. Bu marjı, temsilci deneylerden ve tam hattın dengeleyici hesaplarından hesaplayın, her proje için bir yüzdelik oran uygulayarak değil.
No. Motor gücü rota hızı, tork, şanzıman, kesici geometrisi, besleme kontrolü ve yük ile değerlendirilmelidir. Uygunsuz bir kesici veya besleme sistemi, daha büyük bir motor takılarak basitçe düzeltilemez.
Bir makine birçok malzeme kabul edebilir, ancak en iyi kesici, ekrân, itici ve koruma ayarları her bir malzeme için farklılık gösterir. Film, kalın boru, temizleme ve kirli sert plastikler her birinin hedef konfigürasyonuna karşı test edilmelidir.
Net net akışı, girdi açıklaması, çıktı dağılımı, güç davranışı, ters çevirmeler, sarma, kalıntılar ve manuel müdahaleleri kaydedin. Test, sadece temiz ve kolay malzeme değil, temsil edici zor parçaları da içermelidir.
Malzeme numunesi veya fotoğraflar sağlayın, maksimum boyutlar, kir, gerekli net debi, hedef çıktı, çalışma saatleri, aşağı akış süreci, site hizmetleri, yerleşim sınırları ve uygulanabilir güvenlik veya belge gereksinimleri.
Bir Şekirgeci Önerisi Talep Edin
Yukarıdaki RFQ çekirdek listesini ve temsilci malzeme detaylarını gönderin. Rumtoo girdiyi inceleyebilir, uygun bir konfigürasyon önerebilir ve son ölçüm öncesi bir malzeme testi tanımlayabilir.
