
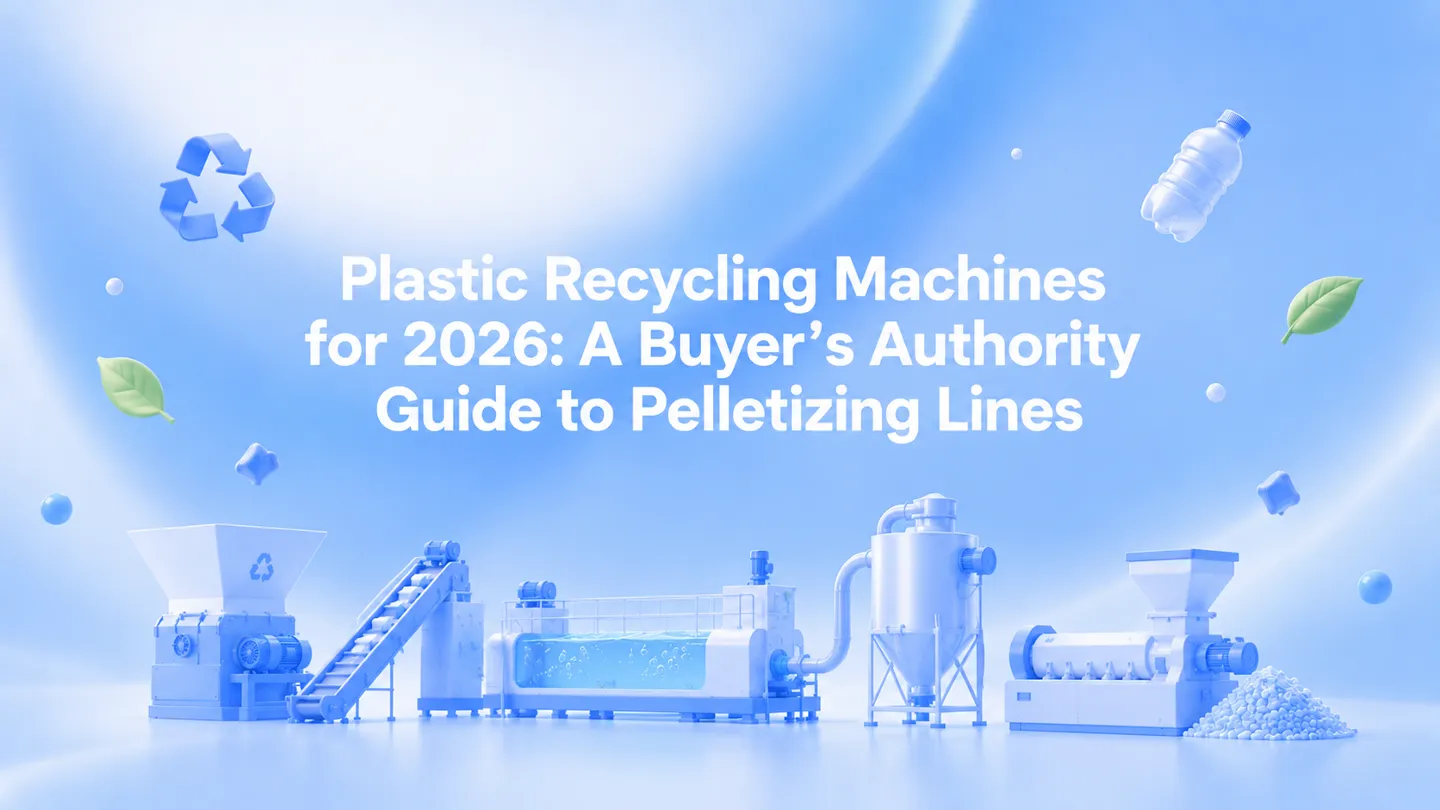
Dieser Rumtoo-Leitfaden erklärt, wie modernes Kunststoffrecycling (mechanisches Recycling/Pelletieren) funktioniert, welche Leistungskennzahlen 2026 zählen,
und wie man eine Linie wählt, die PCR/PIR-Abfälle zuverlässig in gleichmäßige Pellets für die nachgelagerte Produktion umwandelt.
- Für wen: Anlagenbetreiber, Ingenieure und Einkaufsteams, die Kapazitätserweiterungen für Folien- oder Hartkunststoffrecycling bewerten.
- Was Sie erhalten: Prozessklarheit, Auswahlkriterien und ein praxisnaher Entscheidungsweg passend zu realen Abfallströmen.
- Fokus 2026: Höhere Kontaminationstoleranz, bessere OEE, Energieeffizienz und vorhersehbare Pelletqualität.
Was ist Kunststoffrecycling (Granulierung)?
Mechanisches Recycling/Pelletieren wandelt Kunststoffabfälle in gleichmäßige Pellets (Granulat) um, die wieder eingeführt werden können in
Extrusions-, Spritzguss- oder Blasformprozessen. Kernziel sind stabile Schmelzequalität, zuverlässige Filtration,
und reproduzierbare Pelletgeometrie – besonders bei der Verarbeitung von PCR-Strömen mit höherer Schwankung.
Praktische Definition: Eine Recyclinglinie ist „Produktionsausrüstung“, keine „Abfallausrüstung“. Ihre KPIs sollten den Fertigungserwartungen entsprechen: Produktionsstabilität, OEE, kWh/kg, Granulatkonsistenz und Ausfallrisiko.
Der Granulierprozess (Schritt für Schritt)
- Beschickung & Vorbehandlung: Folie/Flaum/Mahlgut wird durch Verdichten (oft mit Cutter-Compactor) stabilisiert, um eine gleichmäßige Zuführrate zu erreichen.
- Schmelzen & Plastifizieren: Die Extruderschnecke schmilzt und homogenisiert das Polymer und steuert dabei Scherung und Temperatur.
- Entgasung (Entlüftung): Vakuumentgasung entfernt Feuchte und flüchtige Stoffe aus Druckfarben, Reinigungsmitteln oder Verunreinigungen, um Porosität zu verhindern.
- Filterung: Siebwechsler oder Schmelzfilter entfernen feste Verunreinigungen (Papier, Aluminium, Holz, Metallspäne).
- Pelletieren: Die Heißabschlag-Granulierung oder Stranggranulierung erzeugt Granulat in gleichmäßiger Größe für eine reibungslose Weiterverarbeitung.
- Trocknen & Lagerung: Die Granulate werden entwässert/getrocknet und zur Lagerung oder sofortigen Wiederverwendung in Silos transportiert.
Kernkomponenten einer Hochleistungs-Recyclinganlage
1) Vorkonditionierung – Cutter-Compactor
- Schneidet, trocknet und verdichtet leichte Materialien (PE/PP-Folie, Raffia) mittels Reibungswärme.
- Stabilisiert die Beschickung, um Schwankungen zu reduzieren und die Gleichmäßigkeit der Ausgabe zu verbessern.
- Verbessert die Gesamteffizienz der Produktionslinie durch die Reduzierung feuchtigkeitsbedingter Defekte.
2) Extrusion Unit – Screw + Barrel
- Optimierte Schneckengeometrie für recycelte Polymere zur Kontrolle von Scherung und Schmelzhomogenität.
- Verschleißfeste Behandlungen tragen dazu bei, den Abrieb durch PCR-Verunreinigungen zu mindern.
- Ein ordnungsgemäßes Entgasungsdesign ist für bedruckte oder feuchte Abfallströme unerlässlich.
3) Filtration Unit – OEE Driver
- Die kontinuierliche Filtration reduziert Stillstände durch manuelle Siebwechsel.
- Bei starker Verschmutzung kann eine fortschrittliche Filtration die Betriebszeit erheblich verbessern.
- Die Auswahl des Filtersystems sollte der tatsächlichen Schadstoffbelastung und den akzeptablen Gelanteilen entsprechen.
4) Pelletizing & Drying – Consistency
- Die Granulatgeometrie beeinflusst die Beschickungsstabilität in Spritzgieß-/Extrusionsanlagen.
- Durch das Trocknen wird das Verklumpen verhindert und die Schüttguthandhabung verbessert.
- Wählen Sie das Granulierverfahren anhand der Polymerart, des Durchsatzes und des Anlagenworkflows.
Maschinenarchitekturen, die Rumtoo baut und betreut
Eine praxisgerechte Auswahl beginnt bei Ihrem Abfallstrom (film vs rigid, PCR vs PIR, contamination level). Rumtoo commonly supports three
Bewährte Architekturen, die jeweils auf unterschiedliche Materialien und betriebliche Prioritäten zugeschnitten sind.
| Maschinentyp | Am besten für | Hauptvorteil | Typische Überlegungen |
|---|---|---|---|
| Integriertes 3-in-1-Schneidverdichtergerät | PE/PP-Folien, -Beutel, -Raffia, bedruckte flexible Materialien | Stabile Beschickung + effiziente Vortrocknung, kompakte Stellfläche | Entgasung und Filtration an die Tinten-/Feuchtigkeitsbelastung anpassen. |
| Trichter / Seitenbeschickung | Hartes Mahlgut (HDPE, PP, ABS, PS), zerkleinerte Flaschen | Kraftvolle Beschickung, robust für höhere Schüttdichte | Sicherstellen, dass die Dimensionierung im vorgelagerten Bereich und die Metallabfuhr ausreichend sind. |
| Zweistufig (Kaskade) | Hohe Feuchtigkeit / schwierige PCR mit Geruch und flüchtigen Verbindungen | Überlegene Stabilisierungs-, Entgasungs- und Filtrationskontrolle | Höhere Investitionskosten und Komplexität; gerechtfertigt durch Qualitätsziele |
Auswahlkriterien 2026: Was beeinflusst tatsächlich den ROI?
Materialvielfalt
Prüfen Sie die Kompatibilität mit Ihrer Abfallform (Folie/Flusen/Hartkunststoff/Schaum) und dem Druckfarbenauftrag. Stimmen Sie Schneckenkonstruktion und Entgasung auf das Polymerverhalten ab.
Filtrationsstrategie (OEE)
Bei PCR-Systemen ist die Filtration oft der wichtigste Faktor für die Betriebszeit. Wählen Sie eine Lösung, die manuelle Eingriffe und Stillstände minimiert.
Energieeffizienz (kWh/kg)
Bewerten Sie den gesamten Energieverbrauch der Produktionslinie (einschließlich vorgelagerter Trocknungs-/Entwässerungsprozesse). Die Effizienz bestimmt die langfristige Wettbewerbsfähigkeit, nicht nur die Produktionsmenge.
Entgasungsleistung
Unzureichende Entgasung führt zu Blasenbildung, Porosität, Geruchsbildung und ungleichmäßiger Dichte. Dimensionieren Sie das Vakuumsystem entsprechend der tatsächlichen Feuchte und der Menge flüchtiger Stoffe.
Ersatzteile & Service
Recycling ist abrasiv. Minimieren Sie Stillstandszeiten durch zuverlässigen Zugriff auf Schnecken, Zylinder, Heizungen, Messer und technischen Support.
Automatisierung & Bedienerbelastung
Eine stabile Beschickung und eine vereinfachte Bedienung reduzieren das Arbeitsrisiko und Qualitätsschwankungen – insbesondere beim Betrieb mehrerer Schichten.
Rumtoo-Empfehlungen: Wählen Sie die passende Anlage für Ihren Abfallstrom.
Clean Factory Film (PIR): Schneller ROI, einfache Bedienung
- Bevorzugte Architektur: 3-in-1-Schneidverdichter mit integrierter Recyclinganlage
- Warum es funktioniert: Verdichtet die leichte Folie für eine stabile Beschickung und hohe Effizienz
- Entscheidungsauslöser: Sie wünschen sich eine sofortige, geschlossene Wiederverwendung mit minimalen Prozessschritten
Kontaminierte PCR-Folie: Stabilität + Verfügbarkeitspriorität
- Bevorzugte Architektur: 3-in-1- oder zweistufige Anlage mit verbesserter Filtration und Entgasung
- Warum es funktioniert: Eine stärkere Entgasung verringert die Porosität; Filtration verbessert die Gesamtanlageneffektivität (OEE).
- Entscheidungsauslöser: Häufige Siebwechsel oder Pelletdefekte beeinträchtigen die Produktivität.
Hartkunststoff-Mahlgut (HDPE/PP/ABS): robuste Beschickung
- Bevorzugte Architektur: Trichter- oder Seitenzuführungs-Extruderkonfiguration
- Warum es funktioniert: Verarbeitet höhere Schüttdichten und einen gleichmäßigen Mahlgutfluss
- Entscheidungsauslöser: Sie verfügen über eine stabile vorgelagerte Zerkleinerung und Metalltrennung.
Abfall mit hohem Feuchtigkeitsgehalt / Schwer zu verarbeitende Abfälle: Qualitätsziel an erster Stelle
- Bevorzugte Architektur: zweistufiges (Kaskaden-)System
- Warum es funktioniert: verbesserte Entgasung und Stabilisierung für schwierige Abfallströme
- Entscheidungsauslöser: Sie benötigen Premium-Granulate in bester Qualität und niedrige Fehlerraten.
Entscheidungshilfe (Schnell)
- Wenn Ihr Material Folie/Fluff ist: Beginnen Sie mit integrierten Schneid- und Verdichtungsanlagen, dann folgen Entlüftung und Filtration zur Reduzierung von Verunreinigungen.
- Wenn Ihr Material aus Hartkunststoff-Mahlgut besteht: Priorität haben die robuste Zufuhr und die vorgelagerte Metallentfernung.
- Wenn Ihre Defekte Blasen/Porosität sind: Der Flaschenhals ist die Entgasung, nicht die Ausstoßrate.
- Wenn Ihre Stillstandzeit auf Siebwechsel zurückzuführen ist: Der Engpass liegt in der Filtrationsstrategie und der Reinheit der Schmelze.
Häufig gestellte Fragen
Welche Maschine eignet sich am besten für saubere Produktionsfolienabfälle?
Für saubere PIR-Folienabfälle, ein 3-in-1 Schneidverdichter mit integrierter Recyclingfunktion bietet in der Regel die beste Balance aus Produktionsstabilität, Bedienkomfort und ROI. Sie verdichtet leichte Folie und reduziert Zufuhrschwankungen.
Wie gehen wir mit stark kontaminierten PCR-Kunststoffen um?
Stabilisieren Sie zunächst die Materialqualität im Zulauf (Sortierung/Wäsche where needed), then select an extrusion line with angemessene Entgasung und kontinuierliche/effiziente Filtration um die Gesamtanlageneffektivität (OEE) und die Pelletqualität unter realen Schadstoffbelastungen aufrechtzuerhalten.
Wie kann ich die Energieeffizienz fair bewerten?
Vergleichen kWh/kg at the same material condition (moisture level, contamination level, throughput). Include upstream drying/dewatering and auxiliary equipment—total line energy is what impacts operating cost.
Welche Ersatzteile sind für die Betriebszeit am wichtigsten?
In den meisten Anlagen sind die Hauptursachen für Verschleiß und Ausfallzeiten: Schnecken/Zylinder, Heizelemente, Filter/Siebe und Klingen (falls ein Schneidverdichter verwendet wird). Eine praxisgerechte Ersatzteilstrategie reduziert das Risiko ungeplanter Stillstände.
Benötigen Sie eine Leitungsempfehlung basierend auf Ihrem Abfallaufkommen?
Bitte teilen Sie uns Fotos/Videos des Materials, Hinweise zu Verunreinigungen, Feuchtigkeitsbedingungen, die angestrebte Ausbringungsmenge (kg/h) und die Pelletgröße mit. Rumtoo erstellt Ihnen gerne ein individuelles Angebot.
Besuchen Sie die Rumtoo-Website | Konfiguration anfordern
Anmerkung der Redaktion: Diese Seite dient als praktischer Leitfaden für Ingenieure. Die endgültige Leitungskonfiguration sollte auf Grundlage der Ergebnisse der Materialprobenahme festgelegt werden.
Kontaminationsprofil, Feuchtigkeitszustand und erforderliche Endverwendungsstandards.
