
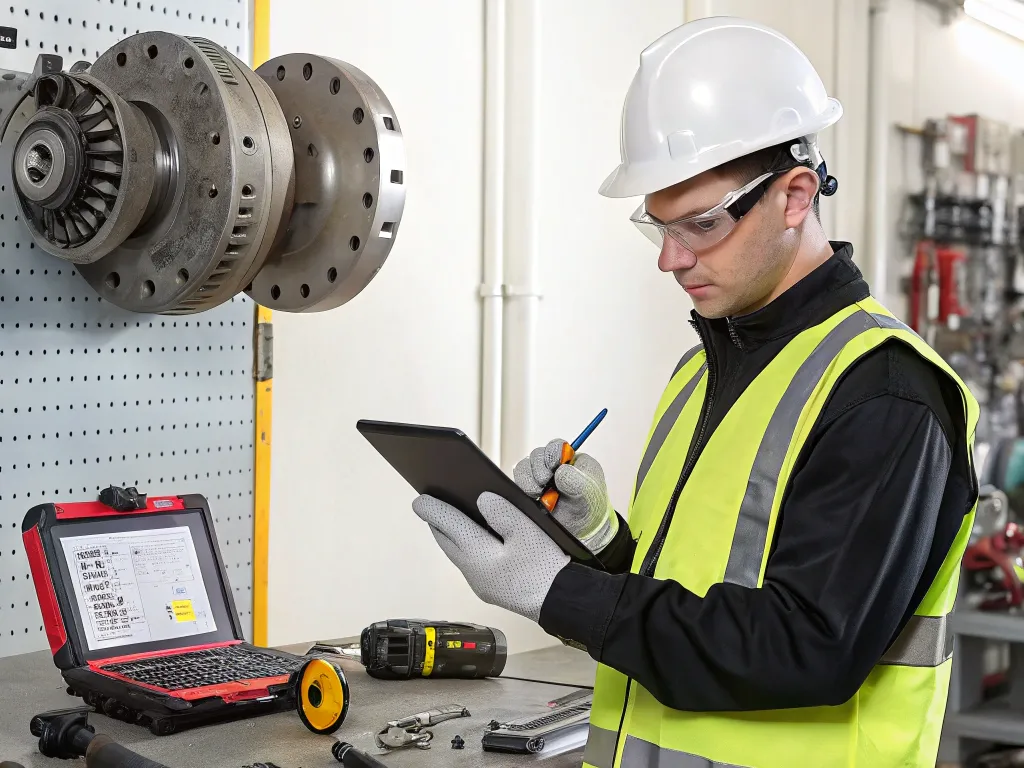
Solidny Konserwacja maszyny do recyklingu PVC program musi kontrolować pył, zanieczyszczenia ścierniwe, ciepło i produkty degradacji korozyjnej, chroniąc ostrza, wałki, siatki, zbiorniki myjące, suszarki i ekstrudery. Poniższa lista kontrolna organizuje pracę według częstotliwości, aby operatorzy mogli zapobiegać nieuniknionym przestojom i niestabilnej produkcji.
Zawsze śledź instrukcje producenta maszyny dotyczące blokady/tagi, smarowania i obsługi. Przerwy w konserwacji powinny być skracane, gdy linia przetwarza brudne rury, profile, podłogi, materiały kablowe lub inne wysokiej zawartości PVC odpady.
Ryzyka konserwacji specyficzne dla PVC
- Pył i mineralne wypełniacze: drobne cząstki i wapń węglanowy przyspieszają zużycie i mogą zanieczyszczać wałki, czujniki i obudowy elektryczne.
- Historia ciepła: nadmierna temperatura lub czas pobytu mogą degradować PVC, zmieniać kolor wyjścia i wytworzyć korodujące dymy.
- Metal i niekompatybilne polimery: niechciany metal uszkadza tniki i śruby; zanieczyszczenia PE, PP, PET i gumy mogą zmniejszyć jakość odzyskanego PVC.
- Wilgotność i resztki mycia: nieodpowiednie suszenie powoduje niestabilne wtryskiwanie i osady; brudna recyrkulowana woda zmniejsza wydajność mycia.
Harmonogram konserwacji: Codzienny do Roczny
| Częstotliwość | Sprawdzanie i działania | Sygnały ostrzegawcze |
|---|---|---|
| Każda zmiana / codziennie | Umyj obszary wejścia i wyjścia; sprawdź osłony, awaryjne zatrzymania, nietypowe dźwięki, wibracje, obciążenie silnika, temperatury, przepływ chłodzącej wody i wycieki; opróżnij punkty zbierania pyłu. | Rosnące amperaż, gorące wałki, niestabilne podawanie, zapach palenia, ciemnienie PVC lub zmniejszona wydajność. |
| Tygodnik | Sprawdź ostrza tnące, siatki, paski, łączniki, śruby, magnesy i detektory metali; umyj chłodnice, czujniki i szafy sterujące za pomocą zatwierdzonych metod. | Zaokrąglone krawędzie noży, nadmierna ilość drobnych cząstek, pęknięte paski, luźne śruby, uszkodzone otwory siatkowe lub powtarzające się alarmy metali. |
| Miesięczny | Sprawdź stan łożysk i smarowanie zgodnie z instrukcją; sprawdź pompy, uszczelki, głowice natryskowe, osad w zbiorniku, przepływ powietrza w suszarce, poziom oleju w przekładni i połączenia elektryczne. | Wycieki smaru, głośne pompy, słaby wzór natrysku, słabe odparowywanie, wysoka temperatura przekładni lub luźne końcówki. |
| Kwartalnie / półrocznie | Zmierź zużycie noży i siatek; wyreguluj napędy; kalibruj czujniki temperatury, ciśnienia i obciążenia; sprawdź stan śruby, kadłuba, filtra i formy; przeanalizuj zapas części. | Drift rozmiaru wyjścia, odchylenie temperatury, szczyty ciśnienia, czarne kropki, częsta zmiana siatek lub spadająca jakość granulek. |
| Roczny | Wykonaj zaplanowaną inspekcję zamknięcia z uprawnionymi technikami; usługi silników, przekładni, systemów hydraulicznych, oczyszczania wody i ekstrakcji dymu; aktualizuj oceny ryzyka i szkolenia operatorów. | Powtarzające się niespodziewane zatrzymania, nierozwiązane wibracje, korozja, uszkodzenie izolacji lub przewlekłe straty jakości. |
Lista kontrolna komponent po komponencie
Tłucznik, kruszarka i mielarka
Usuń nagromadzony pył PVC tylko po izolacji. Sprawdź noże pod kątem odłamków, pęknięć i nierównego zużycia; utrzymuj zalecany rozstaw noży i moment siłowy; wymieniaj lub obracaj noże w parach, gdy jest to konieczne. kruszarkę do rur i profili PVC Należy również sprawdzić balans wirnika, integralność ekranu oraz bezpieczne obudowy łożysk.
Myjanie, Oddzielenie i Suszenie
Umyj dysze i filtry, usuń osad z zbiornika, sprawdź skład chemiczny i przepływ wody oraz inspekcjonuj pompy i uszczelnienia. Śledź wilgotność frakcji po suszeniu mechanicznym i termicznym. Nagle wzrost często wskazuje na zablokowany przepływ powietrza, zużyte ekstraktory screenowe lub przeciążone urządzenie. Przeanalizuj ten sam zakres. Linia myjąca plastiku sztywnego do PP, HDPE i PVC dla połączonych etapów procesu.
Wyciskarka, Filtracja i Szczypanie granulatu
Trend melt temperature, motor load and pressure rather than relying on a single reading. Prevent long residence time during stops, use the approved purge and shutdown procedure, and inspect screws, barrels, filters and dies for deposits or corrosion. Never mix cleaning chemicals or purge materials without confirming PVC compatibility.
Czujniki, Sterowniki i Systemy Bezpieczeństwa
Zachowaj szafy suchy i bez kurzu, przetestuj zamek bezpieczeństwa i przystanek awaryjny, kalibruj kluczowe czujniki temperatury i ciśnienia, a także zbadaj nawracające alarmy. Przełączenie zamka bezpieczeństwa może przekształcić drobną zablokowanie w uszkodzenie sprzętu lub zagrożenie dla operatora.
Rozwiązywanie problemów: Objawy, sprawdzanie i działania
| Objaw | Sprawdź najpierw | Kierunek korekcyjny |
|---|---|---|
| Prąd silnika rośnie, podczas gdy wydajność spada | Ostryść noży i szczelina, zatkany ekran, nagły napływ podajnika, temperatura podkładki | Zatrzymaj bezpiecznie, usunij ograniczenie, sprawdź zużycie i przywróć zatwierdzoną prędkość podawania. |
| Rozmiar płatków staje się niestabilny | Uszkodzony ekran, luźne noże, stan wirnika i dystrybucja podajnika | Zamień uszkodzone części zużyte i potwierdź wyważenie i moment śrub napinających. |
| PVC ciemnieje lub pojawiają się czarne kropki | Dokładność temperatury, czas trwania, osady, zanieczyszczenia i filtracja | Postępuj zgodnie z zatwierdzonymi procedurami wyłączenia i czyszczenia; kalibruj czujniki i sprawdź martwe strefy. |
| Suche płatki pozostają zbyt wilgotne | Ekran odwadniania, przepływ powietrza w suszarce, prędkość podawania, przenoszenie wody i uszczelki | Przywróć odpływ i przepływ powietrza, a następnie ponownie przetestuj wilgotność przed ekstrudowaniem. |
| Ciśnienie ekstrudera staje się niestabilne | Zgodność podajnika, wilgotność, obciążenie filtra, profil temperatury i obcy polimer | Stabilizuj podajnik, wymień lub oczyszcz filtr zgodnie z zaleceniami, i potwierdź sortowanie materiału. |
Nie kontynuuj pracy przy nieznanym cieple, drgań, zapachu, dymie lub powtarzających się awariach bezpieczeństwa. Izoluj system i zaangażuj uprawniony personel konserwacyjny.
Rejestracja utrzymania technicznego i części zamiennych
Rekorduj czas pracy, przepływ, obciążenie silnika, temperatury łożysk, zmiany noży, smarowanie, zmiany filtrów, alarmy i wyniki jakości produktu. Dane trendowe umożliwiają zapobiegawcze utrzymanie techniczne. Trzymaj krytyczne części zużywane – noże, ekrany, taśmy, łożyska, uszczelki, pasy grzejne, termokuple i zatwierdzone filtry – na miejscu zgodnie z czasami dostaw dostawcy.
Często zadawane pytania
Jak często należy czyścić sprzęt do recyklingu PVC?
Usuń luźny pył i materiał na końcu każdej zmiany pracy lub cyklu produkcyjnego. Częstotliwość głębszej czyszczenia zależy od zanieczyszczeń, zawartości wypełniaczy i godzin pracy; użyj wyników inspekcji i instrukcji producenta.
Co wskazuje, że ścianki tnące kruszące wymagają obsługi?
Typowe objawy to wzrost obciążenia silnika, niższa przepustowość, nieregularny rozmiar cząstek, więcej frakcji drobnych, ciepło, wibracje i widoczne zaokrąglenia, odłamki lub pęknięcia. Trzymaj określoną przerwę i wymieniaj ostrza przed wystąpieniem wtórnego uszkodzenia.
Jak zmniejszyć degradację PVC podczas wytłaczania?
Kontroluj temperaturę i czas trwania procesu, unikaj stref martwych i zanieczyszczeń, utrzymuj dokładność chłodzenia i czujników oraz przestrzegaj procedur uruchamiania, zatrzymywania i oczyszczania dostawcy. Badaj zmiany barwy, zapach lub niestabilność ciśnienia natychmiast.
Które dane konserwacyjne powinny być rejestrowane przez operatorów?
Rekorduj czas pracy, klasę materiału, przepływ, prąd silnika, temperatury, ciśnienia, wilgotność, alarmy, pomiary zużycia, smarowanie i zmiany części. Spójne rejestry pozwalają wykryć zniszczenia przed wystąpieniem awarii.
Potrzebujesz planować linię rozdrabniania lub mycia PVC? Przyjrzyj się kruszarkę do rur i profili PVC I sztywna plastikowa linka do prania, następnie skontaktuj się z naszym zespołem inżynierii z Twoimi wymaganiami dotyczącymi materiału i utrzymania.
