
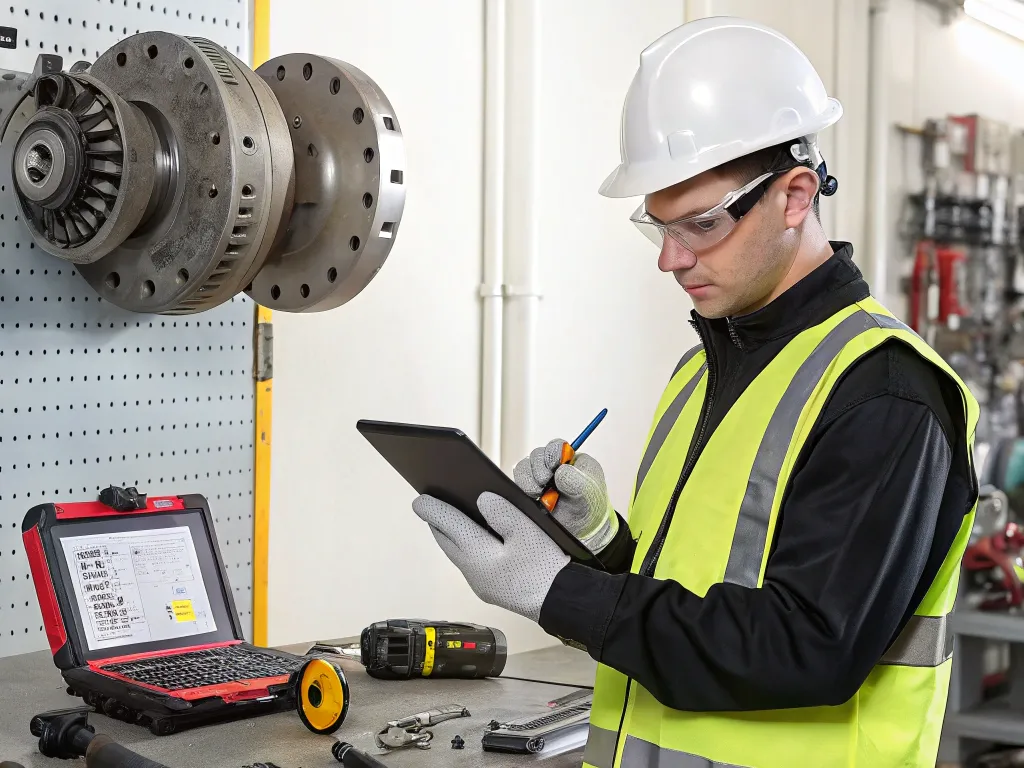
Güvenilir PVC geri dönüşüm makinesi bakımı Program, toz kontrolü, aşınıcı kirliliği, ısı ve korozif bozulma yan ürünlerini kontrol etmelidir, aynı zamanda bıçakları, rulmanları, ekranları, yıkama tanklarını, kurutucuları ve extrüzyon makinelerini korumalıdır. Aşağıdaki kontrol listesi çalışmaları sıklıkla göre organize eder, böylece operatörler kaçınılmaz duraksamaları ve tutarsız çıktıları önleyebilir.
Always follow the machine manufacturer’s lockout/tagout, lubrication and service instructions. Maintenance intervals should be shortened when the line handles dirty pipe, profiles, flooring, cable material or other high-filler PVC waste.
PVC-Spesifik Muayene Riskleri
- Toz ve mineral dolgu maddesi: İnce parçacıklar ve kalsiyum karbonat aşınmayı hızlandırabilir ve burunlar, sensörler ve elektrik kutularını kirlenmesine neden olabilir.
- Sıcaklık geçmişi: Aşırı sıcaklık veya kalıcı süre aşımı PVC'yi bozabilir, çıktıyı renklendirebilir ve korozan dumanlar üretebilir.
- Metal ve uyumsuz polimerler: tramp metal damages cutters and screws; PE, PP, PET and rubber contamination can reduce recycled-PVC quality.
- Moisture ve yıkama atığı: Kötü kurutma, istikrarsız extrüzyon ve birikimlere yol açar; kirlenmiş devre içi su, yıkama performansını azaltır.
bakım programı: günlük ila yıllık
| Sıklık | Kontrol ve işlemler | Uyarı işaretleri |
|---|---|---|
| Her mesai / günlük | Temiz besleme ve tahliye bölgelerini temizleyin; koruyucuları, acil duruma durdurma düğmeleri, anormel gürültü, titreşim, motor yükünü, sıcaklıkları, soğutma suyu akışını ve sızıntıları kontrol edin; toz toplama noktalarını boşaltın. | Artan amperaj, sıcak burunlar, istikrarsız besleme, yanmış koku, PVC'nin koyulaşması veya azalan iş hacmi. |
| Haftalık | Kırıcı veya shredder bıçaklarını, ekranları, bandları, kolları, sıkıştırıcıları, manyetleri ve metal dedektörlerini kontrol edin; soğutma kanallarını, sensörleri ve kontrol kabinlerini onaylanmış yöntemlerle temizleyin. | Yuvarlak bıçak kenarları, aşırı ince parçalar, çatlak bantlar, gevşek tuğraalar, hasar görmüş ekran delikleri veya tekrarlayan metal alarmları. |
| Aylık | Manuel ile karşılaştırarak rulman durumunu ve yağlamayı kontrol edin; pompalar, sızdırmazlıklar, sprey nozeller, tank kiri, kurutucu hava akışı, dişlilik yağ seviyesi ve elektrik bağlantılarını kontrol edin. | Yağ sızıntısı, gürültülü pompa, zayıf sprey desen, kötü dewatering, yüksek dişlilik ısısı veya gevşek terminaller. |
| Çeyreklik / yarıyıllık | Measure knife and screen wear; align drives; calibrate temperature, pressure and load sensors; inspect screw, barrel, filter and die condition; review spare-parts inventory. | Çıktı boyutunda sapma, sıcaklık sapması, basınç patlamaları, kara noktalar, sık sık ekran değişiklikleri veya pellet kalitesinde düşüş. |
| Yıllık | Planlı bir kapatma kontrolü yapın yetkili teknisyenlerle; motorları, dişlilikleri, hydraulik sistemleri, su tedavisi ve duman çıkarıcıları servise alın; risk değerlendirmelerini ve operatör eğitim programlarını güncelleyin. | Tekrarlanan planlı olmayan duraksamalar, çözümlenmeyen titreşimler, paslanma, izolasyon hasarı veya kronik kalite kayıpları. |
Bileşen-bileşen Kontrol Listesi
Shredding makinesi, Çökleme makinesi ve Püskürtücü
PVC tozlarının bir araya toplanmasından sonra sadece izole edilerek alınması gerekmektedir. Kesicilerde parçalar, çatlaklar ve düzensiz aşınma olup olmadığını kontrol edin; belirtilen bıçak aralığı ve моментаyı koruyun; gerekirse bıçakları eşleşmiş bir set olarak değiştirin veya döndürün. PVC boru ve profil kırma makinemizi Rotor dengesi, ekran bütünlüğü ve güvenli bearing kasnakları için de kontrol edilmelidir.
Yıkama, Separasyon ve Kurutma
Temiz suzun ve filtreleri temizleyin, tank sedimentlerini kaldırın, su kimyasını ve akışını doğrulayın ve pompa ve sızdırmazlıkları kontrol edin. Mekanik ve ısıtma kurutma sonrası flake ıslaklığını takip edin. Sudden artış genellikle hava akışının tıkalı olduğunu, dewatering ekranlarının aşınmasını veya ekipmanın aşırı yüklenmesini gösterir. Aynı alandaki gözden geçirme PP, HDPE ve PVC için katı plastik yıkama hattı bağlantılı süreç aşamaları için.
Pompa, Filtreleme ve Pelletizasyon Hattı
Trend melt temperature, motor load and pressure rather than relying on a single reading. Prevent long residence time during stops, use the approved purge and shutdown procedure, and inspect screws, barrels, filters and dies for deposits or corrosion. Never mix cleaning chemicals or purge materials without confirming PVC compatibility.
Alıcılar, Kontrol Sistemleri ve Güvenlik Sistemleri
Kabinetleri kuru ve tozdan arındırın, kapak devrelerini ve acil duruma durdurma mekanizmalarını test edin, kritik sıcaklık ve basınç sensörlerini kalibre edin ve tekrarlayan uyarıları araştırın. Kapak devresini atlamak küçük bir tıkanıklığı ekipman hasarına veya operatör tehlikesine dönüştürebilir.
Arıza Giderme: Belirtiler, Kontroller ve Eylemler
| Belirti | İlk olarak kontrol edin | Düzeltme Yönergesi |
|---|---|---|
| Motor akımı artarken üretim düşer | Makas keskinliği ve boşluk, tıkalı ekran, besleme dalgalanması, yastık sıcaklığı | Güvenli bir şekilde durdurun, kısıtlamayı temizleyin, aşınmayı kontrol edin ve onaylanmış besleme hızını geri getirin. |
| Parçacık boyutu tutarsız hale gelir | Ekran hasarı, gevşek makaslar, rota durumu ve besleme dağılımı | Hasarlı aşınma parçalarını değiştirin ve hizalamayı ve vidaların torçlanmasını doğrulayın. |
| PVC koyulaşır veya siyah lekeler geliştirir | Sıcaklık doğruluğu, kalış süresi, birikintiler, kirletme ve filtreleme | Onaylanmış kapanış ve temizleme prosedürünü izleyin; sensörleri kalibre edin ve ölü bölgeleri kontrol edin. |
| Kurutulmuş parçacıklar çok nemli kalır | Suyu ayırma ekranı, kurutucu hava akımı, besleme hızı, su taşması ve şeritler | Drenajı ve hava akımını geri getirin, ardından extrüzyondan önce nemi yeniden test edin. |
| Extruder basıncı istikrarsız hale gelir | Besleme tutarlılığı, nem, filtre yükü, sıcaklık profili ve yabancı polimer | Beslemeyi istikrarlı hale getirin, belirtilen şekilde filtreleri değiştirin veya temizleyin ve malzeme sınıflandırmasını doğrulayın. |
Açıklanamayan ısı, titreşim, koku, duman veya tekrarlanan güvenlik triplere devam etmeyin. Sistemi izole edin ve yetkili bakım personelini dahil edin.
bakım kayıtları ve yedek parçalar
Çalışma süresini, iş hacmini, motor yükünü, rulman sıcaklıklarını, bıçak değişikliklerini, yağlama işlemlerini, filtre değişikliklerini, alarmları ve çıktı kalitesi sonuçlarını kaydedin. Eğilim verileri tahmini bakımı mümkün kılar. kritik aşınma parçaları— bıçaklar, ekranlar, bantlar, rulmanlar, manşonlar, ısıtıcı bantlar, termokuplar ve onaylanmış filtreler—tedarikçi lead sürelerine göre sahadaki tutun.
Sıkça Sorulan Sorular
PVC geri dönüşüm ekipmanının ne sıklıkla temizlenmesi gerekir?
Her shift veya ürün üretim sürecinin sonunda gevşek toz ve malzemeyi alın. Derinlemesine temizleme sıklığı kirlilik, doldurucu içeriği ve çalışma saatlerine bağlıdır; inceleme sonuçlarını ve üretici talimatlarını kullanın.
Kırıcı bıçakların servis gerektirdiğini gösteren nedir?
Tipikle belirtiler motor yükü artışı, düşük iş hacmi, düzensiz parça boyutu, daha fazla ince parça, ısı, titreşim ve görünür yuvarlanma, parçacık veya çatlaklardır. Belirtilen aralığı koruyun ve ikincil hasarı meydana gelmeden bıçakları değiştirin.
PVC extrüzyonda degradasyonu nasıl azaltılabilir?
Sıcaklığı ve kalıcı süreyi kontrol edin, ölçüsüz bölgelerden ve kirlenmeyi kaçının, soğutma ve sensörlerin doğruluğunu koruyun ve tedarikçinin başlangıç, durdurma ve temizleme prosedürünü izleyin. Renk değişikliği, koku veya basınç istikrarsızlığına anında araştırın.
Hangi bakım verilerini işçiler kaydetmeli?
Çalışma süresi, malzeme sınıfı, debi, motor akımı, sıcaklıklar, basınçlar, nem, alarm durumları, aşınma ölçümleri, yağlama ve parça değişimlerini kaydedin. Düzenli kayıtlar, bir arızadan önce bozulmayı ortaya çıkarır.
PVC çökme veya yıkama hattını planlamak gerekiyor mu? İnceleyin, PVC boru ve profil kırma makinemizi Ve sert plastik çamaşır ipi, daha sonra maddeleriniz ve bakım gereksinimlerinizle mühendis ekibimize bağlantı kurun.
