



Recykling długich, sztywnych wyrobów wytłaczanych z tworzyw sztucznych to jedno z najbardziej frustrujących zadań w zakładzie recyklingu tworzyw. Standardowe granulatory są zbudowane do butelek, folii i małych sztywnych elementów — proszę podać im 6-metrową rurę PVC lub wiązkę profili PP-R, a maszyna albo się zatka, albo materiał zawiesi się nad komorą tnącą, albo zmusi operatorów do ręcznego wstępnego cięcia wszystkiego. Ten ręczny etap cięcia pochłania roboczogodziny, stwarza zagrożenia dla bezpieczeństwa i dławi całą linię.
Nasz specjalistyczne rozdrabniacze do ekstrudowanych tworzyw sztucznych zaprojektowano specjalnie do granulowania długich elementów ze sztywnych tworzyw sztucznych przeznaczonych do recyklingu — rur, arkuszy, płyt i innych profili wytłaczanych. To optymalne rozwiązanie do kruszenia rur PP-R, PE i PVC, które trudno wprowadzić do większości granulatory do tworzyw.
Nie szukają Państwo rozdrabniacza do długich, ekstrudowanych tworzyw sztucznych? Zapraszamy do zapoznania się z naszymi standardowymi rozdrabniaczami do tworzyw sztucznych, przeznaczonymi do rozdrabniania butelek plastikowych, folii i innych sztywnych tworzyw sztucznych.
Dlaczego długie tworzywa wytłaczane wymagają specjalistycznego granulatora
Wyroby wytłaczane — rury, profile okienne, arkusze, deski tarasowe, korytka kablowe — mają jedną kłopotliwą cechę wspólną: są długie, sztywne i sprężyste. Proszę wrzucić 4-metrową rurę do konwencjonalnego granulatora, a wydarzą się trzy złe rzeczy. Po pierwsze, wlot podawczy jest za mały, więc rurę trzeba pociąć na krótkie odcinki, zanim w ogóle wejdzie do maszyny. Po drugie, długie elementy mają tendencję do zawieszania się nad wirnikiem zamiast wpadać do komory tnącej, co powoduje zatory i nierównomierne obciążenie. Po trzecie, silne uderzenia sztywnych wyrobów w standardowe noże przyspieszają zużycie i mogą uszkodzić komorę tnącą.
Dlatego recyklerzy zajmujący się złomem rur i profili historycznie polegali na specjalistyczne rozdrabniacze do rur HDPE lub na powolnym, pracochłonnym cięciu ręcznym. Granulator do tworzyw wytłaczanych podchodzi do tego inaczej: zamiast przepychać długi materiał przez małą gardziel, daje operatorom wydłużony, nachylony wlot zaprojektowany do bezpośredniego podawania elementów o pełnej długości, łącząc go z agresywną geometrią cięcia, która chwyta sztywne wyroby i wciąga je do komory bez zawieszania.
Efektem jest proces jednostopniowy. Długie rury i profile wchodzą w całości; wychodzi jednorodny granulat, gotowy do mycia, suszenia lub bezpośredniego ponownego wytłaczania. W instalacjach generujących stałe wolumeny odpadów z rur, złomu profili czy obrzeży z linii wytłaczania ta jedna zmiana może wyeliminować całe stanowisko wstępnego przygotowania.
Zasada działania
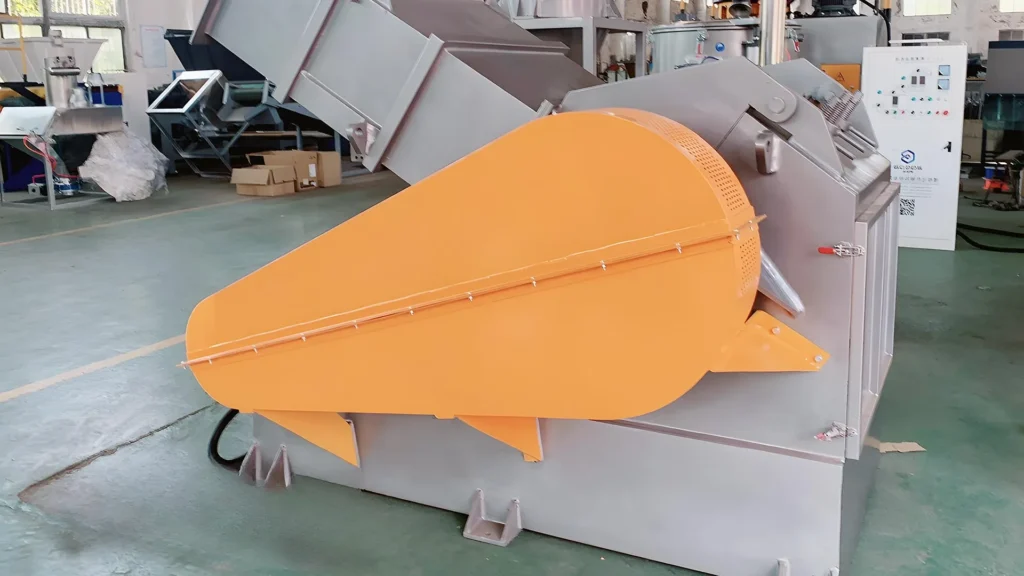
Ten rozdrabniacz do tworzyw sztucznych o nietypowym kształcie ma wydłużony wlot ustawiony pod wygodnym kątem, aby operatorzy mogli wygodnie i bezpiecznie wprowadzać długie elementy plastikowe do rozdrabniania. Solidna, schodkowa konstrukcja noży mocujących wewnątrz komory tnącej pozwala temu rozdrabniaczowi łamać i ciąć twarde tworzywa sztuczne z wysoką trwałością.
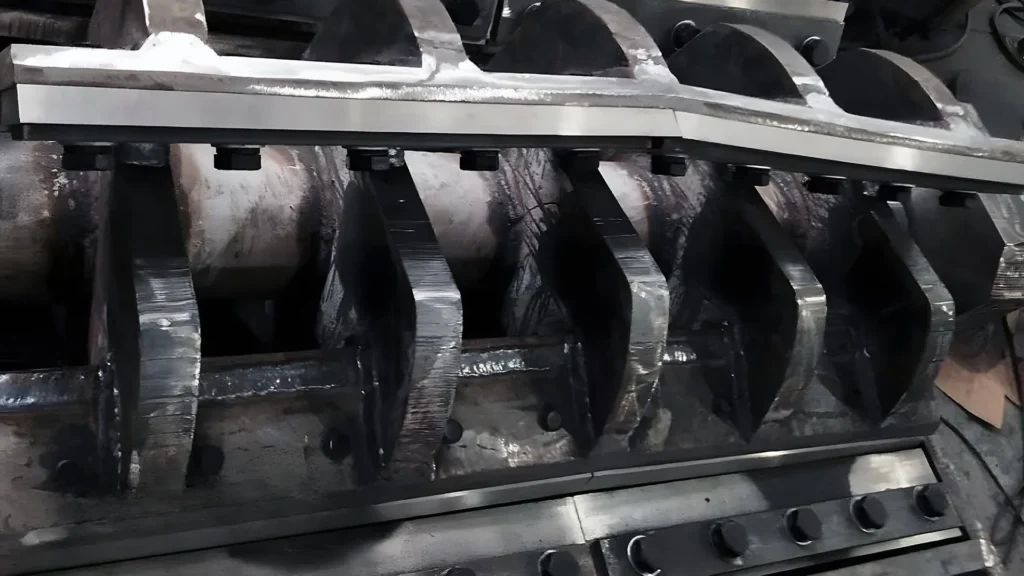
Sercem naszych granulatorów do tworzyw sztucznych z wydłużonym wlotem jest otwarty wirnik uzbrojony w wyjątkowo wytrzymałe noże 9CrSi w układzie schodkowym, zapewniające maksymalną siłę ścinania i wydajność kruszenia. Gdy wirnik obraca się z prędkością od 480 do 650 obr./min (w zależności od modelu), noże wirnika stykają się z nożami stałymi wewnątrz komory tnącej, dzięki czemu tworzywo wytłaczane jest granulowane w sposób ciągły, aż będzie na tyle małe, by przejść przez sito.
Wyjmowane sito filtracyjne ma wiele otworów 8–10 mm w dolnej części granulatora. Filtr zaprojektowano tak, aby łatwo go było demontować i montować w celu wygodnego czyszczenia. Gdy plastik będzie wystarczająco mały, opadnie przez to sito i zostanie odprowadzony do kolejnej maszyny recyklingowej za pomocą mocnego silnika dmuchawy.
Schodkowy układ noży to kluczowy detal. Zamiast uderzać w materiał płaską krawędzią tnącą, naprzemiennie rozmieszczone noże 9CrSi wgryzają się w sztywne wyroby stopniowo — najpierw pękają ściankę profilu, potem ścinają ją na płatki. To stopniowe cięcie zmniejsza obciążenia udarowe wirnika, utrzymuje stabilny pobór mocy i daje bardziej jednorodną wielkość cząstek niż konwencjonalny granulator z prostymi nożami przy tym samym zadaniu.
Kluczowe funkcje
- Wydłużony skośny wlot — bezpośrednie podawanie rur i profili o pełnej długości bez wstępnego cięcia; wygodny kąt podawania utrzymuje operatorów w bezpiecznej odległości od komory tnącej.
- Schodekowa konstrukcja noża dociskowego — naprzemiennie rozmieszczone noże stałe chwytają sztywne wyroby i zapobiegają ich odbijaniu się oraz zawieszaniu wewnątrz komory.
- Otwarty wirnik 9CrSi — noże ze wysokowęglowej stali narzędziowej chromowo-krzemowej w układzie schodkowym zapewniają maksymalną wytrzymałość na ścinanie i długą żywotność krawędzi tnącej przy twardych tworzywach.
- Prędkość wirnika 480–650 obr./min — zależny od modelu zakres prędkości równoważy wydajność z kontrolowaną siłą cięcia dla grubościennych profili.
- Wymienne sito 8–10 mm — sito o szybkim demontażu umożliwiające szybką zmianę wielkości i czyszczenie; jednorodny granulat opada do systemu odbioru.
- Wylot dmuchawy — mocny silnik dmuchawy automatycznie odprowadza gotowy granulat do kolejnego etapu, np. na linię myjącą lub do silosu magazynowego.
Materiały przetwarzane przez granulator do tworzyw wytłaczanych
Maszyna jest zaprojektowana specjalnie do sztywnego złomu wytłaczanego, z którym nie radzą sobie standardowe granulatory. Typowy surowiec wsadowy obejmuje:
- Rury PP-R — odpady rur ciepłej wody i złom montażowy; noże schodkowe pękają grubą ściankę rury stopniowo, zamiast ją kruszyć.
- Rury PE — odcinki rur wodociągowych i gazowych z HDPE, w tym wielkośrednicowe odpady z linii do ekstruzji rur.
- Rury i profile PVC — rury drenarskie, peszle oraz profile okienne i drzwiowe; wskazówki dotyczące doboru właściwej maszyny do rur PVC znajdą Państwo w naszym Przewodnik doboru rozdrabniacza do rur PVC.
- Arkusze i płyty — wytłaczane płyty, płyty piankowe i odpady desek tarasowych podawane wzdłużnie przez wydłużony wlot.
- Obrzynki krawędziowe i grudki rozruchowe — ciągłe obrzeża z linii wytłaczania oraz przeczyszczenia zbyt nieporęczne dla standardowych gardzieli granulatorów.
Materiały, których nie należy podawać do tej maszyny: silnie zanieczyszczony złom z wkładkami metalowymi (śruby, pręty zbrojeniowe), który powinien najpierw przejść przez kruszarka ciężka lub etap wykrywania metali, a także folie elastyczne, które owijają się wokół wirnika zamiast być czysto cięte.
Dodatkowe obrazy
Dane techniczne
Dane techniczne różnią się w zależności od modelu. Przed złożeniem zamówienia warto potwierdzić dokładne wartości dla Państwa konfiguracji — kluczowe parametry do weryfikacji to średnica wirnika, moc silnika, maksymalna długość podawania i opcje sit:
| Parametr | Zwykły zakres |
|---|---|
| Prędkość wirnika | 480–650 obr./min (zależnie od modelu) |
| Materiał noży | Stal narzędziowa 9CrSi, układ schodkowy |
| Wielkość oczek sita | 8–10 mm, wymienne |
| Feed type | Rury pełnowymiarowe, profile, płyty przez wydłużony wlot |
| Wyrzut | Odciąg dmuchawą do następnego etapu |
| Gwarancja | 1-roczna ograniczona gwarancja na wszystkie maszyny recyklingowe |
Konserwacja noży i sita
Sztywne wyroby wytłaczane są ścierne, więc rutyna konserwacyjna zwraca się w żywotności noży i jednorodności granulatu. Krawędzie noży należy kontrolować co tydzień przy pracy ciągłej na złomie rur — stal 9CrSi dobrze trzyma ostrość, ale profile wypełnione szkłem lub minerałami stępią każdy nóż szybciej. Większość operatorów ostrzy noże wirnika i noże stałe na miejscu dwa do trzech razy, zanim wymiana stanie się bardziej opłacalna niż kolejne szlifowanie.
Sito należy sprawdzać na każdej zmianie. Częściowo zatkane sito zmusza materiał do recyrkulacji w komorze tnącej, co przegrzewa plastik i wytwarza miał. Konstrukcja z szybkim demontażem sprawia, że wymiana sita trwa minuty: warto mieć pod ręką zapasowe sito 8 mm i 10 mm, aby produkcja nigdy nie czekała na czyszczenie. Łożyska wirnika należy smarować zgodnie z harmonogramem w instrukcji, a napięcie paska sprawdzać co miesiąc — ślizgający się pasek obniża prędkość wirnika poniżej skutecznego minimum 480 obr./min i powoduje dokładnie to zawieszanie, któremu ta maszyna ma zapobiegać.
Jak wybrać odpowiednią maszynę: lista kontrolna RFQ
Przed złożeniem zapytania ofertowego warto zebrać następujące dane — pozwolą one dostawcy prawidłowo dobrać maszynę już za pierwszym razem:
- Materiał i grubość ścianki — PP-R, PE czy PVC? Maksymalna średnica zewnętrzna i grubość ścianki największego elementu.
- Długość podawania — najdłuższy element podawany w całości; określa konfigurację wlotu.
- Docelowa przepustowość — wymagane kg na godzinę; to wyznacza moc silnika i wielkość wirnika.
- Docelowa wielkość granulatu — sito 8 mm lub 10 mm, albo rozmiar niestandardowy do Państwa procesu na dalszym etapie.
- Poziom zanieczyszczenia — wszelkie wkładki metalowe, etykiety lub materiały mieszane wymagające wstępnego sortowania.
- Urządzenia dalsze — czy granulat trafi do mycia, suszenia czy bezpośredniego ponownego wytłaczania? To wpływa na konfigurację odbioru.
- Zasilanie — napięcie, faza i częstotliwość w Państwa zakładzie.
Jeśli Państwa strumień odpadów oprócz długich profili zawiera także krótsze sztywne elementy lub folię, zapytajcie, czy rozdrabniacz jednowałowy wstępny ma sens — najpierw rozdrabnianie gabarytowych elementów, potem granulowanie, to typowy dwustopniowy układ dla mieszanych odpadów sztywnych.
Często zadawane pytania
Co to jest granulator do tworzyw wytłaczanych?
Jest to granulator zaprojektowany specjalnie do długich, sztywnych tworzyw wytłaczanych — rur, profili, arkuszy i płyt. W odróżnieniu od standardowych granulatorów z małymi gardzielami podawczymi ma wydłużony, nachylony wlot, który przyjmuje elementy o pełnej długości, oraz schodkową geometrię noży, która chwyta i tnie sztywne wyroby bez zawieszania i zatorów.
Jakie materiały może przetwarzać?
Rury PP-R, PE i PVC, profile okienne i drzwiowe, arkusze i płyty wytłaczane, obrzeża oraz bryły rozruchowe z linii wytłaczania. Nie nadaje się do folii elastycznych ani złomu zawierającego wkładki metalowe.
Jak długie mogą być kawałki podawane do maszyny?
Wydłużony wlot zaprojektowano do rur i profili o pełnej długości — zwykle kilku metrów — podawanych bezpośrednio bez wstępnego cięcia. Składając zapytanie ofertowe, warto potwierdzić maksymalne wymiary podawania dla konkretnego modelu.
Jaką wielkość granulatu wytwarza?
Standardowe wyjmowane sito ma otwory 8–10 mm, dając jednorodny granulat odpowiedni na linie myjące lub do bezpośredniego ponownego wytłaczania. Niestandardowe wielkości sit są dostępne na życzenie.
Jak często noże wymagają konserwacji?
Noże 9CrSi dobrze trzymają ostrość na standardowym złomie rur. Przy pracy w trybie ciągłym należy kontrolować je co tydzień; większość operatorów ostrzy je dwa do trzech razy przed wymianą. Ścierne materiały wypełnione skrócą te interwały.
Czy radzi sobie z profilami ze zbrojeniem metalowym?
Nie — wkładki metalowe uszkodzą noże. Profile ze stalowym zbrojeniem powinny najpierw przejść separację metali lub być przetwarzane w kruszarka ciężka przeznaczony do trudniejszego mieszanego wsadu.
Jaka jest różnica między nim a standardowym granulatorem do tworzyw sztucznych?
Standardowy granulator jest zbudowany do małych sztywnych elementów, butelek i folii podawanych przez zwartą gardziel. Granulator do tworzyw wytłaczanych dodaje wydłużony wlot na długie elementy, schodkowe noże dociskowe chwytające sztywne profile oraz cięższy wirnik — wszystko z myślą o jednostopniowym granulowaniu rur i profili, które zablokowałyby konwencjonalną maszynę. Proszę zobaczyć naszą granulator tworzyw sztucznych zakres dla modeli standardowych.
Zobacz granulator i poproś o wycenę
Jeśli długie rury i profile blokują Państwa linię recyklingu, proszę zobaczyć nasz granulatory do tworzyw i proszę poprosić o wycenę z podaniem specyfikacji materiału — dobierzemy odpowiednią konfigurację wlotu i wielkość sita do Państwa surowca. Wszystkie maszyny do recyklingu objęte są roczną ograniczoną gwarancją.
