
Gewassen kunststoffolies behouden na het reinigen tot wel 30% vocht – een niveau dat pelletiseerlijnen verstoort, de kwaliteit van het eindproduct vermindert en de energiekosten verhoogt. kunststoffolie-uitwringmachine Dit lost het direct op: het gebruikt mechanische schroefcompressie om het vochtgehalte te verlagen tot onder de 3%, waardoor de folie klaar is voor extrusie zonder thermische droogsystemen.
Als u een foliewaslijn beheert en problemen ondervindt met natte grondstoffen, inconsistente pelletkwaliteit of hoge energiekosten voor het drogen, legt deze handleiding precies uit hoe de squeezertechnologie werkt, waarmee deze integreert en welke operationele resultaten u kunt verwachten.
Waarom vocht het kernprobleem is in kunststoffolierecycling
Kunststoffolies — LDPE, LLDPE, geweven PP-zakken, landbouwmulch — zijn lichtgewicht en zeer absorberend. Na een standaard wasbeurt houden deze materialen doorgaans vocht vast. 25–30% vocht per gewicht. Dat’s een kritiek probleem voor downstreamverwerking.
Het voeden van folie met hoog vocht aan een extruder of pelletiseermachine veroorzaakt drie meetbare problemen:
- Verminderde outputcapaciteit: nat materiaal vereist meer warmte en verwerkingstijd per kilogram
- Degradatie van pelletkwaliteit: restvocht veroorzaakt holtes, bellen en inconsistente dichtheid in uiteindelijke pellets
- Hoger energieverbruik: thermische drogers verbruiken aanzienlijk meer elektriciteit dan mechanische ontwateringsmethoden
Traditionele centrifugaaldrogers en thermische systemen kunnen het vochtgehalte verlagen tot 10–15%, maar zelden consistent onder die drempel. De schroefpersarchitectuur bereikt een vochtgehalte van minder dan 3% – een fundamenteel ander resultaat.
Hoe een kunststoffolie-squeezer werkt: stap voor stap
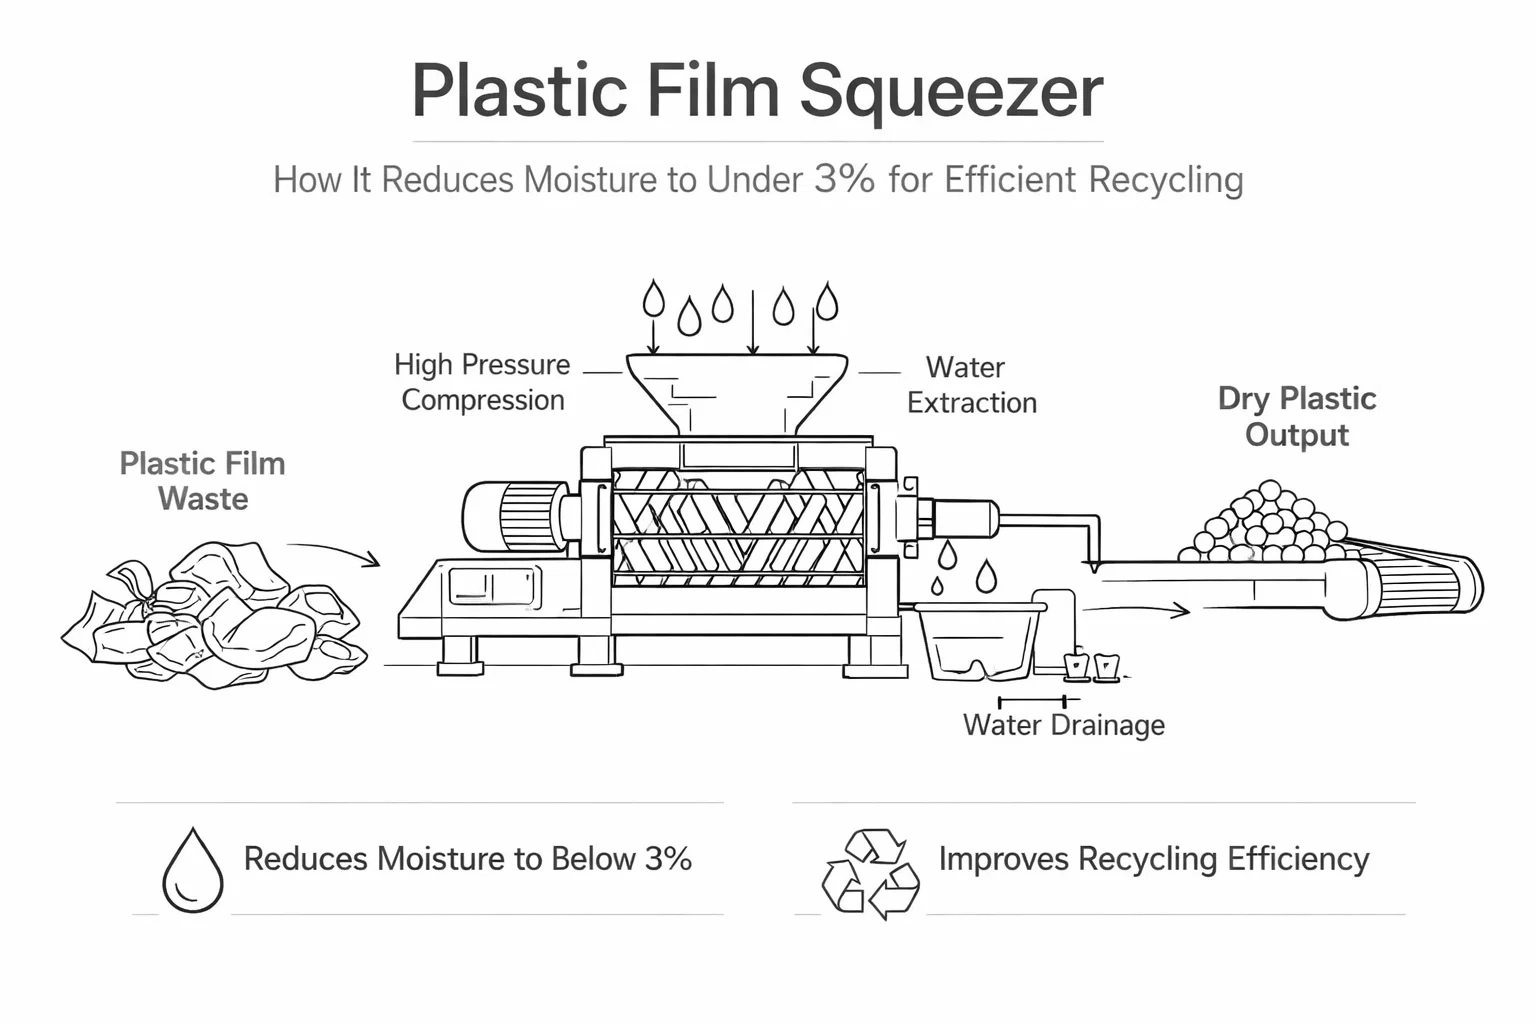
De foliesqueezer werkt via een mechanisch proces in vier fasen, waarbij voor de eerste ontwateringsfase geen verbranding of externe warmte nodig is.
Fase 1: voeding
Gewassen folie – nog nat van de waslijn – wordt via een trechter of transportband in de machine gevoerd. Het materiaal wordt continu aangevoerd, waardoor de foliepers geschikt is voor industriële processen met een hoge doorvoer en die 24/7 draaien.
Fase 2: schroefcompressie
Een krachtige, roterende schroef perst het materiaal onder intense mechanische druk door een geperforeerde cilinder. Terwijl de folie tegen de cilinderwanden wordt gedrukt, wordt water er fysiek aan onttrokken en via afvoergaten afgevoerd. Dit is puur mechanisch – geen warmte, geen chemicaliën.
Fase 3: dehydratie en drainage
Het afgevoerde water wordt opgevangen via een afvoersysteem en weggeleid van het verwerkingsgebied. In dit stadium daalt het vochtgehalte van circa 30% tot onder de 3%.
Fase 4: verdichting en lossing
Na het persen wordt de gedroogde folie samengeperst tot dichte korrels of stroken – aanzienlijk zwaarder en uniformer dan losse vlokken. Deze vorm kan direct en consistent in kunststofextruders en pelletiseersystemen worden gevoerd. Sommige modellen passen in dit stadium gecontroleerde elektrische verwarming toe om het resterende vochtgehalte tot een minimum te beperken.
Workflowpositie: Wasstraat → Kunststoffolie-uitwringmachine → recycling-extruder / pelletiseermachine[recyclemachine]
Bulkdichtheid vóór en na ontwatering met de squeezer
Het verdichtingseffect is even waardevol als de vochtverwijdering. Focus op stortgewicht (deeltjes per eenheid volume van een stapel, inclusief luchtgaten)—niet de ware dichtheid van de polymeren (LDPE ≈ 0,91–0,93 g/cm³). Bulkdichtheid bepaalt de vullingssnelheid van containers, de oppervlakte van een magazijn en de stabiliteit van de invoer naar een extruder.
| Conditioneer | Typisch stortgewicht | Wat het operationeel betekent |
|---|---|---|
| Losse LDPE-folie / lichte flakes | 30–80 kg/m³ | Hoge holle fractie; "lucht verschepen" |
| Gewassen natte LDPE-flakes (≈20–30% vocht) | 60–100 kg/m³ | Nog volumineus en instabiel te voeden |
| Na schroefpersontwatering (typisch) | 250–400 kg/m³ | Stabiele voeding naar extruder/pelletizer |
| Geoptimaliseerde hogedrukverdichting | 400–600+ kg/m³ (bovenzijde ~650–700) | Transportklare agglomeraten / compacte klompen |
Praktische volumereductie is typisch 6:1 tot 10:1 (ca. 70–85% minder volume). Voorbeelden: 80 → 500 kg/m³ ≈ 6,25×; 60 → 600 kg/m³ ≈ 10×. Vocht verplaatst zich doorgaans van het natte traject na het wassen richting 1–3% met mechanische ontwatering — zonder een afgewerkte pellet te vereisen voor tussenlogistiek.
Containerberekening: een 40-voets high-cube (~76 m³) geladen met pluizige gewassen folie vervoert mogelijk slechts 1,5–2,5 ton, ver onder de gewichtslimieten. Het gedensificeerde output zorgt ervoor dat vrachtwagens en containers het wettelijke gewicht benaderen in plaats van vroegtijdig volumebeperkt te raken — wat de kosten per verzonden ton en de opslagruimte evenredig verlaagt.
De economie volgt direct: elk kilogram water dat mechanisch mechanisch wordt uitgeperst kost een fractie van verdamping met warmte, en de dichtere output zorgt ervoor dat de pelletiseerlijn op een constante belasting kan draaien. Zie de kunststoffolieverdichter voor machineconfiguraties, of de PP/PE-foliewaslijn het bedient typisch. Voor procescontext over verdichtingsopties, lees ook de PP/PE-folieverdichtingsgids.
Belangrijke technische specificaties om te kennen
Bij het beoordelen van een kunststoffolie-squeezer voor een recyclinglijn zijn dit de prestatieparameters die ertoe doen:
| Parameter | Typische bereik |
|---|---|
| Ingangsvocht | 25–30% |
| Uitgangsvocht | <3% |
| Verwerkingscapaciteit | 300–800 kg/u |
| Energiebesparing vs. thermische droger | 40–50% |
| Compatibele materialen | LDPE, LLDPE, PP geweven zakken, landbouwfolie |
De verwerkingscapaciteit varieert per model en configuratie. Een unit van 500 kg/u is een gangbare maatstaf voor middelgrote recyclingbedrijven. Energiebesparingen van 40–50% ten opzichte van thermische droogmethoden maken de mechanische persmachine de voordeligste optie voor continue productie.
Belangrijke componentspecificaties om te verifiëren vóór aankoop:
- Tandwielkast: heavy-duty D-type, geschikt voor continu bedrijf met hoog koppel
- Vat materiaal: slijtvast, compatibel met RVS 304 voor corrosiebestendigheid
- Matrijsbehandeling: genitreerde pelletiseermatrijs voor lange levensduur
- Aandrijfregeling: snelheidsregeling met frequentieomvormer om output aan te passen op basis van belasting
Compatibele materialen en toepassingsscenario's
De kunststoffolie-squeezer is ontworpen voor zachte, flexibele kunststoffolies — geen harde kunststoffen. Niet geschikt voor PET-vlokken, hard HDPE of dikwandige verpakkingen.
Bevestigde compatibele materialen:
- LDPE-afvalfolie (landbouw-mulchfolie, stretchfolie, verpakkingsfolie)
- LLDPE-folie (stretchfolie, productzakken)
- PP geweven jumbozakken en bulkzakken
- Gemengde post-consumer flexibele folie na wassen
Primaire toepassingsomgevingen:
- Post-consumer foliewaslijnen: positie tussen de frictiewasser en de extrusiefase om de lijncapaciteit te maximaliseren
- Landbouwfolierecycling: verwerkt zwaar verontreinigde mulchfolie na meertraps wassen — een notoir moeilijke materiaalstroom
- Industriële afvalrecycling: LDPE- en PP-afsnijdsels van productieoperaties, doorgaans schoner en consistenter
- Verwerking van flessenetiketten en sleevefolie: na etiketscheiding en wassen bereiden squeezers folie voor op repelletiseren
Voor faciliteiten met geïntegreerde was- en pelletiseerlijnen, Door de squeezer als speciale schakel tussen het wassen en het extruderen in te zetten, is een aparte thermische droger volledig overbodig.
Integratie met de volledige recyclinglijn
De foliepers werkt niet op zichzelf. Het is een onderdeel van een meertraps folierecyclingsysteem. Inzicht in zijn positie verduidelijkt zowel de waarde als de vereisten.
Typische complete lijn voor post-consumer LDPE-folie:
- Transportband / balenbreker — materiaalinname
- Shredder / voorbreker — verkleining
- Frictiewasser — verwijdering van oppervlakteverontreiniging
- Drijf-zinkscheidingstank — sorteren op dichtheid
- Kunststoffolie-uitwringmachine ← ontwateren en verdichten
- Extruder / pelletiseermachine — smelten en strengpelletiseren
- Waterring- of luchtgekoelde pelletsnijder — uiteindelijke pelletvorm
Wanneer de pers uit deze sequentie wordt verwijderd, ontvangt de extruder een grondstof met een hoog vochtgehalte. Dit dwingt de extruderschroef harder te werken, verhoogt de instabiliteit van het smeltproces en vermindert de doorvoer – vaak met 20–30%, afhankelijk van het ontwerp van het extrusiesysteem.
Voor bedrijven die een bestaande waslijn willen moderniseren in plaats van een volledig nieuwe lijn aan te leggen, kan de persinstallatie doorgaans met minimale bouwkundige aanpassingen tussen de bestaande ontwateringsband en de invoertrechter van de extruder worden gemonteerd.
Ontdek hoe de squeezer past in een complete was- en recyclinglijn voor kunststoffolie om integratievereisten voor uw faciliteit te beoordelen.
Kunststoffolie-squeezer vs. alternatieve ontwateringsmethoden
Drie ontwateringsbenaderingen worden veel gebruikt in kunststoffolierecycling. Zo verhouden ze zich op de operationeel belangrijke metrics:
| 'Method' | Uitgangsvocht | Energiegebruik | Capaciteit | Pelletkwaliteit |
|---|---|---|---|---|
| Centrifugaaldroger | 8–15% | 'Gematigd' | 'High' | 'Gematigd' |
| Thermische heteluchtdroger | 5–10% | 'High' | 'Gematigd' | 'Gematigd' |
| Schroefpers-squeezer | <3% | 'Low' | 'High' | 'High' |
De schroefpers bereikt de laagste vochtproductie en verbruikt minder energie dan thermische systemen. Het nadeel is dat er een geperforeerde cilinder en schroef nodig zijn die onderhoud vereisen en periodiek vervangen moeten worden. De mechanische eenvoud zorgt er echter voor dat de onderhoudsintervallen beheersbaar blijven in vergelijking met op warmte gebaseerde droogsystemen.
Voor faciliteiten waar pelletconsistentie en lijnefficiëntie de prioriteit zijn, levert de squeezer betere resultaten dan alternatieven tegen vergelijkbare of lagere operationele kosten.
Veelgestelde vragen
Welk vochtniveau bereikt een kunststoffolie-squeezer?
Een correct gedimensioneerde schroefpers reduceert het vochtgehalte consistent van 25–30% tot onder de 3%. Sommige configuraties bereiken zelfs nog lagere niveaus wanneer een extra verwarmingselement in de persfase is opgenomen.
Vervangt een kunststoffolie-squeezer een extruder?
Nee. De squeezer is een ontwaterings- en verdichtingsmachine machine — deze bereidt de folie voor de extruder voor, maar smelt of pelletiseert deze niet. De output van de squeezer wordt direct in de trechter van de extruder gevoerd.polystarco+1
Kan de squeezer verontreinigde landbouwfolie verwerken?
Ja, maar de waslijn stroomopwaarts moet wel voldoende zijn. De persmachine verwerkt de folie na het wassen – hij verwijdert vocht, geen vuil of chemische verontreiniging. De kwaliteit van de voorwas heeft direct invloed op de output van de persmachine en de zuiverheid van de stroomafwaartse pellets.
Wat is het typische capaciteitsbereik?
Industriële modellen variëren van 300 tot 800 kg/u, waarbij 500 kg/u een veelvoorkomende middenconfiguratie is. De capaciteit hangt af van schroefdiameter, motorvermogen en ingangsvochtniveau.
Hoe bespaart de squeezer energie ten opzichte van thermisch drogen?
Mechanische compressie maakt uitsluitend gebruik van motorvermogen — geen verwarmingselementen, branders of gasverbruik. In vergelijking met thermische drogers die met een vergelijkbare doorvoer werken, verminderen schroefpersen het elektriciteitsverbruik met 40–50%.
Zet de volgende stap voor uw recyclinglijn
De plasticfoliepers pakt een van de meest voorkomende knelpunten in de recycling van gebruikte folie aan: natte grondstof die de prestaties van de extruder en de kwaliteit van de pellets beperken. Door het vochtgehalte te verlagen van 30% naar minder dan 3% door middel van mechanische compressie – zonder thermische energie – verbetert de pers de doorvoer, verlaagt de operationele kosten en produceert gerecyclede pellets van hogere kwaliteit.
Belangrijkste inzichten voor beslissers over apparatuur:
- Output met <3% vocht maakt directe, hoogwaardige extrudertoevoer mogelijk
- 40–50% energiebesparing ten opzichte van thermisch drogen bij gelijkwaardige doorvoer
- Compatibel met LDPE-, LLDPE- en PP-geweven materialen in industriële en landbouwfoliestromen
- Retrofitbaar in bestaande waslijnen tussen de wasser en extruder
- Mechanische eenvoud betekent lagere onderhoudscomplexiteit dan warmtegebaseerde systemen
Klaar om een squeezer te specificeren voor uw folierrecyclinglijn? Bekijk de volledige technische specificaties en configuratieopties voor de kunststoffolie-uitpersmachine — inclusief capaciteit, motoropties en integratievereisten — of neem contact op met het team om een materiaalverwerkingsbeoordeling voor uw specifieke folietype aan te vragen.
