


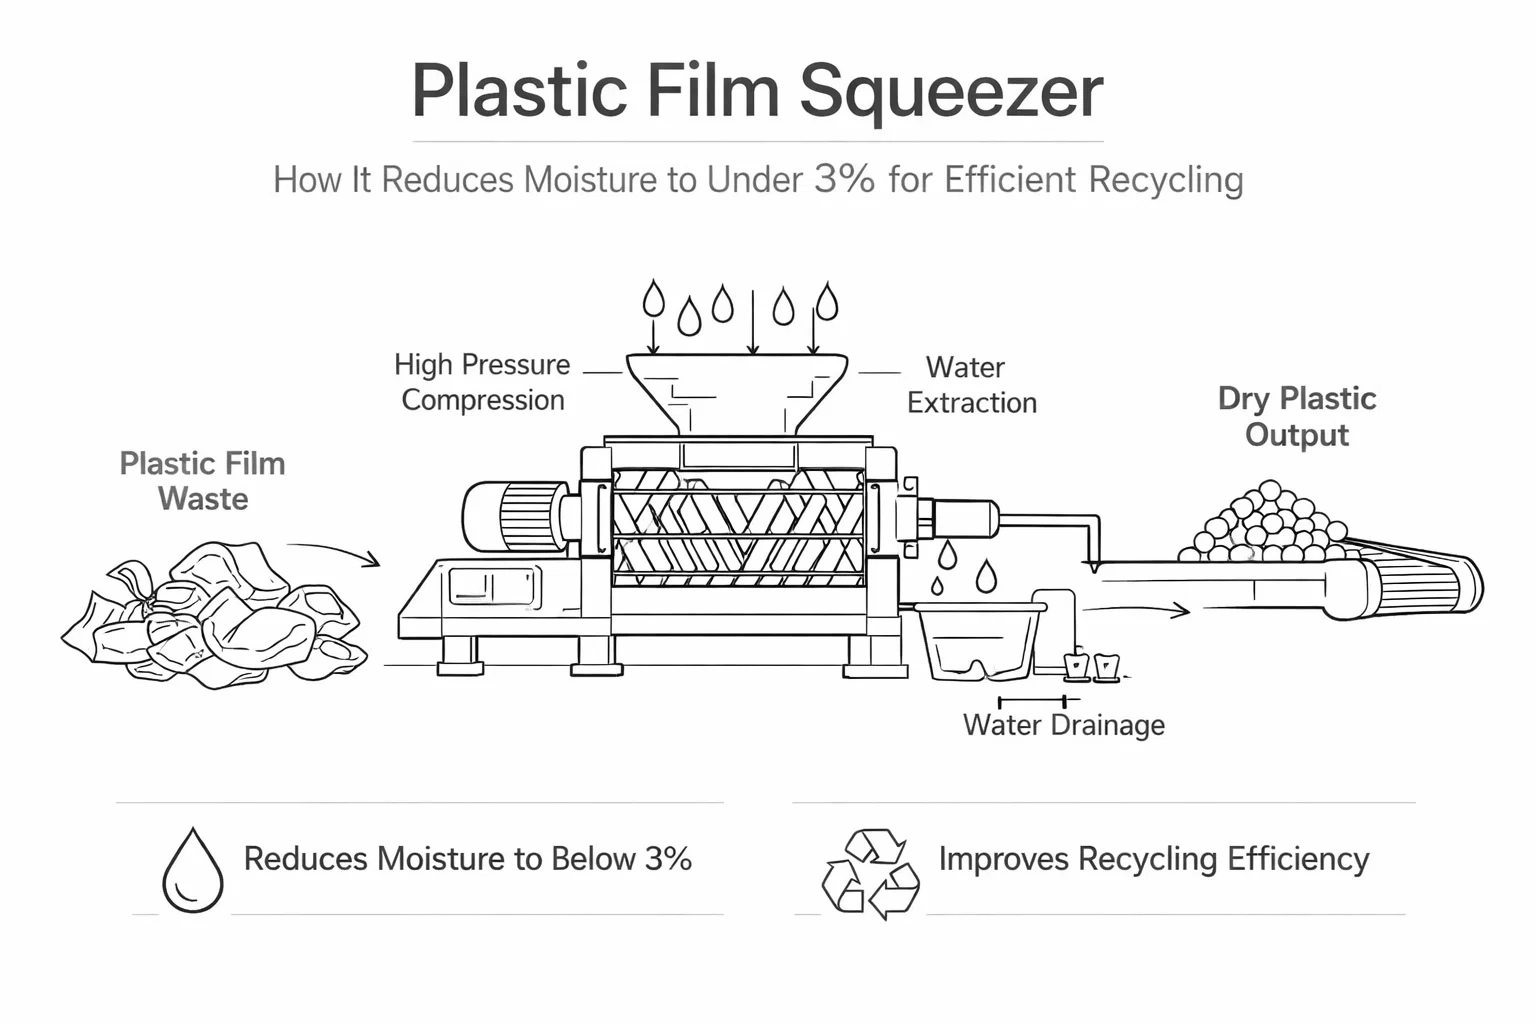
洗浄されたプラスチックフィルムは、洗浄後も最大30%の水分を保持します。このレベルは、ペレット化ラインに支障をきたし、出力品質を低下させ、エネルギーコストを押し上げます。 プラスチックフィルムスクイーザー これを直接解決します。機械的なスクリュー圧縮を使用して水分を 3% 未満に減らし、熱乾燥システムなしでフィルムを押し出し用に準備します。
フィルム洗浄ラインを稼働していて、原料の湿り、ペレット品質のばらつき、乾燥エネルギーコストの高さに悩まされている場合は、このガイドでスクイーザー技術の仕組み、統合対象、期待できる運用結果について詳しく説明します。
プラスチックフィルムのリサイクルにおいて水分が根本的な問題となる理由
プラスチックフィルム(LDPE、LLDPE、PP製織袋、農業用マルチなど)は軽量で吸水性に優れています。標準的な洗濯サイクルで洗濯した場合、これらの素材は通常、 25~30% 重量水分. これは下流の処理にとって重大な問題です。
高水分フィルムを押出機またはペレタイザーに供給すると、次の 3 つの問題が発生します。
- 出力能力の低下: 湿った材料は1キログラムあたりより多くの熱と処理時間を必要とする
- ペレットの品質低下残留水分は、最終ペレットに空隙、気泡、密度の不均一性を引き起こします。
- エネルギー消費量の増加熱乾燥機は機械式脱水機よりも大幅に多くの電力を消費します
従来の遠心乾燥機や熱処理システムでは、水分を10~15%まで下げることはできますが、その閾値を常に下回ることは稀です。一方、スクリュープレススクイーザー構造では、3%未満まで下げることができ、これは根本的に異なる成果です。
プラスチックフィルムスクイーザーの仕組み:ステップバイステップ
プラスチックフィルムスクイーザーは 4 段階の機械プロセスで作動し、主要な脱水段階では燃焼や外部からの熱は必要ありません。
ステージ1:供給
洗浄されたフィルムは、洗浄ラインから送られてきた湿った状態で、ホッパーまたはベルトコンベアを介して機械に搬送されます。材料は連続的に投入されるため、このスクイーザーは高スループットの24時間365日稼働の産業用設備に適しています。
ステージ2:スクリュー圧縮
強力な回転スクリューが、強力な機械的圧力をかけながら、材料を多孔バレルに押し込みます。フィルムがバレル壁に圧縮されると、水分が物理的に抽出され、排水孔から排出されます。これは純粋に機械的なプロセスであり、熱や化学薬品は一切使用しません。
ステージ3:脱水と排液
排出された水は排水ポートシステムを通して集められ、処理エリアから排出されます。この段階で、水分含有量は約30%から3%未満に低下します。
ステージ4:減容化と排出
圧縮後、乾燥したフィルムは高密度の顆粒またはストリップに圧縮されます。これは、ばらばらのフレークよりもはるかに重く、均一です。この形状は、プラスチック押出機やペレット化システムに直接、かつ安定的に供給されます。一部のモデルでは、この段階で制御された電気加熱を適用し、残留水分を可能な限り低く抑えます。
ワークフローの位置: 洗浄ライン → プラスチックフィルムスクイーザー → リサイクル押出機/ペレット化機recyclemachine]
嵩密度(圧縮前と圧縮後)
密度化効果は水分除去と同じくらい価値があります。焦点を当てましょう。 嵩密度 (空隙を含む堆積物の単位体積あたりの質量)—ポリマー自体の真密度(LDPE ≈ 0.91–0.93 g/cm³)ではありません。嵩密度こそが、コンテナ充填率、倉庫占有面積、押出機への供給安定性を左右します。
| 状態 | 典型的な嵩密度 | 運用上の意味は何を意味するか |
|---|---|---|
| ばら積みのLDPEフィルム/軽量フレーク | 30–80 kg/m³ | 高い空隙率;「輸送用空気」 |
| 洗浄された湿りLDPEフレーク(≈20~30%の水分) | 60–100 kg/m³ | やはり体積が大きく、供給しにくい |
| スクリュープレス脱水後(典型例) | 250–400 kg/m³ | 押出機/ペレット化機への安定した供給 |
| 高圧最適化密度化 | 400–600+ kg/m³ (上部 ~650–700) | 輸送可能な凝集体 / 縮小塊 |
実用的な体積縮小は通常 6:1 to 10:1 (約70~85%の体積削減)。例:80 → 500 kg/m³ ≈ 6.25倍;60 → 600 kg/m³ ≈ 10倍。水分は通常、湿った後洗浄範囲から 1–3% 機械式脱水処理を必要とせず、中間の物流に完成したプラスチックペレットを要さない。
コンテナ計算: 40フィートのハイキューブ(~76 m³)の容器は、ふわふわに洗浄されたフィルムを積載した場合、たったの 1.5–2.5 tons、重量制限の大幅な下回りです。密度化された出力により、トラックやコンテナは積み残しをせずに法的重量に近づけ、輸送1トンあたりのコストを削減し、保管スペースも同様に削減できます。
経済性は直接示されます:機械的に水を押し出す1キログラムのコストは、熱で蒸発させるコストの一部に過ぎません。また、より密度の高い出力は、粒成形体線を安定した負荷で運転できるようにします。見てください プラスチックフィルム減容機 機器の構成について、または PP/PEフィルム洗浄ライン それは通常、役割を果たします。密度化オプションのプロセスコンテキストについては、また読んでください。 PP/PEフィルム減容機ガイド.
知っておくべき主要な技術仕様
リサイクル ライン用のプラスチック フィルム スクイーザーを評価する際に重要なパフォーマンス パラメータは次のとおりです。
| 仕様項目 | 一般的な範囲 |
|---|---|
| 入力水分 | 25–30% |
| 出力水分 | <3% |
| 処理能力 | 300~800 kg/h |
| 熱乾燥機と比較した省エネ | 40–50% |
| 適合材料 | LDPE、LLDPE、PP織り袋、農業用フィルム |
処理能力はモデルと構成によって異なります。中規模リサイクル事業では、500 kg/hのユニットが一般的なベンチマークです。熱乾燥方式と比較して40~50%のエネルギー節約が可能なため、機械式スクイーザーは連続生産において運転コストの低い選択肢となります。
購入前に確認すべき主要コンポーネントの仕様:
- ギアボックス: 連続高トルク運転に適した高耐久性Dタイプ
- バレル材質: 耐摩耗性、耐腐食性についてはSUS 304ステンレス鋼と互換性があります
- 金型処理: 長寿命を実現する窒化ペレット化ダイ
- ドライブ制御: 負荷に応じて出力を調整する周波数変換速度制御
適合する材料と適用シナリオ
プラスチックフィルム絞り機は、 柔らかく柔軟なプラスチックフィルム 硬質プラスチックには適していません。PETフレーク、硬質HDPE、または厚肉包装には適していません。
適合確認済み材質:
- LDPE廃棄物フィルム(農業用マルチ、ストレッチラップ、包装フィルム)
- LLDPEフィルム(ストレッチフィルム、農産物用袋)
- PP織布ジャンボバッグとバルクバッグ
- 洗浄後の混合使用済みフレキシブルフィルム
主な用途環境:
- 使用済みフィルム洗浄ライン: ラインスループットを最大化するために、摩擦ワッシャーと押し出しステージの間に配置します。
- 農業用フィルムのリサイクル: 多段階洗浄後の汚染度の高いマルチフィルムを処理します。これは非常に困難な材料処理です。
- 産業スクラップのリサイクル: 製造工程から出るLDPEおよびPPの切れ端。通常はよりクリーンで、より高い一貫性があります。
- ボトルラベルとスリーブフィルム処理: ラベルの分離と洗浄後、スクイザーはフィルムをペレット化のために準備します
施設運営のため 統合された洗浄およびペレット化ライン, 洗浄と押し出しの間にスクイーザーを専用のブリッジステージとして配置することで、別個の熱乾燥ユニットの必要性が完全になくなります。
フルリサイクルラインとの統合
プラスチックフィルムスクイーザーは単独で動作するものではありません。多段階のフィルムリサイクルシステムを構成するコンポーネントの一つです。その位置づけを理解することで、その価値と要件が明確になります。
使用済みLDPEフィルムの典型的な完全なライン:
- コンベア/ベールブレーカー — 原料受入
- シュレッダー/プレクラッシャー — 粉砕
- 摩擦洗浄機 — 表面汚染除去
- 浮沈分離タンク — 密度に基づく材料選別
- プラスチックフィルムスクイーザー ← 脱水と減容化
- 押出機/ペレット化機 — 溶融およびストランドペレット化
- 水冷式または空冷式ペレットカッター — 最終ペレット形態
このシーケンスからスクイーザーが外されると、押出機には高水分の原料が供給されます。これにより、押出機スクリューの負荷が増大し、溶融状態の不安定性が高まり、押出機のスループットが低下します。押出システムの設計によっては、スループットが20~30%低下することもあります。
洗浄ラインを一から構築するのではなく、既存の洗浄ラインをアップグレードすることを検討している事業の場合、通常、スクイーザーは、最小限の土木工事で、既存の脱水コンベアと押出機の供給ホッパーの間に後付けすることができます。
絞り機がどのようにフィットするかを調べる 完全なプラスチックフィルム洗浄およびリサイクルライン 施設の統合要件を評価します。
プラスチックフィルムスクイーザーと代替脱水方法の比較
プラスチックフィルムのリサイクルでは、一般的に3つの脱水方法が用いられています。運用上重要な指標における各方法の比較は以下のとおりです。
| 方法 | 出力水分 | 電力の消費 | 処理能力 | ペレットの品質 |
|---|---|---|---|---|
| 遠心乾燥機 | 8–15% | 適度 | 高い | 適度 |
| 熱風乾燥機 | 5–10% | 高い | 適度 | 適度 |
| スクリュープレス絞り機 | <3% | 低い | 高い | 高い |
スクリュープレススクイーザーは、熱式システムよりも消費電力が少なく、水分出力も最も低いというメリットがあります。ただし、穴あきバレルとスクリューが必要となり、メンテナンスと定期的な交換が必要になります。しかし、機械的なシンプルさにより、熱式乾燥システムと比較してメンテナンス間隔は管理しやすいものとなっています。
施設によっては ペレットの一貫性とライン効率 が優先される場合、スクイーザーは同等またはより低い運用コストで他の製品よりも優れた結果をもたらします。
よくあるご質問 (FAQ)
プラスチックフィルムスクイーザーはどのくらいの水分レベルを達成できますか?
適切なサイズのスクリュープレススクイーザーは、25~30%の水分を3%以下まで一貫して低減します。排出段に補助加熱素子を組み込むことで、さらに低い水分レベルを実現できる構成もあります。
プラスチックフィルムスクイーザーは押し出し機の代わりになりますか?
いいえ。スクイザーは 脱水と減容化 機械 — フィルムを押出機に送り出す準備はしますが、溶融やペレット化は行いません。スクイーザーから出たフィルムは、押出機のホッパーに直接供給されます。polystarco+1
汚染された農業用フィルムを処理できますか?
はい、ただし上流の洗浄ラインは適切に機能する必要があります。スクイーザーは洗浄後にフィルムを処理しますが、水分を除去するだけで、土や化学物質による汚染は除去しません。前洗浄の品質は、スクイーザーの生産量と下流のペレットの純度に直接影響します。
標準的な容量範囲は何ですか?
産業用モデルは300~800kg/hの能力があり、500kg/hが一般的な中間構成です。処理能力はスクリュー径、モーター出力、投入水分量によって異なります。
熱乾燥と比べてどのようにエネルギーを節約できるのでしょうか?
機械圧縮はモーター動力のみを使用し、加熱要素、バーナー、ガス消費は発生しません。同等の処理能力で稼働する熱乾燥機と比較して、スクリュープレススクイーザーは電力消費を40~50%削減します。
リサイクルラインの次のステップへ
プラスチックフィルムスクイーザーは、使用済みフィルムのリサイクルにおける最も頻繁なボトルネックの一つである、押出機の性能とペレットの品質を低下させる水分を含んだ原料の問題を解決します。熱エネルギーを使わずに機械的圧縮によって水分を30%から3%未満まで低減することで、ラインのスループットを向上させ、運用コストを削減し、より高品質のリサイクルペレットを生産します。
機器の意思決定者にとって重要なポイント:
- 3%以下の水分出力 直接、高品質の押出機供給を可能にする
- 40~50%の省エネ 同等の処理能力での熱乾燥と比較
- LDPE、LLDPE、PP織物材料と互換性があります 産業用および農業用フィルムの分野全体
- 後付け可能 洗浄機と押出機の間の既存の洗浄ラインに
- 機械的なシンプルさ 熱ベースのシステムよりもメンテナンスの複雑さが少ない
フィルムリサイクルライン用のスクイーザーを指定する準備はできていますか? プラスチックフィルム圧搾機の完全な技術仕様と構成オプションを確認します — 容量、モーターのオプション、統合要件など — または、チームに連絡して、特定のフィルム タイプに関する材料処理評価を依頼してください。
