



Шредер для пластика измельчает объёмные пластиковые отходы на куски, которые можно стабильнее транспортировать, сортировать, мыть или гранулировать. Обычно это низкоскоростная машина с высоким крутящим моментом, предназначенная для резки изделий, которые слишком велики, гибки или неоднородны для прямой подачи в высокоскоростную дробилку.
Шредер — это одна стадия в процессе переработки, а не полное решение для переработки само по себе. Его конфигурация должна соответствовать сырью и следующей операции. Это руководство объясняет основные типы машин, компоненты, применения и технологические решения. Покупателям, готовящим спецификацию оборудования, также следует использовать наш руководство по покупке промышленного шредера.

Что такое машина шредера пластика?
В шредере для пластика используется один или несколько медленно вращающихся роторов с резцами. Материал поступает через защищённый бункер или конвейер, захватывается резцами и втягивается в камеру измельчения. Машина уменьшает размер за счёт сдвига, разрыва и сжатия между вращающимися и неподвижными режущими элементами.
Измельчение может уменьшить объём, раскрыть изделия для мойки, создать удобное сырьё для сортировки и защитить последующее оборудование от слишком крупных кусков. Требуемый результат — грубое первичное измельчение или выход с контролем через сито — зависит от машины.
Шредер против дробилки или гранулятора
| Машина | Типичный принцип работы | Типичная роль | Ожидаемая подача |
|---|---|---|---|
| Измельчитель | Низкоскоростная высококрутящая резка | Первичное измельчение и контролируемая подача | Объёмные, гибкие, толстые или неоднородные пластиковые изделия |
| Дробилка или гранулятор | Более высокоскоростная резка ножами относительно неподвижных ножей | Производство более мелких однородных хлопьев | Подготовленные куски, подходящие под камеру и не перегружающие ротор |
Многие линии переработки используют оба. Шредер принимает исходное изделие и дозирует измельчённый материал на Гранулятор для пластика. Такая двухступенчатая схема может работать стабильнее, чем принудительная подача объёмного сырья напрямую в высокоскоростную машину.
Как работает шредер пластика
1. Контролируемая подача
Сыпучие изделия могут поступать через бункер или конвейер. Одновальные машины часто используют гидравлический толкатель для перемещения материала к ротору. Двухвальные машины больше полагаются на встречные резцы, захватывающие и втягивающие материал в камеру. Контроль подачи предотвращает переполнение и согласует работу шредера с предыдущим участком.
2. Резка и контроль нагрузки
Вращающиеся резцы захватывают сырьё и прикладывают крутящий момент на режущей кромке. Профиль резца, шаг, зазор ножей, скорость вала и доступный крутящий момент определяют, как материал захватывается и измельчается. Система управления отслеживает нагрузку привода и может остановить или реверсировать ротор, когда сопротивление превышает заданный предел.
3. Подбор размера и разгрузка
В шредере с ситом куски остаются в камере, пока не пройдут через выбранное отверстие. В двухвальной машине без сита выход зависит главным образом от ширины резца, геометрии крюка и того, как разрушается материал. Конвейер, шнек или лоток затем передают выгрузку на сепарацию, мойку или дальнейшее уменьшение размера.
Более детальное механическое объяснение смотрите принцип работы машины для измельчения пластика.
Основные конфигурации шредеров для пластика
Одновальные измельчители
А Одновальный шредер имеет один ротор, неподвижные контрножи, толкатель материала и обычно калибрующее сито. Широко используется для плёнки, рафии, тканых мешков, профилей, труб, слитков и лома жёсткого пластика, когда важен контролируемый выход.
Двухвальные измельчители
А Двухвальный шредер использует два встречно-вращающихся вала с зацепляющимися резцами. Обычно выбирается для громоздких изделий, тюков, бочек, смешанных продуктов и первичного измельчения, где агрессивный захват и грубый выход приемлемы.
Четырехвальные измельчители
Четырёхвальные машины используют две пары валов для рециркуляции и повторного резания материала. Они могут дать более контролируемый размер, чем негрохочущая двухвальная машина, но дополнительные резцы и компоненты трансмиссии повышают требования к обслуживанию.
Горизонтальные и шредеры под конкретные применения
Длинные трубы, профили и лист могут быть трудны для безопасной загрузки в обычный верхний бункер. А Горизонтальный шредер для труб изделия длиной в метры к ротору. Другие специализированные системы используют конструкции резцов и кожухов, подходящие для плёнки, текстиля, дерева, шин или электронных носителей. Общий шредер пластика не следует автоматически считать подходящим для каждого материала.
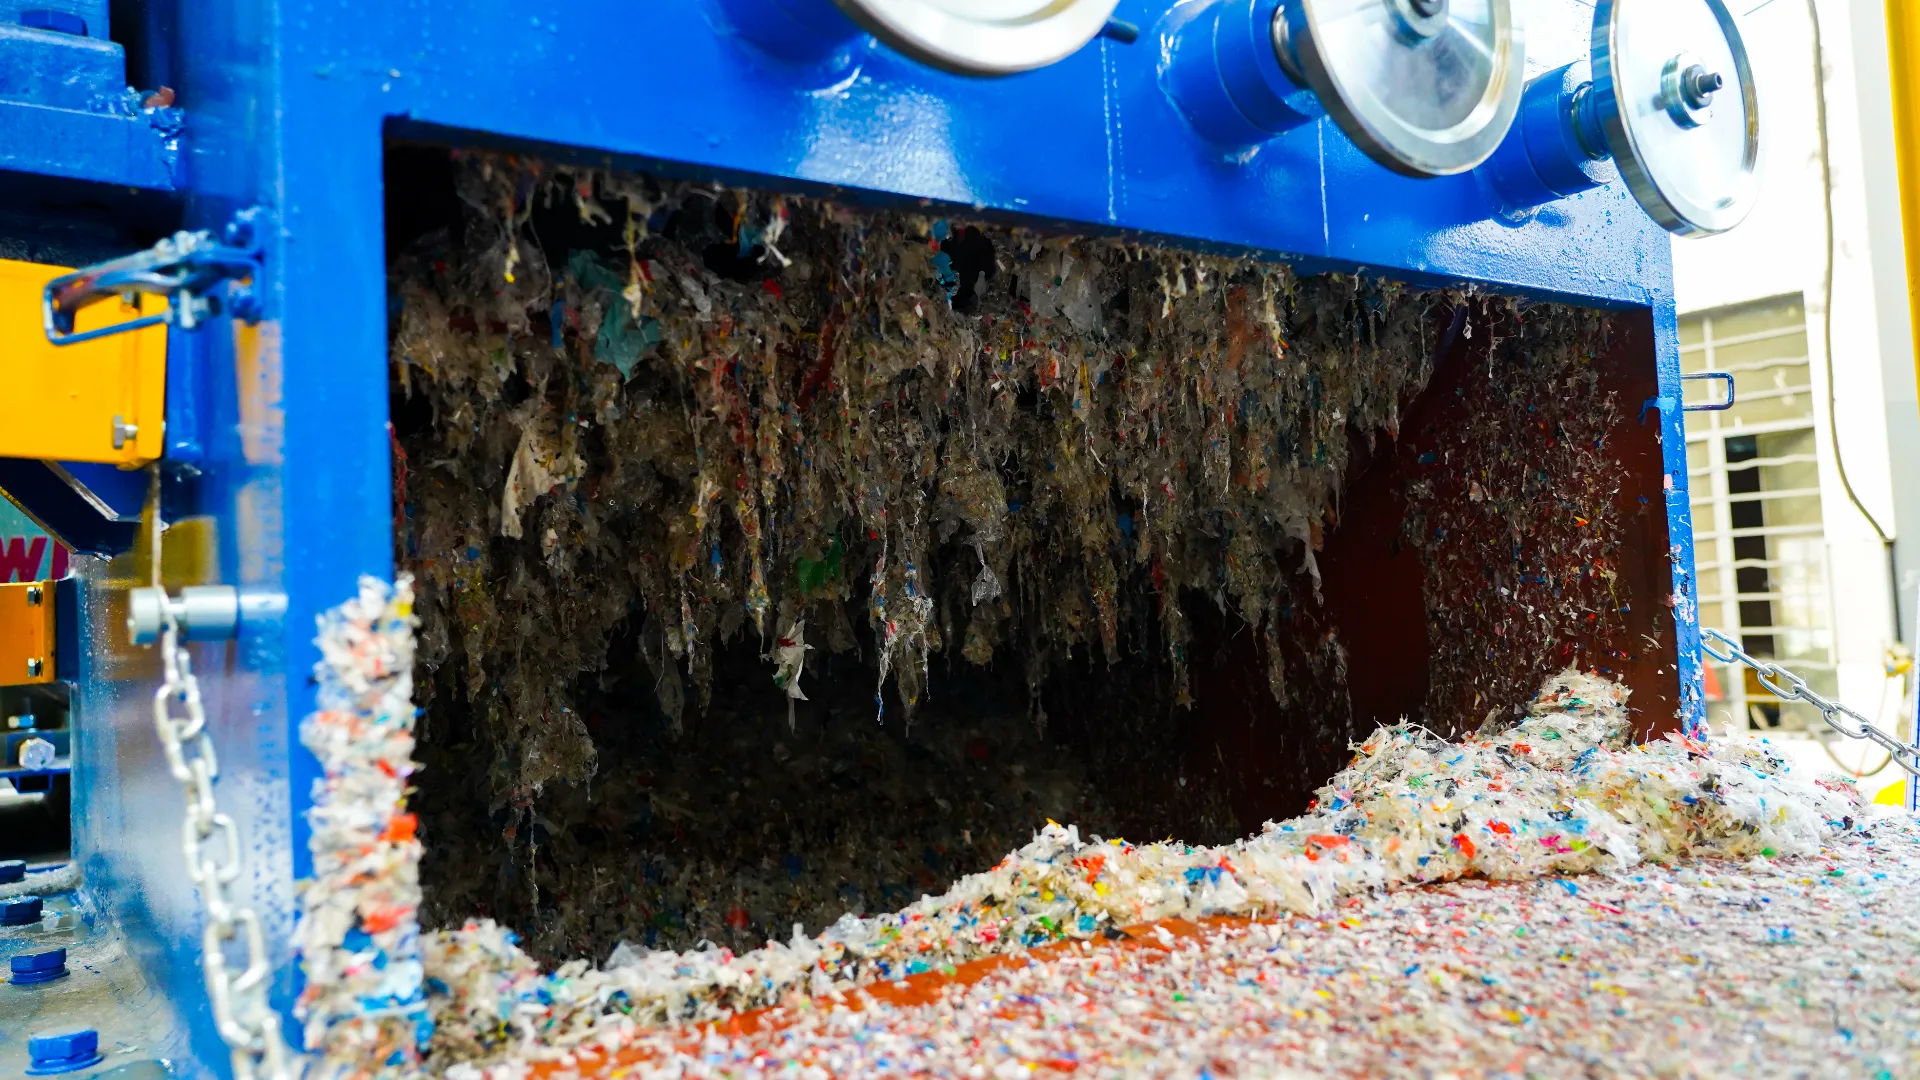
Сопоставление машины с сырьём пластика
| Сырьё | Вызов переработки | Типичный подход шредера |
|---|---|---|
| Плёнка и мешки ПЭВД/ЛПЭВД | Низкая насыпная плотность, наматывание и мостообразование | Single-shaft pusher system or twin-shaft pre-shredder with anti-wrapping cutter design |
| ПП-рафия и тканые мешки | Длинные волокна могут наматываться на валы | Контролируемая подача, подходящий профиль крюка и доступные точки очистки |
| Бутылки, ящики и бочки из ПЭНД | Полые изделия могут отскакивать или вкладываться | Одно- или двухвальная система, подобранная под самое крупное изделие и требуемый выпуск |
| Трубы и профили | Длинная геометрия и толстые стенки | Горизонтальная подача или большая однороторная камера с контролируемым проталкиванием |
| Комки продувок и толстый формованный лом | Большая толщина секции и прерывистая нагрузка | Высокомоментная однороторная машина с подходящим ротором и поддержкой резцов |
| Mixed post-consumer plastics | Неизвестные загрязнения и переменные формы | Надёжное первичное измельчение плюс сепарация и нижележащее калибрование |
Одного названия полимера недостаточно для выбора машины. Форма продукта, загрязнение и нижестоящая цель обычно сильнее влияют на поведение подачи и резания. Представительные испытания особенно важны для гибкого, влажного или абразивного материала.
Где измельчение находится в линии переработки
Положение шредера зависит от потока:
- Перед мойкой: открытие мешков и уменьшение громоздкого пластика увеличивает площадь поверхности, но машина должна выдерживать грязь и влагу.
- После сортировки: более чистое, разделённое сырьё может снизить износ резаков и предотвратить смешивание несовместимых полимеров.
- Перед гранулированием: предварительное измельчение создаёт стабильный размер подачи и снижает ударную нагрузку на высокоскоростной гранулятор.
- Перед уплотнением или экструзией: выпуск должен соответствовать потребностям подачи уплотнителя, агломератора или экструдера.
Примеры включают линия мойки плёнки ПП/ПЭ, an линия мойки ПЭНД-бутылок и Система переработки ПЭТ-бутылок. Точная последовательность измельчения или дробления меняется с состоянием тюков, загрязнением и требуемым качеством хлопьев.
Компоненты, определяющие производительность
- Ротор или валы: диаметр, рабочая ширина, скорость и опора определяют режущую зону.
- Резцы и контрножи: геометрия, зазор, сталь и термообработка влияют на захват, износ и выпуск.
- Сито: контролирует размер выгрузки в применимых конструкциях, но также влияет на рециркуляцию и мощность.
- Толкатель или система подачи: стабилизирует загрузку и не даёт ротору чередовать пустые и перегруженные состояния.
- Привод: двигатель, редуктор, муфта и стратегия управления должны соответствовать ударным нагрузкам и ожидаемому режиму.
- Корпус и защита от износа: сменные изнашиваемые пластины и доступные подшипники снижают долгосрочные сервисные работы.
- Управление: контроль нагрузки, автоматический реверс, аварийные сигналы и межлинейные блокировки координируют безопасную работу.
По материалам резцов и сервисным соображениям смотрите гид по ножам промышленного шредера.
Производительность следует измерять на уровне системы
Полезные данные о производительности шредера включают чистые килограммы за рабочий час, поведение мощности под представительной нагрузкой, распределение размера на выходе, крупняк, мелочь, реверсы и ручные вмешательства. Следующий процесс также должен работать стабильно. Высокая мгновенная скорость измельчения не помогает, если конвейеры, мойки или грануляторы постоянно останавливаются.
При сравнении машин запросите испытание материала с нормальной и трудной подачей. Задокументируйте сито, конфигурацию резцов, длительность испытания и массу подачи, чтобы результаты разных поставщиков можно было сравнить на одной основе.
Безопасность, эксплуатация и обслуживание
В промышленных шредерах имеются доступные источники опасной энергии, если система плохо интегрирована или обслуживается без отключения. Финальная установка должна предусматривать ограждённые бункеры и точки выгрузки, блокировки доступа, аварийную остановку, учёт запасённой гидравлической энергии, электрическое отключение и безопасное удаление заклинившего материала. Требования различаются в зависимости от юрисдикции и должны подтверждаться при оценке рисков оборудования.
Плановый осмотр должен охватывать состояние резцов, зазор ножей, крепёж, подшипники, уплотнения, редуктор, гидросистему, сито, бронеплиты и защитные устройства. Интервалы обслуживания должны основываться на фактическом материале и часах работы. Абразивные загрязнения могут сократить срок службы изнашиваемых деталей даже при неизменной производительности по полимеру.
Часто задаваемые вопросы
Он уменьшает громоздкие или трудные пластиковые изделия до управляемых кусков для транспортировки, сортировки, мойки, гранулирования или другой нижестоящей обработки. Он также может уменьшить объём хранения, но требуемый выход зависит от следующего этапа.
Шредер обычно использует низкую скорость и высокий крутящий момент для громоздкой или нерегулярной подачи. Гранулятор использует более высокоскоростное резание ножами для производства более мелких однородных хлопьев из подготовленного материала. Многие линии используют обе машины последовательно.
Некоторые конструкции могут, но вода, песок, камни, металл и остатки меняют требования к износу, уплотнению, коррозии и защите. Загрязнение должно быть включено в испытание материала и спецификацию машины.
Машины с ситами удерживают негабаритные куски для дальнейшего резания. В негрохочущих двухвальных шредерах ширина резцов, профиль крючков и поведение материала имеют большее влияние. Гранулятор может следовать, когда требуется более точное калибрование.
Длинные гибкие полосы могут следовать за вращающимися деталями вместо чистого резания. Профиль резцов, зазор ножей, контроль подачи, защита валов и доступные точки чистки должны подбираться для плёночных и рафийных применений.
Он может размещаться перед мойкой, после сортировки или перед гранулированием, в зависимости от загрязнения и желаемого выхода. Выбранная позиция должна балансировать защиту резцов, эффективность очистки и стабильную нижестоящую подачу.
Обсудите ваше применение измельчения пластика
Предоставьте фото или образцы, максимальные размеры подачи, загрязнение, требуемую производительность и следующий процесс. Rumtoo может порекомендовать подходящую конфигурацию шредера и определить представительное испытание материала.
