
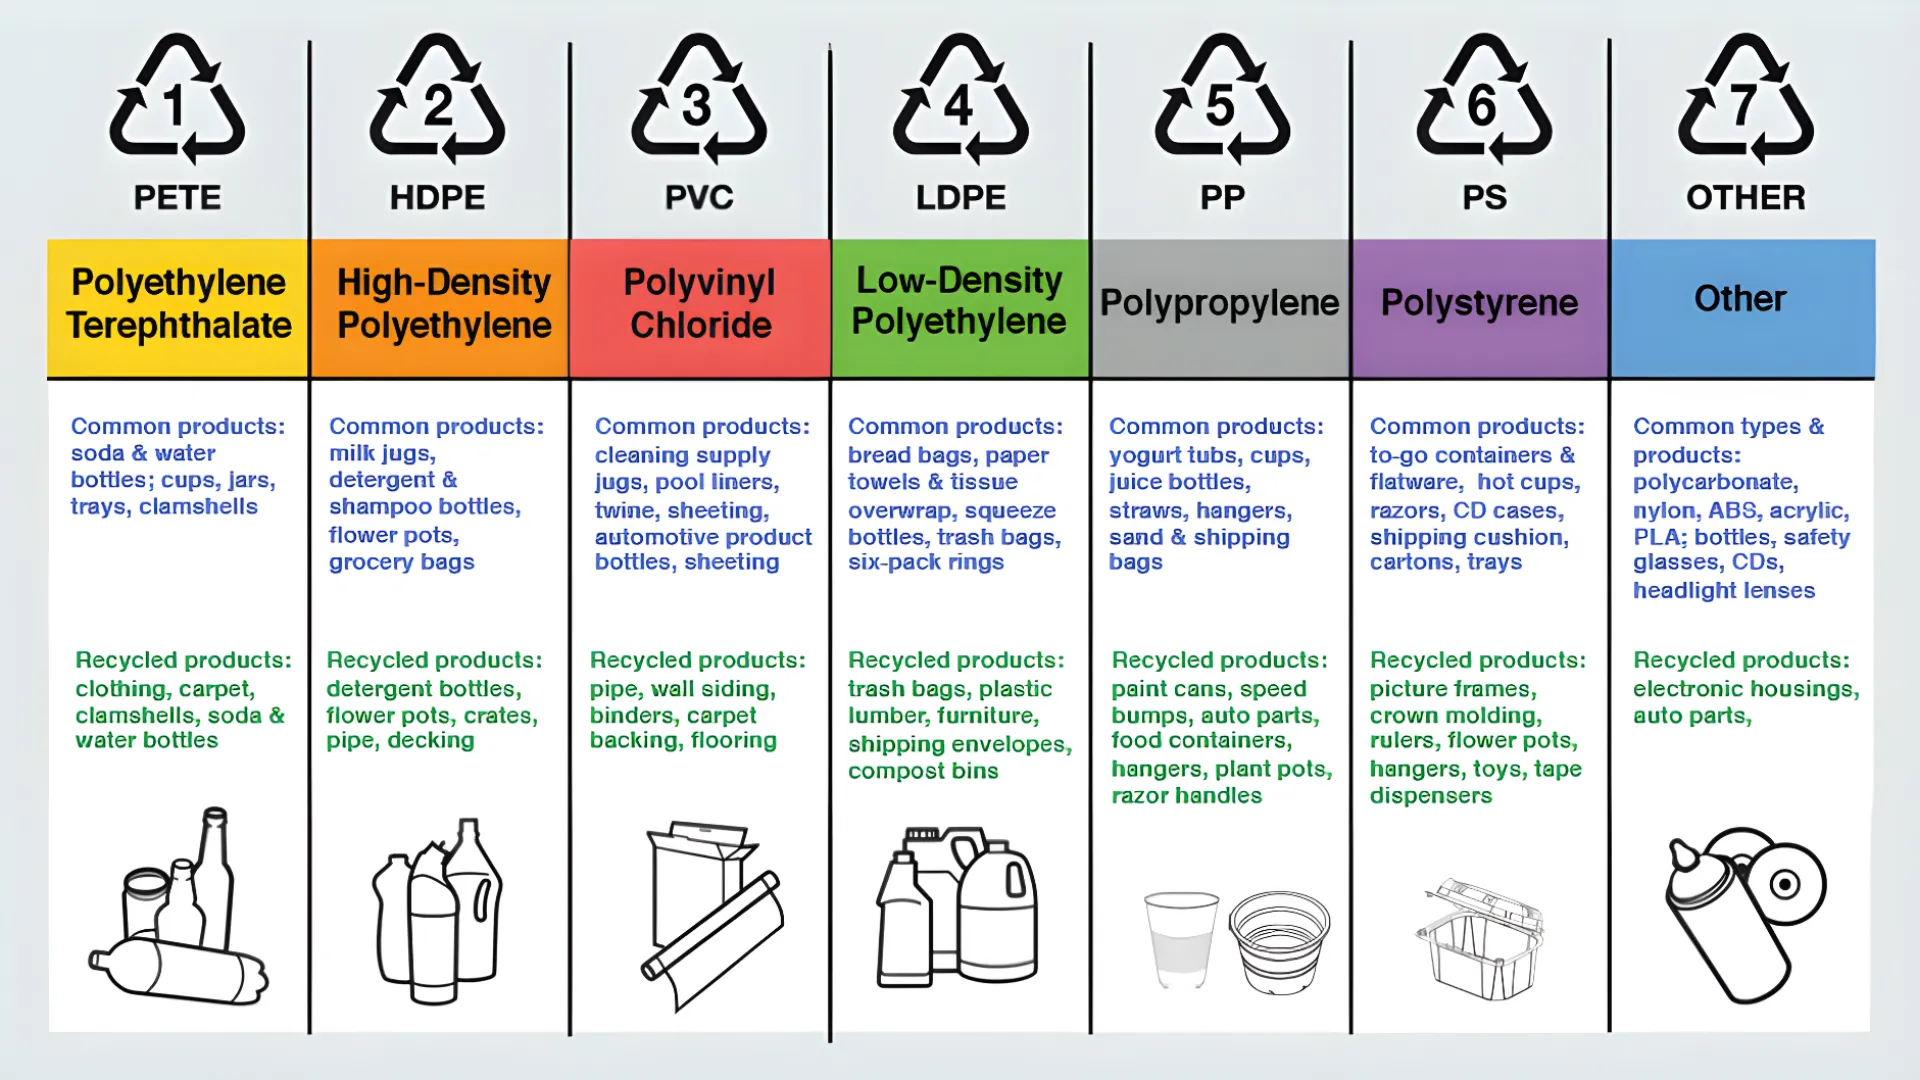
Прибыльность переработки полностью зависит от сырья. Смешивание несовместимых полимеров (например, ПВХ с ПЭТ) может катастрофически повредить экструзионное оборудование и сделать конечные хлопья rPET непродаваемыми. Для операторов заводов освоение системы кодирования идентификации смол ASTM International (RIC) — первая линия защиты от загрязнения.
Данное руководство анализирует семь кодов переработки пластика с точки зрения промышленной переработки: коммерческая ценность сырья, критические загрязнители, температурные окна и специализированное Машины для переработки требуется для каждого полимера.
Industrial Recycler’s Reference at a Glance
- Resin Codes ≠ Automatic Recyclability: ASTM codes 1–7 define base polymer chemistry. Practical recyclability depends on separation efficiency, sorting economics, and downstream market demand.
- Commercial Value Leaders: PET (1) и HDPE (2) command the highest demand and price stability; PP (5) is rapidly growing in closed-loop manufacturing.
- The #1 Contamination Danger: Even trace PVC (>50 ppm) in a PET stream degrades into corrosive hydrochloric acid (HCl), charring polymer melts and damaging extruders.
- Three-Stage Industrial Sorting: Modern plants rely on manual pre-sorting, high-speed near-infrared (NIR) optical ejection, and float-sink density separation to guarantee purity.
7 кодов маркировки полимеров: характеристики и требования к переработке
Подробные технические спецификации полимеров, температурные диапазоны переработки, коммерческая стоимость, риски загрязнения и оборудование для каждого типа смолы.
ПЭТ (полиэтилентерефталат)
PVC degrades at PET processing temperatures (260–280°C), releasing hydrochloric acid (HCl) that yellows the melt, destroys intrinsic viscosity (IV), and corrodes extruder screws. The industry target is below 50 ppm PVC in rPET flakes.
Labels, adhesives, and organic residues require intense removal. A Линия мойки ПЭТ-бутылок featuring hot caustic wash (85–90°C), high-friction washers, and float-sink separation is mandatory to achieve fiber or bottle-to-bottle purity.
ПНД (полиэтилен высокой плотности)
Color sorting is critical: a single pigmented bottle can downgrade an entire natural (translucent) stream. In addition, PP closures co-mingle easily with HDPE flakes.
Rigid HDPE containers require high-torque shearing. A Одновальный шредер handles initial size reduction of thick-walled drums and crates, followed by sink-float separation tanks that float HDPE clean away from sinking contaminants like PET and PVC.
ПВХ (поливинилхлорид)
ПВХ является the primary contaminant for other streams (especially PET). In its own recovery line, excessive frictional heat causes thermal degradation, releasing acidic fumes that corrode tooling.
Never process PVC in general-purpose extruders. PVC requires specialized screw metallurgy and tight thermal monitoring. Use dedicated дробилки для ПВХ for controlled size reduction without thermal overheating.
ПВД (полиэтилен низкой плотности)
Agricultural films carry high dirt/sand loading. Commercial films often carry stubborn paper tape and adhesives. Flexible films wrap around standard rigid granulator shafts, causing severe rotor binding.
Requires a designated линию мойки для переработки плёнки equipped with anti-wrapping shredders and an integrated mechanical film squeezer (screw press) to bring moisture down to 3–5% prior to extrusion pelletizing.
ПП (полипропилен)
PE and PP have overlapping densities and float together in water tanks. Mixing them compromises impact strength and melt flow index (MFI), creating brittle compound regrind.
Multi-stage sink-float density tanks cleanly separate PP (floating) from sinking PET/PVC bottles and debris. For bottle caps, flotation separation after wet granulation delivers clean, high-grade PP regrind.
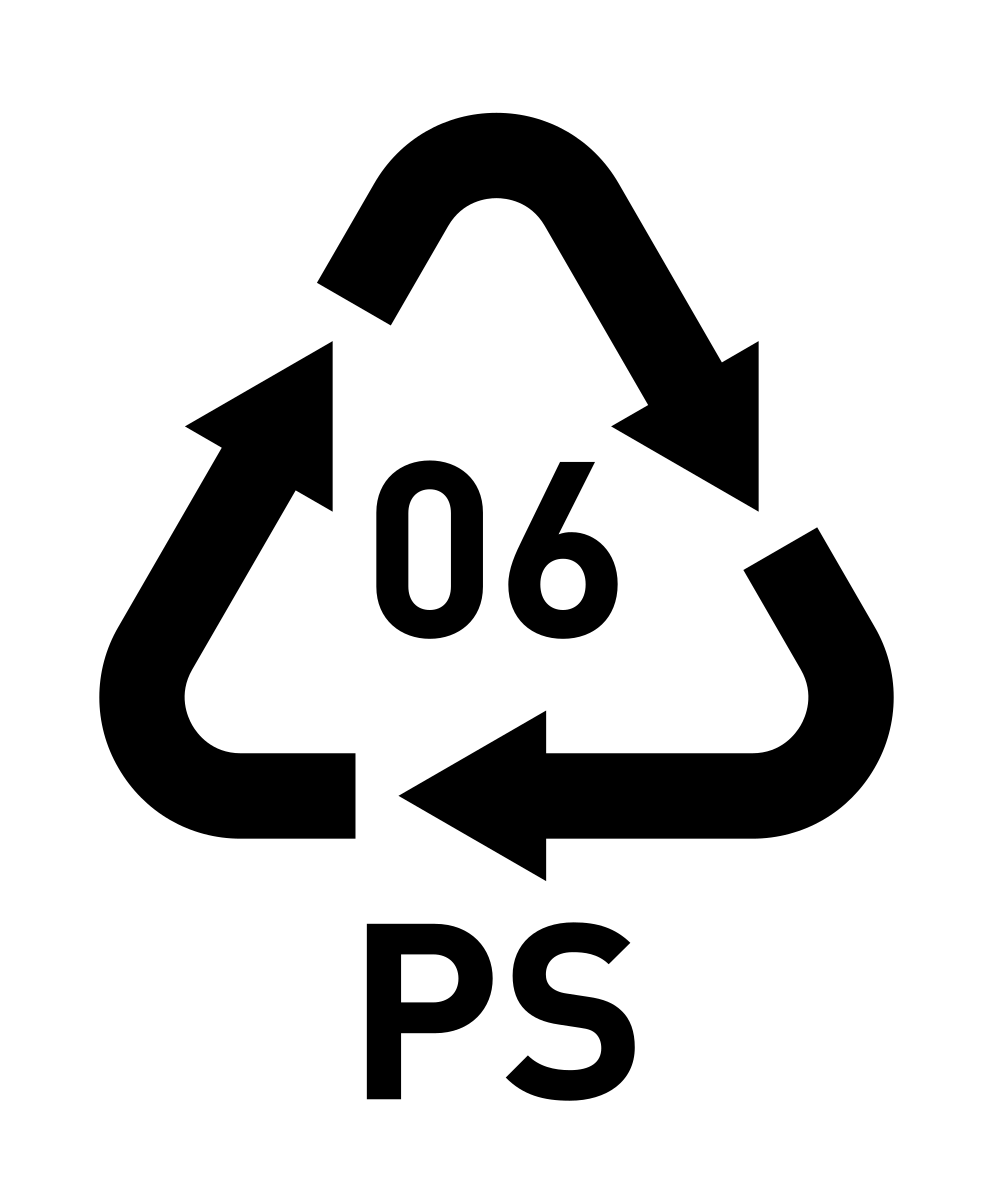
ПС (полистирол)
Transporting loose, uncompacted EPS is uneconomical. Attempting to feed uncompressed EPS directly into standard granulators creates static bridging and jams.
Always densify at the collection point first. Utilize hydraulic cold compactors or hot-melt densifiers (such as an EPS densifier) to compress foam by 50:1 to 90:1 before secondary granulation and re-pelletizing.
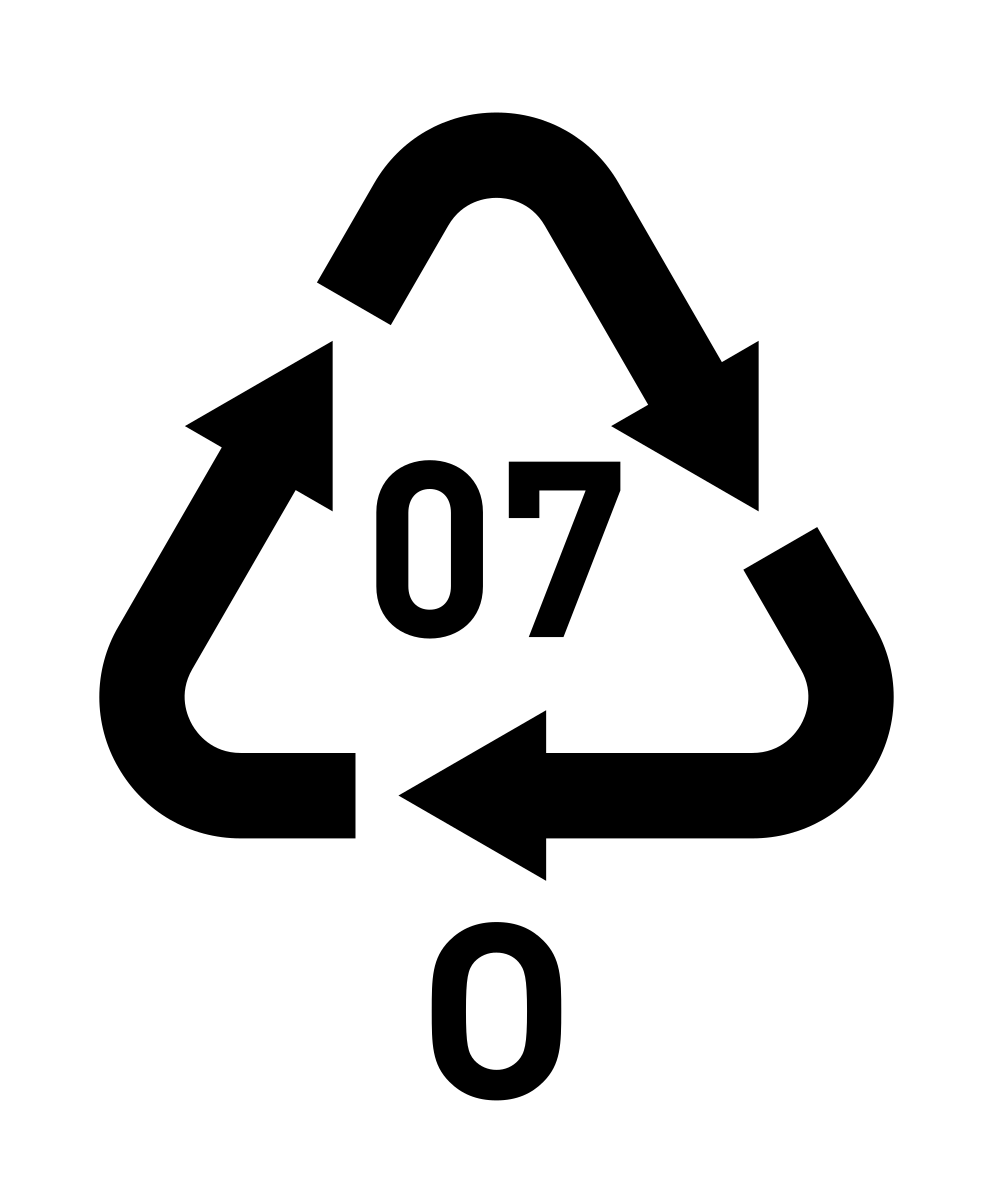
Прочие (Код 7 – Многослойные и конструкционные пластики)
PLA bioplastics look and sink like PET in water tanks, but melt at 150°C (far below PET). During PET drying and extrusion, PLA caramelizes, causing severe degradation and haze in bottle-grade rPET.
Treat Code 7 as a contamination threat until proven segregated. Deploy near-infrared (NIR) optical sorting and rigorous manual bale inspection prior to mechanical shredding or washing lines.
How Recycling Plants Sort by Resin Code at Scale
Industrial facilities combine three complementary sorting stages to separate mixed feedstocks at rates of multiple tons per hour.
Manual Pre-Sorting
Trained operators at sorting conveyors inspect molded resin codes, pull bulky non-plastic trash, and segregate distinct large containers (such as color-coded HDPE jugs from transparent PET bottles) ahead of shredding.
High-Speed NIR Optical Sorters
Near-Infrared (NIR) optical sensors read the molecular reflection of plastic chemical bonds at conveyor speeds of 3–4 m/s. High-pressure air ejector valves blast targeted off-spec items into collection chutes with sub-second precision.
Float-Sink Density Separation
Water flotation tanks (density 1.0 g/cm³) provide foolproof mechanical density separation: polyolefins (PE, PP) float to the top skimming auger, while heavy polymers (PET, PVC, PS) sink to the extraction conveyor.
Таблица совместимости и смешивания различных полимеров
Понимание термодинамической совместимости полимерных пар для предотвращения поломки шнеков и брака вторичного сырья.
| Пара смешиваемых полимеров | Промышленная совместимость | Термический и механический механизм разрушения | Практическое технологическое правило |
|---|---|---|---|
| PET + PVC | Разрушительная (Фатальная) | ПВХ разлагается при температуре плавления ПЭТ (260 °C) с выделением едкой соляной кислоты (HCl), образуя черные точки нагара, питтинг шнека и катастрофическое падение характеристической вязкости (IV). | Нулевой допуск: Ограничить ПВХ до <50 ppm с помощью горячей флотации или оптической NIR-сортировки. |
| PET + PLA | Разрушительная (Фатальная) | PLA пиролизуется и карамелизуется при температуре сушки ПЭТ (160–180 °C), вызывая сильное пожелтение, забивание фильтров и обрывы нитей при формовании волокна. | Нулевой допуск: Водная флотация не может разделить их (оба тонут); требуется оптическая сепарация в ближнем ИК-диапазоне (NIR). |
| HDPE + PP | Ограниченная / Расслоение фаз | Термодинамически несмешиваемы. Смешивание вызывает микрорасслоение фаз, снижая ударную вязкость по Изоду на величину до 60%. | Перерабатывать в толстостенные поддоны/кабель-каналы или добавлять блок-сополимерные компатибилизаторы (SEBS). |
| HDPE + LDPE | Совместимы (Даунсайклинг) | Совместимые полиолефиновые структуры. Смешивание снижает модуль упругости, но увеличивает относительное удлинение и эластичность расплава. | Широко смешиваются для экструзии полимерного профиля, толстых ирригационных труб и тяжелых строительных изделий. |
| PP + LDPE | Ограниченная совместимость | Смешанная морфология фаз приводит к хрупкому излому, если показатели текучести расплава (ПТР) не подобраны точно. | Допустимо для декинга (террасной доски), подземных дренажных труб и массивных прессованных деталей. |
| PS + EPS | Полностью совместимы | Идентичный химический состав полимера (ударопрочный/кристаллический полистирол и вспененный пенополистирол). | На 100% возвращается в линии грануляции полистирола для багетов и плит утеплителя XPS. |
Resin Processing Compatibility Table
Key technical parameters determining physical separation and equipment selection across the seven plastic resin codes.
| Polymer Name | Код смолы | Плотность (г/см³) | Water Float/Sink | Primary Processing Machinery |
|---|---|---|---|---|
| ПЭТ (Polyethylene Terephthalate) | RIC 01 | 1.38 | Осаждение | Hot-Wash Bottle Washing Line |
| ПЭНД (High-Density Polyethylene) | RIC 02 | 0.93–0.97 | Флотация | Single-Shaft Shredder & Sink-Float Tank |
| ПВХ (Поливинилхлорид) | RIC 03 | 1.16–1.45 | Осаждение | Specialized PVC Pipe & Profile Granulator |
| ПЭВД (Low-Density Polyethylene) | RIC 04 | 0.91–0.94 | Флотация | Film Washing Line with Squeezer Press |
| ПП (Polypropylene) | RIC 05 | 0,90–0,92 | Флотация | Sink-Float Tank & High-Speed Friction Washer |
| ПС (Polystyrene) | RIC 06 | 1.04–1.07 | Осаждение | Hydraulic Cold Compactor / Hot Melt Densifier |
| Прочее (PC, ABS, PLA, Multi-layer) | RIC 07 | Варьируется | Варьируется | NIR Optical Sorting & Dedicated Compounding Line |
Целевые спецификации чистоты для высококачественной вторичной флексы
Коммерческие требования к чистоте и влажности, предъявляемые переработчиками, производителями волокна и экструдерами листа.
Стандарты флексы rPET
- PVC Contamination: < 50 ppm (Пищевой класс: < 20 ppm)
- Полиолефиновые флексы (PE/PP): < 50 ppm
- Содержание влаги: < 1.0% (После сушки)
- Остаточный клей / адгезив: < 30 ppm
- Характеристическая вязкость (IV): Сохранение на уровне 0.72–0.80 дл/г
Стандарты дробленки HDPE и PP
- Межполимерное загрязнение (PP в PE): < 3.0%
- Поверхностная влажность: < 0.5%
- Фракция мелкой пыли (<1 мм): < 1.0%
- Зольность / Минеральный остаток: < 0.5%
- Цветовая чистота: 99% чистоты одного цвета
Стандарты гранулята пленки LDPE
- Влажность после пресс-отжима: < 3.0–5.0%
- Сетка фильтра экструдера: 80–120 mesh
- Зольность и нерастворимые примеси: < 1.5%
- Отклонение показателя текучести расплава (ПТР): ±15% от партии к партии
- Дегазация летучих веществ: Вакуумная дегазация
От входящего сырья к производственной линии: промышленный гид по выбору
Рекомендуемые технологические цепочки под различные типы пластиковых отходов и заданную производительность.
Линия мойки ПЭТ-бутылок
Кипоразрыватель → Барабанный грохот → Отделитель этикеток → Мокрая дробилка → Горячая паровая мойка (щелочь 85 °C) → Фрикционная мойка → Флотационная ванна разделения → Центробежная сушилка → Оптический сепаратор.
Система переработки жесткого пластика HDPE / PP
Тяжелый одномерный шредер с гидротолкателем → Мощный гранулятор → Интенсивная холодная фрикционная мойка → Флотационная ванна (ПЭ всплывает) → Центробежная сушилка.
Линия мойки и отжима пленки PE/PP
Антинамоточный пленочный шредер → Мокрая дробилка → Ванна флотации → Высокоскоростная фрикционная мойка → Механический шнековый отжимной пресс (<3% влаги) → Компактор-гранулятор.
Горизонтальная дробилка для ПВХ труб и профиля
Горизонтальный загрузочный бункер (без распиловки 6-метровых труб) → Роторные ножи из легированной стали → Подвесной магнитный сепаратор → Циклон воздушного охлаждения → Вибросито → Пульверизатор для фракции 20–80 mesh.
Часто задаваемые вопросы
Configure the Right Recycling Line for Your Material Stream
At Rumtoo, we engineer turnkey washing, shredding, and separation systems tailored to your specific plastic feedstocks and throughput requirements. Contact our engineering team with your material mix for a customized layout and equipment proposal.
