


最も有用なプラスチック造粒機の革新は、機械が特定の供給物をどう掴み、切断し、サイズ分けし、封じ込めるかを変えます。 静かなエンクロージャー、効率的なモーター、センサーパッケージは役立つ場合がありますが、切断室、スクリーン、供給方法、稼働サイクルが既にプラスチックに合っている場合に限ります。革命的な造粒機というマーケティング文言は仕様ではありません。
この記事では、新規機械やアップグレードで確認する価値のある設計変更を解説します。購入チェックリストではなく、メンテナンスプログラムの代わりにもなりません。モデル選定には プラスチックグラニュレーター購入ガイド日常のメンテナンスについては、こちらをご覧ください。 グラニュレーターメンテナンスガイド.
プラスチックグランニッターが実際に何を変化させるのか
リサイクルプラントでは、プラスチック造粒機は高速減容機です。ローター上のオープンまたはシザーカットナイフが1つ以上のベッドナイフに対して作動し、スクリーンまたはグレートが排出粒子サイズを制御します。出力は通常フレークやリグラインドであり、完成ペレットではありません。
この区別が重要なのは、造粒機だけでは汚れたフィルム、混合ポリマー、湿った有機物を修正できないからです。造粒機は粒子サイズ、嵩密度、表面積を変え、次のステージが材料をどう洗浄、乾燥、搬送、溶融できるかを変えます。供給物がローター、スクリーン、ホッパーに合わなければ、後の「スマート」機能では工程を回復できません。
- 硬質ボトル、クレート、厚肉部品、パイプ端材
- 射出またはブロー成形のスプルー、ランナー、不良品
- 2回目のサイズカットが必要な洗浄済みPET、HDPE、PPフレーク
- ホッパー、ローター、スクリーンが柔軟材料向けに作られている場合に限り、選定されたフィルム、ラフィア、繊維
切断動作をと比較します。 シュレッダーとクラッシャーの比較 あらゆるサイズリダクション機械を互換性のあるものとして扱う前に。低速シュレッダーは通常、かさばるものや汚染された部品の第一段階です。グラニュレーターは、制御されたフレークサイズを生成する機械です。
粉砕とペレット化を切り分ける
サプライヤーは「造粒機」をクラッシャーとペレット化ラインの両方に使うことがあります。2つの機械は異なる仕事をします。造粒機は固体プラスチックを切断します。ペレタイザーはプラスチックを溶融、ろ過、再成形してペレットにします。両者を混同すると、バイヤーは静かなモーターやセンサーキットがペレット品質を上げると期待しますが、それはできません。
| 機械 | プラスチックの主な変更点 | 典型的な出力 | どのイノベーションが向上させるべきですか |
|---|---|---|---|
| シュレッダー | 嵩張る部品の粗破砕と供給開放 | ストリップや粗い塊 | グリップ、トルク、アンチワイプ動作、安全給料 |
| グラニュレーターまたは破砕機 | 高速切断で目標のフレークサイズを実現 | 再粉砕物またはフレーク | 品質、スクリーン制御、熱、粉塵、騒音、カッターライフ |
| 湿式ペレット化機 | チャンバー内でプロセス水を使用した粉砕 | 湿式フレーク | 塵埃抑制、前洗浄、および選択されたフィードにおける熱の低減 |
| ペレット化ライン | 溶融、ろ過、ペレット成形 | ペレット | 溶融品質、濾過、粒形状、溶融品1kgあたりのエネルギー |
プロジェクトで既に洗浄済みフレークがあり、問題はペレットの品質である場合、ペレット化ラインを顆ペレット化機のボックスよりも見るべきです。もし問題が過剰なサイズの部品、長いフィルムの端、塵っぽい微粉、または高い再切断熱なら、顆ペレット化機の設計が始めるべき場所です。
切断チャンバーとローターの変更点
切断チャンバーは、最も本質的な性能が勝ち取られるか失われるかの所です。有効な設計作業は通常、刃の形状、ロータースタイル、隙間制御、または材料が刃にどのように提示されるかを変更します。これらの詳細は、機械がプラスチックを切断するか、最終的にスクリーンを通過するまでそれを叩くかを決定します。
- ローター式: オープン型、クローズド型、スキュー型、シャベル型、または螺旋型のローターは、材料がどのように引き込まれるかや、回転ごとにどの程度の切断が発生するかを変えます。
- カッター数と取付 より多くの刃物は切断作業を減らすことができますが、それにはモーター、スクリーン、および給料がマッチしている必要があります。
- 隙間調整: 繰り返し可能なローターとベッドカッターの間隔の方が、カタログの刃物合金より重要です。
- チャンバーへのアクセス: 手が届き、ロック・測定できるローターは保守されますが、密閉された「高度な」チャンバーはしばしばそうはいきません。
- 摩耗部品: 交換可能な摩耗板、逆回転可能なカッター、そして文書化されたトルク値は、幾何形状を正確に保つコストを削減します。
スパイラル形または交差形のローターは、ピークノイズを低減し、切断負荷を分散させることができます。それらがすべてのプラスチックを自動的により効率的に切断するわけではありません。柔軟なフィルムは、硬質のフレークに対して良好に作動するローターを巻き付けることができます。厚肉のHDPEは、薄肉のPETプリフォームに最適化されたチャンバーを停止させることができます。実際の部品の厚さでテストを依頼してください。一般的な「混合プラスチック」サンプルではなく。
カッターナイフそのものにおいて、鋼の品質は、エッジが再研削、再設定され、正しい隙間を保てるかどうかよりも重要ではありません。私たちの リサイクル機刃先のラインナップをブラウズしてください そして本文は 自動刃物研磨機 回転子とチャンバーの設計が適切である場合にのみ関連します。
スクリーン、空気流量、フレークサイズコントロール
スクリーンまたは分級グレートは主なサイズ制御装置です。小さい穴は単に細かく、クリーンなフレークを作るだけではありません。滞留時間、再切断、熱、微粉、および比エネルギーを増加させます。大きな穴は処理能力を向上させ、洗浄機、乾燥機、または供給機を詰まらせる長いフレークを残す可能性があります。
- スクリーンホールサイズ、開放面積および穴パターン
- スクリーンが交換・検査できるまでの速さ
- オーバーサイズの部品が再循環するか、摩耗したシートの周りに逃げるか
- 重力、送風機、輸送機、または水の流れによる排出
- 粉砕機後の微粉、粉塵、フィルムエンドの分離
空気排気はチャンバー熱を下げ、軽いフレークの搬送を助けますが、粉塵も移動させます。フィルター、サイクロン、戻り経路がなければ、強力なファンは改善になりません。完全な空気バランスを確認してください:ホッパー抽気、チャンバー排気、フィルター負荷、フレーク排出点。
測定可能なノイズコントロール
グラニュレーターは、高速で切断、衝撃、空気の流れが発生するため、ノイズが大きいです。有効なノイズ主張は、指定された距離、供給、スクリーンサイズ、室内条件での測定された音圧または音力値です。「静かな設計」がこれらの条件を含まない場合は、供給業者間で比較できません。
| 設計変更 | 何を改善できるか | 何を確認するか |
|---|---|---|
| 防音エンクロージャーまたはホッパーフード | 室内の空中ノイズを含みます | ナイフ交換、熱の蓄積、リンクのアクセス、および操作位置での測定されたdB(A) |
| 交互または螺旋ローター | ピーク衝撃とトーンを低減できます | 実際のプラスチックへの給餌行動、振動、および通過量が許容範囲内であるか |
| 隔離パッドと剛性ベース | 構造のノイズを床に減らします | 基礎、ホッパー接続、騒音を再放射しうる下流シュート |
| 供給制御 | ノイズのピークを生成するスラムロードを防ぎます | 計量コンベヤ、ホッパー形状、逆流防止設計 |
エンケロージャーは、操作者がまだ機械を開け、掃除し、ロックアウトできる場合にのみ役立ちます。ナイフ交換に40分追加する静かなキャビネットは開けられます。典型的な給餌中のノイズを測定してください、ローターが空で動いている間ではなく。
エネルギー消費は供給とサイクルに依存します
高効率モーターは電気損失を削減できます。しかし、フレークを何度も再切断するチャンバーや、厚い部品の塊でローターが空転するホッパーは直せません。エネルギーは、明示されたスクリーンサイズ、水分、かさ密度の条件で処理トンあたりのキロワット時として比較してください。銘板キロワットとプロセスエネルギーは別物です。
- 空走負荷と負荷電流の比較
- 機械がバッチ間でどのくらいの頻度でアイドルするか
- 給餌輸送機またはプレスが過充填を防ぐか
- スクリーンサイズと再切り取られた微粉の割合
- 起動方法、ソフトスターターまたはドライブ、および1時間あたりの予想起動回数
インバーターは、供給速度が変動する際に役立ちます。最低限の切断速度を維持してクリーンなフレークを生産する必要がある機械では、自動的に有用ではありません。サプライヤーに試料材料で許容可能な切断を行うための速度範囲を尋ねてください。
湿式造粒と粉塵管理
湿式グラニュレーターは、切断チャンバーにプロセス水を追加します。選定された硬質プラスチックでは、水が粉塵を制限し、洗浄ライン前にフレークに初期の洗浄を行い、熱を取り除くことができます。これは完全な洗浄プロセスではありませんし、すべての工場のデフォルトの選択肢ではありません。
水は排水、腐食、ベアリング保護、下流の脱水作業も増やします。工場に既に乾式集塵機があり、原料がクリーンなら、閉ループ乾式造粒の方がシンプルかもしれません。汚れたPETやHDPEボトルが洗浄ラインに向かう場合は、 湿式プラスチック破砕機 がより良いチャンバー設計になる可能性があります。それらの比較を専用の 乾式 vs 湿式グラニュレーターページ.
粉塵対策は後付けの付属品ではなく、機械設計の一部です。ホッパー抽気、チャンバーシール、スクリーンシートの漏れ、排出接続、フィルターまたは湿式捕集方式を確認してください。微細なPETや脆いプラスチックは、カタログ写真がきれいに見えても空中粉塵を生じます。
センサーと状態監視
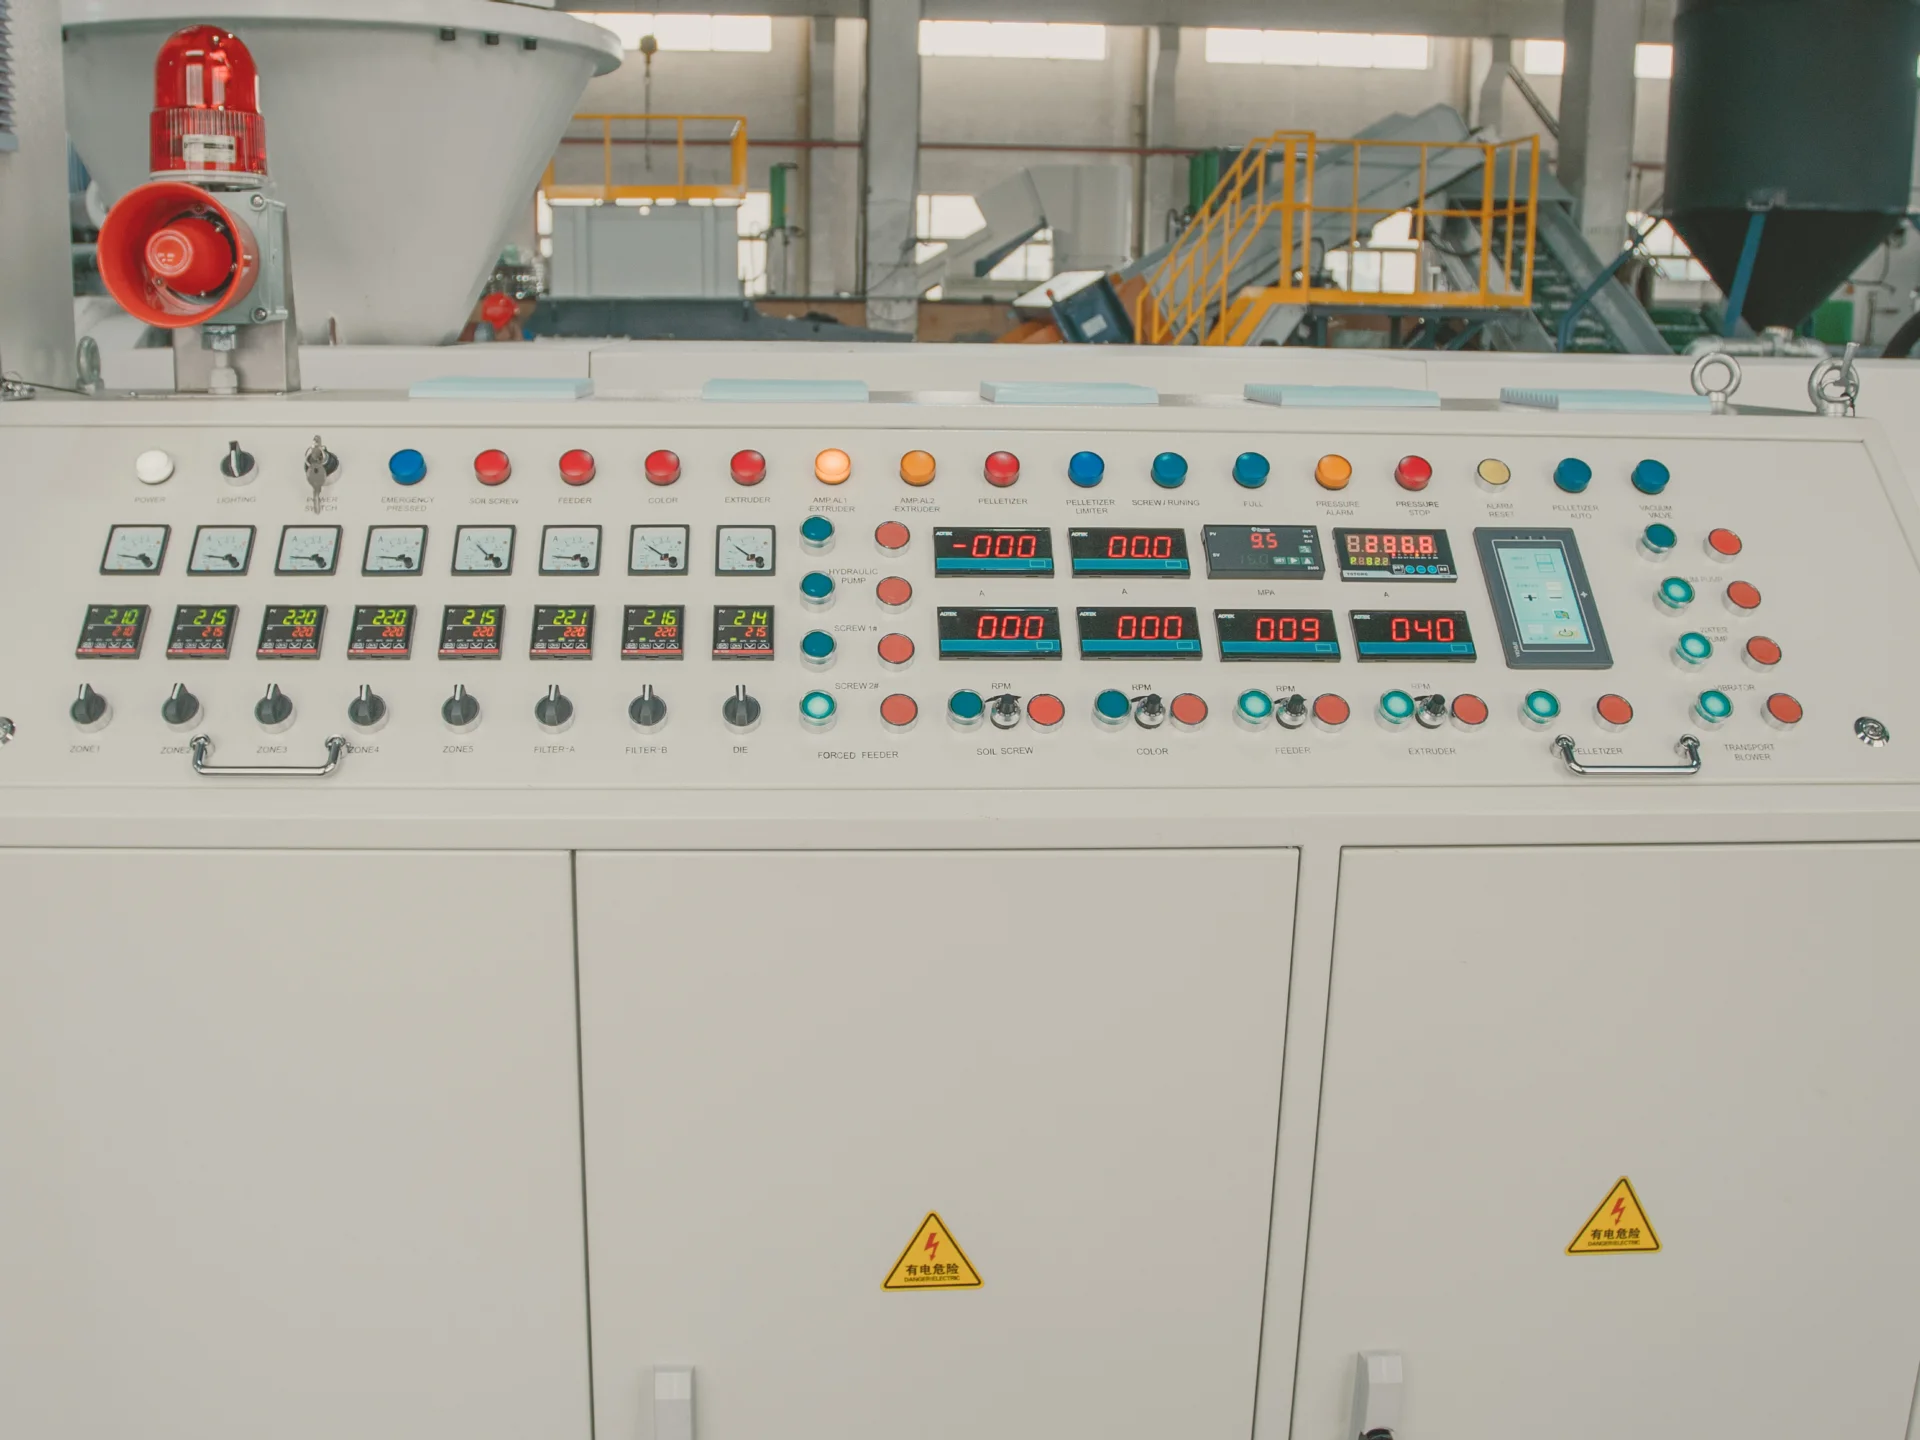
センサーは、運転判断を変えるときに役立ちます。ベアリング温度、モーター電流、振動、ホッパーレベル、非常停止状態は、焼き付きや気づかれない過負荷を防げます。未使用のリモートダッシュボード、使われないアラーム、一般的な「IoT対応」ラベルは役に立ちません。
- どの測定が記録され、どの間隔で、誰がアラームを受け取るか
- シグナルがパネル上でローカルであるか、工場ネットワークが必要か
- オペレーターが取るべき行動
- センサーやネットワークが故障した場合のシステムの動作
- 刃間隔、スクリーン状態、給料品質がまだ人間で確認されるかどうか
予測保全は監視する故障モードによってのみ良いとされます。電流のピークは詰まりを示すことができますが、片材サイズのチェックやギャップ測定よりもはっきりとダストの刃が見えません。センサーを使用して、 点検と研磨のルーチンをサポートするだけでなく、置き換えるべきではありません。.
サプライヤーの革新主張をテストする方法
試験で見られる場合、デザインの変更は購入に値します。実際のプラスチックや最も近い同等品で目撃されたテストを求め、結果とともに条件を記録してください。
| 主張 | 最低限の試験記録 | 承認チェック |
|---|---|---|
| より高いスループット | 給餌種類、部品サイズ、網孔、積密度、水分および運転時間 | 過負荷、反転または網の詰まりなしの安定したkg/h |
| より良いフレーク品質 | 網のサイズ、刃の間隔、ロータースタイルおよび吸引方法 | 目標サイズ、微粉率、長い尾と熱変色 |
| 低いノイズ | 測定位置、ケースの状態および給餌状態 | 負荷中の運転時の操作者ステーションでのdB(A) |
| エネルギー消費の低減 | 負荷時のkWh、待機時間および処理量 | kWh/tと同じ給餌の現在の機械との比較 |
| 長い刃の寿命 | プラスチックの種類、汚染、間隔および鋭化方法 | 片材品質がスペック内に保持される間の鋭化までの時間またはトン数 |
| スマートモニタリング | センサリスト、警報セットポイントおよびネットワーク要件 | 各警報に対する文書化されたアクションと、システムがオフラインの場合のフォールバック |
クリーンで乾燥し、事前に分別されたサンプルを汚れたポストコンサーマテリアルの証拠として受け入れないでください。工場が必要な場合は、初段のリサイクル機を試験に含めます。単一シャフトのリサイクル機 硬質プラスチック用単軸シュレッダー または 統合型シュレッダー・破砕機 で実際のプロセス変更が行われ、リサイクル機は片材を最終処理するだけである場合があります。
アップグレードが最初のステップでない場合
一部の工場では、新しいローターやケースは必要ありません。現在の機械が正しくセットされている必要があります。新しい「世代」の同じチャンバーを購入する前に、刃の鋭さ、間隔、網の摩耗、ホッパーの架橋、不均一な給餌、そして吸引の阻塞を確認してください。
- 摩耗した網を交換または回転し、バイパスなしでセットされていることを確認してください
- 研磨の後、刃の間隔をリセットしてください
- ホッパーが計量できない大きな部品をスラム給餌するのを止めてください
- 数時間でエッジを破壊する金属や砂を取り除いてください
- 網のサイズを次の洗浄、乾燥またはエキスチュージョンステップに合わせてください
- 重いものを使用する 強力プラスチック破砕機 現在のカムが機械的に小さい場合にのみ
既に適切な プラスチッククラッシャープラットフォームを持つ 植物は、そのプラットフォームに対する測定された変更として革新を扱うべきであり、一度にすべての機械を交換する理由ではありません。
グラニュレーターの革新RFQチェックリスト
- プラスチックの種類、厚み、水分、汚染物、禁止物
- 現在の粒子サイズの問題:大きすぎる、粉砕、端末、熱または埃
- 必要なフラックサイズとそれを受け取る次のプロセス
- 平均およびピークkg/h、バッチまたは連続運転、シフトあたりの稼働時間
- 乾燥または湿気のあるカム、水の源および湿気の場合の排水制限
- 指定された操作位置でのノイズ制限
- 利用可能な電力、基盤、ホッパーの高さおよび排出方法
- ナイフ、スクリーンおよび摩耗部のアクセス時間
- センサー、警報およびそれらを使用するプラントネットワーク
- 証明された試験プロトコルと供給者が提供する必要な記録
よくあるご質問 (FAQ)
No. アグレゲート機は固体プラスチックをフラックまたはリグリンドに切断します。ペレット化機はプラスチックを溶かし、ペレットに再成形します。カム、ナイフ、スクリーン交換はフラックのサイズと処理に影響を与えますが、フィルタリングまたは溶融制御を置き換えるものではありません。
全ての原料に対応していない。ステッジャードまたはヘリカルローターは、切断負荷を分散し、ピークノイズを低減させることができますが、フィルムの巻きつき、厚い部品、または間違ったスクリーンで利益が失われることがあります。実際のプラスチックでの負荷ノイズとkWh/tを比較してください。
エンケロージャーが閉じられており、給料と排出口が処理されている場合、空中のノイズを減少させることができます。負荷中の運転中に作業者の位置でdB(A)を測定し、ナイフとスクリーンのアクセスが通常のメンテナンスを許可していることを確認してください。
馬力効率は損失の一つに過ぎません。再切断、待機時間、強打給料、そして過度に細かい網目がエネルギー消費を支配しています。必要なフラックサイズでのキロワット時単位を比較してください。
選定された硬質プラスチックの際、洗浄前の塵、室内熱、または初洗が重要な場合に役立ちます。水処理を追加し、洗浄ラインの代わりにはなりません。選択する前に排水、腐食防止、および下流の脱水を確認してください。
プラスチックの種類と厚み、汚染、現在のフレークサイズの問題、必要な出力サイズ、時間あたり能力、乾式・湿式の希望、騒音・粉塵制限、利用可能な電源、既存ホッパーと排出部の写真または短い動画をお送りください。
グランュレータレビューを依頼する
プラスチックの種類、現在のフレークサイズの問題、必要な出力、容量、ノイズまたは埃の制限、およびチャンバーが乾燥または湿気で動作するかどうかを送信してください。Rumtooは、実際に役立つ変更がロータ、スクリーン、エンクロージャーまたは二段階レイアウトであるかどうかをレビューできます。
