


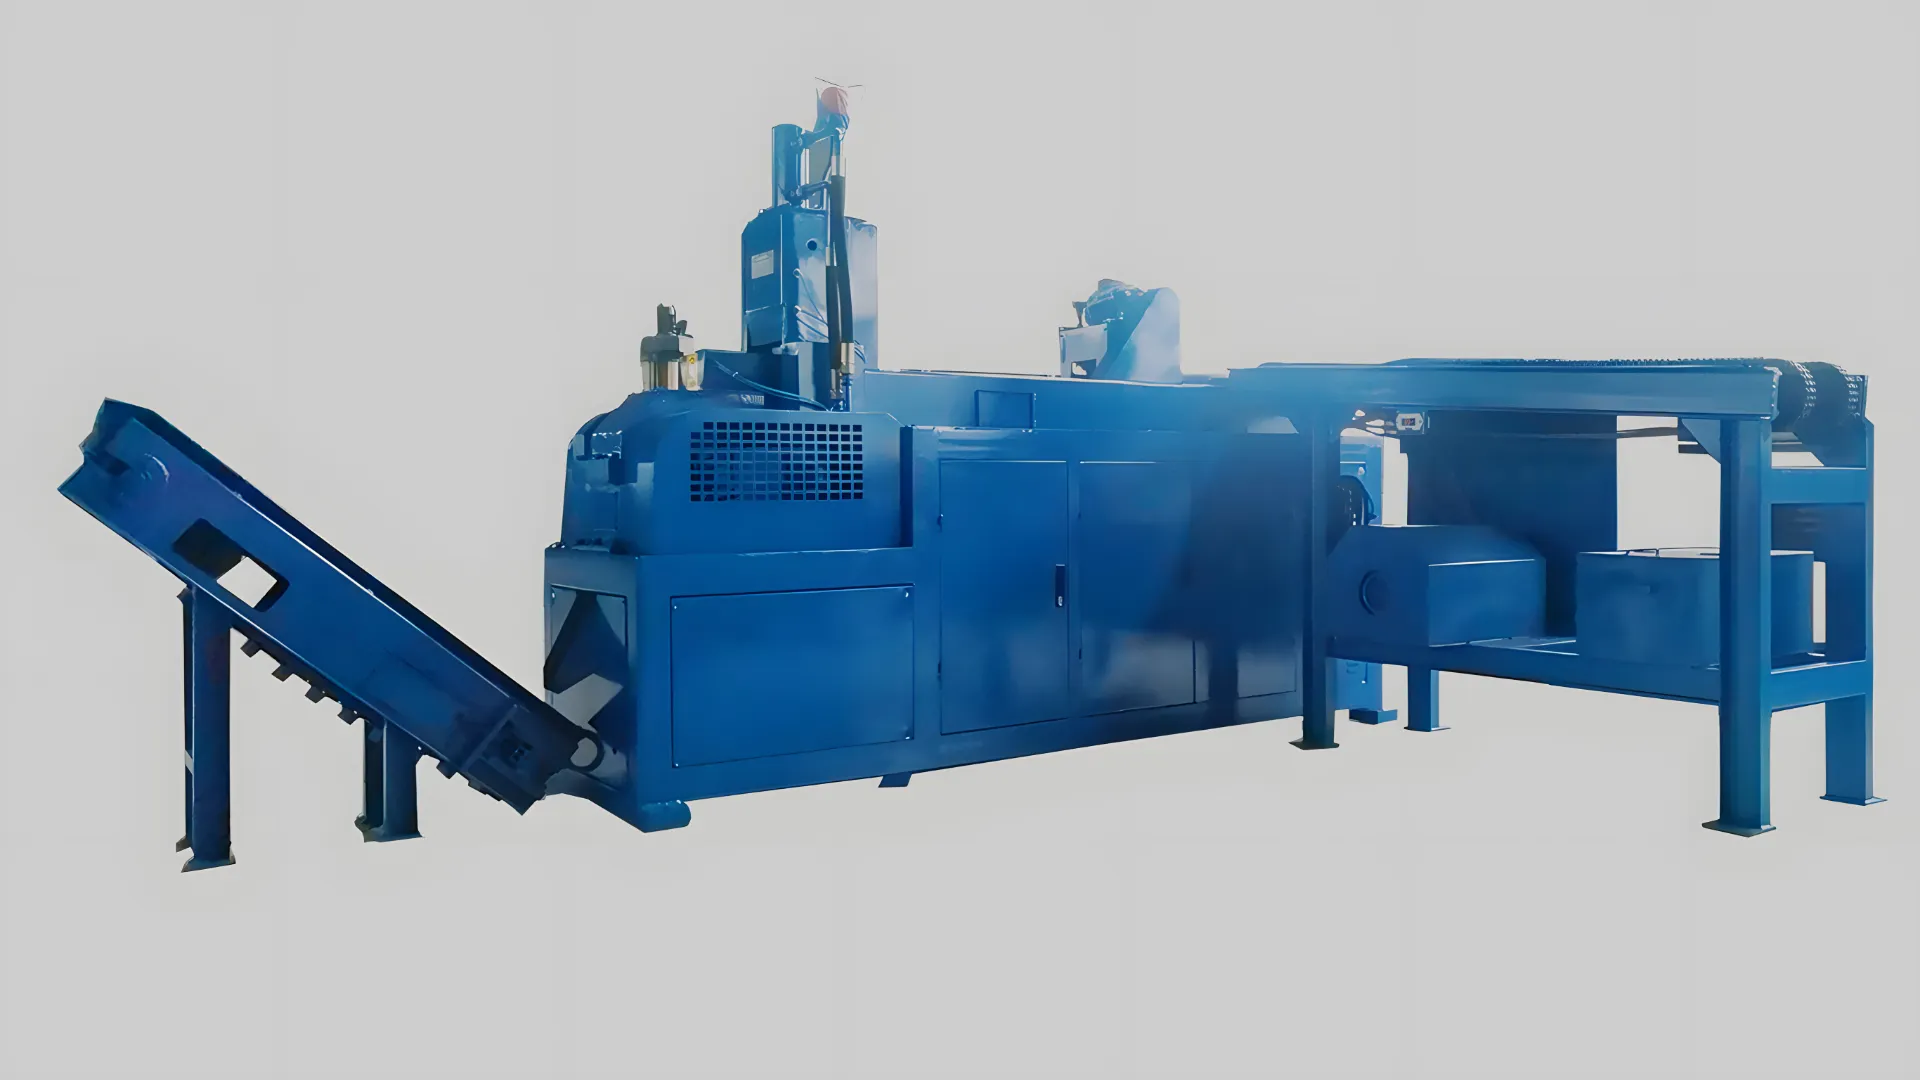
محبب رصاص عملية باردة: إنتاج خالٍ من الأبخرة وكفؤ
نقدّم RTM ColdCut 2.5T، الآلة الثورية التي تحوّل سبائك الرصاص إلى حبيبات رصاص متجانسة دون صهر. وبإلغاء تسخين الفرن، تخفض تكاليف الطاقة بشكل كبير، وتمنع أبخرة الرصاص السامة، وترفع سلامة المشغّلين بشكل جذري.
- القطع الميكانيكي البارد بنسبة 100% يقضي على أبخرة الرصاص الضارة وانبعاثات الدخان.
- طاقة إنتاجية عالية بالساعة تبلغ 2.5–2.75 طن/ساعة تغذي مباشرة عمليات مطاحن الكرات الكبيرة.
- ينخفض استهلاك الطاقة بنسبة تصل إلى 70% مقارنة بأفران الصهر التقليدية.

ثورة في معالجة الرصاص
تعالج RTM ColdCut 2.5T مباشرة أكبر تحديات إنتاج حبيبات الرصاص التقليدي: التلوث وهدر الطاقة ومخاطر السلامة.
- صفر أبخرة رصاص وانبعاثات
عملية ميكانيكية بحتة لا تُنتج دخانًا أو روائح أو انبعاثات رصاص سامة، مما يخلق بيئة عمل أكثر أمانًا وامتثالًا.
- توفير هائل في الطاقة
تجنّب فواتير الكهرباء أو الغاز المرتفعة لتشغيل أفران الصهر الكبيرة. تستخدم ColdCut جزءًا ضئيلًا فقط من الطاقة التقليدية.
- إنتاج عالٍ ومستمر
توفر 2.5 إلى 2.75 طن ثابتة في الساعة من حبيبات الرصاص المتجانسة، بما يطابق تمامًا متطلبات تغذية مطاحن الكرات الصناعية.
- أقصى سلامة للمشغّل
تقضي تمامًا على مخاطر الحروق وتناثر المعدن المنصهر والتعرض الحراري الخطر المرتبط بالمسابك التقليدية.
- جودة موحدة للحبيبات
البثق البارد والقطع الدقيق ينتجان حبيبات متسقة الحجم (75–100غ) مثالية لطحن أكسيد الرصاص بالكرات.
- إنتاج آلي بالكامل
نظام PLC متقدم يتحكم في التسلسل الكامل من تغذية السبائك إلى تفريغ الحبيبات، مما يقلل المناولة اليدوية.
عملية التحبيب البارد
سير عمل آلي مبسط يحول السبائك الصلبة إلى حبيبات منتظمة.
-
الخطوة 1تغذية السبائك
تُحمَّل سبائك الرصاص القياسية بوزن 45 كجم تلقائيًا وتُنقَل إلى وحدة المعالجة الهيدروليكية عالية الحمولة.
-
الخطوة 2بثق على البارد
يضغط المكبس الهيدروليكي السبيكة الصلبة بقوة عبر قالب البثق، مشكّلاً شرائح رصاص كثيفة ومستمرة.
-
الخطوة 3تقطيع الحبيبات
تقوم شفرات القص الدوارة الثقيلة المتزامنة بقطع شرائح الرصاص المبثوقة إلى حبيبات موحدة ومقاسة بدقة.
-
الخطوة 4إخراج آلي
تُفرَغ حبيبات الرصاص النهائية عبر ناقل كاشط مدمج، جاهزة للطحن الكروي أو صناديق التخزين.
المواصفات الفنية
بيانات هندسية مفصلة لنظام التحبيب على البارد RTM ColdCut 2.5T.
| الأداء & السعة | المواصفة |
|---|---|
| نموذج | RTM ColdCut 2.5T |
| القدرة الإنتاجية | 2.5 – 2.75 T/h |
| حجم التحبيب | يقلل من 25×25×17 مم إلى < 20 مم |
| وزن الحبيبة | 75 to 100 g (± 15 g) |
| المادة الأولية | سبيكة رصاص قياسية 45 كغ |
| الطاقة & المرافق | المواصفة |
|---|---|
| الجهد | 380 فولت، ثلاثي الأطوار، 50 هرتز |
| الطاقة المركبة | 28.8 كيلوواط |
| استخدام الطاقة الفعلي | ≤ 15 kW/h |
| ضغط الهواء المطلوب | ≥ 0.4–0.7 MPa |
| ضغط الماء المطلوب | 0.2 ميجا باسكال (عند 10–25°م) |
| زيت هيدروليكي | L-HM46 مضاد للتآكل |
| الأبعاد الفيزيائية (الطول×العرض×الارتفاع) | المواصفة |
|---|---|
| الوحدة الرئيسية | 3028 × 1040 × 2100 مم |
| وحدة مساعدة | 2200 × 760 × 1450 مم |
| ناقل كاشط | 1450 × 350 × 1250 mm |
| وزن الماكينة الكلي | حوالي 4 أطنان |
شاهد RTM ColdCut أثناء العمل
شاهد العملية الباردة النظيفة والآمنة والفعالة لتحويل سبائك الرصاص الصلبة إلى حبيبات متجانسة.
تزيل عملية القطع البارد الجزء الأخطر والأعلى تكلفة في تحبيب الرصاص التقليدي: الصهر. ويوفر ذلك ثلاث مزايا رئيسية: 1) انعدام أبخرة الرصاص: يحمي العمال والبيئة من بخار الرصاص السام؛ 2) توفير هائل في الطاقة: يتجنب التسخين المستمر للأفران؛ 3) سلامة معززة: يزيل المخاطر المرتبطة بمناولة الرصاص المصهور وتطايره.
تبلغ السعة الإنتاجية لوحدة RTM ColdCut 2.5T الواحدة من 2.5 إلى 2.75 طن في الساعة. وهي معايرة خصيصًا لتتوافق مع متطلبات التغذية المستمرة لآلة طحن كروي كبيرة واحدة بسعة 24 طنًا أو آلتي طحن كروي قياسيتين بسعة 14 طنًا في خطوط تصنيع بطاريات الرصاص الحمضية.
تتضمن الصيانة الدورية أساسًا مراقبة مستويات زيت النظام الهيدروليكي وحالة المرشحات (باستخدام زيت L-HM46 المضاد للتآكل)، وفحص شفرات القص القاطعة وقالب البثق بحثًا عن التآكل، والتأكد من بقاء مسارات النواقل خالية. ويُرفَق جدول صيانة وقائية كامل مع كل آلة.
استفسر عن RTM ColdCut 2.5T
تواصل معنا اليوم لتلقي الرسومات الفنية الكاملة ومتطلبات المرافق وعرض سعر رسمي لمنشأة إنتاج البطاريات لديك.

التعليقات مغلقة.