


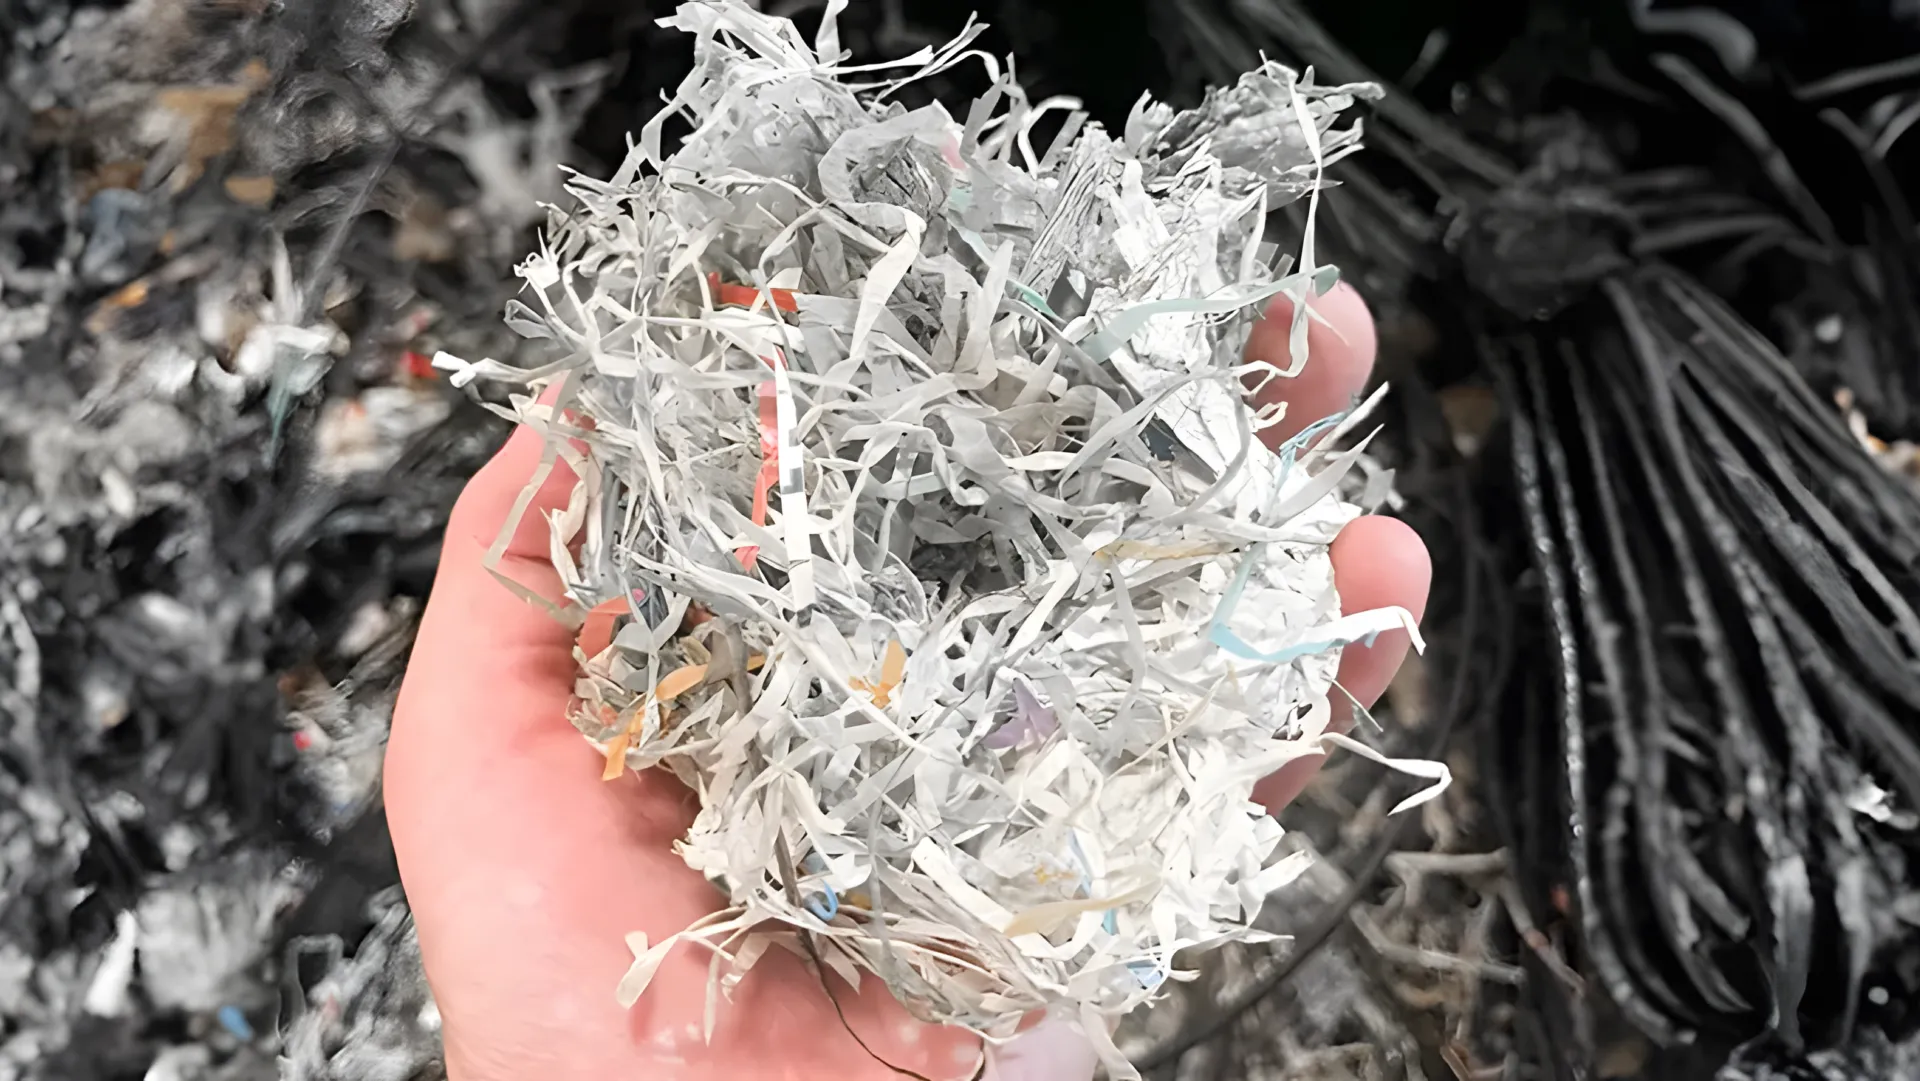
Kantung polipropilena (PP) ada di mana-mana dalam industri modern — karung anyaman untuk biji-bijian dan pupuk, karung besar (FIBC) untuk bahan kimia dan mineral, serta kain bukan tenunan untuk pertanian, higienitas, dan geotekstil. Bahan ini dihargai karena ringan, kuat, dan tahan terhadap kelembapan. Namun daya tahan yang sama ini justru menjadi masalah di akhir masa pakainya: kantung PP tidak terurai secara alami, dan jutaan ton berakhir di tempat pembuangan akhir atau, lebih buruk lagi, di lingkungan setiap tahun.
Kabar baiknya adalah polipropilena merupakan salah satu plastik yang paling mudah didaur ulang. PP bersih dapat didaur ulang berkali-kali dengan kehilangan sifat yang minimal, dan terdapat permintaan pasar yang stabil untuk pelet PP daur ulang (rPP). Panduan ini menelusuri seluruh proses daur ulang kantung polipropilena dan kain bukan tenunan — mulai dari pengumpulan dan penyortiran hingga pencucian, pengeringan, dan peletisasi — dan menjelaskan cara memilih Jalur pencucian daur ulang PP/PE untuk bahan baku Anda.
Apa Itu Kantung Polipropilena dan Kain Bukan Tenunan?
“Polypropylene bags” is a collective term for several product families made from PP resin:
- Karung anyaman (raffia): Dibuat dengan mengekstrusi PP menjadi pita datar, kemudian menenunnya menjadi kain. Digunakan untuk kantung beras, karung pupuk, kantung pakan, dan tas belanja. Umumnya 50–120 g/m².
- Karung besar / FIBC: Kontainer fleksibel besar (kapasitas 500–2.000 kg) untuk bubuk, butiran, dan bahan kimia. Umumnya dilengkapi lapisan dalam (liner), tali pengangkat, dan cerat pengisian/pengosongan.
- Kain bukan tenunan: Serat PP yang diikat dengan panas atau jeratan mekanis, bukan ditenun. Digunakan untuk penutup tanaman, popok, jas medis, dan geotekstil. Lebih ringan dan lebih lembut daripada kain anyaman.
- Kantung BOPP/Laminasi: PP anyaman dengan laminasi film BOPP sebagai penghalang kelembapan dan agar mudah dicetak. Umum pada kemasan makanan hewan dan beras premium.
Setiap jenis menghadirkan tantangan daur ulang yang berbeda. Karung anyaman relatif mudah — mudah dicacah dan dicuci. Kantung laminasi memerlukan perhatian ekstra karena lapisan BOPP dan tinta mempersulit pencucian. Kain bukan tenunan yang ringan dan mengembang membutuhkan pengumpanan yang hati-hati agar tidak terjadi penyumbatan di hopper. Memahami bahan baku spesifik Anda adalah langkah pertama menuju perancangan proses daur ulang yang efektif.
Mengapa Mendaur Ulang Karung Anyaman PP dan Kain Bukan Tenunan?
Di luar alasan lingkungan yang jelas, ada alasan komersial yang kuat untuk mendaur ulang kantung PP:
- Nilai bahan baku: Pelet rPP diperdagangkan dengan diskon signifikan terhadap PP virgin, tetapi margin antara harga kantung bekas dan harga pelet mendukung bisnis daur ulang yang sehat di sebagian besar wilayah.
- Tekanan regulasi: Skema tanggung jawab produsen yang diperluas (EPR) dan pajak plastik di UE, Inggris, dan semakin banyak di Asia serta Amerika Utara mendorong pemilik merek menuju kandungan daur ulang.
- Penghematan energi: Produksi rPP mengonsumsi energi sekitar 60–70% lebih sedikit daripada polimerisasi PP virgin, dengan emisi CO₂ yang juga lebih rendah.
- Ketersediaan bahan baku: Berbeda dengan film kemasan pascakonsumsi, karung anyaman PP umumnya berasal dari sumber industri dan pertanian yang terkonsentrasi — pabrik tepung, pabrik pupuk, pusat logistik — sehingga logistik pengumpulan menjadi lebih sederhana.
Hambatan utamanya adalah kontaminasi. Kantung bekas membawa debu, sisa produk, label, benang jahitan, dan sesekali staples logam atau serat yang terdegradasi UV. Proses pencucian dan penyortiran yang dirancang dengan baik dapat menangani semua ini, tetapi melewatkan langkah demi menghemat biaya adalah penyebab paling umum proyek daur ulang PP berkinerja buruk.
Proses Daur Ulang Kantung PP: Dari Limbah Menjadi Pelet
Lini daur ulang kantung PP yang lengkap mengubah karung anyaman dan kain bukan tenunan yang kotor menjadi serpihan bersih dan kering yang siap dipeletisasi. Proses standarnya terdiri dari enam tahap. Setiap tahap penting — kelemahan di salah satu tahap akan muncul sebagai masalah kualitas pada pelet akhir.
Pengumpulan dan Pemilahan
Semua yang terjadi di hilir tergantung pada apa yang masuk. Kantung PP harus disortir berdasarkan:
- Material: Pisahkan PP dari kantung PE, komposit kertas-plastik, dan kain berlapis PVC. Uji bakar cepat atau sorter NIR cocok untuk muatan yang meragukan.
- Tingkat kontaminasi: Scrap industri yang relatif bersih (pinggiran trim, kantung off-spec) dapat langsung ke mesin pencacah. Kantung pascakonsumsi dengan kotoran berat memerlukan proses pencucian penuh.
- Color: Penyortiran berdasarkan warna (putih/alami vs. berwarna/bercetak) memungkinkan Anda menghasilkan pelet alami bernilai lebih tinggi dari aliran bersih.
Singkirkan komponen non-PP sebelum pencacahan: tali pengangkat nilon pada FIBC, staples logam, label kertas, dan seal karet. Sebuah mesin pencacah poros tunggal untuk karung anyaman akan mentoleransi sebagian material asing, tetapi setiap potongan logam yang mencapai pisau akan merugikan Anda dalam keausan pisau.
Pencacahan dan Reduksi Ukuran
Karung anyaman dan kain bukan tenunan harus direduksi menjadi serpihan yang seragam (umumnya 40–80 mm) sebelum pencucian. Dua jenis mesin mendominasi tahap ini:
- Mesin pencacah poros tunggal dengan ram hidrolik adalah andalan untuk kantung PP. Ram mendorong material ke arah rotor, mencegah kain yang ringan dan kenyal memantul menjauhi pisau. Untuk kantung basah atau sangat terkontaminasi, pencacah dengan desain lengan ayun menjaga pengumpanan tetap konsisten.
- Crusher/granulator digunakan untuk bahan baku yang lebih bersih dan lebih kaku, atau sebagai langkah reduksi sekunder setelah pencacah.
Untuk kain bukan tenunan secara khusus, yang lebih ringan dan lebih mengembang daripada karung anyaman, sebuah mesin pencacah tekstil dan serat dengan pengumpanan agresif menangani densitas curah yang rendah lebih baik daripada pencacah film standar. Celah pisau dan ukuran saringan menentukan ukuran serpihan — terlalu besar dan pencucian tidak efisien; terlalu kecil dan Anda menghasilkan denda berlebihan yang hilang dalam air cucian.
Pencucian dan Pengeringan
Pencucian adalah tahap penentu kualitas PP daur ulang. Sebuah tipikal Jalur pencucian daur ulang PP/PE untuk karung anyaman meliputi:
- Pra-pencucian / mesin cuci gesek: Penggosokan berkecepatan tinggi menghilangkan kotoran permukaan, debu, dan label yang longgar dari serpihan.
- Pemisahan apung-tenggelam: PP (densitas ~0,90 g/cm³) mengapung sedangkan kontaminan seperti pasir, fragmen logam, dan PVC tenggelam. Ini adalah langkah pemurnian berbasis densitas yang paling efektif.
- Pencucian panas (opsional): Untuk kantung dengan minyak, gemuk, atau residu membandel, air panas dengan deterjen secara signifikan meningkatkan kebersihan. Esensial untuk kantung pertanian pascakonsumsi.
- Pembilasan: Pembilasan air bersih menghilangkan residu deterjen yang jika tidak akan menyebabkan bau atau perubahan warna pada pelet.
Setelah pencucian, kadar air harus diturunkan sebelum peletisasi. Serpihan PP yang telah dicuci umumnya membawa 5–15% kelembapan permukaan. Sebuah mesin squeezer film plastik — awalnya dirancang untuk film PE tetapi sama efektifnya untuk kain bukan tenunan dan serpihan anyaman ringan — secara mekanis menekan kelembapan hingga 3–5% sebelum pengeringan termal. Langkah dewatering mekanis ini memangkas konsumsi energi pengering secara dramatis dan merupakan salah satu penambahan dengan ROI tertinggi pada lini pencucian kantung PP.
Pengeringan termal (pengering udara panas atau pengering sentrifugal) membawa kadar air akhir di bawah 1%, yang merupakan ambang batas untuk peletisasi yang stabil tanpa void atau tanda splay pada pelet.
Peletisasi dan Pengendalian Mutu
Serpihan PP yang bersih dan kering dilelehkan, disaring, dan diekstrusi menjadi pelet. Pertimbangan utama untuk bahan baku kantung PP:
- Filtrasi lelehan: Gunakan penukar saringan kontinu (120–200 mesh tergantung penggunaan akhir). Karung anyaman mengandung kontaminan halus — serat kertas, bubuk PP terdegradasi — yang hanya tertangkap oleh filtrasi halus.
- Degassing: Ekstruder dua tahap dengan degassing vakum menghilangkan zat volatil dan sisa kelembapan, mencegah bau dan gelembung. Kritis jika serpihan tidak dikeringkan sepenuhnya.
- Pemotongan strand vs. cincin air: Peletizer strand lebih sederhana dan lebih murah; sistem cincin air menghasilkan pelet yang lebih seragam dan menangani throughput lebih tinggi. Bagi sebagian besar pendaur ulang kantung PP, sebuah lini peletisasi plastik dengan pemotongan cincin air dan pengeringan yang memadai di hulu menghasilkan kualitas pelet yang paling konsisten.
Uji setiap batch: indeks aliran lelehan (MFI), kadar abu, warna, dan bau. rPP dari karung anyaman umumnya berada pada MFI 3–8 g/10min, cocok untuk cetak injeksi, pipa non-tekanan, dan karung anyaman baru (dicampur dengan virgin). Dokumentasikan spesifikasi Anda — data kualitas yang konsisten inilah yang mengubah pembeli sekali beli menjadi pelanggan tetap.
Memilih Peralatan Daur Ulang Kantung PP
Pemilihan peralatan harus mengikuti bahan baku Anda, bukan sebaliknya. Pertanyaan kunci yang harus dijawab sebelum meminta penawaran:
- Bagaimana komposisi karung anyaman vs. kain bukan tenunan vs. FIBC dalam pasokan Anda?
- Bagaimana tingkat kontaminasinya — scrap industri yang bersih atau pascakonsumsi yang kotor?
- Throughput berapa yang Anda butuhkan (kg/h), dan berapa shift yang akan Anda jalankan?
- Kualitas pelet apa yang Anda targetkan — warna alami untuk nilai tinggi, atau warna campuran untuk aplikasi komoditas?
Untuk operasi kantung PP pascakonsumsi tipikal berkapasitas 500–1.000 kg/h, lini inti adalah: konveyor sortir → mesin pencacah poros tunggal → mesin cuci gesek → tangki apung-tenggelam → mesin pemeras → pengering udara panas → lini peletisasi. Anggarkan ekstra untuk sistem pengumpul debu yang baik — pencacahan kantung PP menghasilkan debu halus yang signifikan, dan pengendaliannya penting baik untuk kesehatan pekerja maupun keselamatan kebakaran.
Jika Anda masih menilai aliran limbah Anda, mulailah dengan audit material: timbang sampel yang representatif, foto jenis kontaminasi, dan jalankan uji cuci laboratorium. Data ini memungkinkan pemasok peralatan menentukan ukuran lini dengan tepat alih-alih menebak — dan inilah persisnya yang akan diminta oleh seorang pemasok lini pencucian PP yang serius sebelum memberikan penawaran.
Pertanyaan yang Sering Diajukan
Dapatkah semua jenis kantung PP didaur ulang bersama-sama?
Secara teknis bisa, tetapi mencampur karung anyaman putih bersih dengan FIBC bercetak yang kotor akan menurunkan seluruh batch ke kualitas terendah. Sortir berdasarkan warna dan tingkat kontaminasi. Pisahkan kantung berlapis BOPP — film laminasi mempersulit pencucian dan lebih baik diproses pada lini khusus atau dijual ke spesialis.
Berapa kadar air yang dapat diterima sebelum peletisasi serpihan PP?
Di bawah 1% untuk ekstrusi yang stabil. Di atas itu Anda akan mendapatkan void uap, splay, dan surging. Pemerasan mekanis menurunkan hingga 3–5%; pengeringan termal menyelesaikan sisanya. Jangan mencoba mengompensasi serpihan basah dengan menaikkan suhu ekstruder — Anda akan mendegradasi polimer.
Bagaimana cara menghilangkan bau dari kantung PP daur ulang?
Bau berasal dari residu organik dan aditif yang terdegradasi. Pencucian panas dengan deterjen, pembilasan menyeluruh, degassing vakum selama ekstrusi, dan — untuk kasus membandel — silo deodorisasi suhu tinggi setelah peletisasi. Kantung yang pernah menampung pestisida atau bahan kimia kuat mungkin tidak akan pernah sepenuhnya terdeodorisasi; kenali sumber bahan baku Anda.
Berapa rendemen tipikal dari kantung PP bekas menjadi pelet?
85–92% untuk karung anyaman yang cukup bersih. Kehilangan berasal dari denda dalam air cucian, kontaminan yang disingkirkan (label, tali, pasir), dan limbah saringan filter. Kantung pascakonsumsi yang sangat kotor bisa turun ke 75–80%. Masukkan rendemen ke dalam penetapan harga bahan baku Anda — membeli per ton input tidak sama dengan ton output pelet.
Dapatkah PP daur ulang dari kantung digunakan untuk membuat kantung baru?
Ya, umumnya dicampur 30–50% rPP dengan virgin untuk karung anyaman baru. Kantung 100% rPP dimungkinkan untuk aplikasi non-pangan tetapi memerlukan pengendalian mutu yang ketat pada konsistensi MFI dan warna. Kantung kontak pangan memerlukan persetujuan regulasi yang tidak dapat dipenuhi oleh sebagian besar rPP — targetkan kemasan industri sebagai gantinya.
Apakah kain bukan tenunan memerlukan peralatan yang berbeda dari karung anyaman?
Tahap pencucian dan peletisasi pada dasarnya sama. Perbedaannya ada pada pengecilan ukuran: kain bukan tenunan lebih ringan dan lebih besar volumenya, sehingga memerlukan pencacah dengan pengumpanan agresif (ram atau lengan ayun) untuk mencegah penyumbatan. Mesin pemeras sangat berharga untuk kain bukan tenunan karena menahan lebih banyak air cucian daripada serpihan anyaman.
Berapa biaya lini daur ulang kantung PP?
Lini pascakonsumsi 500 kg/h (dari pencacah hingga peletizer) umumnya berkisar US$300.000–600.000 tergantung tingkat otomatisasi, tahap pencucian, dan asal peralatan. Lini scrap industri yang lebih kecil mulai sekitar US$150.000. Mintalah penawaran berdasarkan audit bahan baku spesifik Anda, bukan angka katalog — konfigurasi pencucian-lah yang paling menggerakkan harga.
